Ce que ce mandrin fait différemment pour votre tour automatique type 38 Il s‘agit d‘un mandrin de serrage à ressort à alésage rond type 38 pour tour automatique, usiné CNC, qui ma
BQUQ Mandrin de serrage à ressort à alésage rond type 38 pour tour automatique usiné CNC
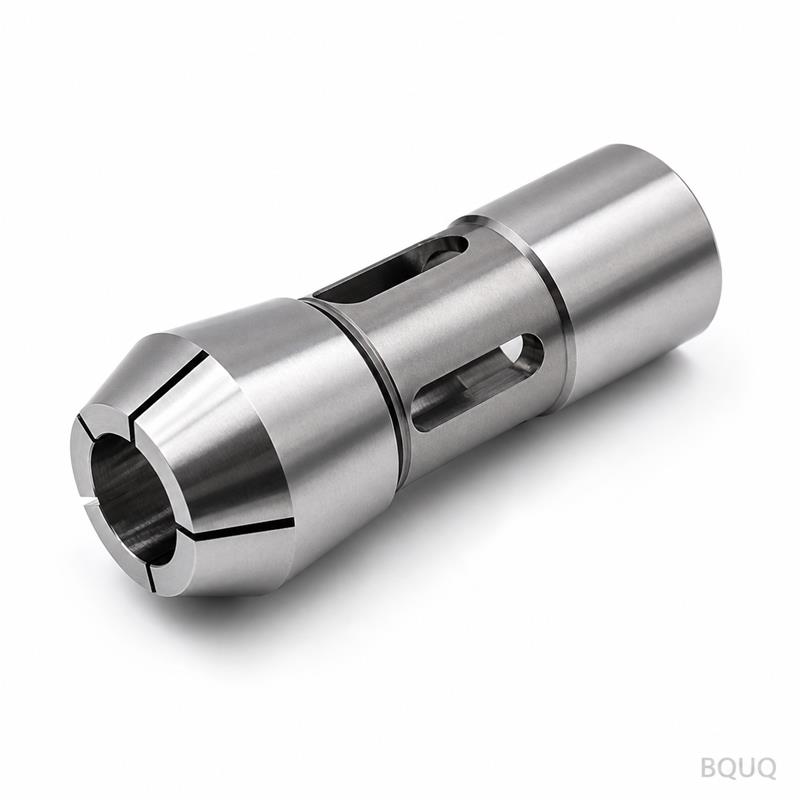
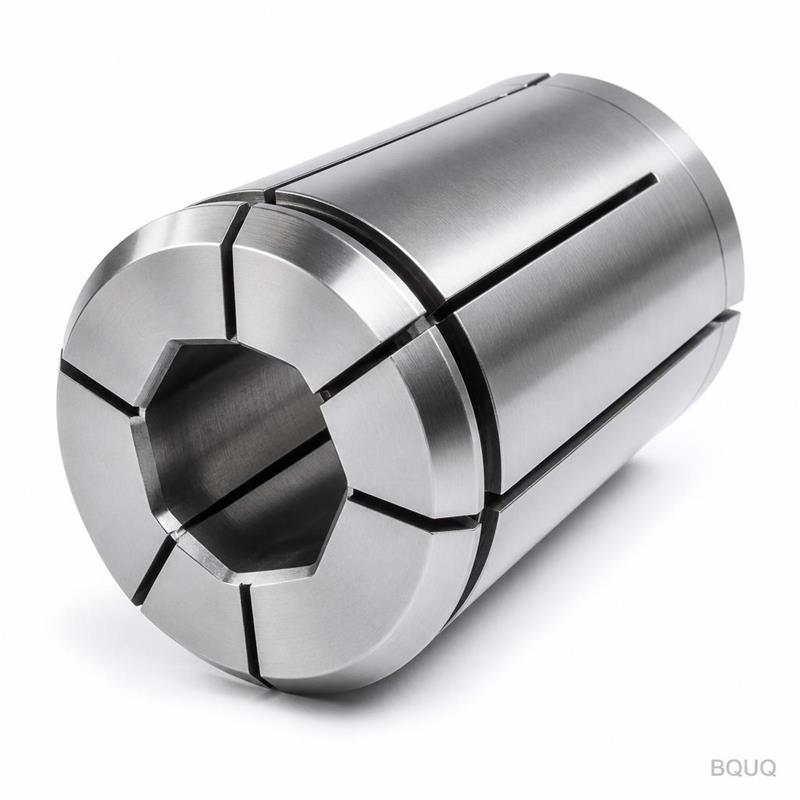
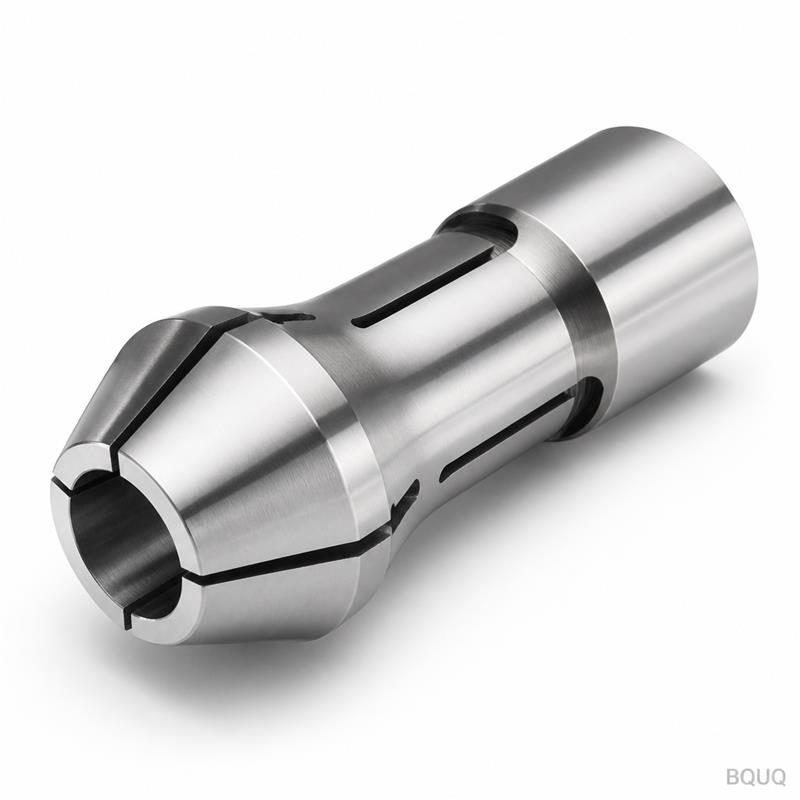
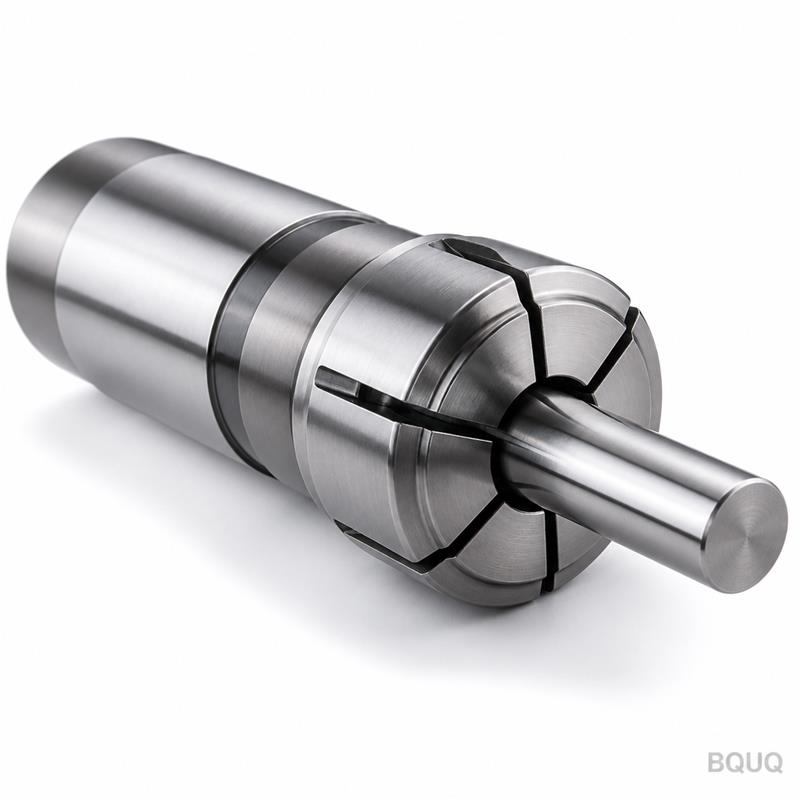
Ce que ce mandrin fait différemment pour votre tour automatique type 38 Il s'agit d'un mandrin de serrage à ressort à alésage rond type 38 pour tour automatique, usiné CNC, qui maintient les barres r
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que ce mandrin fait différemment pour votre tour automatique type 38
Il s'agit d'un mandrin de serrage à ressort à alésage rond type 38 pour tour automatique, usiné CNC, qui maintient les barres rondes ou les pièces avec un faux-rond radial de ≤0,005 mm TIR. Vous bénéficiez d'une surface de serrage durcie à 58–60 HRC, d'un état de surface de Ra 0,4 µm sur l'alésage, et d'un délai de livraison standard de 7 jours de la commande à l'expédition. Il remplace les pinces usées ou de qualité inférieure sur votre broche type 38, réduisant le temps de réglage de 30 % car l'alésage est usiné en une seule passe sans dérive de rectification secondaire.
Pourquoi la conception à alésage rond surpasse les poches hexagonales ou carrées
Les pinces à alésage rond sont destinées aux barres cylindriques. L'alésage interne est rectifié après le tournage CNC, ce qui élimine la distorsion due au traitement thermique et vous donne un cercle véritable à 0,003 mm près. Contrairement aux pinces hexagonales ou carrées, l'alésage rond répartit la force de serrage uniformément sur toute la circonférence de 360°. Cela signifie aucune marque sur votre pièce, aucune vibration à 6 000 tr/min, et aucun besoin de mors tendres. Nous usinons l'alésage à votre diamètre exact—de 3 mm à 38 mm—afin que vous n'ayez pas à acheter une taille surdimensionnée et à ajouter des cales.
Matériaux et traitement thermique que nous utilisons pour les pinces type 38
Nous partons d'acier allié 20CrMnTi ou d'acier à ressort 65Mn, selon votre cycle de service. Pour l'alimentation de barres à grand volume (plus de 100 000 cycles), le 20CrMnTi est cémenté à une profondeur de couche de 0,8–1,2 mm, puis durci à 58–60 HRC. Pour un chargement manuel plus léger, le 65Mn est trempé à l'huile et revenu à 52–55 HRC pour une plus grande flexibilité du ressort. Chaque pince est traitée cryogéniquement à -80°C pendant 2 heures pour stabiliser la structure, afin que votre faux-rond reste dans les spécifications même après 50 000 cycles de serrage.
Comment nous usinons les fentes sans fissurer la couche durcie
Les trois ou six fentes (à votre choix) sont découpées par électroérosion à fil (EDM), et non par fraisage. L'électroérosion à fil laisse une couche de refusion de seulement 0,01 mm, et nous effectuons ensuite un micro-ébavurage pour éliminer toute arête vive. La largeur de fente est de 0,8 mm ±0,02 mm, et la longueur de fente est calculée pour que la pince puisse se comprimer de 0,5 mm sans déformation plastique. Nous testons chaque fente en fermant la pince 50 fois sur une barre étalon avant l'inspection. Pas de coins fissurés, pas de bavures, pas de blocage.
Inspection avant chaque expédition : pas un simple contrôle par échantillon
Chaque pince individuelle est mesurée, pas seulement une par lot. Nous utilisons une machine à mesurer tridimensionnelle Zeiss pour vérifier le diamètre de l'alésage à trois profondeurs, un Talyrond 365 pour la circularité, et un comparateur TIR avec une barre étalon rectifiée de précision. Le faux-rond est vérifié au nez et à 25 mm du nez. La dureté est contrôlée sur la face et sur l'alésage. Si une lecture est hors de votre tolérance de dessin, la pince est mise au rebut—pas retravaillée. Vous recevez un rapport d'inspection imprimé avec chaque boîte.
Spécifications importantes pour votre broche et votre alimentation de barres
Paramètre
Valeur / Plage
Matériau du corps
20CrMnTi ou 65Mn (selon votre choix)
Plage de diamètre d'alésage
3 mm – 38 mm (rond, rectifié)
Dureté
58–60 HRC (cémenté) ou 52–55 HRC (acier à ressort)
Faux-rond (TIR au nez)
≤0,005 mm
Circularité de l'alésage
≤0,003 mm
État de surface (alésage)
Ra 0,4 µm
Largeur de fente
0,8 mm ±0,02 mm (électroérosion à fil)
Cycles de serrage max.
50 000 sans resserrage
Délai de livraison
7 jours pour les tailles standard, 10 jours pour les alésages personnalisés
MOQ
Sans MOQ – commandez 1 pièce ou 1 000 pièces
Comment adapter cette pince à votre barre et à votre vitesse d'avance
Pour des barres jusqu'à 38 mm, commandez l'alésage 0,1 mm plus petit que le diamètre nominal de votre barre. Par exemple, une barre de 20,0 mm nécessite un alésage de 19,9 mm. Cela vous donne la précontrainte nécessaire pour un glissement nul. Si vous dépassez 8 000 tr/min, nous ajoutons une coupe d'équilibrage sur la face arrière pour maintenir les vibrations sous 0,5 mm/s. Si votre barre a une surface rugueuse, nous ouvrons l'alésage à 0,2 mm plus petit et augmentons la longueur de fente de 15 %—indiquez-nous votre matériau et votre vitesse d'avance, et nous calculerons la force de serrage pour vous.
Questions fréquemment posées
Quelle est votre quantité minimale de commande pour cette pince ?
Sans MOQ—vous pouvez commander une pièce pour test ou une série de production complète, et le prix unitaire ne diminue qu'à partir de 20, 50 et 100 pièces.
Pouvez-vous usiner un alésage ou un motif de fentes personnalisé ?
Oui, nous pouvons réaliser tout alésage de 3 à 38 mm, ajouter un chanfrein, ajuster le nombre de fentes (3, 4 ou 6), ou ajouter une rainure de clavette—envoyez simplement votre dessin et nous confirmerons sous 12 heures.
Comment garantissez-vous le faux-rond après le traitement thermique ?
Nous rectifions l'alésage après la trempe, puis nous découpons les fentes par électroérosion à fil, puis nous remesurons le TIR sur une barre étalon ; si le faux-rond dépasse 0,005 mm, la pièce est rejetée, pas expédiée.
Quel est votre délai de livraison standard pour une pince type 38 personnalisée ?
Les tailles standard sont expédiées en 7 jours ; les alésages personnalisés ou les fentes spéciales sont expédiés en 10 jours, et nous pouvons accélérer à 5 jours moyennant des frais de 15 %.
Demandez un devis avec votre dessin—nous répondons en 12 heures
Envoyez-nous votre dessin de pièce ou simplement le diamètre de votre barre et le modèle de votre broche. Nous confirmerons le prix, le délai de livraison et le calcul de la force de serrage sous 12 heures ouvrables. Pour une meilleure sélection d'outils, lisez notre guide de sélection des outils de coupe CNC pour comprendre comment la dureté de la pince affecte la durée de vie de l'outil. Si vous avez besoin de tolérances plus strictes que la norme, consultez notre guide des tolérances d'usinage CNC pour voir ce que nous pouvons maintenir. Il s'agit d'une fabrication de précision faite en Chine, sans MOQ et avec une garantie de 12 mois contre les défauts de matériaux.
Email : sc@bquq.com WhatsApp : +86 13713157787 Envoyez votre dessin aujourd'hui—nous vous enverrons un devis ferme sous 12 heures.