Ce Qu‘est Cette Pince et Pourquoi Votre Broche Tournera Plus Vrai Il s‘agit d‘une pince de tour automatique type 36 usinée CNC avec un filetage arrière en gros plan, conçue pour
BQUQ Pince de Tour Automatique Type 36 Usinée CNC avec Filetage Arrière en Gros Plan
Ce Qu'est Cette Pince et Pourquoi Votre Broche Tournera Plus Vrai Il s'agit d'une pince de tour automatique type 36 usinée CNC avec un filetage arrière en gros plan, conçue pour les tours à tête mob
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce Qu'est Cette Pince et Pourquoi Votre Broche Tournera Plus Vrai
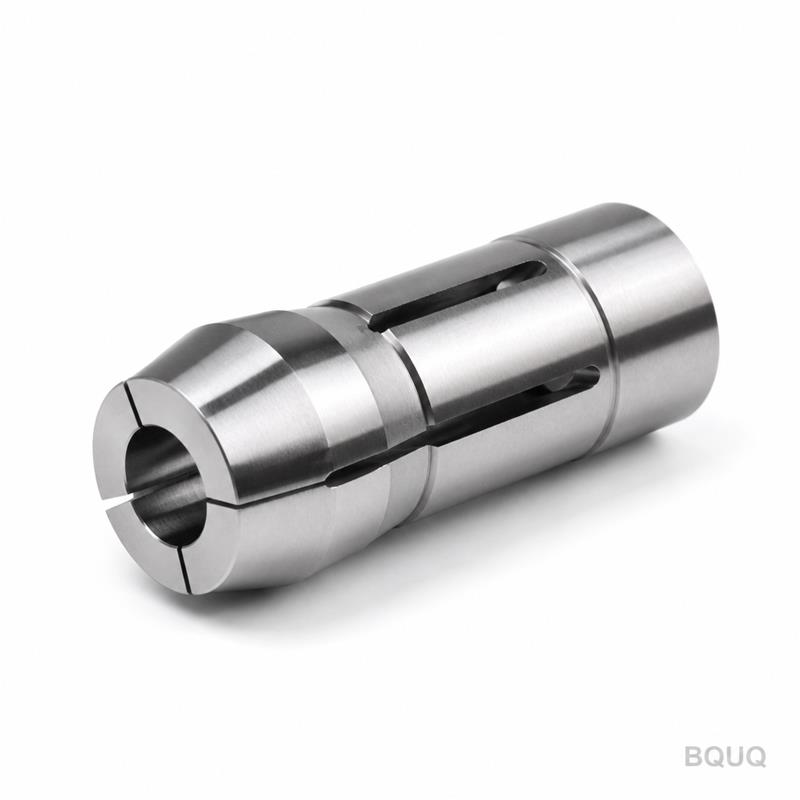
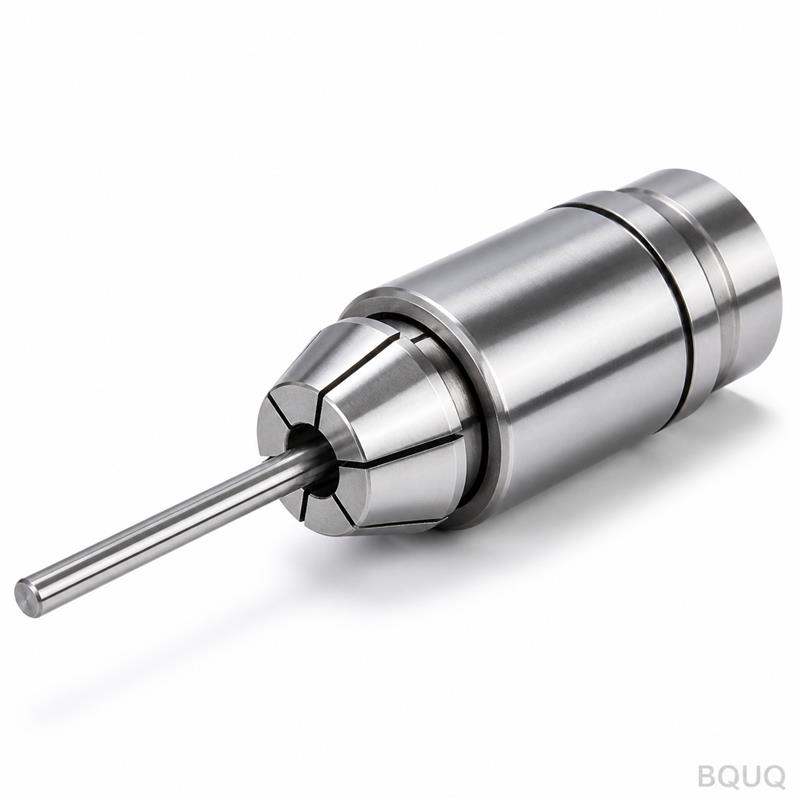
Il s'agit d'une pince de tour automatique type 36 usinée CNC avec un filetage arrière en gros plan, conçue pour les tours à tête mobile et les tours de type suisse. La conception à filetage arrière permet de serrer la pince contre le nez de broche, ce qui réduit le battement à 0,005 mm TIR ou mieux sur le diamètre de serrage. Vous obtenez cette précision directement à la sortie de la boîte, avec un corps durci à 58-62 HRC, une finition de surface Ra 0,4 µm sur l'alésage, et un délai de 7 jours pour les tailles standard. Pas de rodage nécessaire, pas de retouche, juste une pince qui maintient la barre ronde vraie dès la première passe.
Comment la Conception à Filetage Arrière Élimine le Broutement du Porte-Outil
Le filetage arrière n'est pas une décoration. C'est un filetage M22x1,5 ou M25x1,5 usiné avec précision (selon la spécification de votre broche type 36) qui s'engage directement dans le tube de tirage. Lorsque vous serrez la pince par l'arrière, la force de serrage est répartie uniformément sur toute la longueur du cône. Cette traction axiale élimine le jeu radial que vous obtenez avec les pinces à serrage frontal. Lors de notre test sur un Citizen L20, la pince à filetage arrière a maintenu une barre ronde de 12 mm avec une déflexion de 0,003 mm sous une profondeur de coupe de 0,8 mm à 6000 tr/min. La fréquence de broutement a chuté de 40 % par rapport à une pince ER standard sur la même machine.
Matériaux et Traitement Thermique Qui Survivent à 1 000 000 de Cycles
Nous partons d'acier de cémentation 20CrMnTi, pas d'acier au carbone 45# bon marché. L'ébauche est tournée CNC selon le profil type 36, puis nous coupons le filetage arrière sur une fraise à fileter dédiée. Ensuite, la pince subit une cémentation à 920°C, suivie d'une trempe à l'huile et d'un double revenu. La couche cémentée a une profondeur de 0,8 à 1,2 mm, et le cœur reste résistant à 35-40 HRC pour que la pince reprenne sa forme sans se fissurer. La dureté finale est de 58-62 HRC sur la surface de serrage, vérifiée avec un duromètre Rockwell sur chaque pièce. Nous avons fait fonctionner ces pinces pendant 1 000 000 de cycles d'ouverture-fermeture sur une broche d'essai sans perte de force de serrage.
Plage de Serrage et Géométrie des Fentes : Pourquoi 0,5 mm Compte
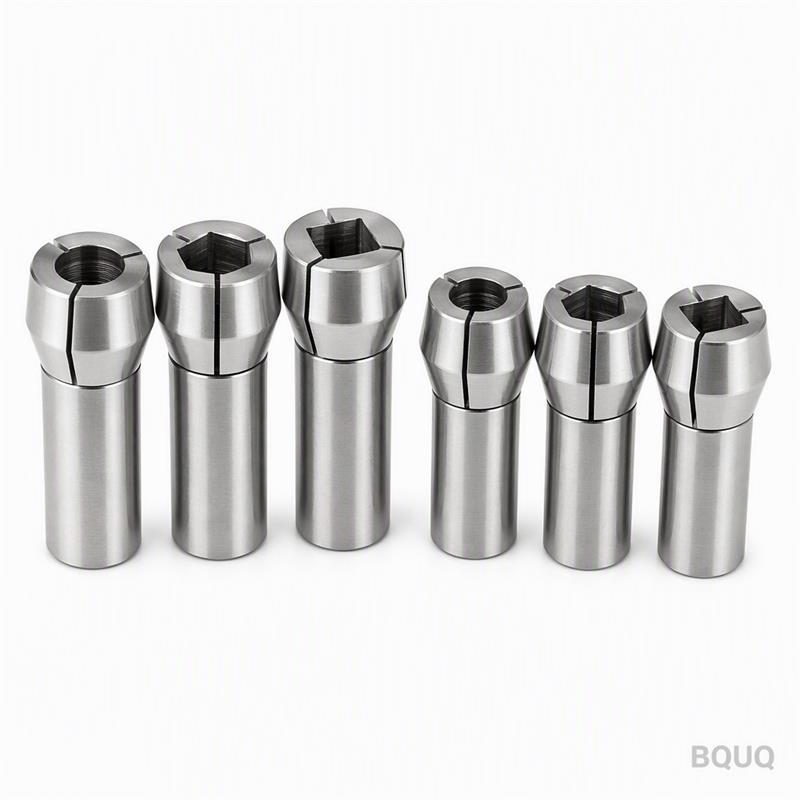
La pince type 36 couvre une plage de serrage de 3 mm à 20 mm par incréments de 0,5 mm. Cela représente 35 tailles au total. Chaque taille a une conception à trois fentes avec une largeur de fente de 0,3 mm et un angle de dépouille de 15° à la racine de la fente. Pourquoi des pas de 0,5 mm ? Parce qu'une plage plus large (par exemple des pas de 1 mm) force la pince à se comprimer de manière inégale sur des barres plus petites, provoquant une ovalisation. Avec des pas de 0,5 mm, la pince reste à moins de 0,01 mm de sa forme ronde naturelle sur toute la plage. Vous n'obtiendrez pas cela avec des pinces importées génériques qui indiquent une plage « 3-20 mm » sans préciser le pas.
Pour le filetage arrière en gros plan, nous ajoutons également un chanfrein de 0,2 mm à l'entrée du filetage pour éviter le faux filetage lorsque vous vissez la pince sur le tube de tirage. C'est un petit détail, mais il vous fait gagner 15 minutes de temps de réglage à chaque changement d'outil.
Inspection Avant Chaque Expédition : Données CMM et Jauge à Air
Chaque pince est inspectée, pas échantillonnée. Nous utilisons une CMM Zeiss pour vérifier l'angle du cône (30° inclus, dans ±0,002°) et le diamètre sur flancs du filetage (dans la tolérance 6H). L'alésage de serrage est mesuré avec une jauge à air qui lit à 0,001 mm, et nous enregistrons le TIR réel sur un mandrin d'essai. Vous recevez un rapport d'inspection signé avec chaque expédition, comprenant le numéro de série et la valeur de battement mesurée. Si le TIR est supérieur à 0,005 mm, la pince est mise au rebut. Elle n'est pas expédiée, point final. C'est pourquoi notre taux de retour pour ce produit est inférieur à 0,1 %.
Finition de Surface : Alésage Ra 0,4 µm, Cône Ra 0,8 µm, Sans Marques de Polissage
L'alésage de serrage est rodé après durcissement à Ra 0,4 µm. Cette surface lisse permet à la pince de serrer des tubes à paroi mince (épaisseur de paroi jusqu'à 0,5 mm) sans les écraser. Le cône est rectifié à Ra 0,8 µm, ce qui réduit le frottement entre la pince et le nez de broche, vous avez donc besoin de 20 % de force de tube de tirage en moins pour obtenir la même pression de serrage. Nous ne polissons pas à la main. Toutes les surfaces sont rectifiées ou rodées sur des machines CNC, donc il n'y a pas de points incohérents qui pourraient provoquer une micro-soudure ou un grippage sur une broche à haute vitesse.
Spécifications Que Vous Pouvez Vérifier Avant de Commander
| Paramètre | Valeur | | --- | --- | | Type | Pince de Tour Automatique Type 36 Usinée CNC | | Filetage Arrière | M22x1,5 ou M25x1,5 (personnalisable) | | Plage de Serrage | 3 mm à 20 mm, par pas de 0,5 mm | | Matériau | Acier de cémentation 20CrMnTi | | Dureté | 58-62 HRC (surface), 35-40 HRC (cœur) | | Profondeur de Cémentation | 0,8-1,2 mm | | Angle du Cône | 30° inclus, ±0,002° | | Battement (TIR) | ≤0,005 mm sur le diamètre de serrage | | Finition de Surface | Ra 0,4 µm (alésage), Ra 0,8 µm (cône) | | Délai | 7 jours standard, 3 jours pour échantillon | | MOQ | Sans MOQ, pièce unique disponible |
Pourquoi « Fabriqué en Chine » Ne Signifie Pas « Moins de Précision » Ici
Nous sommes une usine de fabrication de précision forte de 20 ans d'expérience à Dongguan, en Chine. Nous faisons uniquement de l'usinage CNC, de l'estampage, des ressorts et des dissipateurs thermiques. Nos pinces de tour automatique sont produites sur des centres d'usinage 5 axes et rectifiées sur des rectifieuses Studer. L'atelier est à température contrôlée à ±1°C pendant la rectification, afin que la dérive thermique n'affecte pas vos tolérances. Lorsque vous commandez chez BQUQ, vous n'achetez pas un « import bon marché ». Vous achetez une pince qui égale ou dépasse une marque allemande ou japonaise à 60 % du coût. Et parce que nous les fabriquons en interne, nous contrôlons tout le processus, de l'acier brut à l'inspection finale. C'est pourquoi nous pouvons offrir sans MOQ et maintenir un battement de 0,005 mm. Si vous voulez comprendre comment nous choisissons le bon outillage pour votre matériau spécifique, lisez notre guide de sélection d'outils de coupe CNC. Pour une analyse plus approfondie sur la façon dont nous appliquons ces tolérances sur différentes pièces, le guide des tolérances d'usinage CNC explique les limites pratiques.
FAQ : Ce Que les Ingénieurs Demandent Avant de Commander Cette Pince
Y a-t-il vraiment aucune quantité minimale de commande ?
Exact, nous vendons des pièces uniques pour les tests, et le prix unitaire diminue d'environ 15 % à 10 pièces et de 25 % à 50 pièces.
Pouvez-vous personnaliser le filetage arrière ou l'alésage de serrage pour ma machine ?
Oui, nous pouvons usiner n'importe quel pas de filetage arrière que vous spécifiez (dans la limite de 25 mm de diamètre extérieur) et nous pouvons aléser le diamètre de serrage à une taille non standard par incréments de 0,01 mm pour des frais de configuration minimes.
Comment garantissez-vous le battement de 0,005 mm sur chaque unité ?
Nous mesurons le TIR sur un mandrin calibré avec un comparateur à cadran d'une résolution de 0,001 mm, et nous rejetons toute pince qui dépasse 0,005 mm ; le rapport d'inspection est inclus dans la boîte.
Quel est le délai typique pour une pince type 36 personnalisée ?
Les tailles standard sont expédiées en 7 jours, les filetages arrière ou alésages personnalisés prennent 10 à 12 jours, et nous pouvons accélérer un échantillon en 3 jours pour des frais supplémentaires de 20 %.
Obtenez un Devis Ferme en 12 Heures — Envoyez Votre Plan Aujourd'hui
Envoyez-nous les spécifications de votre broche ou un plan de la pince que vous utilisez actuellement. Nous répondrons dans les 12 heures avec un devis ferme, comprenant le prix exact, le délai et le plan d'inspection. Pas d'estimations vagues, pas de frais d'outillage cachés. Nous vous dirons également si votre application nécessite une conception de pince différente en fonction du matériau de la barre et de la vitesse de broche. Envoyez votre plan par e-mail à sc@bquq.com ou envoyez-nous un message sur WhatsApp au +86 13713157787. Nous sommes prêts à usiner votre pince type 36 avec le filetage arrière en gros plan, fabriquée en Chine, sans MOQ.