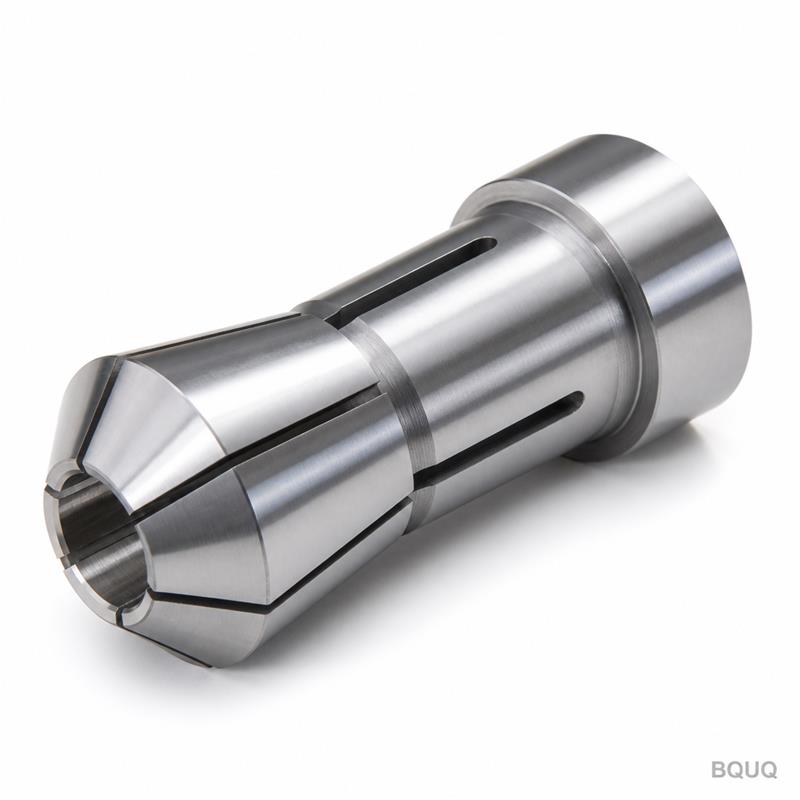
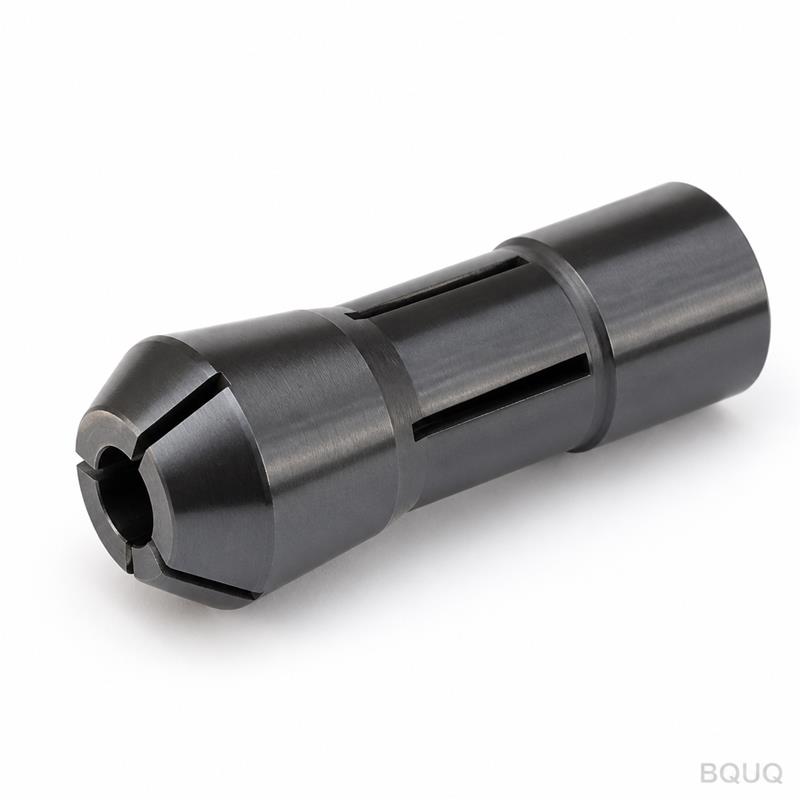
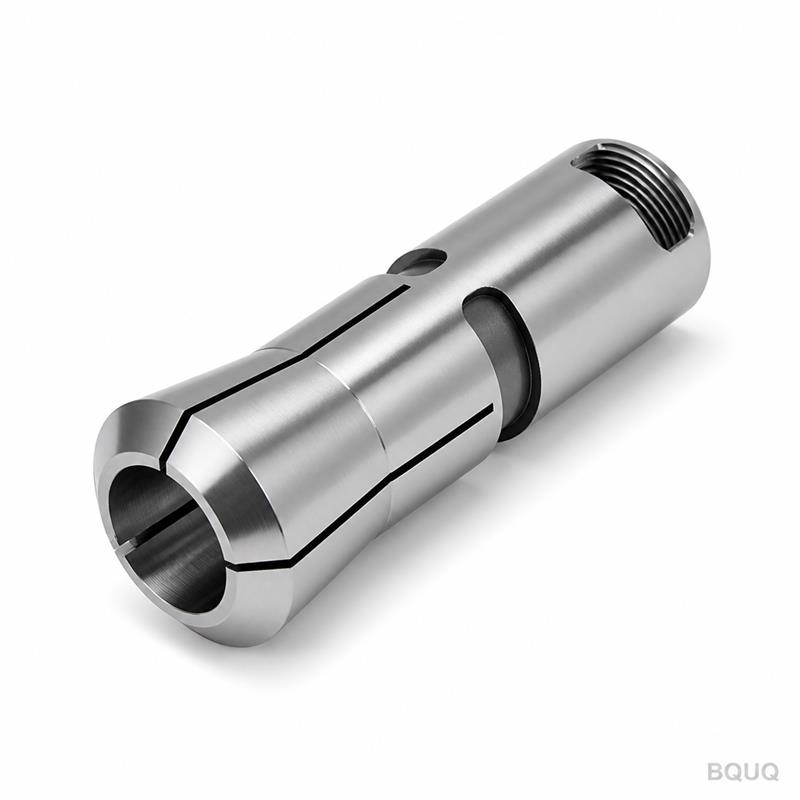
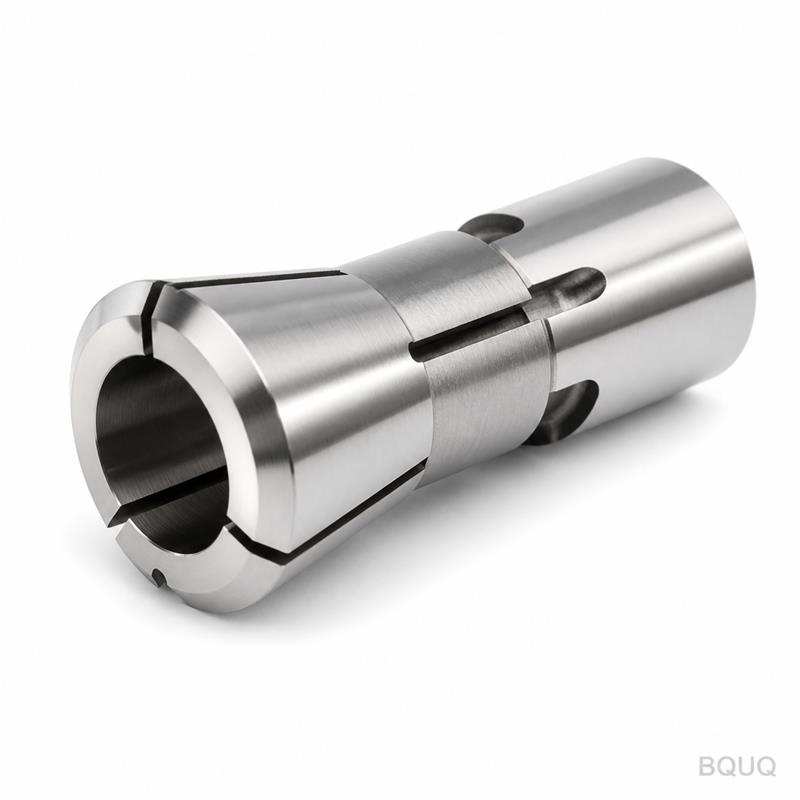
Ce mandrin de serrage à collet rond de précision usiné CNC pour tour automatique type 52 est conçu pour les tours automatiques d‘une capacité de barre de 52 mm. Il maintient les b
Mandrin de serrage à collet rond de précision usiné CNC pour tour automatique type 52 | BQUQ
Ce mandrin de serrage à collet rond de précision usiné CNC pour tour automatique type 52 est conçu pour les tours automatiques d'une capacité de barre de 52 mm. Il maintient les barres rondes avec un
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce mandrin de serrage à collet rond de précision usiné CNC pour tour automatique type 52 est conçu pour les tours automatiques d'une capacité de barre de 52 mm. Il maintient les barres rondes avec une concentricité de 0,005 mm et une répétabilité de serrage de 0,01 mm, éliminant les vibrations à des vitesses de broche de 8 000 tr/min. Durci à 58-60 HRC avec une finition d'alésage de 0,4 µm Ra, il est expédié sous 15 jours depuis notre usine de Dongguan—fabriqué en Chine, sans MOQ requis.
Comment un collet à alésage rond type 52 atteint un faux-rond de 0,005 mm
La désignation type 52 fait référence à la conicité du nez de broche, mais le contrôle du faux-rond provient de la géométrie de l'alésage. Nous usinons l'alésage rond en une seule opération de serrage sur un tour CNC à 5 axes, maintenant le diamètre intérieur à ±0,005 mm. Les segments fendus du collet de serrage sont découpés au fil EDM, garantissant une déflexion radiale uniforme. Cela signifie que chaque barre que vous alimentez maintient la ligne centrale à moins de 5 microns—critique pour les tours automatiques de type suisse et multibroches où le jeu d'outil est inférieur à 0,02 mm.
Sélection des matériaux et traitement thermique pour 500 000 cycles
Nous utilisons de l'acier allié 8620 pour le corps du collet, et non du 1045 bon marché. L'alésage est cémenté à une profondeur de case de 0,8 mm, puis durci à 58-60 HRC. Les doigts du ressort sont revenus à 200°C pour conserver l'élasticité sans fragilité. Le corps du mandrin utilise du 4140 pré-trempé à 32 HRC, rectifié sur la conicité d'accouplement. Cette combinaison résiste à l'usure des barres en aluminium abrasif et en acier inoxydable, vous offrant 500 000 cycles de serrage avant qu'une rectification ne soit nécessaire.
Finition de l'alésage et intégrité de surface sur le diamètre intérieur
L'alésage rond n'est pas simplement percé—il est alésé avec précision, puis rodé à 0,4 µm Ra. Cette finition miroir réduit la friction lorsque le collet se ferme sur la barre, empêchant le soudage à froid sur les matériaux mous. Nous chanfreinons également l'entrée de l'alésage à 30° pour guider la barre en douceur, évitant les dommages de bord lors du chargement automatique. Chaque alésage est contrôlé à l'air à trois profondeurs pour vérifier la conicité à moins de 0,003 mm sur toute la longueur de préhension.
Inspection avant chaque expédition—pas seulement un rapport d'échantillon
Chaque mandrin à collet est inspecté à 100 %, et non testé par lots. Nous utilisons une MMT (machine à mesurer tridimensionnelle) pour vérifier l'angle de conicité, le diamètre de l'alésage et la concentricité en un seul montage. Le faux-rond est vérifié avec une barre d'essai dans une broche de tour, et non sur un dispositif de banc. Nous effectuons également un test de force de ressort : fermeture du collet 10 fois à une pression d'air de 6 bars pour confirmer que le ressort de rappel ramène les doigts en position ouverte sans collage. Le rapport d'inspection vous est envoyé par e-mail avec l'expédition.
Compatibilité avec le nez de broche de votre tour automatique
Ce mandrin à collet s'adapte aux broches standard type 52 de Citizen, Star, Tsugami et Hanwha. La conicité est rectifiée à la tolérance AT3 (0,005 mm par 100 mm), correspondant exactement au nez de broche. Le corps du mandrin a un diamètre extérieur de 60 mm et une longueur de montage de 45 mm, il s'insère donc dans la plupart des fentes d'outillage sans plaques d'adaptation. Si votre broche a une configuration de nez différente, nous pouvons usiner la conicité selon votre dessin—envoyez-nous le plan de la broche et nous confirmerons l'ajustement sous 24 heures.
Chiffres précis : spécifications clés pour votre nomenclature
Paramètre
Valeur
Matériau (corps du collet)
Acier allié 8620
Matériau (corps du mandrin)
4140 pré-trempé
Dureté (alésage du collet)
58-60 HRC
Plage de diamètre d'alésage
3 mm à 52 mm
Concentricité (faux-rond)
0,005 mm TIR
Répétabilité de serrage
0,01 mm
Finition de surface de l'alésage
0,4 µm Ra
Précision de la conicité
AT3 (0,005 mm/100 mm)
Vitesse de broche maximale
8 000 tr/min
Délai de livraison
15 jours (standard)
MOQ
Sans MOQ—commandez 1 pièce
Pourquoi la fabrication de précision est essentielle pour la constance de l'alimentation des barres
Le balancement de la barre à 8 000 tr/min crée une force centrifuge qui déforme les doigts du collet. Notre conception de ressort utilise une largeur de doigt calculée (0,8 mm) et une longueur de fente (25 mm) pour équilibrer la force de préhension contre l'ouverture centrifuge. Ce n'est pas une approximation—nous effectuons une simulation par éléments finis (FEA) à chaque changement de taille d'alésage. Le résultat est que la force de préhension diminue de moins de 5 % à 8 000 tr/min, maintenant la barre serrée et vos pièces dans les tolérances. Pour référence, un collet moulé typique perd 20 % de sa force de préhension à cette vitesse, ce qui explique les marques de broutage sur vos pièces.
Profils d'alésage personnalisés et configurations de fentes spéciales
Les alésages ronds sont standard, mais nous usinons également des alésages hexagonaux, carrés et à clavette pour les barres profilées. Les fentes du ressort peuvent être découpées avec un espace plus large pour les barres fendues ou avec des profondeurs de fente alternées pour les tubes à paroi épaisse. Nous avons livré des collets avec des configurations à 12 fentes pour des barres hexagonales de 40 mm et avec des passages internes de liquide de refroidissement pour le refroidissement traversant la broche. Si votre matériau de pièce dépasse 52 mm de diamètre, nous avons une version type 65—mais le type 52 gère la majorité des travaux de tour automatique.
Quelle est la quantité minimale de commande pour ce mandrin à collet ?
Sans MOQ—nous acceptons les commandes d'une seule pièce pour le prototypage ou les remplacements d'urgence, et le prix unitaire reste le même.
Pouvez-vous personnaliser le diamètre d'alésage à une taille non standard ?
Oui, nous usinons des alésages à tout diamètre entre 3 mm et 52 mm par incréments de 0,01 mm, et nous le maintenons à ±0,005 mm.
Comment assurez-vous le contrôle qualité avant l'expédition ?
Chaque unité passe par une inspection MMT, un contrôle à l'air de l'alésage et un test de faux-rond sur broche en fonctionnement, avec un rapport complet envoyé.
Quel est le délai standard pour une taille d'alésage personnalisée ?
Le type 52 standard avec alésage personnalisé est expédié sous 15 jours ; une conicité ou un corps entièrement personnalisé prend 20 jours.
Avant de finaliser votre outillage, consultez notre guide de sélection des outils de coupe CNC pour voir comment la force de préhension du collet interagit avec la géométrie de l'outil. Pour l'accumulation de tolérances sur votre broche et votre mandrin, lisez notre guide des tolérances d'usinage CNC—il explique comment les conicités AT3 et les valeurs TIR se combinent dans les assemblages réels.
Envoyez-nous votre plan de broche ou votre diamètre de barre, et nous confirmerons l'ajustement et le prix sous 12 heures. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Votre dessin est le chemin le plus rapide vers un devis ferme.