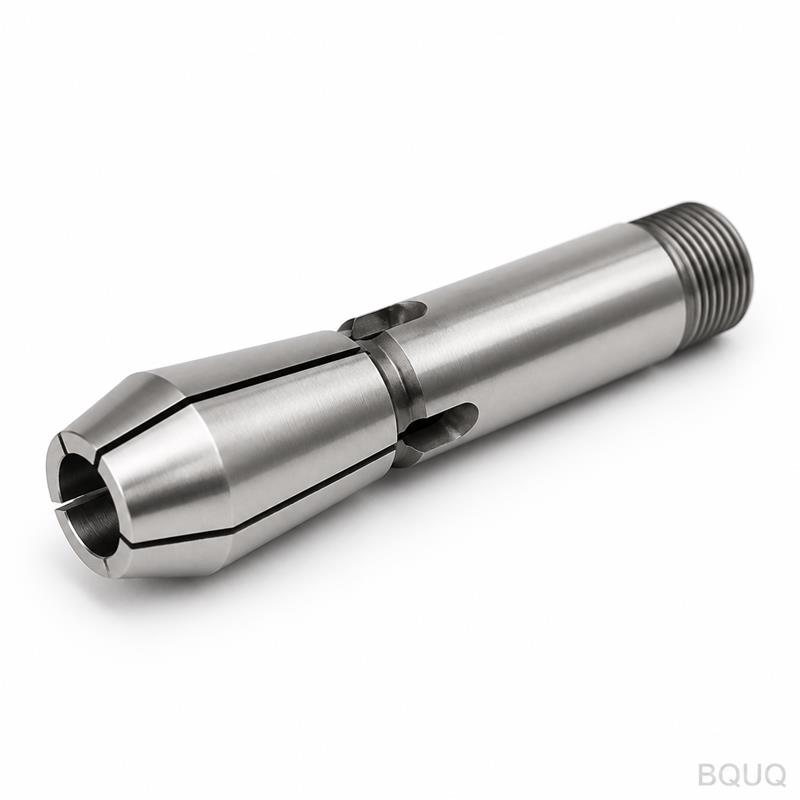
Ce que cette pince de type 46 apporte à votre broche de tour automatique Cette pince de type 46 pour tour automatique à commande numérique est conçue pour maintenir des barres ro
BQUQ Pince de type 46 pour tour automatique à commande numérique avec barre ronde
Ce que cette pince de type 46 apporte à votre broche de tour automatique Cette pince de type 46 pour tour automatique à commande numérique est conçue pour maintenir des barres rondes dans les tours
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que cette pince de type 46 apporte à votre broche de tour automatique
Cette pince de type 46 pour tour automatique à commande numérique est conçue pour maintenir des barres rondes dans les tours automatiques à tête mobile ou à tête fixe. Elle serre des barres de 3 mm à 46 mm de diamètre avec une concentricité garantie de 0,005 mm TIR. Vous obtenez ce faux-rond de manière constante, pièce après pièce, car nous rectifions le diamètre extérieur et l'alésage en un seul montage. La dureté est de 58-60 HRC sur la surface de serrage, ce qui lui permet de résister à l'usure due aux outils en acier rapide ou en carbure. Le délai est de 7 jours pour les tailles standard, et de 15 jours pour les alésages personnalisés. Il s'agit d'une fabrication de précision depuis notre usine de Dongguan, fabriqué en Chine, et nous expédions dans le monde entier sans MOQ.
Pourquoi une barre ronde nécessite un alésage rectifié, et non tourné
Une barre ronde n'est jamais parfaitement ronde—elle présente une ovalité naturelle de 0,01 à 0,03 mm selon le laminoir. Si l'alésage de votre pince est uniquement tourné, cette ovalité se transfère directement à votre pièce. Nous rectifions l'alésage à une rondeur de 0,003 mm. Cela signifie que la pince comprime réellement la barre en une section transversale plus circulaire, réduisant les vibrations et améliorant l'état de surface de votre pièce tournée. Sur une barre de 20 mm, vous constaterez une diminution mesurable des marques de broutage. Pour vos passes de finition, cela se traduit par un Ra de 0,4 µm ou mieux sur la pièce, sans polissage supplémentaire.
Matériaux et traitement thermique utilisés pour le type 46
Nous fabriquons cette pince à partir de deux matériaux : le 20CrMnTi pour un usage standard et le 9SiCr pour les applications à forte usure. Le 20CrMnTi est cémenté à une profondeur de 0,8-1,2 mm, offrant une coque externe dure avec un noyau résistant. Le 9SiCr est trempé à cœur, il conserve donc sa prise même lorsque votre barre présente des calamines ou de la rouille. Les deux matériaux sont revenus à 180°C pour soulager les contraintes internes—cela empêche la pince de se déformer lorsque vous serrez le tube de tirage. La dureté est vérifiée sur chaque lot avec un duromètre Rockwell, et non sur un échantillon. Les fentes sont découpées par électroérosion à fil après le traitement thermique, afin que les bords des fentes restent nets et ne s'écaillent pas lors des cycles de serrage répétés.
Fentes, angles de dépouille et leur rôle dans la force de serrage
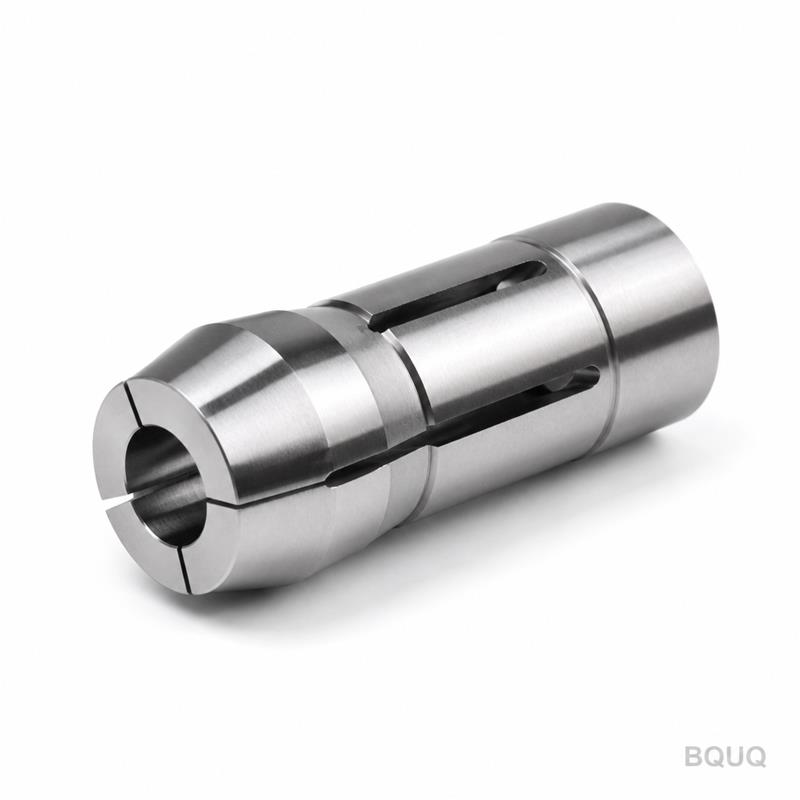
Une pince de type 46 possède trois ou six fentes, selon la force du tube de tirage de votre machine. Nous découpons ces fentes à 0,3 mm de largeur, ce qui est suffisamment étroit pour empêcher l'entrée de copeaux mais assez large pour permettre à la pince de se refermer uniformément. Nous ajoutons également un angle de dépouille de 15° à la racine de la fente. Ce n'est pas esthétique—cela réduit la concentration de contraintes et prévient l'amorçage de fissures après 100 000 cycles. La surface de serrage présente un motif strié (pas de 0,2 mm) pour les barres de moins de 10 mm de diamètre. Les stries mordent dans la barre, augmentant la friction de 30 % par rapport à un alésage lisse. Pour les barres de plus de 10 mm, nous laissons l'alésage lisse et nous nous appuyons sur l'angle de cône de 16° de la pince pour générer une force radiale suffisante.
Inspection avant chaque expédition : faux-rond, dureté et diamètre d'alésage
Chaque pince passe par une inspection en 3 étapes avant de quitter notre usine. Premièrement, nous mesurons le diamètre d'alésage avec un calibre à air—la précision est de ±0,005 mm, et nous enregistrons la valeur réelle sur le rapport de contrôle. Deuxièmement, nous vérifions le faux-rond en montant la pince dans un porte-pièce de test et en la faisant tourner à 3000 tr/min. Nous rejetons toute unité dépassant 0,005 mm TIR. Troisièmement, nous testons la dureté à trois points autour de la circonférence de l'alésage. Si un point est inférieur à 58 HRC, la pince est mise au rebut. Vous recevez un certificat d'inspection signé avec chaque commande. Pour votre audit ISO 9001, nous pouvons également fournir des certificats de matériaux de notre fournisseur d'acier.
Compatibilité avec les marques courantes de tours automatiques et alésages personnalisés
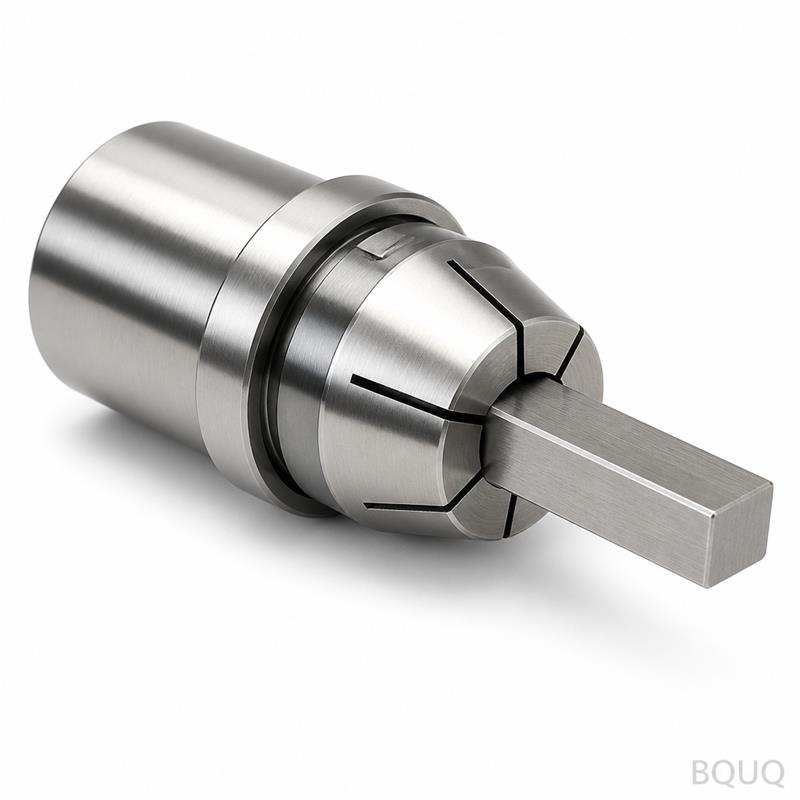
Cette pince de type 46 s'adapte aux tubes de tirage standard des machines Citizen, Star, Tsugami et Hanwha. Le cône externe est de 16° (angle inclus), et le filetage est M30 x 1,5 ou M36 x 1,5, selon votre broche. Si votre machine utilise un filetage différent, nous pouvons usiner l'extrémité arrière pour correspondre—il suffit de nous envoyer le dessin de votre tube de tirage. Pour les alésages personnalisés, nous pouvons rectifier tout diamètre entre 3 mm et 46 mm par incréments de 0,1 mm. Nous proposons également un alésage étagé pour les barres hexagonales ou carrées, bien que la barre ronde soit la norme. La longueur maximale de barre que vous pouvez alimenter dépend de votre chargeur de barres, et non de la pince—notre pince n'ajoute aucune restriction de longueur.
État de surface et lubrification : comment nous prolongeons la durée de vie de la pince
L'alésage est rectifié à Ra 0,2 µm, et le cône est rectifié à Ra 0,4 µm. Cette faible rugosité réduit la friction entre la pince et le tube de tirage, ce qui nécessite moins de force de serrage pour maintenir la même barre. Une force plus faible signifie moins d'usure sur les points de pivotement de la pince. Nous appliquons également un mince revêtement de phosphate de manganèse sur le cône externe. Ce revêtement retient l'huile, permettant à la pince de glisser en douceur même lorsque votre liquide de refroidissement est à base d'eau. Dans des conditions d'usinage à sec, la couche de phosphate agit comme un lubrifiant solide. N'utilisez pas de graisse sur le cône—elle attire les copeaux et fera coller la pince. Si vous usinez de l'aluminium ou du laiton, nous pouvons appliquer un revêtement TiN sur l'alésage pour prévenir le grippage.
Prix, MOQ et délais pour les prototypes et les séries de production
Sans MOQ, vous pouvez commander une seule pince pour un essai prototype ou 200 pièces pour une ligne de production. Le prix unitaire commence à 38 $ pour un alésage standard de 20 mm en 20CrMnTi. Les alésages personnalisés ajoutent des frais de configuration uniques de 25 $, couvrant le dressage de la meule et l'étalonnage du calibre à air. Le délai pour les tailles standard est de 7 jours ouvrables à compter de l'approbation du dessin. Pour les alésages personnalisés, ajoutez 3 jours pour la configuration de rectification. Si vous avez besoin d'une commande urgente, nous pouvons expédier en 3 jours avec des frais d'urgence de 20 %. Tous les prix sont FOB Shenzhen ou CIF votre port le plus proche. Nous acceptons les virements bancaires, PayPal et l'assurance commerciale Alibaba.
Spécification
Valeur
Type de produit
Pince de type 46 pour tour automatique à commande numérique
Plage de diamètre de barre
3 mm – 46 mm
Angle du cône externe
16° angle inclus
Options de filetage
M30 x 1,5, M36 x 1,5, personnalisé
Dureté (surface de serrage)
58-60 HRC
Profondeur de cémentation (20CrMnTi)
0,8 – 1,2 mm
Rondeur de l'alésage
0,003 mm
Faux-rond (TIR)
0,005 mm
État de surface (alésage)
Ra 0,2 µm
État de surface (cône)
Ra 0,4 µm
Largeur de fente
0,3 mm
Revêtement (optionnel)
TiN, phosphate de manganèse
Délai (standard)
7 jours ouvrables
MOQ
Sans minimum (1 pièce acceptée)
Quelle est votre quantité minimale de commande pour cette pince ?
Sans MOQ—commandez une pièce pour un essai ou 500 pour la production, la même norme d'inspection s'applique.
Pouvez-vous usiner un diamètre d'alésage personnalisé pour ma barre spécifique ?
Oui, nous rectifions tout alésage de 3 mm à 46 mm par incréments de 0,1 mm, avec des frais de configuration uniques de 25 $.
Comment vérifiez-vous le faux-rond avant expédition ?
Chaque pince est montée dans un porte-pièce de test et tournée à 3000 tr/min ; si le TIR dépasse 0,005 mm, elle est mise au rebut.
Quel est votre délai standard pour une commande personnalisée ?
Les tailles standard sont expédiées en 7 jours ouvrables ; les alésages personnalisés prennent 10 jours à compter de l'approbation du dessin.
Envoyez votre dessin et obtenez un devis ferme sous 12 heures
Envoyez-nous votre modèle de machine, le filetage du tube de tirage et le diamètre de barre cible. Nous vous répondrons avec un prix ferme, un délai et un dessin 3D de la pince pour votre approbation. Si vous n'êtes pas sûr du matériau ou du revêtement à choisir, indiquez-nous votre matériau de barre et votre vitesse de broche—nous recommanderons l'option appropriée. Pour un aperçu plus approfondi de l'outillage, consultez notre guide de sélection des outils de coupe CNC. Pour comprendre comment nous maintenons 0,005 mm, consultez notre guide des tolérances d'usinage CNC. Envoyez votre dessin par e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787—nous répondons sous 12 heures, y compris le week-end.