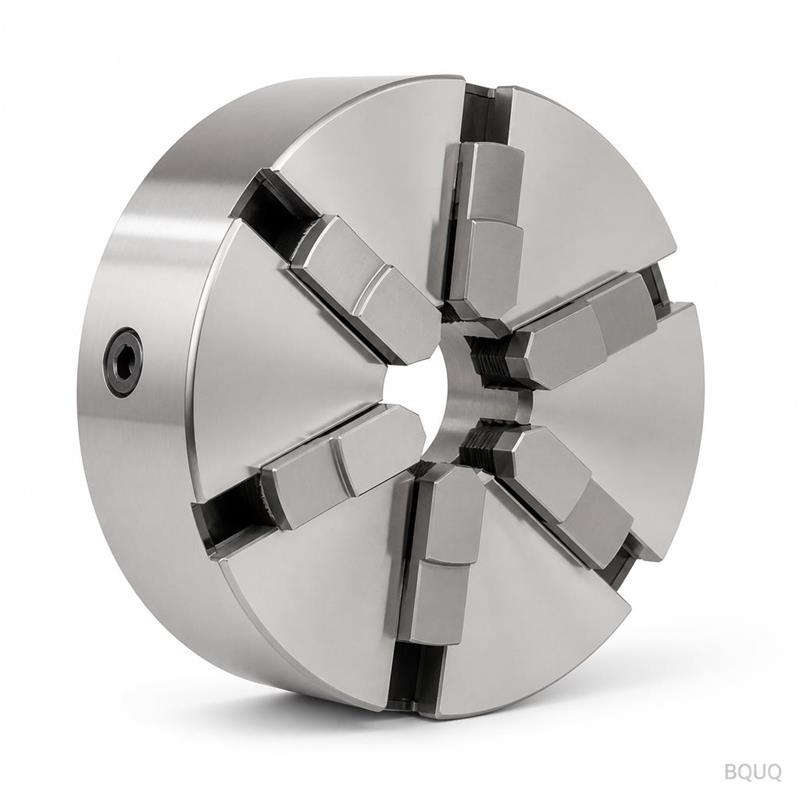
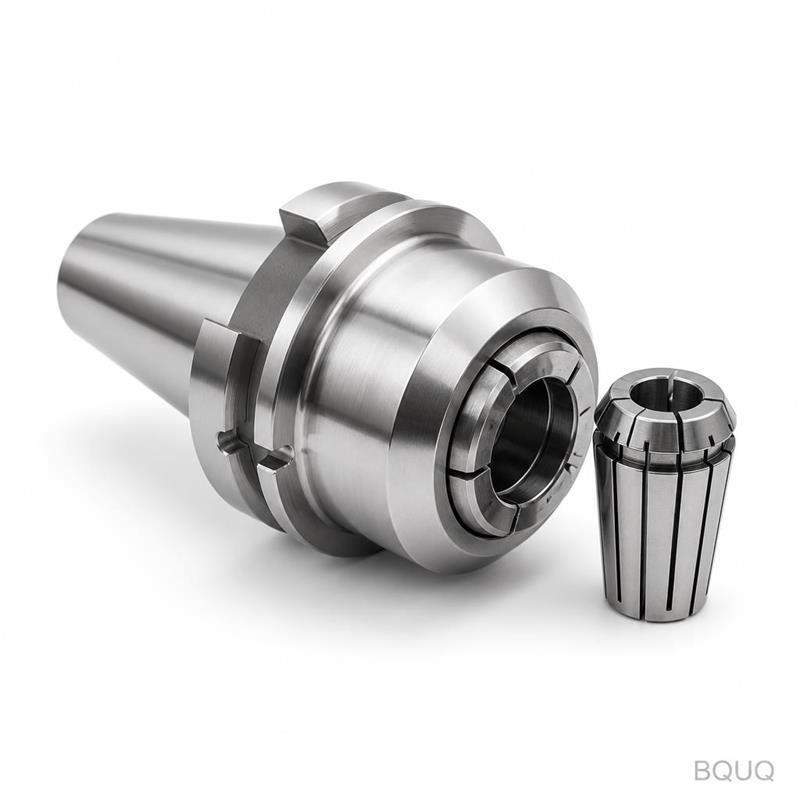
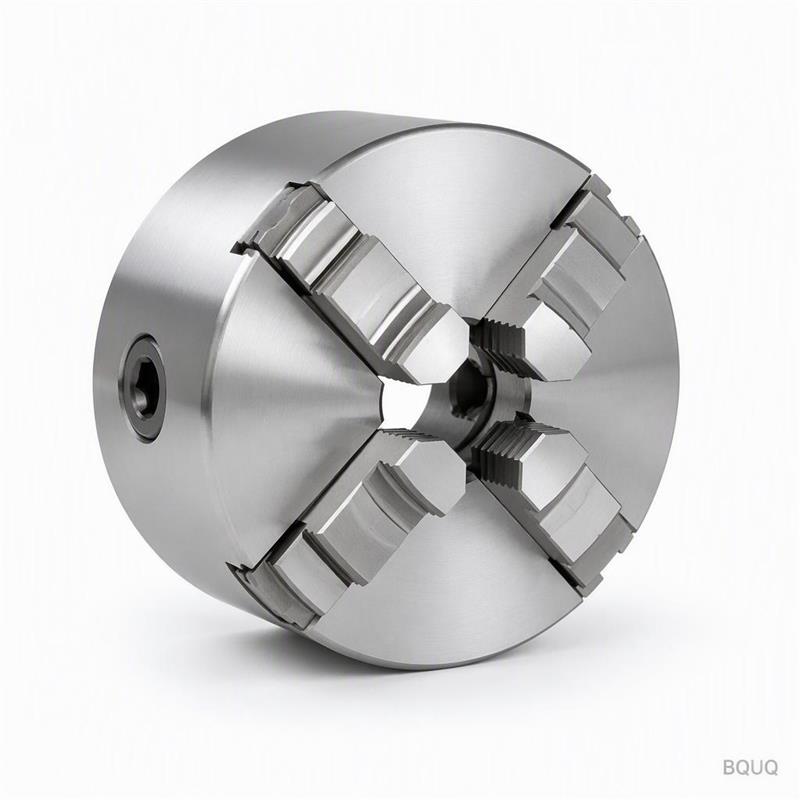
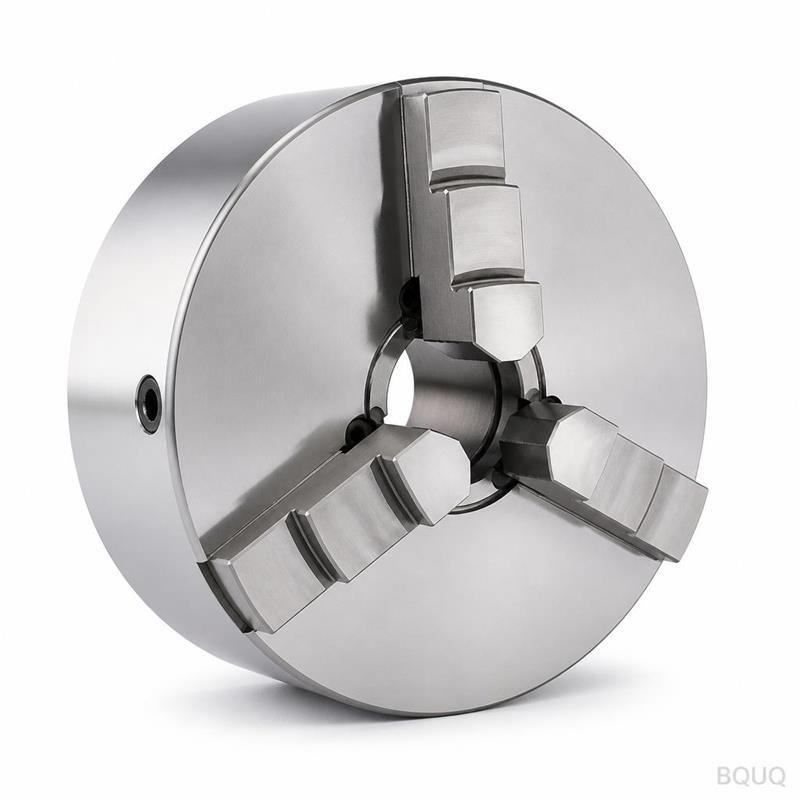
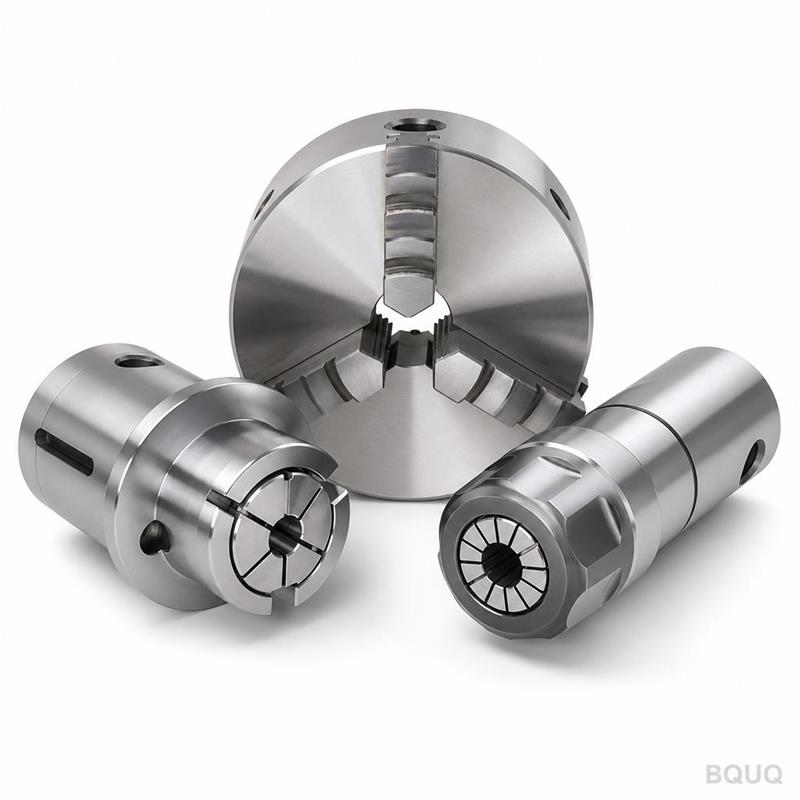
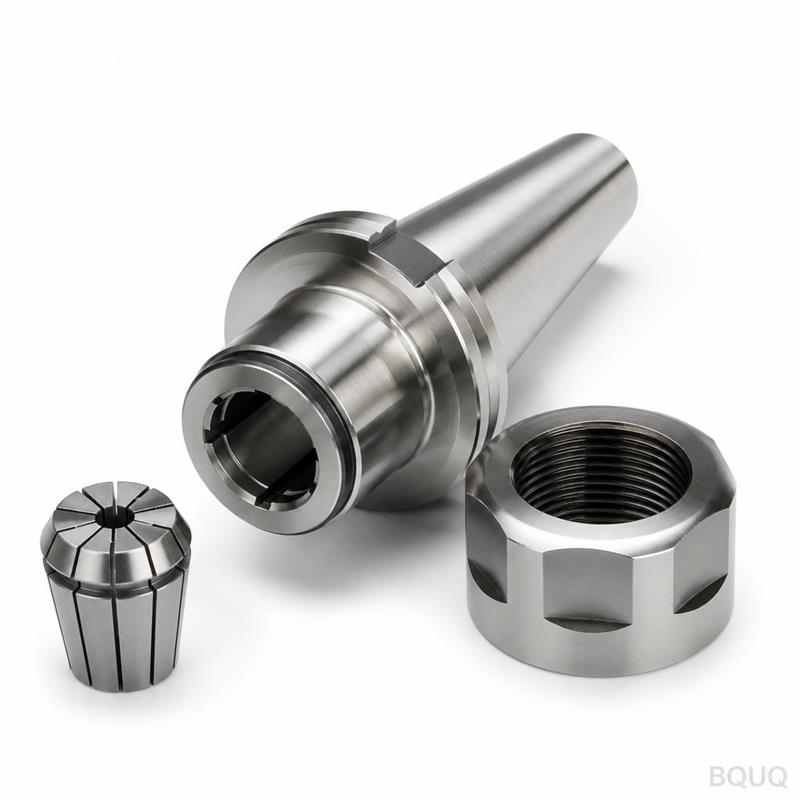
Mandrin de précision à 6 mors BQUQ usiné CNC pour tour CNC
Ceci est un mandrin de précision à 6 mors usiné CNC pour tours CNC. Il serre les barres hexagonales, carrées et rondes avec une concentricité de 0,005 mm et une dureté de mors de 58 HRC. Vous obtenez
Devis rapide pour cette pièce
Envoyez plan / quantité / matériau — réponse sous 24 h.
Ceci est un mandrin de précision à 6 mors usiné CNC pour tours CNC. Il serre les barres hexagonales, carrées et rondes avec une concentricité de 0,005 mm et une dureté de mors de 58 HRC. Vous obtenez une solution de maintien de pièce rigide et répétable avec un délai de livraison de 10 jours et sans quantité minimale de commande.
Pourquoi Six Mors Surclassent Trois Mors pour les Pièces à Parois Minces
Les mandrins standard à trois mors déforment les tubes à parois minces et les pièces en aluminium tendre en raison d'une charge ponctuelle. La conception à six mors répartit la force de serrage sur une surface de contact deux fois plus grande. Cela réduit la distorsion radiale jusqu'à 40 % sur les pièces dont l'épaisseur de paroi est inférieure à 2 mm. Vous pouvez usiner à la tolérance finale sans seconde passe de finition.
Les mors sont usinés en acier allié 20CrMnTi, cémentés à 58–60 HRC. Chaque mors est rectifié avec une tolérance de profil de 0,002 mm. Le corps du mandrin est en acier 45#, trempé à 42 HRC pour la résistance à l'usure en production de grands volumes.
Plage de Serrage et Géométrie des Mors pour Barres Hexagonales et Carrées
Le mandrin à 6 mors accepte des barres d'un diamètre de 3 mm à 60 mm. Les options de mors incluent des mors durs étagés pour l'ébauche et des mors mous usinables pour des profils personnalisés. L'angle d'assise du mors est de 15 degrés, offrant une action d'auto-centrage qui ramène la pièce contre la face de positionnement.
Pour les barres hexagonales, les six mors s'alignent parfaitement avec les méplats. Pour les barres carrées, un mors sur deux saisit les coins. Cela élimine le besoin de mors mous personnalisés pour les formes standard. Le faux-rond reste inférieur à 0,005 mm sur toute la plage de serrage.
Matériaux et Traitement Thermique que Nous Utilisons
Nous commençons avec du 20CrMnTi pour les mors et de l'acier 45# pour le corps. Les deux sont forgés, et non découpés dans une barre, pour aligner la structure du grain afin d'obtenir une résistance maximale. Après l'usinage d'ébauche, nous cémentalisons les mors à une profondeur de couche de 0,8 à 1,2 mm. La rectification finale porte la dureté à 58 HRC avec un état de surface de Ra 0,4.
Le corps du mandrin est trempé par induction à 42 HRC sur le cône et les surfaces de montage. Cela évite le grippage et l'usure par frottement lors des montages et démontages répétés du mandrin. Toutes les dimensions critiques sont usinées sur un centre d'usinage CNC 5 axes, avec un rapport d'inspection CMM inclus avec chaque unité.
Inspection Avant Chaque Expédition
Chaque mandrin est inspecté individuellement avant l'emballage. Nous mesurons le faux-rond à trois positions : face avant, milieu de serrage et alésage arrière. Nous testons la force de serrage avec une clé dynamométrique à 25 Nm, 50 Nm et 75 Nm. Les résultats sont consignés sur une fiche d'inspection sérialisée qui accompagne le mandrin.
Nous effectuons également un test de serrage de 200 cycles sur un tour CNC en fonctionnement. Cela vérifie que le mouvement des mors reste fluide et que l'action d'auto-centrage reste dans une limite de 0,003 mm après des actionnements répétés. Aucun mandrin ne quitte notre atelier sans avoir réussi ce test.
Options de Montage pour les Broches de Tours CNC Courantes
Nous proposons trois types de montage : A2-4, A2-5 et A2-6 avec les plaques adaptatrices correspondantes. Le corps du mandrin possède un cône rectifié de précision qui correspond au nez de broche. Pour les clients ayant une broche personnalisée, nous usinons la plaque adaptatrice selon votre plan sans frais supplémentaires.
Chaque option de montage comprend un filetage de tube de tirage en M16, M18 ou M20. Nous pouvons également fournir un kit d'actionnement hydraulique si votre tour ne dispose pas d'une barre de tirage traversante. Le poids total du mandrin varie de 8 kg à 25 kg selon la taille des mors.
Spécification
Détail
Type de produit
Mandrin de précision à 6 mors usiné CNC pour tour CNC
Matériau des mors
Acier allié 20CrMnTi, cémenté
Matériau du corps
Acier 45#, trempé par induction
Dureté des mors
58–60 HRC
Dureté du corps
42 HRC
Concentricité (Faux-rond)
0,005 mm TIR
État de surface
Ra 0,4 sur les mors, Ra 0,8 sur le corps
Plage de serrage
3 mm – 60 mm de diamètre
Options de montage
A2-4, A2-5, A2-6 avec plaque adaptatrice
Délai de livraison
10 jours pour les modèles standard, 20 jours pour les modèles personnalisés
MOQ
Aucune MOQ, pièce unique acceptée
Inspection
Rapport CMM 100 % avec numéro de série
Comment Notre Mandrin à Six Mors Gère les Charges de Broche à Haute Vitesse
À 4000 tr/min, la force centrifuge peut entraîner une perte de serrage des mandrins à trois mors. Notre conception à six mors utilise une course de mors plus courte et un angle de coin plus prononcé pour maintenir la force de serrage à vitesse élevée. Nous équilibrons chaque mandrin à G2,5 à 4000 tr/min, ce qui signifie que les vibrations restent inférieures à 0,5 mm/s.
Les guides de mors sont trempés à 60 HRC et revêtus d'un traitement à faible frottement. Cela réduit l'accumulation de chaleur lors des longues séries de production. Vous pouvez effectuer des cycles de coupe continus pendant 8 heures sans que la dérive thermique n'affecte les dimensions des pièces.
Ce mandrin nécessite-t-il une lubrification spéciale ?
Non, nous appliquons une graisse à base de lithium en usine qui dure 10 000 cycles, et vous pouvez utiliser de l'huile de broche standard pour le réapprovisionnement.
Pouvez-vous usiner les mors selon le profil spécifique de ma pièce ?
Oui, nous pouvons usiner des mors mous selon n'importe quel profil dans les 48 heures suivant la réception de votre plan de pièce, et nous incluons ce service gratuitement avec votre première commande.
Quel est votre processus de contrôle qualité pour les commandes personnalisées ?
Pour les commandes personnalisées, nous envoyons un échantillon de pré-production avec un rapport CMM complet, et nous n'expédions le lot qu'après votre approbation des dimensions de l'échantillon.
Quel est le délai de livraison typique pour une commande de mandrin unique ?
Les tailles standard sont expédiées en 10 jours, les plaques adaptatrices personnalisées ajoutent 5 jours, et nous pouvons accélérer à 5 jours pour les besoins d'outillage urgents.
Nous sommes BQUQ, une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience dans l'usinage CNC, l'emboutissage, les ressorts et les dissipateurs thermiques. Nous expédions dans le monde entier sans MOQ. Envoyez votre plan pour un devis ferme sous 12 heures.
FAQ fournisseur — ce que les acheteurs demandent avant commande
Des réponses d'usine, pas une plaquette commerciale.
Comment obtenir un devis pour cette pièce ?
Envoyez votre plan (STEP, IGES, DWG, DXF ou PDF) avec quantité et matière à sc@bquq.com ou WhatsApp +86 137 1315 7787. Nos ingénieurs étudient le plan et répondent avec prix, délai et coût d'outillage.
Quel est votre minimum de commande ?
Nous n'appliquons pas de minimum fixe. Le minimum est défini par pièce et par procédé : indiquez votre quantité cible, nous chiffrons dessus. Les petits lots d'essai sont acceptés pour les nouvelles pièces.
Quel est le délai de livraison ?
Le délai est convenu par commande, selon la date souhaitée, la quantité, la matière et la nécessité d'outillage. Envoyez votre date cible avec le plan : nous confirmons la faisabilité avant le devis.
Quelle tolérance pouvez-vous tenir ?
Usinage CNC : ±0,005 mm. Les pièces embouties, ressorts et profilés sont fabriqués selon les tolérances indiquées sur votre plan ; nous confirmons les valeurs atteignables au devis.
Fabriquez-vous des pièces selon mon plan ?
Oui. Chaque commande est réalisée selon le plan ou l'échantillon du client. Notre usine de Dongguan réunit usinage CNC, emboutissage, fabrication de ressorts et filage de dissipateurs aluminium : un seul fournisseur pour la pièce complète.
Quelles matières travaillez-vous ?
Aluminium (6061, 6063, 7075), inox (301, 304, 316), acier au carbone (SPCC, SGCC), laiton, cuivre, bronze phosphoreux, cuivre au béryllium et acier à ressorts (fil musical, trempé à l'huile).
Quels formats de plans acceptez-vous ?
STEP, IGES, DWG, DXF et PDF. Les plans 2D avec tolérances et exigences de finition sont préférés en complément du modèle 3D. Les croquis à main levée sont chiffrés après redessin par nos ingénieurs.
Comment la qualité est-elle contrôlée ?
Le contrôle accompagne la production, pas seulement la fin : validation de la première pièce, contrôles en cours et un rapport par lot, mesuré au CMM et en optique. Certificats matière sur demande.
Où est l'usine et livrez-vous dans le monde entier ?
Notre usine se trouve à Dongguan, Guangdong, Chine, en activité depuis 2005. Nous expédions par express, aérien et maritime dans le monde entier, avec le transitaire désigné par l'acheteur.