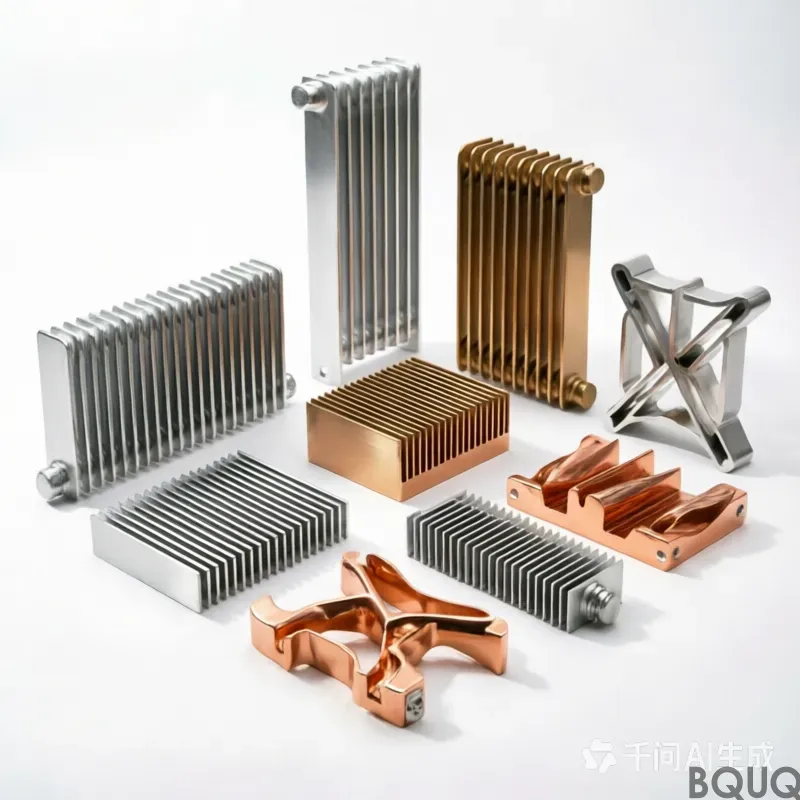
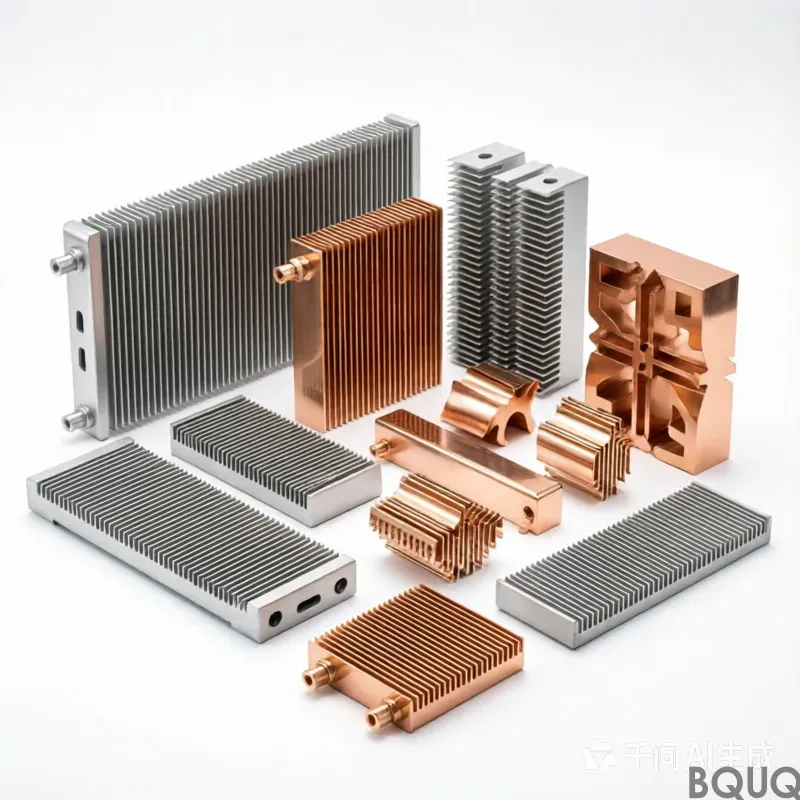
pâte thermoconductrice : cuivre pur C110, tolérance 0,20 mm, surface anodisée noire Type II, 10-15 µm, délai de livraison 20 jours ouvrés, MOQ 1000 pcs. Capacité 300 000 pcs pour serveur 1U et accélérateur IA. Revue de plan et rapport de première pièce inclus.
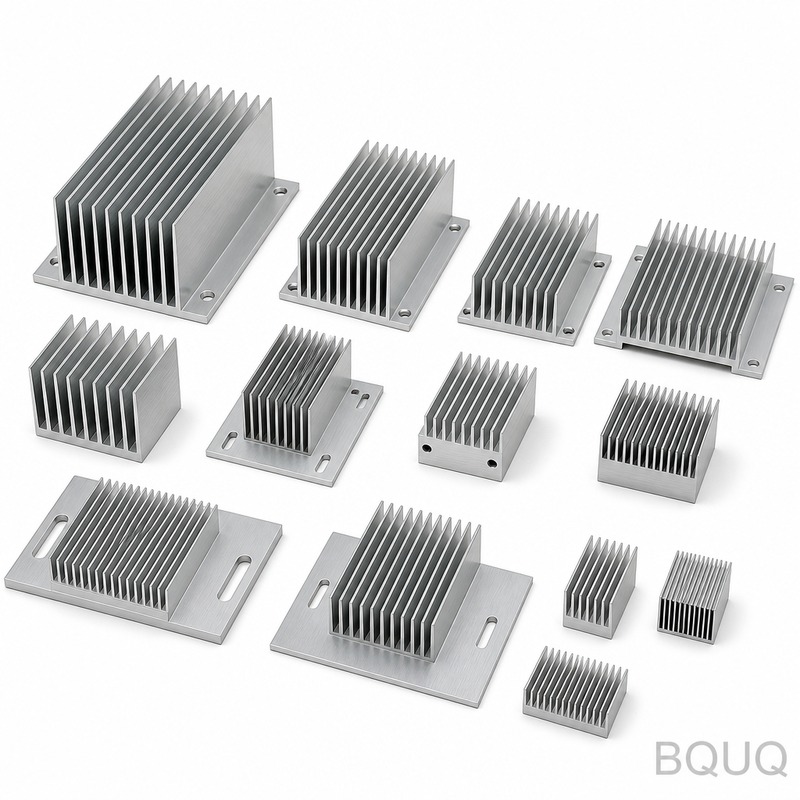
pâte thermique
Points clés à retenir
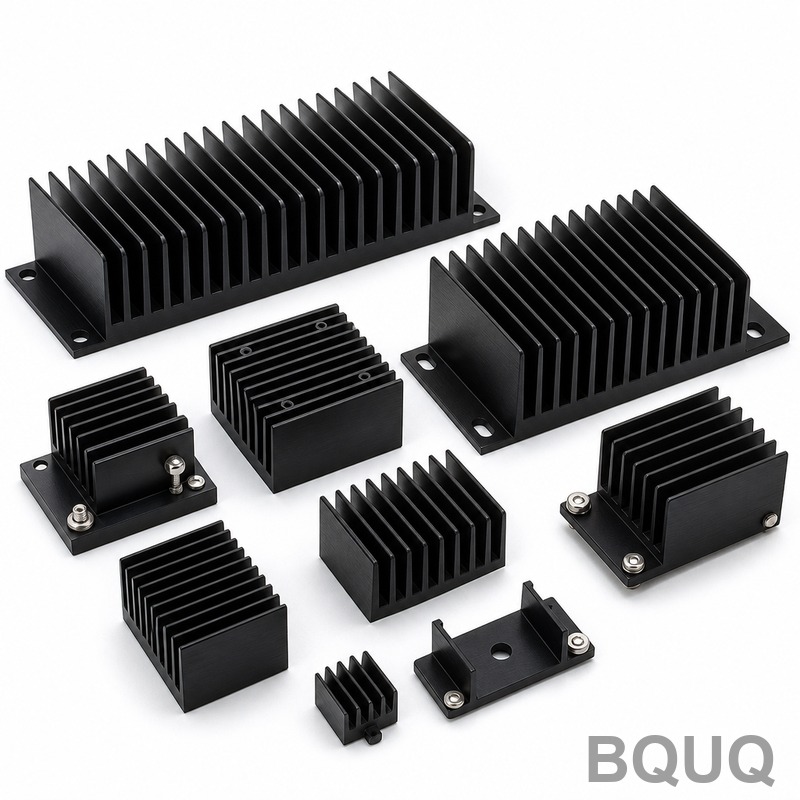
La pâte thermique pour dissipateur est un dissipateur en aluminium 1050A avec une épaisseur d'ailette de 0,8 mm, un pas d'ailette de 1,5 mm et une résistance thermique de 0,85 K/W. Il utilise un anodisage dur Type III, 25-40 µm, et respecte une tolérance générale de ±0,20 mm. Le délai de livraison peut être de 10 jours ouvrables pour 50 à 50 000 pièces, le coût étant déterminé par l'ébavurage, le placage et l'inspection.
Que vous ayez besoin de 50 pièces pour validation ou de 50 000 pour une ligne de production, la pâte thermique pour dissipateur suit la même physique. Ce qui change, c'est la fenêtre de process que nous maintenons et le niveau d'inspection que nous y consacrons.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 1050A |
| Épaisseur d'ailette | 0,8 mm |
| Pas d'ailette | 1,5 mm |
| Résistance thermique | 0,85 K/W |
| Finition de surface | anodisage dur Type III, 25-40 µm |
| Tolérance générale | ±0,20 mm |
Contexte marché et technique
La pression sur les délais de livraison s'est accentuée dans le secteur des VFD et des onduleurs. Ce qui était autrefois un cycle d'outillage et de qualification de 12 semaines est désormais proposé à 10 jours ouvrables, ce qui ne fonctionne que si la conception de l'outillage et la validation du process sont menées en parallèle.
La pression sur les coûts dans les VFD et les onduleurs provient rarement de la matière première. Elle provient des opérations secondaires : ébavurage, placage et inspection à 100 %. Supprimer l'une de ces étapes fait généralement plus varier le coût unitaire que n'importe quelle substitution de matériau.
Comment nous le fabriquons
Le parcours de la pâte thermique pour dissipateur commence par une fenêtre de process, pas par une machine. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis nous confirmons que ±0,20 mm est tenu à la vitesse de production plutôt que sur une seule pièce lente.
L'outillage est conçu autour de la capabilité mesurée du process, de sorte que ±0,20 mm est une conséquence de la géométrie de l'outillage plutôt qu'un filtre d'inspection. C'est pourquoi 10 jours ouvrables est réaliste plutôt qu'optimiste.
À lire également : Collection de Cadres de Connexion Estampés de Précision.
L'ébavurage et le conditionnement des arêtes sont spécifiés sur le plan pour la pâte thermique pour dissipateur. Une arête vive qui passe l'inspection dimensionnelle peut encore échouer à l'assemblage, c'est pourquoi la rupture d'arête est un paramètre contrôlé plutôt qu'esthétique.
Matériau et finition de surface
L'état du matériau compte autant que la nuance. L'aluminium 1050A fourni dans un mauvais revenu dérivera après usinage, c'est pourquoi la pâte thermique pour dissipateur est détendue par relaxation avant finition lorsque la géométrie est asymétrique.
La spécification de surface pour la pâte thermique pour dissipateur est un anodisage dur Type III, 25-40 µm, choisi pour l'environnement de service dans les VFD et les onduleurs. L'épaisseur est vérifiée sur un coupon de référence issu du même lot plutôt que supposée à partir des réglages du process.
Voir aussi : Supports d'avion usinés CNC sur mesure.
Lorsque la pâte thermique pour dissipateur subit des charges de contact, la dureté du matériau est spécifiée parallèlement à la tolérance dimensionnelle. Une dureté sans méthode d'essai définie est la source la plus courante de litiges à la réception.
Tolérance et inspection
Les dimensions générales de la pâte thermique pour dissipateur sont tenues à ±0,20 mm ; les caractéristiques critiques sont identifiées sur le plan et contrôlées séparément avec une bande plus serrée.
La méthode de mesure fait partie de la spécification. Une caractéristique mesurée sur une MMT et la même caractéristique mesurée avec un gabarit peuvent diverger, c'est pourquoi les plans de pâte thermique pour dissipateur indiquent comment chaque dimension critique est vérifiée.
La capabilité du process est suivie par caractéristique. Lorsque le Cpk tombe sous le seuil convenu pour la pâte thermique pour dissipateur, nous ajustons soit le process, soit reclassons la caractéristique, plutôt que de trier les pièces en fin de production.
Où il est utilisé
Les VFD et les onduleurs constituent le plus grand domaine d'application de la pâte thermique pour dissipateur, où la pièce subit généralement une charge continue et une large plage de températures plutôt que des conditions de laboratoire.
Les demandes de rétrofit sont courantes : un assemblage existant nécessite une pâte thermique pour dissipateur dans une taille légèrement différente. Comme la fenêtre de process est déjà connue, 10 jours ouvrables sur un rétrofit sont généralement plus courts que sur une nouvelle pièce.
En savoir plus sur Configuration du grenaillage de précontrainte : intensité, couverture et spécifications.
Ce qu'il faut confirmer avant de commander
Définissez les caractéristiques critiques au stade du devis. Faire passer une caractéristique de la tolérance générale ±0,20 mm à critique après l'outillage ajoute du coût et prolonge les 10 jours ouvrables, ce qui est le retard le plus évitable dans l'approvisionnement sur mesure.
Détail technique : Qu’est-ce qui stimule la demande de dissipateurs thermiques dans les systèmes de stockage d’énergie par batterie ?.
Comparez les devis sur la même base : nuance de matériau, anodisage dur Type III, 25-40 µm, périmètre d'inspection et emballage. Un prix unitaire inférieur qui supprime l'inspection à 100 % n'est pas un coût total inférieur.
Lecture recommandée : Comment la conception de dissipateur thermique peut-elle optimiser les performances thermiques des appareils électroniques ?.
FAQ : Vos questions avant de commander
Quelle tolérance pouvez-vous tenir sur la pâte thermique pour dissipateur ?
Le délai de livraison standard pour la pâte thermique pour dissipateur est de 10 jours ouvrables après approbation du plan et validation de l'outillage. Les prototypes sont généralement plus rapides car ils contournent l'outillage, et les commandes répétées sont encore plus rapides car l'outillage existe.
À comparer avec : Emboutissage de l'aluminium vs acier : formabilité, coût et corrosion.
Quelle est la quantité minimale de commande pour la pâte thermique pour dissipateur ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord pour la fabricabilité et signalons toute caractéristique où ±0,20 mm nécessiterait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
Combien de temps prend la production de la pâte thermique pour dissipateur ?
L'anodisage dur Type III, 25-40 µm est standard pour la pâte thermique pour dissipateur. Les autres finitions sont proposées avec une plage d'épaisseur définie et vérifiées sur un coupon issu du même lot plutôt que supposées à partir des réglages du process.
À lire également : Mandrin de serrage CNC personnalisé type 20 pour tour automatique, barre ronde.
Fournissez-vous des certificats de matériau et d'inspection ?
Oui, et nous le recommandons. Le prototypage de la pâte thermique pour dissipateur sans outillage valide l'ajustement et la fonction à une fraction du coût d'outillage, et fait généralement apparaître une modification de conception avant la découpe de l'acier.
Voir aussi : Calcul du taux de ressort : formules, tolérances et données techniques pratiques.
Comment gérez-vous une modification de conception en cours de programme ?
Les modifications sont documentées par rapport au rapport de premier article original. Nous identifions les dimensions concernées, redevons uniquement les opérations affectées et vous indiquons si le stock existant de pâte thermique pour dissipateur reste utilisable.
Si la pâte thermique pour dissipateur est déjà en production ailleurs, envoyez un échantillon et le plan actuel. Nous établirons un devis correspondant et vous dirons honnêtement si le changement améliore le coût, le délai de livraison, ou ni l'un ni l'autre.
En savoir plus sur Dissipateurs thermiques en aluminium à ailettes collées sur mesure.
Détail technique : Emboutissage de précision en 2025 : 5 innovations matérielles pour la précision et la réduction des coûts.
Lecture recommandée : Sélection du diamètre de fil de ressort : force sans surcontrainte.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 1050A |
| Tolérance | ±0,20 mm |
| Délai de livraison | 10 jours ouvrables |
| Quantité minimale | 50 pièces |
| Capacité | 50 000 pièces |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Anodisage dur Type III standard | Gestion thermique des VFD et onduleurs | Le revêtement de 25-40 µm ajoute du coût par rapport à l'aluminium nu |
| Épaisseur d'ailette de 0,8 mm | Équilibrer performance thermique et poids | Des ailettes plus fines réduisent la rigidité et peuvent nécessiter un ébavurage supplémentaire |
| Pas d'ailette de 1,5 mm | Grande surface dans des enveloppes compactes | Un pas plus serré augmente l'usure de l'outillage et le temps d'inspection |
| Tolérance générale ±0,20 mm | Vitesse de production avec CNC et emboutissage standard | Des tolérances plus serrées nécessitent une inspection à 100 % et un coût unitaire plus élevé |
| Lot de validation de 50 pièces | Vérification de conception avant production de masse | Coût unitaire plus élevé qu'une production de 50 000 pièces |
Process / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Conception de l'outillage | Fixer l'état du matériau et la géométrie de l'outillage avant usinage | Conception de l'outillage et validation du process menées en parallèle |
| Usinage | Tenir ±0,20 mm à la vitesse de production, pas sur une seule pièce lente | Capabilité mesurée enregistrée pour la fenêtre de process |
| Ébavurage | Éliminer les bavures des ailettes et des arêtes | Étape d'ébavurage consignée comme opération secondaire |
| Anodisation | Anodisage dur Type III, 25-40 µm | Épaisseur du revêtement et finition de surface enregistrées |
| Inspection finale | Inspection à 100 % lorsque requise par la tolérance ou le client | Données d'inspection conservées pour traçabilité |
Questions fréquemment posées
Quelle est la résistance thermique de cette pâte thermique pour dissipateur ?
La résistance thermique est de 0,85 K/W. Cette valeur est liée à la base en aluminium 1050A, à l'épaisseur d'ailette de 0,8 mm et au pas d'ailette de 1,5 mm. C'est un chiffre clé pour comparer avec d'autres solutions de refroidissement pour VFD et onduleurs avant de vous engager sur une commande de 50 ou 50 000 pièces.
Quel matériau et quelle finition de surface utilisez-vous ?
Nous utilisons de l'aluminium 1050A avec un anodisage dur Type III à 25-40 µm. Cette finition prend en charge la gestion thermique dans les applications VFD et onduleurs. La tolérance générale est de ±0,20 mm. Si votre conception nécessite un revêtement ou une épaisseur différente, confirmez-le avant de commander car cela modifie le coût et le délai de livraison.
Quel est le délai de livraison pour 50 à 50 000 pièces ?
Le délai de livraison peut être de 10 jours ouvrables lorsque la conception de l'outillage et la validation du process sont menées en parallèle. Cela s'applique de 50 pièces pour la validation jusqu'à 50 000 pour la production. Le cycle compressé remplace ce qui était autrefois un cycle d'outillage et de qualification de 12 semaines, alors confirmez tôt votre plan et vos exigences d'inspection.
Quelle tolérance pouvez-vous tenir à la vitesse de production ?
Nous tenons une tolérance générale de ±0,20 mm à la vitesse de production, pas seulement sur une seule pièce lente. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis confirmons la capabilité sur toute la série. Si votre application nécessite plus serré que ±0,20 mm, attendez-vous à une inspection supplémentaire et un coût unitaire plus élevé.
Qu'est-ce qui détermine le coût unitaire de la pâte thermique pour dissipateur ?
La pression sur les coûts dans les VFD et les onduleurs provient rarement de la matière première. Elle provient des opérations secondaires : ébavurage, placage et inspection à 100 %. Supprimer l'une de ces étapes fait généralement plus varier le coût unitaire que n'importe quelle substitution de matériau. Confirmez quelles opérations secondaires sont réellement nécessaires avant de demander un devis.
Pouvez-vous prendre en charge à la fois les lots de validation et la production de masse ?
Oui. Que vous ayez besoin de 50 pièces pour validation ou de 50 000 pour une ligne de production, la même physique s'applique. Ce qui change, c'est la fenêtre de process que nous maintenons et le niveau d'inspection que nous y consacrons. La conception de l'outillage et la validation du process sont menées en parallèle pour soutenir le délai de livraison de 10 jours ouvrables.
À comparer avec : Comment dimensionner et monter un dissipateur thermique pour Raspberry Pi et SBC ?.
Que dois-je confirmer avant de commander une pâte thermique pour dissipateur ?
Confirmez le matériau aluminium 1050A, l'épaisseur d'ailette de 0,8 mm, le pas d'ailette de 1,5 mm, la résistance thermique de 0,85 K/W, l'anodisage dur Type III à 25-40 µm et la tolérance générale de ±0,20 mm. Confirmez également la quantité de 50 à 50 000 pièces, le délai de livraison de 10 jours ouvrables et les opérations secondaires requises comme l'ébavurage, le placage ou l'inspection à 100 %.