
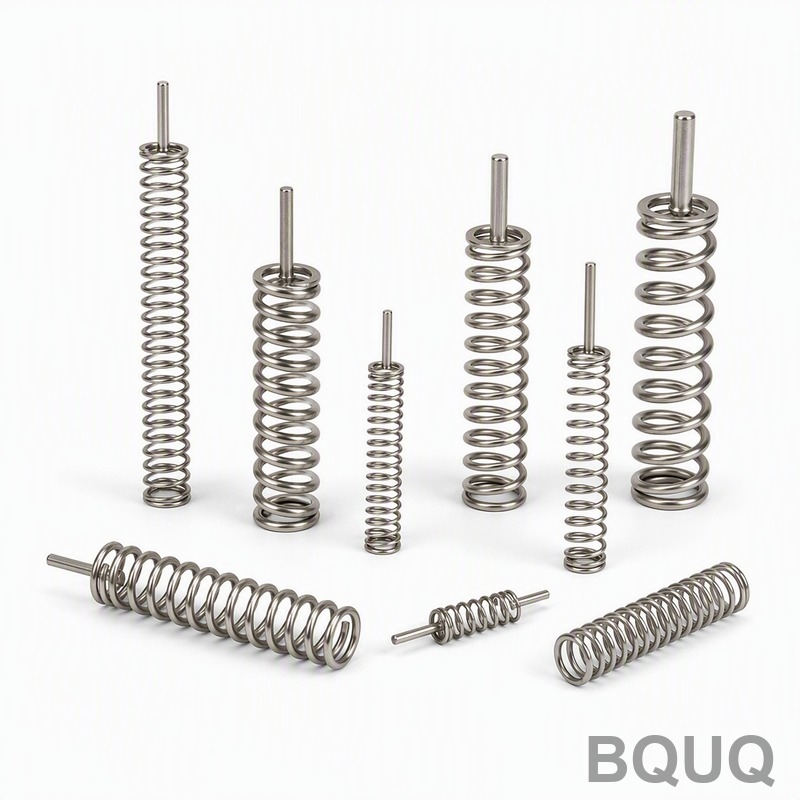
Configuration du grenaillage de précontrainte : intensité, couverture et spécifications
Réponse courte : une spécification de grenaillage de précontrainte prête pour la production pour les ressorts nomme quatre éléments — l'intensité Almen (généralement 0,006–0,014 A pour les ressorts de compression, 0,004–0,010 A pour les petits ressorts de traction), la couverture (100 % visuelle minimum, vérifiée par courbe de saturation), le média (grenaille d'acier coulée S230/S170 ou céramique Z425/Z300 pour l'inox), et la méthode de contrôle (bande Almen type A ou N, support et vitesse de rotation du montage). L'intensité est définie par la courbe de saturation — le point où doubler l'exposition ajoute moins de 10 % de hauteur d'arc — et non en devinant un temps. Les gains typiques de durée de vie en fatigue vont de 2× à 10× sur les ressorts en acier, selon le matériau, le rapport de contrainte et si la surface est déjà décarburée ou rayée.
Pourquoi le grenaillage de précontrainte est important pour la durée de vie en fatigue des ressorts
Les ressorts échouent en fatigue, pas en surcharge statique. Un ressort de compression cyclant entre 30 % et 60 % de sa résistance à la traction fissurera presque toujours à l'intérieur de la spire où la contrainte de traction culmine — le même endroit où la contrainte résiduelle de traction issue du bobinage, du meulage et du traitement thermique est déjà présente.
Le grenaillage de précontrainte fonctionne en bombardant cette surface avec un média arrondi à vitesse contrôlée. Chaque impact crée une petite indentation plastique, et le matériau élastique environnant repousse, laissant une couche résiduelle de compression généralement de 0,10–0,30 mm de profondeur. Les fissures de fatigue s'initient là où la contrainte de traction est la plus élevée ; une couche de compression de 400–800 MPa (typique pour l'acier à ressort grenaillé) décale la contrainte moyenne locale vers le négatif et retarde l'initiation.
Pour un ingénieur en ressorts, les conséquences pratiques sont :
- Contrainte admissible plus élevée pour le même diamètre de fil, ou même contrainte avec un diamètre de fil plus petit (économies de poids et de coût).
- Durée de vie en cycles plus longue à contrainte égale — couramment 2× à 10× sur de l'acier de qualité soupape.
- Meilleure tolérance aux défauts de surface, car la couche de compression supprime la croissance des petites fissures.
Le grenaillage ne remplace pas un bon bobinage, une mise à détente correcte ou un fil propre. Il amplifie un procédé sain ; il ne sauve pas un mauvais procédé.
Qu'est-ce que l'intensité Almen et comment la définir ?
L'intensité Almen est une mesure indirecte, pas une lecture directe de contrainte. Une bande d'acier normalisée (type A, N ou C) est serrée dans un support et grenaillée sur une face. La bande se courbe à mesure que la contrainte de compression s'accumule, et la hauteur d'arc est mesurée sur une jauge Almen en millièmes de pouce (ou mm).
La valeur d'intensité est la hauteur d'arc à saturation. La saturation est trouvée par la méthode de la courbe de saturation : grenaillez des bandes séparées à des temps d'exposition croissants (T, 2T, 4T, 8T...) et tracez la hauteur d'arc en fonction du temps. Lorsque doubler le temps ajoute moins de 10 % de hauteur d'arc, la courbe a saturé, et cette hauteur d'arc est l'intensité.
| Bande Almen | Épaisseur | Utilisation typique | Plage d'intensité |
|---|---|---|---|
| Type N | 0,79 mm | Petits ressorts, fil inférieur à 1,5 mm | 0,002–0,008 N |
| Type A | 1,29 mm | Travaux généraux sur ressorts | 0,004–0,016 A |
| Type C | 2,39 mm | Bobines lourdes, fil de grand diamètre | 0,008–0,020 C |
Règles pratiques pour les ateliers de ressorts :
- Faites correspondre la bande à la taille du fil. Utiliser le type A sur un ressort en fil de 0,8 mm surestime ce que la pièce reçoit réellement. Les petits ressorts sont généralement spécifiés en type N.
- Une configuration, une courbe de saturation. Changer la taille du média, la pression d'air, la distance de la buse, l'angle ou la vitesse de la roue invalide la courbe.
- Enregistrez les paramètres de la machine, pas seulement le nombre. « 0,010A » seul n'est pas reproductible. La spécification doit lister la taille et le type de média, la pression ou la vitesse de roue, le diamètre et la distance de la buse, l'angle d'impact, la rotation du montage et le temps d'exposition.
Si un dessin indique seulement « grenaillage selon SAE J442/J443 » sans intensité, l'atelier choisira quelque chose de raisonnable — et vous obtiendrez une pièce qui pourrait ne pas correspondre à votre modèle de fatigue.
Couverture : le chiffre que les acheteurs se trompent le plus souvent
La couverture est le pourcentage de surface qui a au moins un impact. Ce n'est pas la même chose que l'intensité, et ce n'est pas mesuré avec une bande Almen.
- Couverture 100 % signifie que chaque point de la surface montre au moins une indentation. C'est l'exigence normale pour les ressorts critiques en fatigue.
- Couverture 200 % signifie que le temps d'exposition a été doublé après avoir atteint 100 %. C'est un multiplicateur de temps, pas une condition visuelle. Vous ne pouvez pas voir une couverture de 200 %.
- Couverture complète est parfois utilisé de manière vague ; spécifiez-la comme 100 % visuelle avec une méthode de vérification indiquée.
La couverture est vérifiée en grenaillant un coupon d'essai du même matériau et finition de surface, puis en inspectant sous un grossissement de 10×–20×. Le grenaillage avec traceur fluorescent est utilisé lorsque l'inspection visuelle n'est pas fiable — par exemple, à l'intérieur de spires serrées ou sur des surfaces sombres et oxydées.
| Exigence | Ce que cela signifie en atelier | Vérification |
|---|---|---|
| 100 % visuelle | Chaque point impacté au moins une fois | Coupon + grossissement 10× |
| 200 % (2× temps) | Double du temps d'exposition à 100 % | Enregistrement du temps + coupon |
| 300 % (3× temps) | Triple exposition, utilisé pour fatigue extrême | Enregistrement du temps + coupon |
| Aucune couverture indiquée | Valeur par défaut de l'atelier, généralement 100 % visuelle | Demandez la fiche de procédé |
Deux modes de défaillance sont courants. Premièrement, le surgrenaillage : au-delà d'environ 200–300 % de couverture, vous ajoutez du coût et risquez d'endommager la surface (écaillage, fissures de surgrenaillage dans l'acier à haute teneur en carbone) sans gain proportionnel en fatigue. Deuxièmement, l'ombrage : sur un ressort de compression serré, la grenaille ne peut pas atteindre l'intérieur des spires adjacentes. La solution est de grenaille avant le bobinage final lorsque c'est possible, de faire tourner la pièce pendant le grenaillage, ou d'accepter une couverture inférieure documentée dans les zones ombragées.
Sélection du média : acier, céramique ou fil coupé
Le choix du média détermine à la fois l'intensité atteignable et l'état de surface.
- Grenaille d'acier coulée (S110–S330) est le cheval de trait pour l'acier à ressort au carbone et allié. Elle est bon marché, dense et produit des couches de compression profondes. Elle doit être criblée régulièrement pour les particules brisées, qui causent des dommages à arêtes vives.
- Grenaille de fil coupé conditionné a une forme plus uniforme et arrondie et un taux de dégradation plus faible. Elle est préférée pour les ressorts critiques et pour l'inox où la contamination compte.
- Grenaille céramique (Z300, Z425) est non magnétique, chimiquement inerte et n'incruste pas de fer dans les surfaces en acier inoxydable — important pour les applications de ressorts résistants à la corrosion. Elle coûte plus cher et se dégrade différemment, donc les courbes d'intensité doivent être réétablies.
- Billes de verre produisent une intensité plus faible et sont généralement utilisées pour le nettoyage ou le grenaillage cosmétique léger, pas pour les ressorts critiques en fatigue.
Taille du média versus intensité : une grenaille plus grosse à la même vitesse donne une intensité plus élevée mais une finition de surface plus grossière. Pour les petits ressorts, S170 ou Z300 est typique ; pour les bobines de suspension lourdes, S280–S330.
Élaboration d'une spécification de grenaillage prête pour l'atelier
Une spécification qu'un fournisseur de ressorts peut réellement exécuter doit contenir ces blocs :
1. Portée et identification de la pièce — numéro de dessin, matériau, diamètre de fil, type de ressort.
2. Intensité — type de bande Almen et hauteur d'arc cible, avec tolérance (par exemple, 0,008–0,011 A).
3. Couverture — 100 % visuelle minimum, ou un multiplicateur indiqué.
4. Média — taille, type et état (rond, criblé, sans grenaille brisée).
5. Paramètres de machine — pression ou vitesse de roue, diamètre de buse, distance, angle, rotation de la pièce, temps d'exposition.
6. Preuve de saturation — une courbe de saturation archivée, liée à la configuration.
7. Opérations post-grenaillage — limites de température de mise à détente (généralement en dessous de 230 °C pour éviter de relaxer la couche de compression), placage, revêtement.
8. Inspection — fréquence des coupons, fréquence des bandes Almen et conservation des enregistrements.
Notez attentivement le point 7. Si un ressort est grenaillé puis cuit ou plaqué à haute température, une partie de la contrainte de compression se relaxe. Le placage au zinc avec une cuisson de dégazage pour fragilisation par l'hydrogène à 190–210 °C est généralement acceptable ; les procédés à température plus élevée ne le sont pas. C'est pourquoi la séquence — formage, traitement thermique, grenaillage, finition — compte et pourquoi les choix de placage et de revêtement doivent être décidés avec la spécification de grenaillage.
Grenaillage de différents types de ressorts
Ressorts de compression
Grenaillez après le bobinage, le meulage des extrémités et la mise à détente. La zone critique est le diamètre intérieur des spires actives. La rotation de la pièce pendant le grenaillage est essentielle ; un montage statique laisse une bande d'ombre. L'intensité typique pour les ressorts de soupape de qualité automobile est de 0,008–0,012 A.
Ressorts de traction
Le crochet et la première spire sont les zones critiques en fatigue, et elles sont difficiles à atteindre. De nombreux ateliers grenaille le corps et acceptent une couverture partielle sur le crochet, ou grenaille le crochet sous plusieurs angles avec une buse plus petite. Spécifiez explicitement l'exigence du crochet si cela compte — voir tension initiale et conception du crochet pour la façon dont la géométrie du crochet interagit avec la concentration de contrainte.
Ressorts de torsion
Les branches et l'intérieur du corps de la bobine sont les points chauds. Comme les branches sont souvent pliées après le bobinage, le grenaillage doit suivre le pliage final, pas le précéder.
Bobines grandes ou lourdes
Traitées sur une machine à grenaillage à roue ou à tambour plutôt que dans une cabine à buse. L'intensité est définie par la vitesse de la roue et le débit de média ; les courbes de saturation sont réalisées par lot.
Contrôle du procédé et erreurs courantes
| Erreur | Conséquence | Correction |
|---|---|---|
| La spécification indique seulement « grenaillage » | Non contrôlé, non reproductible | Ajoutez intensité, couverture, média, paramètres |
| Intensité définie par le temps, pas par saturation | Surgrenaillage ou sous-grenaillage | Réalisez une courbe de saturation par configuration |
| Grenaille brisée non criblée | Arêtes vives, dommages de surface, fissures | Criblez le média quotidiennement, remplacez à la limite de dégradation |
| Pièce non tournée | Zones ombragées, pas de couverture à l'intérieur des spires | Montage rotatif ou procédé à tambour |
| Grenaillage avant formage final | Couche de compression détruite par le pliage | Grenaillez après tout formage et mise à détente |
| Cuisson à haute température après grenaillage | Contrainte résiduelle relaxée | Limitez la température post-grenaillage, séquencez correctement |
| Type de bande Almen inadapté au fil | Intensité rapportée erronée | Faites correspondre le type de bande à l'échelle de la pièce |
Coût, délai et notes d'approvisionnement
Le grenaillage de précontrainte ajoute une opération distincte, donc il ajoute du coût et du délai. Pour les petits ressorts, l'opération elle-même représente souvent une petite fraction du prix unitaire ; le principal facteur de coût est le montage et la configuration pour la première pièce. Une fois qu'une courbe de saturation existe et que le montage est construit, le coût marginal par pièce est faible.
Chez BQUQ, les ressorts sur mesure sont chiffrés en 12 heures ouvrables avec un MOQ flexible, de sorte qu'une exigence de grenaillage peut être évaluée à quantité prototype plutôt que de forcer une grande première commande. Parce que l'usinage CNC, l'emboutissage, le bobinage de ressorts et la production de dissipateurs thermiques fonctionnent tous sous un même toit ISO9001 à Dongguan, le travail d'outillage et de montage pour les configurations de grenaillage peut être réalisé en interne plutôt que sous-traité.
Pour les acheteurs, trois questions à poser à tout fournisseur de ressorts :
1. Réalisez-vous des courbes de saturation, et pouvez-vous en montrer une pour ma pièce ?
2. Quel type de bande Almen utilisez-vous, et à quelle fréquence est-elle vérifiée ?
3. Quelle est la température maximale que mon ressort subit après le grenaillage ?
Si les réponses sont vagues, le grenaillage est probablement décoratif plutôt qu'ingénieré.
Questions fréquentes
Q : Quelle intensité Almen dois-je spécifier pour un ressort de compression ?
R : Pour la plupart des ressorts de compression en acier au carbone et allié, 0,006–0,012 A est une plage de départ viable, avec les ressorts en fil fin spécifiés en type N à environ 0,003–0,007 N. La valeur correcte dépend du diamètre du fil, du niveau de contrainte et de la durée de vie en cycles requise. Demandez à votre fournisseur de réaliser une courbe de saturation sur le matériau et la finition réels, puis de définir l'intensité à partir de cette courbe plutôt que d'un tableau générique.
Q : Une couverture de 100 % est-elle la même qu'une couverture de 200 % ?
R : Non. Une couverture de 100 % signifie que chaque point de la surface a reçu au moins un impact. Une couverture de 200 % est une instruction de temps : vous grenaillez pendant deux fois l'exposition nécessaire pour atteindre 100 %. Ce n'est pas une surface visiblement différente. Comme la couverture ne peut pas être jugée à l'œil à des pourcentages élevés, elle est vérifiée sur un coupon sous grossissement et enregistrée comme temps d'exposition dans la fiche de procédé.
Q : Le grenaillage de précontrainte peut-il être appliqué aux ressorts en acier inoxydable ?
R : Oui, mais le choix du média compte. La grenaille d'acier coulée peut incruster des particules de fer dans les surfaces en inox, créant des sites de corrosion. La grenaille céramique telle que Z300 ou Z425 évite la contamination et est le choix habituel pour l'inox et autres ressorts sensibles à la corrosion. Les courbes d'intensité doivent être réétablies pour le média céramique car sa densité et son comportement de dégradation diffèrent de la grenaille d'acier.
Q : Le grenaillage remplace-t-il la mise à détente après bobinage ?
R : Non. La mise à détente élimine la contrainte résiduelle de traction issue du bobinage et du formage et stabilise les dimensions ; le grenaillage de précontrainte introduit ensuite une couche de compression contrôlée en surface. Ce sont des étapes complémentaires réalisées en séquence. Grenaille un ressort qui n'a pas été mis à détente laisse la contrainte de traction sous-jacente en place et peut produire une distorsion ou une performance de fatigue réduite.
Q : Quelle amélioration de la durée de vie en fatigue puis-je réalistement attendre ?
R : Les gains typiques vont de 2× à 10× en durée de vie en cycles pour les ressorts en acier, mais le chiffre dépend fortement du matériau, du rapport de contrainte, de l'état de surface et si la pièce était déjà décarburée ou rayée. Le grenaillage ne peut pas compenser une conception déjà au-dessus de la limite d'endurance. Traitez les multiplicateurs publiés comme indicatifs et validez avec vos propres essais de fatigue avant de vous engager sur une augmentation de contrainte.
Ressources associées
- À propos de BQUQ — usine ISO9001 à Dongguan avec quatre lignes de production sous un même toit
- Ressorts de compression — bobinés, meulés et grenaillés selon dessin
- Ressorts de traction sur mesure — options de grenaillage du crochet et du corps
- Ressorts de torsion — grenaillage des branches et du corps de bobine pour applications cycliques
- Articles techniques — guides de conception, matériaux et procédés pour ressorts
- Tendances du secteur — signaux d'approvisionnement et de fabrication pour les acheteurs
- Contact — envoyez vos dessins pour un devis en 12 heures ouvrables
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


