
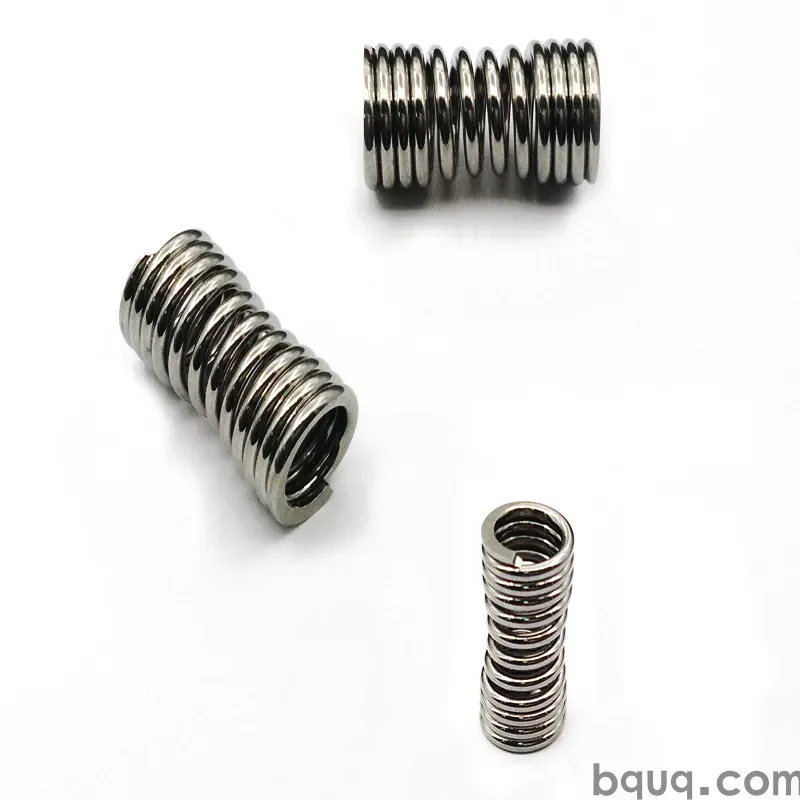
Ressorts de presse pour moules d'injection et matrices d'emboutissage
Réponse courte : Les ressorts de presse sont des ressorts de compression robustes qui stockent et libèrent de l'énergie à l'intérieur d'un outil — éjection des pièces, rappel des dévêtisseurs, précharge des coulisseaux et maintien des cames. Dans les moules d'injection, ils fonctionnent généralement avec une déflexion de 10 à 30 % de la longueur libre et doivent résister de 100 000 à 1 000 000+ cycles à des températures de moule allant jusqu'à environ 200 °C. Dans les matrices d'emboutissage, ils travaillent plus durement : déflexions de 25 à 40 % de la longueur libre, cadences de plusieurs centaines par minute et charges de choc qui dominent la durée de vie en fatigue. BQUQ usine et enroule ces ressorts dans une usine ISO9001 à Dongguan, en respectant ±0,005 mm sur les caractéristiques CNC et en devisant les ressorts de presse sur mesure en 12 heures ouvrées.
Que fait exactement un ressort de presse dans un moule ou une matrice ?
Un ressort de presse n'est pas un ressort à usage général. C'est un ressort de compression conçu pour travailler dans une cavité confinée, à une longueur installée définie, pour un nombre de courses défini, sans perdre suffisamment de force pour provoquer un défaut d'alimentation ou un échec d'éjection.
Dans un moule d'injection, les ressorts de presse remplissent généralement l'une des quatre fonctions suivantes :
- Rappel d'éjection. Repousser la plaque d'éjection vers sa position d'origine après l'expulsion de la pièce, afin que le moule puisse se fermer en toute sécurité.
- Précharge de dévêtisseur et de plaque. Maintenir une plaque dévêtisseuse ou un coulisseau dans une position définie jusqu'à ce que le moule s'ouvre ou se ferme suffisamment pour le libérer.
- Actionnement de coulisseaux et de relevage. Entraîner un coulisseau à action latérale, un relevage ou un rappel de came là où l'hydraulique serait trop encombrante ou trop lente.
- Assistance de valve et de canal chaud. Fournir une précharge légère et répétable sur une broche ou un obturateur d'injection.
Dans une matrice d'emboutissage, la même famille de ressorts apparaît sous forme de :
- Ressorts de dévêtisseur — maintiennent la bande à plat pendant que le poinçon pénètre dans la matière, puis la libèrent.
- Ressorts de plaque de pression — contrôlent l'écoulement de la matière dans les opérations d'emboutissage et de formage.
- Ressorts d'éjection et d'expulsion — écartent la pièce finie de la matrice.
- Ressorts de rappel de came — ramènent un coulisseau de came au repos à chaque course.
Le point commun est que le ressort est une pièce d'usure. Il est conçu pour être remplacé, et l'outil doit être conçu pour que le remplacement prenne des minutes, pas des heures.
En quoi un ressort de presse diffère-t-il d'un ressort de compression ordinaire ?
Trois éléments distinguent un ressort de presse d'un ressort de compression général : le matériau, la géométrie et la spécification charge-déflexion.
| Caractéristique | Ressort de compression ordinaire | Ressort de presse |
|---|---|---|
| Fil typique | Fil de musique, 0,3–3 mm | Alliage chrome-silicium ou chrome-vanadium, 3–20 mm |
| Forme de spire | Pas ouvert, extrémités rondes | Extrémités fermées et meulées, section de fil rectangulaire ou trapézoïdale courante |
| Plage de déflexion | 10–25 % de la longueur libre | 25–40 % de la longueur libre pour l'emboutissage, 10–30 % pour les moules |
| Tolérance de charge | Souvent ±10 % | Généralement ±5 % sur la charge nominale à une longueur définie |
| Code couleur | Rare | Standard (style ISO 10243) pour la classe de charge |
| Objectif de durée de vie | Dépend de l'application | Spécifié en courses à la déflexion nominale |
| Traitement thermique | Détente | Trempe et revenu, grenaillage, précontrainte (scragging) |
La section de fil rectangulaire est la différence la plus importante. Un fil rectangulaire ou trapézoïdal permet de loger plus de matière dans le même diamètre de cavité, de sorte qu'un ressort de presse délivre beaucoup plus de force par millimètre de cavité qu'un ressort à fil rond de même diamètre extérieur. C'est pourquoi les concepteurs de moules et de matrices peuvent spécifier un ressort compact à haute capacité de charge plutôt que d'empiler plusieurs ressorts à fil rond.
La précontrainte, parfois appelée scragging, est l'autre différence discrète. Le ressort est comprimé au-delà de sa déflexion nominale une fois lors de la fabrication afin qu'il prenne une déformation permanente à l'usine plutôt que dans l'outil. Un ressort de presse qui n'a pas été précontraint perdra de la longueur libre dans les premières centaines de courses, et l'outil perdra sa force d'éjection avec lui.
Que signifient réellement les codes couleur des ressorts de presse ?
La plupart des ressorts de presse vendus internationalement suivent une classification de charge par code couleur, généralement associée à l'ISO 10243. Les couleurs décrivent de combien le ressort peut être comprimé par rapport à sa longueur libre tout en restant dans une plage de contraintes sûre — pas sa force en termes absolus.
| Code couleur | Classe de charge | Déflexion max typique (% de la longueur libre) | Utilisation typique |
|---|---|---|---|
| Vert | Légère | ~40 % | Dévêtisseurs légers, ressorts de rappel, éjection à faible force |
| Bleu | Moyenne | ~32 % | Éjection générale de moule, charge de dévêtisseur moyenne |
| Rouge | Lourde | ~25 % | Dévêtisseurs lourds, plaques de pression, force d'éjection élevée |
| Jaune | Très lourde | ~20 % | Plaques à force élevée, course courte, emboutissage à cadence élevée |
| Marron / autre | Super lourde | ~15 % | Charge extrême, course très courte, rappel de came sous charge élevée |
Deux avertissements pratiques. Premièrement, la couleur indique la limite de déflexion, pas la force — deux ressorts rouges de longueurs libres différentes ont des capacités de charge très différentes. Deuxièmement, les couleurs sont une convention, pas une loi. Travaillez toujours à partir du tableau charge-déflexion du fournisseur à la longueur installée que vous utilisez réellement, et vérifiez la profondeur de cavité, le diamètre d'alésage et le diamètre de tige.
Comment dimensionner un ressort de presse pour un outil réel ?
Le dimensionnement est un calcul en quatre étapes, et il vaut la peine de le faire correctement car un ressort sous-dimensionné échoue prématurément et un ressort surdimensionné endommage l'outil.
Étape 1 : Définir la force requise à la position de travail
Calculez la force que le ressort doit fournir au moment critique — pas à la longueur libre. Pour un ressort de rappel d'éjection, c'est la force nécessaire pour soulever la plaque d'éjection plus le frottement plus une marge de sécurité, généralement 1,3–1,5×.
Étape 2 : Choisir la longueur installée et la course
Longueur installée = profondeur de cavité moins l'espace occupé par la plaque, la rondelle ou l'épaulement de tige. Course = la distance parcourue par le ressort pendant le cycle de l'outil. Ensuite :
Déflexion % = (course ÷ longueur libre) × 100
Si le résultat dépasse la limite de la classe de couleur, vous avez besoin d'une longueur libre plus grande, d'une classe plus lourde ou d'une conception de cavité différente.
Étape 3 : Vérifier l'alésage et la tige
Les ressorts de presse sont généralement spécifiés par diamètre extérieur, diamètre intérieur et longueur libre. L'alésage de la cavité doit être un ajustement glissant serré — généralement quelques dixièmes de millimètre de plus que le diamètre extérieur du ressort — et la tige ou la broche de guidage doit être quelques dixièmes plus petite que le diamètre intérieur du ressort. Un jeu trop important laisse le ressort flamber ; un jeu trop faible provoque un coincement et une usure de la cavité.
Étape 4 : Vérifier la durée de vie et la température
La durée de vie chute fortement à mesure que la déflexion augmente. Un ressort nominal pour un million de courses à 25 % de déflexion peut n'en supporter qu'une fraction à 40 %. Dans un moule chaud, les ressorts standard en chrome-silicium perdent de la capacité de charge à mesure que la température augmente ; au-dessus d'environ 200 °C, vous devriez envisager un alliage différent ou un mécanisme entièrement différent.
Un exemple concret, à titre indicatif seulement :
| Paramètre | Valeur |
|---|---|
| Force requise à la position de travail | 900 N |
| Alésage de cavité | 25 mm |
| Profondeur de cavité disponible | 80 mm |
| Course requise | 16 mm |
| Ressort sélectionné | 25 mm DE × 12,5 mm DI × 76 mm longueur libre, classe rouge |
| Déflexion à la position de travail | 16 ÷ 76 = 21 % |
| Limite de la classe rouge | 25 % |
| Verdict | Acceptable, avec marge pour la déformation et l'usure |
Quels matériaux et finitions sont utilisés, et quand importent-ils ?
L'acier allié chrome-silicium (souvent AISI 9254 ou équivalent) est la norme pour les ressorts de presse. Il offre un bon équilibre entre résistance à la fatigue, trempabilité et coût, et c'est le matériau derrière la plupart des ressorts catalogue verts, bleus, rouges et jaunes.
L'acier chrome-vanadium (AISI 6150 ou équivalent) est utilisé lorsque une résistance à plus haute température ou de meilleures performances en fatigue sont nécessaires. Il coûte plus cher et s'usine différemment, mais il tient mieux la charge dans les moules chauds.
Les nuances inoxydables apparaissent dans l'outillage alimentaire, médical et de salle blanche, ou lorsque le moule subit de la condensation et des lavages. Elles ont généralement une résistance à la fatigue inférieure à celle du chrome-silicium, de sorte que le ressort doit être dimensionné plus conservativement. Notre guide sur la protection contre la corrosion des ressorts couvre en détail les compromis matériaux et revêtements.
Les finitions importent plus que la plupart des concepteurs ne l'imaginent :
- Grenaillage induit des contraintes résiduelles de compression en surface et est l'un des moyens les moins chers de prolonger la durée de vie en fatigue.
- Précontrainte stabilise la longueur libre et la charge.
- Zingage ou dépôt zinc-nickel ajoute une résistance à la corrosion mais peut fragiliser l'acier à haute résistance si l'étape de dégazage est omise.
- Thermolaquage ou peinture est courant sur les ressorts à code couleur mais ajoute de l'épaisseur — vérifiez-le par rapport à votre jeu d'alésage.
Le traitement thermique et la détente ne sont pas des étapes optionnelles. Un ressort de presse qui est enroulé, trempé et revenu mais jamais détendu dérivera en longueur et perdra de la charge. Notre article sur la détente des ressorts explique ce que le processus fait aux contraintes résiduelles et pourquoi cela se traduit par la durée de vie à l'outil.
Qu'est-ce qui fait échouer les ressorts de presse en service ?
Les défaillances sont rarement mystérieuses. Elles se regroupent en une poignée de causes.
| Mode de défaillance | Cause racine typique | Solution |
|---|---|---|
| Fissure de fatigue près d'une spire d'extrémité | Déflexion au-dessus de la limite de classe, ou absence de grenaillage | Réduire la déflexion, augmenter la longueur libre, spécifier un ressort grenaillé |
| Perte de longueur libre / de charge | Ressort non précontraint, ou fonctionnant au-delà de la limite d'élasticité | Spécifier des ressorts précontraints, revérifier la déflexion |
| Flambage ou flexion | Alésage trop grand, absence de tige de guidage, ressort trop élancé | Resserrer l'ajustement de l'alésage, ajouter une tige ou un manchon de guidage |
| Usure et fretting aux spires | Contamination, finition d'alésage médiocre, charge latérale | Améliorer la finition de l'alésage, ajouter de la lubrification, supprimer la charge latérale |
| Piqûres de corrosion | Condensation, lavage, revêtement incompatible | Passer à l'inox ou améliorer le revêtement |
| Écrasement de la spire d'extrémité | Surface d'appui d'extrémité fermée insuffisante | Utiliser des extrémités fermées et meulées, vérifier la planéité de la cavité |
La cause la plus courante de défaillance prématurée dans les moules et les matrices d'emboutissage est de faire fonctionner le ressort plus près de sa hauteur solide que le concepteur ne le pensait. Lorsqu'un ressort est comprimé à solide, les spires se touchent, la contrainte augmente brusquement et le ressort est effectivement un bloc rigide. Laissez toujours un jeu entre la hauteur solide et la hauteur comprimée maximale — 10 % de la course est une règle empirique raisonnable.
En quoi les applications de moule d'injection et de matrice d'emboutissage diffèrent-elles ?
Elles utilisent la même famille de ressorts mais le sollicitent très différemment.
| Facteur | Moule d'injection | Matrice d'emboutissage |
|---|---|---|
| Cadence | Faible, secondes à minutes | Élevée, dizaines à centaines par minute |
| Charge dominante | Précharge constante, dérive thermique | Choc et impact |
| Température | Jusqu'à ~200 °C à la cavité | Généralement proche de l'ambiante, échauffement local au poinçon |
| Déflexion | 10–30 % de la longueur libre | 25–40 % de la longueur libre |
| Objectif de durée de vie | Souvent 100 000–500 000 cycles | Souvent 1 000 000+ cycles |
| Principal facteur de défaillance | Perte de charge thermique, corrosion | Fatigue, flambage, usure |
| Accès pour remplacement | Nécessite souvent un démontage du moule | Généralement accessible dans la presse |
La conséquence pratique est que les ressorts de moule sont généralement dimensionnés pour la rétention de force en fonction de la température et du temps, tandis que les ressorts de matrice d'emboutissage sont dimensionnés pour la durée de vie en fatigue sous choc. Un ressort qui performe bien dans une application peut échouer rapidement dans l'autre.
Les ressorts de presse peuvent-ils être personnalisés, et que doit inclure la demande de devis ?
Oui — et dans de nombreux outils, le ressort catalogue est un compromis. Les ressorts de presse sur mesure vous permettent d'adapter la cavité que vous avez déjà plutôt que de redessiner la cavité autour d'un article catalogue. Les personnalisations typiques incluent des longueurs libres non standard, une charge spécifique à une longueur installée spécifique, des sections de fil alternatives, un matériau inox ou chrome-vanadium, et des configurations d'extrémité spéciales.
Une demande de devis utile inclut :
- Diamètre extérieur, diamètre intérieur et longueur libre (ou les dimensions de la cavité)
- Charge requise à la longueur installée, avec tolérance
- Course et cadence
- Température et environnement de fonctionnement
- Durée de vie attendue en courses
- Préférences de matériau ou de finition
- Quantité par an et par lancement
BQUQ réalise de l'usinage CNC à ±0,005 mm, de l'emboutissage des métaux, de l'enroulement de ressorts sur mesure et de la production de dissipateurs thermiques sur quatre lignes de production dans une seule usine à Dongguan. Cela compte pour les ressorts de presse car le ressort et la cavité dans laquelle il se trouve peuvent être fabriqués selon le même jeu de plans, avec la même chaîne de tolérances, dans le même système qualité. Un MOQ flexible s'applique, et les devis reviennent en 12 heures ouvrées. Notre guide de demande de devis pour ressorts sur mesure détaille les informations qui accélèrent un devis.
Questions fréquentes
Q : Comment savoir quel ressort de presse de couleur utiliser ?
R : Partez de la déflexion dont vous avez besoin, pas de la couleur. Calculez la course divisée par la longueur libre en pourcentage, puis choisissez la classe la plus légère dont la limite se situe au-dessus de ce chiffre avec une marge. Le vert permet environ 40 %, le bleu environ 32 %, le rouge environ 25 % et le jaune environ 20 %. Confirmez toujours la charge réelle à votre longueur installée à partir du tableau charge-déflexion du fournisseur, car la couleur seule ne définit pas la force.
Q : Puis-je utiliser un ressort de compression standard au lieu d'un ressort de presse ?
R : Parfois, si la charge est légère, la déflexion faible et le nombre de cycles bas. Pour tout ce qui implique une force élevée, un nombre de cycles élevé ou une cavité confinée, un ressort de presse est le meilleur choix. Le fil à section rectangulaire loge plus de matière dans le même alésage, les ressorts précontraints conservent leur longueur libre, et le grenaillage prolonge la durée de vie en fatigue. La différence de coût est généralement faible par rapport au coût d'un arrêt d'outil.
Q : Quelle température les ressorts de presse peuvent-ils supporter ?
R : Les ressorts de presse standard en chrome-silicium sont généralement utilisés jusqu'à environ 200 °C, et la capacité de charge diminue à mesure que la température augmente. Les nuances chrome-vanadium tiennent mieux dans les moules chauds. Au-delà de ces plages, vous devriez envisager un mécanisme différent ou un alliage haute température. Demandez toujours la courbe de déclassement de charge plutôt que de supposer que la capacité catalogue s'applique à la température de votre moule.
Q : À quelle fréquence les ressorts de presse doivent-ils être remplacés ?
R : Remplacez selon l'état, pas selon un calendrier fixe. Inspectez la longueur libre par rapport à la spécification d'origine, recherchez des fissures près des spires d'extrémité et vérifiez la corrosion ou les marques d'usure. Un ressort qui a perdu plus de quelques pour cent de longueur libre fournit déjà moins de force. Intégrer le remplacement à la maintenance planifiée est bien moins coûteux qu'une défaillance d'outil en pleine production.
Q : Fournissez-vous des ressorts de presse en petites quantités ?
R : Oui. BQUQ travaille avec un MOQ flexible, de sorte que les outils prototypes et les petites séries de production peuvent être soutenus aux côtés de programmes volumineux. Envoyez les dimensions de la cavité, la charge requise à la longueur installée, la course et la durée de vie attendue, et nous deviserons en 12 heures ouvrées. Les longueurs libres sur mesure et les sections de fil non standard sont courantes plutôt qu'exceptionnelles.
Ressources associées
- À propos de BQUQ et de notre empreinte manufacturière à Dongguan : /about/
- Ressorts de compression pour matrices, moules et applications industrielles : /compression-springs/
- Ressorts de torsion pour mécanismes de came, verrouillage et rappel : /torsion-springs/
- Tendances de l'industrie de l'outillage et des composants de précision : /industry-dynamics/
- Articles techniques sur la conception et la fabrication de ressorts : /bquq-blog/
- Questions fréquentes sur l'approvisionnement et les tolérances : /faq/
- Études de cas de nos lignes de production : /case/
- Parlez à un ingénieur : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


