
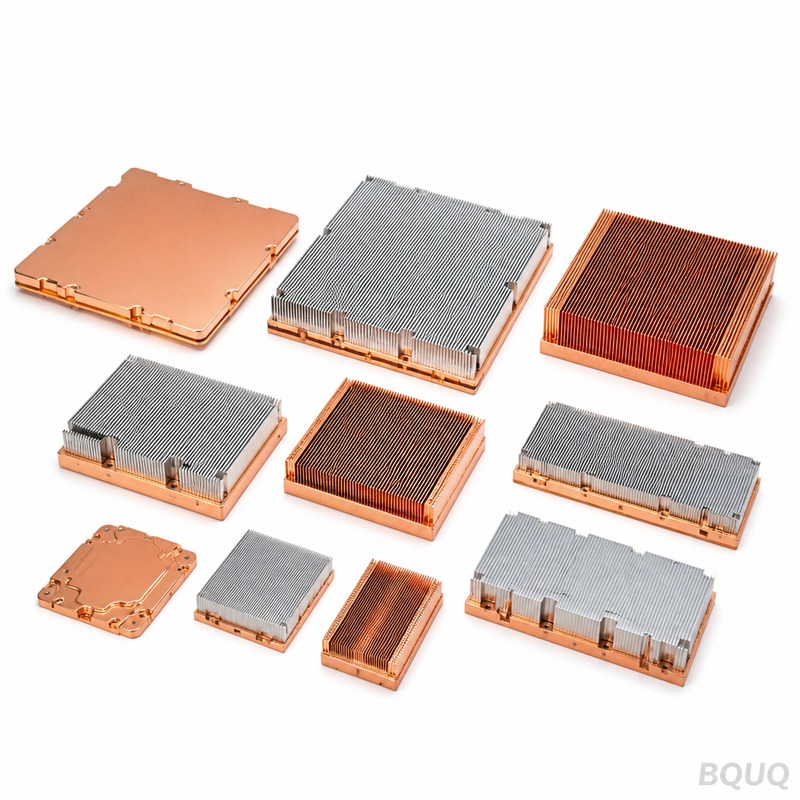
Dissipateurs thermiques à fentes par rabotage : procédé, densité d'ailettes et coût
Réponse courte : le rabotage est un procédé d'usinage par enlèvement de matière qui forme des ailettes en les soulevant d'un bloc massif d'aluminium ou de cuivre à l'aide d'une lame affûtée, de sorte que les ailettes et la base ne forment qu'une seule pièce continue de métal, sans joint, sans charge et sans résistance d'interface. Les ailettes rabotées typiques ont une épaisseur de 0,4 à 1,0 mm pour un pas de 0,8 à 2,0 mm, ce qui donne environ 2 à 4 fois la densité d'ailettes d'une extrusion comparable. Pour un dissipateur thermique en aluminium raboté de 100 × 100 mm, l'outillage est généralement nul, le coût unitaire est typiquement 1,5 à 3 fois celui d'un équivalent extrudé, et le délai de livraison depuis une usine source de Dongguan telle que BQUQ est couramment de 7 à 15 jours après approbation du plan, avec des devis retournés en 12 heures ouvrées.
Les dissipateurs thermiques à fentes par rabotage se situent dans une bande étroite entre les profilés extrudés et les assemblages à ailettes collées. Ils existent en raison d'une limite physique simple : une filière d'extrusion ne peut faire passer le métal à travers un espace que si étroit avant que l'outillage ne casse ou que le profilé ne se déchire. Le rabotage contourne entièrement cette limite en découpant les ailettes dans la masse plutôt qu'en les extrudant à travers une filière.
Cet article couvre le fonctionnement réel du procédé de rabotage, les densités d'ailettes réalistes, les cas où il surpasse l'extrusion et ceux où il ne le fait pas, ainsi que la structure des coûts pour vous permettre de prendre une décision d'approvisionnement éclairée.
Qu'est-ce qu'un dissipateur thermique à fentes par rabotage ?
Un dissipateur thermique à fentes par rabotage est un dissipateur monolithique dont les ailettes sont formées par une lame qui cisaille et soulève le métal de la surface d'un bloc massif. Rien n'est soudé, brasé, collé à l'époxy ou brasé fort. L'ailette et la base sont issues du même grain continu d'aluminium ou de cuivre.
Cette continuité est importante sur le plan thermique. Chaque joint dans un dissipateur thermique ajoute une interface thermique. Les dissipateurs à ailettes collées utilisent de l'époxy ou de la brasure entre l'ailette et la base, et cette couche présente sa propre résistance ainsi qu'un risque de vides. Une ailette rabotée n'a pas une telle couche, de sorte que la chaleur se propage de la base vers l'ailette avec uniquement des pertes par conduction dans la masse.
Le procédé est également flexible. Comme il n'y a pas de filière, le nombre d'ailettes, la hauteur, l'épaisseur des ailettes et l'épaisseur de la base peuvent tous être modifiés entre les séries de production sans nouvel outillage. Pour les programmes à volume faible à moyen, ou pour les conceptions encore en cours de validation thermique, cette flexibilité vaut souvent plus que le coût unitaire inférieur d'une extrusion.
Rabotage vs autres méthodes de formage d'ailettes
| Méthode | Épaisseur d'ailette typique | Densité d'ailettes typique | Coût d'outillage | Résistance de joint |
|---|---|---|---|---|
| Rabotage | 0,4–1,0 mm | Élevée | Nul à faible | Aucune (monolithique) |
| Extrusion d'aluminium | 1,0–3,0 mm | Faible à moyenne | Élevé (filière) | Aucune (monolithique) |
| Ailettes collées / brasées | 0,3–1,0 mm | Élevée | Faible à moyen | Présente à chaque ailette |
| Ailettes pliées | 0,2–0,5 mm | Très élevée | Moyen | Présente au joint de base |
| Coulée sous pression | 2,0–5,0 mm | Très faible | Élevé | Aucune (monolithique) |
Le tableau ci-dessus est indicatif et reflète les plages commerciales courantes plutôt que des limites fixes. La coulée sous pression, par exemple, est excellente pour les géométries 3D complexes et les bossages de montage, mais médiocre pour les ailettes denses. Le rabotage est l'inverse : géométrie simple, ailettes denses.
Comment fonctionne le procédé de rabotage ?
Le rabotage est une opération d'usinage contrôlée, généralement réalisée sur une machine à raboter dédiée ou une plateforme de type raboteuse fortement modifiée. La séquence est simple mais impitoyable en cas d'erreur de réglage.
Étape 1 : Préparation de la matière
Le procédé commence par un lopin ou une plaque massive d'aluminium (généralement 6061 ou 6063) ou de cuivre (généralement C11000). Le bloc est dressé et équarri de sorte que la surface supérieure soit plane dans une tolérance serrée. Toute déformation de la matière sera reproduite sur les sommets d'ailettes, cette étape fixe donc le plafond de planéité finale.
Étape 2 : Réglage de la lame et angle
Une lame de rabotage trempée est réglée selon un angle faible par rapport à la surface de travail. La lame n'enlève pas un copeau au sens conventionnel du fraisage — elle cisaille une couche de métal et la recourbe vers le haut. L'angle de la lame, l'angle de coupe, l'affûtage du tranchant et la profondeur de passe déterminent ensemble si l'ailette se tient proprement ou se déchire.
Étape 3 : Passes successives
L'outil avance d'un pas d'ailette, cisaille l'ailette suivante, et répète. Chaque passe soulève une ailette et laisse une rainure peu profonde dans la base. L'épaisseur de base est donc consommée progressivement, c'est pourquoi l'épaisseur de base doit être spécifiée en tenant compte de la hauteur d'ailette.
Étape 4 : Formage et redressage des ailettes
Les ailettes fraîchement rabotées ne sont pas parfaitement droites. Elles sont généralement pressées ou laminées pour obtenir une hauteur constante et un alignement parallèle. C'est là que la tolérance de hauteur d'ailette est réellement établie, typiquement dans une plage de ±0,05 mm à ±0,10 mm sur une production bien maîtrisée.
Étape 5 : Usinage secondaire
La base est fraisée à l'épaisseur finale, les trous de montage sont percés et taraudés, les bords sont chanfreinés, et toute poche pour un caloduc ou un dégagement de composant est usinée. Chez BQUQ, cela est réalisé sur la même plateforme CNC que celle utilisée pour nos dissipateurs thermiques usinés CNC, avec une tenue de ±0,005 mm sur les caractéristiques critiques telles que la position des trous de montage et la planéité de la base.
Étape 6 : Finition de surface
Les dissipateurs thermiques en aluminium raboté brut sont courants. L'anodisation noire est souvent demandée pour l'aspect ou l'émissivité, bien que dans des conditions typiques de convection naturelle, le bénéfice radiatif soit modeste par rapport à la conduction et à la convection. Les pièces en cuivre raboté sont généralement laissées brutes ou nickelées pour éviter l'oxydation.
Quelle densité d'ailettes le rabotage peut-il réellement atteindre ?
La densité d'ailettes est généralement exprimée en pas (entraxe) ou en ailettes par pouce (FPI). Le rabotage atteint couramment un pas de 0,8 à 2,0 mm, soit environ 13 à 32 FPI. En production, une épaisseur d'ailette de 0,5 mm avec un pas de 1,0 mm est une combinaison très courante et stable.
Il existe ici un triangle de compromis que les ingénieurs doivent comprendre avant de spécifier :
- Des ailettes plus fines augmentent la surface mais réduisent la conduction le long de l'ailette, de sorte que le sommet de l'ailette est plus froid que la base et contribue moins que ne le suggère sa surface.
- Un pas plus serré augmente la surface mais restreint le débit d'air. En dessous d'un espace d'environ 1 mm, l'encrassement par la poussière et la perte de charge deviennent de réels problèmes dans les conceptions à convection forcée.
- Des ailettes plus hautes augmentent la surface mais amplifient la chute de température en sommet. Les rapports d'aspect au-delà d'environ 15:1 (hauteur sur épaisseur) deviennent difficiles à maintenir droits et sont sujets aux dommages lors de la manipulation.
| Paramètre | Conservateur | Production typique | Agressif |
|---|---|---|---|
| Épaisseur d'ailette | 0,8–1,0 mm | 0,4–0,6 mm | 0,3 mm |
| Pas d'ailette | 1,5–2,0 mm | 0,8–1,2 mm | 0,6 mm |
| Hauteur d'ailette | 10–25 mm | 25–50 mm | 50–80 mm |
| Tolérance de hauteur d'ailette | ±0,10 mm | ±0,05 mm | ±0,03 mm |
| Épaisseur de base | 5–10 mm | 3–6 mm | 2 mm |
Les valeurs de la colonne « agressif » sont réalisables mais doivent être validées par un prototype thermique avant de s'engager en volume. Elles augmentent également le coût unitaire et réduisent le rendement.
Rabotage vs extrusion : quand choisir l'un ou l'autre ?
C'est la question d'approvisionnement la plus courante, et la réponse honnête est qu'ils résolvent des problèmes différents.
Choisissez l'extrusion lorsque : votre pas d'ailette est de 2 mm ou plus, votre volume annuel est suffisant pour amortir une filière, votre profilé doit être long et constant, et votre objectif thermique est modéré. Les profilés extrudés sont bon marché en volume et disponibles dans d'énormes bibliothèques standard. Voir notre comparaison dans la liste de contrôle de conception de dissipateur thermique.
Choisissez le rabotage lorsque : vous avez besoin d'un pas d'ailette inférieur à environ 1,5 mm, votre volume est faible à moyen, votre conception évolue encore, ou vous avez besoin d'un dissipateur thermique en cuivre. Le cuivre ne peut pas être extrudé de manière économique en profils d'ailettes denses, c'est précisément pourquoi les dissipateurs thermiques à ailettes rabotées en cuivre dominent les applications haut de gamme.
Choisissez les ailettes collées lorsque : vous avez besoin d'ailettes de plus d'environ 60 mm de hauteur, ou vous devez mélanger des matériaux, comme une base en cuivre avec des ailettes en aluminium.
Une règle pratique : si une extrusion peut atteindre votre objectif thermique avec des ailettes à un pas de 2 mm ou plus et que votre volume dépasse environ 5 000 pièces par an, l'extrusion sera généralement moins chère à l'unité. En dessous, ou en dessous d'un pas de 1,5 mm, le rabotage l'emporte généralement sur le coût total de possession car il n'y a pas de filière à amortir.
Qu'est-ce qui détermine le coût d'un dissipateur thermique à fentes par rabotage ?
Le prix unitaire d'un dissipateur thermique à fentes par rabotage se compose de cinq éléments. Les comprendre vous permet de cibler intelligemment la réduction des coûts plutôt que de simplement demander une remise.
| Facteur de coût | Part du coût unitaire (indicative) | Comment le réduire |
|---|---|---|
| Matière première (Al ou Cu) | 30–55 % | Réduire l'épaisseur de base ; utiliser de l'aluminium là où le cuivre n'est pas nécessaire |
| Temps machine | 25–40 % | Pas d'ailette plus large, ailettes plus courtes, moins de passes |
| Usinage CNC secondaire | 10–20 % | Simplifier les caractéristiques de montage, réduire les trous taraudés |
| Finition | 5–15 % | Spécifier de l'aluminium brut au lieu d'anodisé lorsque cela est acceptable |
| Rendement / rebut | 5–15 % | Éviter les rapports d'aspect d'ailettes agressifs |
Le cuivre est la variable dominante. Le cuivre coûte plusieurs fois plus cher au kilogramme que l'aluminium et est environ trois fois plus dense, de sorte qu'un dissipateur thermique en cuivre raboté peut facilement coûter 3 à 5 fois celui d'un dissipateur en aluminium de géométrie identique. Ne spécifiez le cuivre que là où la conductivité thermique plus élevée est réellement nécessaire — typiquement dans les applications à flux thermique élevé au-dessus d'environ 50 W/cm² à la source, ou lorsque la résistance d'étalement dans la base domine.
Le temps machine évolue avec le nombre de passes d'ailettes. Doubler le nombre d'ailettes double approximativement le temps de rabotage, c'est pourquoi les densités d'ailettes agressives entraînent une réelle pénalité de coût plutôt que d'être une surface gratuite.
Pour un traitement plus large des endroits où l'argent est généralement gaspillé dans un programme de dissipateur thermique, voir réduction des coûts de dissipateur thermique.
Choix de conception qui ajoutent discrètement du coût
- Spécifier une anodisation sur une pièce qui ne sera jamais visible.
- Ajouter un motif de trous taraudés nécessitant un montage d'usinage séparé.
- Demander une tolérance de hauteur d'ailette de ±0,02 mm alors que ±0,05 mm passerait la validation thermique.
- Concevoir une hauteur d'ailette qui impose deux passes de rabotage au lieu d'une.
- Mélanger une base en cuivre avec des ailettes en aluminium, ce qui réintroduit un joint et annule l'intérêt du rabotage.
Que doivent vérifier les acheteurs avant de commander ?
Les dissipateurs thermiques à fentes par rabotage sont faciles à chiffrer et plus difficiles à produire de manière constante. Avant de passer une commande de production, confirmez les points suivants avec votre fournisseur.
1. Planéité de la base après rabotage. Le rabotage induit des contraintes qui peuvent voiler la base. Demandez une valeur de planéité, typiquement 0,05–0,10 mm sur la face de montage pour une pièce de 100 mm, et confirmez qu'elle est mesurée après finition, pas avant.
2. État des sommets d'ailettes. Recherchez les bavures, déchirures ou sommets repliés. Ceux-ci réduisent la surface effective et peuvent court-circuiter les ailettes adjacentes.
3. Uniformité de hauteur des ailettes. Mesurez sur l'ensemble du réseau d'ailettes, pas seulement au centre. Les ailettes de bord sont souvent plus hautes ou plus courtes.
4. Certification matière. Pour l'aluminium, confirmez l'alliage et le traitement thermique. Pour le cuivre, confirmez la nuance de conductivité.
5. Spécification de finition de surface. Les pièces en aluminium raboté brut doivent être clairement définies — voir anodisation et finition brute des dissipateurs thermiques pour la façon dont le choix de finition interagit avec la performance thermique et la corrosion.
6. Politique d'échantillon d'abord. Testez toujours thermiquement un prototype avant de lancer l'outillage ou de vous engager en volume. Le rabotage n'a pas d'outillage à amortir, l'échantillonnage est donc bon marché et rapide.
BQUQ assure la production de dissipateurs thermiques à fentes par rabotage aux côtés de l'usinage CNC, de l'emboutissage des métaux et des ressorts sur mesure sur quatre lignes de production dans une seule usine à Dongguan. Cela signifie que l'usinage de la base, le motif de perçage et la finition d'un dissipateur thermique à fentes par rabotage sont traités dans la même installation que le rabotage lui-même, ce qui raccourcit la boucle entre le premier article et la production. Le MOQ est flexible, et les devis reviennent sous 12 heures ouvrées.
Questions fréquentes
Q : Les dissipateurs thermiques à fentes par rabotage peuvent-ils être fabriqués en cuivre ?
R : Oui. Le rabotage du cuivre est courant pour les applications à flux thermique élevé car la conductivité thermique du cuivre est environ le double de celle de l'aluminium. Le compromis est le coût : le cuivre est nettement plus cher au kilogramme et environ trois fois plus dense, de sorte qu'un dissipateur thermique en cuivre raboté coûte généralement plusieurs fois celui d'un dissipateur en aluminium de même géométrie. Ne spécifiez le cuivre que lorsque la résistance d'étalement de la base ou la densité de flux l'exige réellement.
Q : Quelle est l'épaisseur minimale d'ailette pour le rabotage ?
R : En production stable, 0,4 mm est un minimum réaliste pour l'aluminium, et 0,5 mm est une valeur par défaut plus sûre. Le cuivre peut parfois être descendu plus fin car il est plus ductile, mais les ailettes en cuivre minces se déforment facilement lors de la manipulation. Des ailettes inférieures à 0,4 mm sont possibles en phase de développement mais réduisent généralement le rendement suffisamment pour compenser le gain thermique.
Q : Le rabotage est-il plus cher que l'extrusion ?
R : À l'unité en grand volume, généralement oui — typiquement 1,5 à 3 fois une extrusion équivalente. Mais l'extrusion nécessite une filière, qui peut coûter des milliers de dollars et prend des semaines à usiner. À volume faible à moyen, ou lorsque le pas d'ailette doit être inférieur à environ 1,5 mm, le rabotage a souvent un coût total inférieur car il n'y a pas d'outillage à amortir ni de délai de filière.
Q : Les dissipateurs thermiques à fentes par rabotage nécessitent-ils un matériau d'interface thermique ?
R : Oui. Le réseau d'ailettes rabotées est monolithique, mais le dissipateur thermique se monte toujours sur un composant via une interface mécanique, et cette interface nécessite un TIM. Le choix d'un matériau de remplissage, d'un pad à changement de phase ou d'une graisse dépend de la planéité de surface, de la pression de montage et de l'espace. Voir notre guide de sélection d'interface thermique pour faire correspondre le TIM à une base rabotée.
Q : Quel délai de livraison dois-je prévoir ?
R : Depuis une usine source de Dongguan telle que BQUQ, un devis est généralement retourné dans les 12 heures ouvrées suivant la réception d'un plan ou d'un modèle 3D. Les prototypes de dissipateurs thermiques à fentes par rabotage sont couramment expédiés en 7 à 15 jours après approbation du plan, et les séries de production dépendent de la quantité, de la finition et de la disponibilité des matériaux. Les pièces en cuivre prennent généralement plus de temps que l'aluminium en raison du délai d'approvisionnement de la matière.
Ressources associées
- À propos de BQUQ et de nos quatre lignes de production à Dongguan : /about/
- Gamme complète de dissipateurs thermiques, y compris rabotés, extrudés et usinés CNC : /heat-sinks/
- Dissipateurs thermiques usinés CNC avec tolérance de ±0,005 mm : /cnc-machined-heat-sinks/
- Tendances du secteur en gestion thermique et refroidissement électronique : /industry-dynamics/
- Articles techniques et guides d'ingénierie : /bquq-blog/
- Questions fréquentes sur l'approvisionnement et la fabrication : /faq/
- Études de cas des programmes de production BQUQ : /case/
- Contactez l'équipe d'ingénierie pour un devis en 12 heures : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) assure l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


