
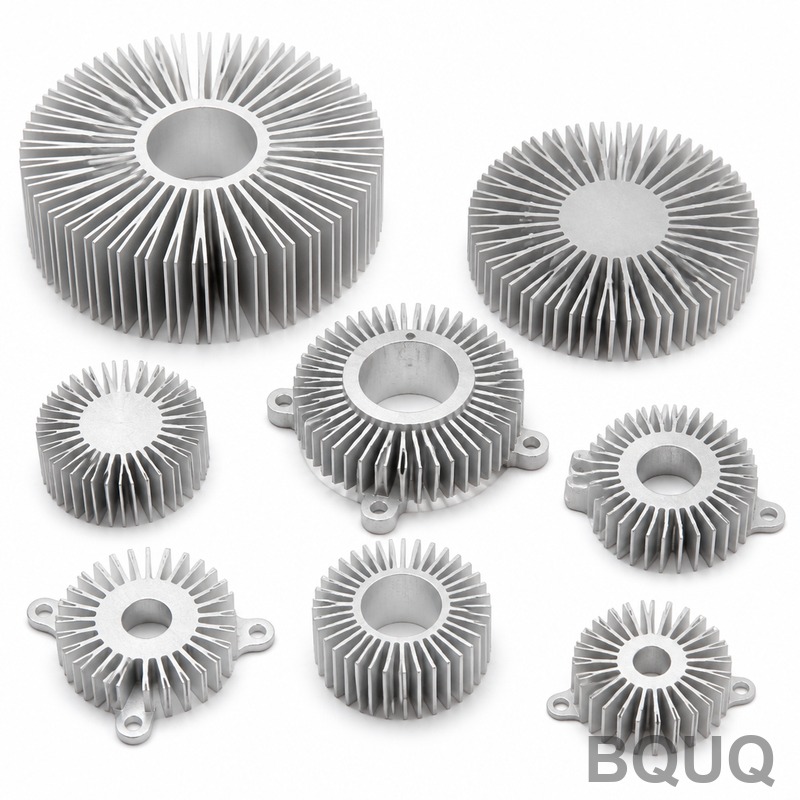
Liste de contrôle pour la conception de dissipateurs thermiques : des watts à la production
Réponse courte : Commencez par les watts à évacuer et l'espace disponible. Un dissipateur thermique en aluminium extrudé à convection naturelle gère généralement 0,5 à 2 W par 10 mm de hauteur d'ailette pour 100 mm de longueur, mais le seul chiffre qui compte est la résistance thermique requise en °C/W. Divisez l'élévation de température admissible par la puissance, soustrayez les pertes d'interface et de diffusion, puis concevez les ailettes, l'épaisseur de base et le matériau en fonction de ce qui reste. Vérifiez que le profil peut réellement être extrudé, usiné ou embouti, et verrouillez la finition avant l'outillage. BQUQ chiffre les dissipateurs thermiques sur mesure en 12 heures ouvrées depuis une usine ISO9001 à Dongguan.
Pourquoi le chiffre de puissance vous ment-il ?
La plupart des projets de dissipateurs thermiques commencent par un seul chiffre : « nous devons dissiper 40 W ». Ce chiffre n'est presque jamais toute l'histoire. Ce qui compte, c'est la puissance continue, la puissance de crête, le cycle de service et la durée de la crête.
Une charge stable de 40 W et une impulsion de 40 W durant 200 ms sont des problèmes thermiques complètement différents. Le premier nécessite un dissipateur dimensionné pour la conduction en régime permanent. Le second peut être satisfait par la seule masse thermique, le dissipateur agissant comme un tampon plutôt qu'un radiateur.
Établissez un profil de charge, pas un chiffre unique
Avant tout travail de géométrie, notez :
- Puissance continue (W) et puissance de crête (W)
- Durée de crête et cycle de service
- Plage de température ambiante, y compris le pire cas à l'intérieur d'une enceinte
- Température maximale admissible du composant (jonction, boîtier ou surface)
- Débit d'air disponible : aucun, assisté par ventilateur ou conduit forcé
Si vous ne pouvez pas remplir ces cinq points, vous concevez à l'aveugle. La plupart des défaillances par surchauffe remontent à une hypothèse optimiste sur l'ambiance, pas à une ailette mal formée.
Convertissez en résistance thermique requise
L'équation directrice est simple :
R_total = (T_composant_max − T_ambiante) / P
Si un dispositif doit rester sous 95 °C dans une ambiance à 45 °C tout en dissipant 30 W, le chemin thermique total doit être inférieur à 1,67 °C/W. Ce budget est partagé entre jonction-boîtier, matériau d'interface, diffusion dans la base et convection vers l'air. Une répartition réaliste pour un module de puissance moyenne pourrait ressembler à ceci :
| Élément du chemin | Part typique du budget | Remarques |
|---|---|---|
| Jonction à boîtier | 20–35% | Fixé par le boîtier du dispositif |
| Matériau d'interface | 5–15% | Dépend du TIM et de la pression de montage |
| Diffusion dans la base | 10–20% | Augmente avec une petite source sur une grande base |
| Convection vers l'air | 40–60% | La partie que vous concevez réellement |
Remarquez que le dissipateur thermique lui-même obtient rarement plus de la moitié du budget. Les ingénieurs qui conçoivent d'abord les ailettes et vérifient l'interface en dernier finissent généralement par réoutiller.
Quel matériau choisir ?
L'aluminium et le cuivre dominent pour de bonnes raisons. L'aluminium a environ un tiers de la densité et une fraction du coût ; le cuivre conduit la chaleur environ 1,7 fois mieux mais pèse trois fois plus et coûte plusieurs fois plus cher au kilogramme.
| Propriété | Aluminium 6063 | Cuivre C11000 | Implication pratique |
|---|---|---|---|
| Conductivité thermique | ~200 W/m·K | ~390 W/m·K | Le cuivre diffuse la chaleur plus rapidement |
| Densité | ~2,7 g/cm³ | ~8,9 g/cm³ | Le cuivre est lourd et coûteux |
| Extrudabilité | Excellente | Faible | Le cuivre convient au skiving, pas à l'extrusion |
| Coût relatif du matériau | 1× | 3–4× | Le cuivre uniquement là où il est justifié |
| Utilisation typique | Extrusions, pièces moulées sous pression | Ailettes skivées, plaques froides, caloducs | Les conceptions hybrides sont courantes |
Quand le cuivre est justifié
Le cuivre justifie son coût dans trois situations : flux thermique très élevé à partir d'une petite source, budgets de diffusion serrés où la base doit déplacer la chaleur latéralement, et conceptions compactes où la surface d'ailette est limitée. Une base en cuivre avec des ailettes en aluminium — parfois appelée dissipateur thermique à base cuivre et ailettes aluminium — capture la plupart des avantages de diffusion à une fraction du coût total. C'est une architecture courante en électronique de puissance et dans les modules LED à haute luminosité.
Quand l'aluminium gagne haut la main
Pour tout ce qui dépasse environ 100 mm d'encombrement avec un flux modéré, un dissipateur thermique en aluminium extrudé est presque toujours la bonne réponse. L'extrusion offre des profils d'ailettes continus, un coût unitaire faible en volume et une excellente régularité dimensionnelle. Si votre conception est un panneau d'enceinte à convection naturelle, l'extrusion est la solution par défaut.
Comment dimensionner les ailettes sans deviner ?
La géométrie des ailettes est un compromis entre surface et débit d'air. Plus d'ailettes signifie plus de surface, mais un espacement plus serré signifie des couches limites plus épaisses et moins de mouvement d'air. Il existe un optimum, et il se déplace selon que vous avez un ventilateur ou non.
Règles empiriques pour l'espacement des ailettes
| Mode de refroidissement | Espacement typique des ailettes | Épaisseur des ailettes | Remarques |
|---|---|---|---|
| Convection naturelle | 8–12 mm | 1,5–3 mm | Des espaces larges laissent l'air chaud s'échapper |
| Ventilateur à basse vitesse | 4–8 mm | 1–2 mm | Équilibrer la surface et la perte de charge |
| Air forcé à haute vitesse | 1,5–4 mm | 0,6–1,5 mm | Les ailettes denses nécessitent une vraie pression statique |
| Plaque froide liquide | 0,5–2 mm | 1–2 mm | Géométrie des canaux dictée par le débit |
Ce sont des points de départ, pas des lois. Un dissipateur thermique à convection naturelle avec des espaces d'ailettes de 4 mm fonctionnera nettement plus chaud que le même profil à 10 mm, même s'il a plus de surface.
Efficacité des ailettes et point de rendement décroissant
Les ailettes ne sont utiles que si la chaleur atteint réellement leur extrémité. L'efficacité des ailettes diminue à mesure qu'elles deviennent plus hautes, plus fines et limitées par la conduction. Pour les ailettes en aluminium dans l'air, l'efficacité tombe souvent en dessous de 70 % une fois que l'ailette dépasse environ 25–30 mm de hauteur avec une épaisseur de 1,5 mm. Au-delà, ajouter de la hauteur ajoute du matériau et du coût sans performance proportionnelle.
L'épaisseur de base compte plus qu'on ne le pense
Une base fine économise du poids mais étouffe la diffusion. Pour une petite puce sur une grande base, une épaisseur de base de 5–10 mm est courante en aluminium. Si vous déplacez 200 W depuis une source de 20 mm × 20 mm, la résistance de diffusion dans la base peut facilement être le deuxième terme le plus important du budget après la convection.
Qu'est-ce que le procédé de fabrication change ?
La même géométrie thermique peut être produite de plusieurs façons, et le choix affecte le coût, le délai et le rapport d'ailettes réalisable.
Extrusion
Idéal pour les profils à section constante en volume. Les profils de dissipateurs thermiques en aluminium extrudé peuvent atteindre des rapports d'aspect d'ailettes d'environ 10:1 à 15:1 selon l'alliage et l'épaisseur de paroi. L'outillage est un coût de matrice unique ; le coût par pièce chute fortement avec la quantité. L'extrusion ne peut pas produire de trous croisés, de contre-dépouilles ou de hauteurs d'ailettes variables sur la longueur sans usinage secondaire.
Skiving
Le skiving plie ou rabote les ailettes à partir d'un bloc massif, produisant des ailettes très denses et hautes avec une excellente continuité base-ailette. Il convient au cuivre et à l'aluminium là où l'extrusion ne peut pas atteindre la densité d'ailettes requise. L'outillage est moins coûteux qu'une matrice, mais le temps de cycle est plus élevé.
Emboutissage et assemblages collés
Pour les conceptions à faible profil ou à espace contraint, les dissipateurs thermiques en aluminium embouti et les assemblages à ailettes collées permettent de mélanger les matériaux et les formes. Les ailettes collées permettent une base en cuivre avec des ailettes en aluminium, ou des ailettes pliées qui concentrent une grande surface dans une enveloppe peu profonde.
Coulée sous pression et forgeage
Les dissipateurs thermiques en aluminium moulé sous pression gèrent des formes 3D complexes, des bossages de montage et des enceintes en une seule pièce, mais la conductivité thermique est inférieure à celle d'un alliage corroyé et l'épaisseur des ailettes doit être généreuse. Les dissipateurs thermiques forgés offrent une meilleure densité et conductivité que les pièces moulées mais coûtent plus cher en outillage.
Usinage CNC
L'usinage CNC gère la base, les trous de montage, les poches pour caloducs, les interfaces critiques en planéité et la production en petite série. Pour les dissipateurs thermiques sur mesure dont le profil n'est pas extrudable, ou pour des quantités de l'ordre de quelques centaines, usiner la pièce entière est souvent plus rapide que d'attendre une matrice. BQUQ usine les dissipateurs thermiques à ±0,005 mm là où la planéité de l'interface compte.
Quelles décisions de finition et d'interface posent problème plus tard ?
État de surface et planéité
Une base usinée avec une planéité de 0,05 mm et un Ra inférieur à 1,6 µm donne une interface prévisible. Des bases rugueuses ou voilées imposent un matériau d'interface thermique plus épais, et chaque 0,1 mm supplémentaire de TIM ajoute de la résistance. Si vous collez ou utilisez un pad à changement de phase, spécifiez explicitement la planéité sur le dessin.
Anodisation, placage et finitions brutes
L'anodisation noire ajoute quelques microns de bénéfice d'émissivité pour la convection naturelle et le rayonnement, mais c'est une couche diélectrique — ne comptez pas sur les surfaces anodisées pour la mise à la terre électrique. Le placage au nickel est utilisé là où la brasabilité ou la résistance à la corrosion compte. La finition brute d'usinage est la moins chère et souvent adéquate dans les conceptions à air forcé.
Montage et intégration du ventilateur
Le couple de serrage des vis, les clips à ressort et le montage du ventilateur affectent tous la pression de contact. Un dissipateur thermique avec des bossages de montage de ventilateur conçus dès le départ évite les supports et la quincaillerie secondaire. Décidez tôt si le ventilateur se monte sur le dissipateur ou sur l'enceinte.
Comment passer du prototype à la production ?
Validez avec une fiche technique thermique
Avant de vous engager sur l'outillage, définissez les critères d'acceptation : puissance, ambiance, débit d'air, température de boîtier admissible et résistance thermique mesurée. Une fiche technique thermique structurée maintient le fournisseur et l'équipe de conception alignés et évite les arguments du type « il semble plus froid ».
Prototypez dans le matériau réel
Les prototypes usinés dans l'alliage de production se comportent différemment des modèles en plastique ou en résine imprimés en 3D. Si vous avez besoin d'itérations rapides, des prototypes usinés dans l'alliage final vous donnent des données thermiques réelles.
Concevez pour le procédé que vous utiliserez réellement
L'erreur de coût la plus courante est de concevoir un profil d'apparence extrudable qui nécessite ensuite cinq opérations d'usinage. Si le volume est de 500 pièces, l'extrusion plus l'usinage peuvent encore gagner. Si c'est 50 pièces, usinez-le. Si c'est 50 000, investissez dans la matrice et concevez pour elle.
Questions fréquentes
Q : Quel est le premier chiffre dont j'ai besoin pour concevoir un dissipateur thermique ?
R : La résistance thermique requise en °C/W, dérivée de l'élévation de température admissible divisée par la puissance. Tout le reste — géométrie des ailettes, matériau, épaisseur de base — découle de ce chiffre. Les ingénieurs qui commencent par les dimensions plutôt que par les watts itèrent généralement plus et dépensent plus. Écrivez le budget thermique avant de dessiner quoi que ce soit.
Q : Le cuivre est-il toujours meilleur que l'aluminium pour les dissipateurs thermiques ?
R : Non. Le cuivre conduit environ 1,7 fois mieux mais pèse environ trois fois plus et coûte plusieurs fois plus cher au kilogramme. Il gagne pour les flux thermiques élevés à partir de petites sources et les budgets de diffusion serrés. Pour les grands encombrements à flux modéré, l'aluminium extrudé est moins cher, plus léger et thermiquement adéquat. Les conceptions hybrides à base cuivre et ailettes aluminium offrent souvent le meilleur équilibre.
Q : Dans quelle mesure l'espacement des ailettes affecte-t-il les performances ?
R : Il peut faire varier les performances de 20 à 40 % en convection naturelle. Des ailettes trop serrées étouffent le flux d'air chaud et épaississent les couches limites, de sorte qu'un dissipateur plus dense peut fonctionner plus chaud qu'un dissipateur plus espacé. Les espacements typiques en convection naturelle sont de 8–12 mm ; les conceptions à air forcé peuvent descendre à 1,5–4 mm car le ventilateur fournit la pression statique.
Q : Pouvez-vous chiffrer un dissipateur thermique sur mesure sans un dessin complet ?
R : Oui. Un croquis avec l'encombrement global, la puissance, l'ambiance, le débit d'air et les contraintes de montage suffit pour commencer. BQUQ renvoie un devis en 12 heures ouvrées et prend en charge un MOQ flexible, de sorte que les projets en phase initiale peuvent être chiffrés avant que la conception ne soit figée. Envoyez les fichiers à sc@bquq.com ou WhatsApp +86 13713157787.
Q : Qu'est-ce qui cause la plupart des défaillances de dissipateurs thermiques sur le terrain ?
R : Les problèmes d'interface, pas la géométrie des ailettes. Les bases voilées, une pression de montage insuffisante, des pads thermiques desséchés et des hypothèses optimistes sur l'ambiance expliquent la plupart des retours pour surchauffe. Spécifier la planéité de la base, l'épaisseur du TIM et le couple de montage sur le dessin prévient la majorité de ces problèmes avant le début de la production.
Ressources associées
- À propos de BQUQ et de notre usine à Dongguan : /about/
- Dissipateurs thermiques sur mesure et matériel thermique : /heat-sinks/
- Profils de dissipateurs thermiques en aluminium extrudé : /extruded-heat-sinks/
- Dissipateurs thermiques usinés CNC et plaques froides : /cnc-machined-heat-sinks/
- Tendances du secteur en gestion thermique : /industry-dynamics/
- Articles techniques et guides d'ingénierie : /bquq-blog/
- Questions fréquentes : /faq/
- Contactez l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


