
Concevez des profilés de dissipateurs thermiques extrudés réellement pressables : épaisseurs minimales d‘ailettes et de parois, rapport d‘ailettes et limites de filière. BQUQ (ISO9001, Dongguan) établit des devis en 12 heures.
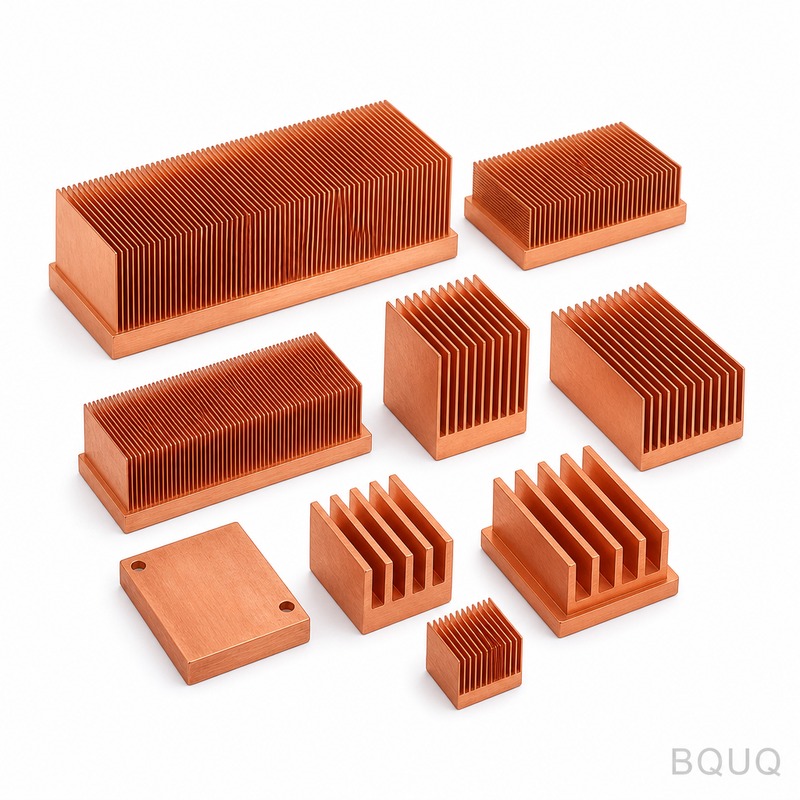
Conception pour l'extrusion d'aluminium : rapports d'ailettes, épaisseurs de paroi et limites de filière
Un profilé de dissipateur thermique extrudé ne vaut que par sa filière, et les filières ont des limites strictes : épaisseur minimale d'ailette d'environ 1,0 à 1,3 mm pour l'alliage 6063, épaisseur minimale de paroi d'environ 1,2 à 1,5 mm, rapports hauteur/intervalle d'ailettes économiques proches de 6 à 8 pour 1, et une enveloppe de profilé qui doit s'adapter à la presse. Concevez dans ces limites et le profilé se presse rapidement, maintient ses dimensions et coûte peu ; concevez en dehors et vous payez pour des cycles lents, une durée de vie de filière écourtée et des problèmes de tolérance à chaque lot.
L'extrusion semble indulgente : pousser de l'aluminium chaud à travers un orifice et le couper à la longueur voulue. En pratique, la filière est un outil de précision qui doit équilibrer l'écoulement du métal à travers chaque ailette, et la géométrie du profilé détermine la qualité de cet équilibre. Ce guide cartographie les chiffres dont un concepteur a besoin avant même de dessiner le profilé, afin que la forme qui semble idéale en CAO soit aussi une forme qu'une presse peut réellement produire.
La cage géométrique des ailettes : épaisseur, intervalle et rapport
Les ailettes sont le cœur d'un profilé thermique, et ce sont les caractéristiques les plus difficiles à extruder. Le métal doit s'écouler dans chaque ailette fine et la remplir complètement ; si l'ailette est trop fine par rapport à sa hauteur, le bord d'attaque refroidit avant de se remplir, ce qui donne des ailettes courtes ou déchirées. Les chiffres pratiques de l'industrie sont très resserrés car la physique ne varie pas beaucoup d'une presse à l'autre.
| Paramètre de conception | Limite pratique d'extrusion (typ., 6063) | Ce qui se passe au-delà de la limite |
|---|---|---|
| Épaisseur minimale d'ailette | 1,0–1,3 mm | Ailettes mal remplies ou déchirées ; durée de vie de la filière réduite |
| Épaisseur minimale de paroi | 1,2–1,5 mm | Parois ondulées, contrôle dimensionnel difficile |
| Intervalle minimal entre ailettes | ~1,3–1,5 mm | Le métal ne peut pas s'écouler ; les fentes se soudent |
| Rapport hauteur/intervalle d'ailettes | ~6–8:1 économique | Presse lente, filière fragile, mauvais remplissage |
| Hauteur maximale d'ailette | ~100–150 mm de profilé | Au-delà, tolérances et vitesse se dégradent |
| Cercle circonscrit du profilé | ~200–250 mm typique | Doit s'adapter au conteneur de la presse |
Point clé : le rapport est le paramètre que les concepteurs violent le plus souvent. Une ailette de 40 mm de haut nécessite un intervalle d'au moins 5 à 7 mm pour rester dans la zone économique — ce qui correspond d'ailleurs à ce que la conception thermique en convection naturelle recherche de toute façon. Si votre analyse thermique exige des ailettes plus hautes, plus fines ou plus denses que ne le permet la cage, le processus doit alors passer à l'usinage CNC, au taillage ou au brasage plutôt que de forcer la filière.
Uniformité de l'épaisseur de paroi et écoulement du métal
L'aluminium s'écoule à travers une filière comme l'eau dans un réseau de canalisations — il suit le chemin de moindre résistance. Les ailettes, les languettes et les parois minces résistent à l'écoulement ; les sections épaisses laissent le métal avancer plus vite. Si la section transversale mélange des régions très épaisses et très minces, la sortie de presse sera tordue, cintrée ou présentera des sections minces jamais remplies, quelle que soit la qualité de l'acier de la filière.
| Caractère de la section transversale | Effet sur le profilé | Solution de conception |
|---|---|---|
| Parois uniformes sur toute la section | Droit, stable, presse rapide | Visez cela |
| Base épaisse + ailettes fines (dissipateur classique) | Gérable — la forme classique | Gardez un rapport de base modéré |
| Transitions brutales épais-mince | Ondulations, torsion, défauts de remplissage | Ajoutez des congés ou des transitions progressives |
| Languette étroite et profonde (caractéristique longue et fine) | La languette fléchit ou casse dans la filière | Raccourcissez-la ou ajoutez un support |
| Asymétrie marquée | Le profilé se courbe ou se tord après la filière | Équilibrez la répartition du métal ou divisez la pièce |
Point clé : considérez la section transversale comme un problème d'écoulement avant de la voir comme un problème de géométrie. Un petit rayon à la base de chaque ailette et une transition progressive entre les régions épaisses et minces ne coûtent rien en CAO et évitent d'innombrables problèmes à la presse et lors du dressage.
Tolérances : ce qu'une extrusion peut réellement maintenir
Les extrusions ne sont pas des pièces usinées, et les chiffrer comme telles invite à la déception. Les dimensions transversales d'un profilé bien conçu se maintiennent généralement autour de ±0,3 à 0,5 mm selon la taille, avec un contrôle plus serré possible sur les caractéristiques critiques à un coût supplémentaire. La rectitude, la torsion et la longueur sont des spécifications distinctes. Ce qui sauve la plupart des conceptions, c'est de se rappeler que la face de montage — la surface qui porte l'interface thermique — n'a pas besoin d'être précise à l'extrusion ; elle sera usinée par la suite.
| Dimension ou caractéristique | Tolérance d'extrusion typique | Remarque |
|---|---|---|
| Dimensions de la section transversale | ±0,3–0,5 mm (selon la taille du profilé) | Extrusion commerciale standard |
| Caractéristique critique, maintenue localement | ±0,1–0,25 mm possible | Coûte de la vitesse ; uniquement là où c'est nécessaire |
| Longueur de coupe | ±1 mm ou mieux | Facile à resserrer avec une scie |
| Rectitude | Selon EN 755 / norme du fournisseur | Affectée par le traitement thermique |
| Torsion | Selon EN 755 / norme du fournisseur | Pire sur les profilés asymétriques |
| Planéité de la face de montage | Usinée après extrusion | Ne l'attendez pas de la filière |
Point clé : mettez la précision là où elle compte — sur les faces de montage usinées et les motifs de trous — et laissez l'extrusion être une extrusion partout ailleurs. La division classique du travail : l'extrusion fabrique les ailettes et l'enveloppe brute à moindre coût ; une passe d'usinage légère rend la base plane, les trous précis et l'interface thermique fiable.
Choix de l'alliage : conductivité vs résistance
Pour les profilés thermiques, la décision d'alliage se résume presque toujours à 6063-T5 contre 6061-T6. La différence de conductivité est réelle et va dans le sens que les débutants attendent le moins : le 6063 conduit mieux que le 6061 car sa teneur en éléments d'alliage est plus faible, tandis que le 6061 est plus résistant et plus usinable dans les sections structurelles.
| Propriété (typ.) | 6063-T5 | 6061-T6 |
|---|---|---|
| Conductivité thermique | ~200 W/m·K | ~155–170 W/m·K |
| Limite d'élasticité | ~130–180 MPa | ~240–280 MPa |
| Extrudabilité | Excellente — standard pour les ailettes | Bonne mais plus difficile à pousser |
| Utilisation typique | Dissipateurs thermiques, profilés thermiques | Bases structurelles, plaques de montage |
Point clé : utilisez le 6063 pour les sections à ailettes où la conductivité prime et le 6061 lorsque le profilé sert également d'élément structurel. Des ailettes en 6063 sur une base usinée en 6061 est une combinaison légitime lorsque la base supporte une charge — et un travail naturel pour un dissipateur thermique usiné CNC dont la base est assemblée à une section d'ailettes extrudées.
Revue de conception avant la découpe de la filière
Le moment le moins coûteux pour détecter un problème de pressage est avant que la filière n'existe. Passez le profilé en revue avec ces questions : chaque ailette est-elle au-dessus de 1,0 mm d'épaisseur et chaque intervalle au-dessus de 1,3 mm, le rapport hauteur/intervalle est-il dans la limite de 8:1, les épaisseurs de paroi sont-elles raisonnablement uniformes, le profilé est-il raisonnablement symétrique ou au moins équilibré en termes d'écoulement, et le cercle circonscrit s'adapte-t-il à la presse ? Si la réponse à l'une de ces questions est non, la solution est soit un changement de géométrie, soit un processus différent. Envoyez la section transversale finale avec une note sur la longueur, l'alliage et les faces à usiner à un fournisseur d'extrusion, et la revue de conception de la filière confirmera le reste. BQUQ exploite sa ligne thermique autour de dissipateurs thermiques extrudés coupés et usinés en interne, avec le guide des facteurs de coût montrant comment la difficulté de la filière et du profilé se traduit en prix — envoyez le dessin du profilé à sc@bquq.com et le devis en 12 heures inclura une réponse directe sur la question de savoir si la forme se presse bien ou vous résiste.
Questions fréquemment posées
Q : Quelle est l'épaisseur minimale d'ailette pour un dissipateur thermique en aluminium extrudé ?
R : Environ 1,0 à 1,3 mm pour les profilés en 6063 en production normale. En dessous, les ailettes se remplissent mal ou se déchirent et la durée de vie de la filière s'effondre. Si la conception thermique exige des ailettes plus fines, la construction par taillage, brasage ou usinage CNC est la voie honnête.
Q : Quel est le rapport hauteur/intervalle d'ailettes maximal pour l'extrusion ?
R : Une extrusion économique reste proche de 6 à 8 pour 1. Un rapport plus élevé presse lentement, se remplit mal et use la filière rapidement. L'optimum en convection naturelle d'intervalles d'ailettes de 6 à 10 mm se situe commodément dans la cage d'extrusion pour des ailettes jusqu'à environ 60 à 80 mm de haut.
Q : Quelle tolérance un profilé extrudé peut-il maintenir ?
R : Les dimensions de la section transversale se maintiennent généralement à ±0,3–0,5 mm selon la taille du profilé, avec des caractéristiques locales jusqu'à environ ±0,1–0,25 mm à un coût supplémentaire. Les faces de montage de précision doivent être usinées après extrusion plutôt que d'être attendues de la filière.
Q : Quel alliage d'aluminium est le meilleur pour les dissipateurs thermiques extrudés ?
R : Le 6063-T5 pour les ailettes elles-mêmes — il conduit environ 200 W/m·K et s'extrude facilement. Utilisez le 6061-T6 lorsque le profilé doit également supporter une charge structurelle, en acceptant sa conductivité plus faible d'environ 155 à 170 W/m·K.
Q : Pourquoi mon profilé extrudé sort-il tordu ou cintré ?
R : Presque toujours un écoulement inégal du métal causé par des sections transversales asymétriques ou des transitions brutales épais-mince, parfois combiné à un traitement thermique. Reconcevez pour un écoulement équilibré et des parois uniformes, ou acceptez le dressage après extrusion comme une opération et un coût supplémentaires.
Articles connexes
- heat-sink-fin-design-guidelines — Plus d'articles de la série technique sur la gestion thermique de BQUQ.
- heat-sink-cost-factors — Plus d'articles de la série technique sur la gestion thermique de BQUQ.
- cnc-machined-heat-sinks-guide — Plus d'articles de la série technique sur la gestion thermique de BQUQ.
Ressources connexes
- À propos de BQUQ : une usine source certifiée ISO9001 à Dongguan exploitant quatre lignes de production sous un même toit.
- Dissipateurs thermiques et pièces thermiques : options extrudées, usinées CNC et embouties de la ligne thermique — dissipateurs thermiques extrudés, dissipateurs thermiques usinés CNC, dissipateurs thermiques emboutis.
- Tendances de l'industrie : analyse de la fabrication, du marché des matériaux et de l'approvisionnement pour les acheteurs.
- Articles techniques : guides d'ingénierie et comparaisons de processus — plus d'articles comme celui-ci.
- Centre FAQ : réponses rapides sur l'usinage CNC, l'emboutissage, les ressorts et les dissipateurs thermiques.
- Études de cas : pièces réelles et chiffres réels de projets que nous avons conçus et livrés.
- Contactez-nous : envoyez votre dessin et obtenez un devis sous 12 heures ouvrables.
Rédigé par l'équipe d'ingénierie de BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez vos dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


