
Le coût d‘un dissipateur thermique dépend de la filière, de l‘extrusion, de l‘usinage et de la finition. Explication des cumuls de coûts et des seuils de quantité. BQUQ (ISO9001, Dongguan) devis sous 12 heures.
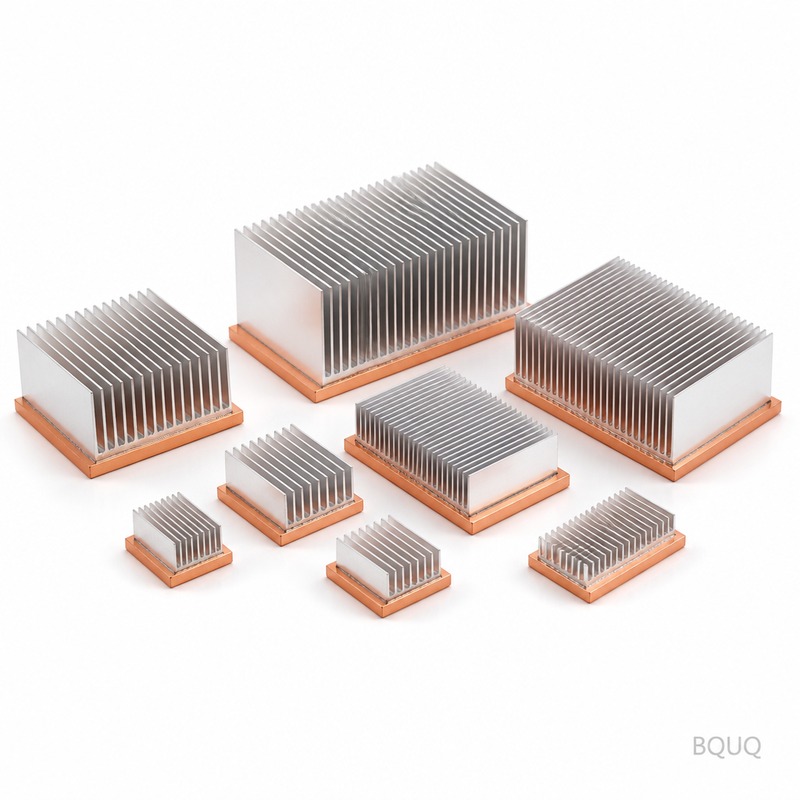
Ce qui détermine le coût d'un dissipateur thermique : filière, extrusion, usinage et finition
Le coût d'un dissipateur thermique est une combinaison de quatre décisions : l'outillage (la filière ou son absence), l'extrusion ou le matériau de départ, les opérations d'usinage qui transforment le profilé brut en pièce finie, et la finition de surface. Un dissipateur extrudé simple, coupé à longueur, peut coûter 1 à 5 $ en volume ; ajoutez une filière sur mesure, un fraisage de la base, un perçage et une anodisation noire, et la même empreinte peut atteindre 5 à 20 $ jusqu'à ce que la filière soit amortie. La compétence consiste à savoir quelle couche pèse sur votre budget.
Les dissipateurs thermiques semblent simples — un bloc d'aluminium avec des ailettes — c'est pourquoi les acheteurs sont régulièrement surpris par l'écart de prix entre deux pièces visuellement similaires. Cet écart n'est presque jamais magique ; il s'agit du calcul de quantité d'outillage et du temps machine caché dans la géométrie. Ce guide décompose le prix couche par couche afin que vous puissiez voir exactement où va l'argent et quels leviers le font réellement bouger.
Couche 1 : Outillage — La filière ou son absence
Les profilés extrudés nécessitent une filière d'extrusion, et les filières coûtent de l'argent car ce sont des outils en acier de précision usinés selon votre section transversale exacte. Une filière typique pour profilé de dissipateur thermique coûte entre 900 et 2 500 $ selon la complexité, avec un second jeu de filières d'"étirage/redressage" et des essais de production ajoutant un peu plus à la première commande. La filière est un coût fixe réparti sur chaque mètre que vous extruderez, ce qui rend sa part par pièce un pur jeu de quantité.
| Voie de construction | Coût d'outillage (typ.) | Quand le calcul est rentable |
|---|---|---|
| Extrusion, profilé standard existant | Aucun (la filière existe) | Toute quantité ; le moins cher par pièce |
| Extrusion, nouvelle filière sur mesure | 900–2 500 $ | ~500+ m/an ou programme pluriannuel |
| Usinage CNC à partir de matière pleine | Aucun (programmation uniquement) | Prototypes et petites séries, bases complexes |
| Ailettes embouties/pliées | Filière 2 000–8 000 $+ | 50 000–100 000+ pièces/an |
| Ailettes rapportées/décolletées | Montage + outillage de liaison | Haute performance, volume modéré |
À retenir : la filière est un pari sur le volume. Si le programme est de 200 pièces au total, une filière à 1 500 $ ajoute 7,50 $ par pièce avant même de couper du métal — presque toujours pire que l'usinage à partir de matière pleine. Si le programme produit 50 000 pièces par an, la même filière coûte 0,03 $ par pièce et devient presque gratuite. Ne comparez jamais un devis d'extrusion à un devis d'usinage sans diviser le coût de la filière par votre quantité réelle.
Couche 2 : Matériau et extrusion
L'extrusion elle-même est facturée au kilogramme d'aluminium plus une charge de défilement qui reflète la difficulté du profilé. Un profilé symétrique simple défile rapidement ; un profilé à ailettes hautes et fines défile lentement et use la filière. L'alliage importe moins que ce que les gens pensent sur le prix — le 6063-T5 est l'alliage thermique d'extrusion par défaut et coûte à peu près le même prix que le 6061 dans la plupart des usines — mais la difficulté du profilé fait bouger le prix de manière significative. Après l'extrusion, le profilé est coupé à longueur, et chaque opération ultérieure est là où le coût par pièce grimpe vraiment.
| Caractéristique du profilé | Effet sur le coût d'extrusion | Notes |
|---|---|---|
| Profilé plat ou bloc simple | Référence | Vitesse de presse la plus rapide |
| Profilé à ailettes, pas ≥ 6 mm | +0–15 % | Profilés thermiques standard |
| Ailettes denses, pas < 4 mm | +15–40 % | Presse plus lente, plus d'usure de filière |
| Parois fines sous ~1,5 mm | +20–50 % | Difficile à remplir, contrôle dimensionnel affecté |
| Asymétrie ou languettes fines | +10–30 % | Écoulement du métal plus difficile à équilibrer |
À retenir : le coût d'extrusion suit la difficulté de pousser le métal à travers la filière, et les profilés denses ou à parois fines paient deux fois — une fois en vitesse de presse et une fois en entretien de la filière. Si vos ailettes nécessitent un pas inférieur à ~4 mm, demandez-vous si l'exigence de performance est réelle avant de payer la prime d'extrusion ; la réponse est souvent d'élargir les ailettes et d'ajouter un ventilateur.
Couche 3 : Usinage — Là où le coût par pièce est créé
Très peu de dissipateurs thermiques sont expédiés comme extrusion brute. La plupart nécessitent une coupe à longueur, un fraisage de la base pour la planéité, un perçage et un taraudage des trous de montage, et parfois des poches, des gradins ou des bossages de montage. Chacune de ces opérations est du temps machine, et le temps machine est le coût contrôlable le plus important de la pile. La coupe à la scie à longueur est l'opération la moins chère et s'applique à chaque pièce ; le fraisage de la base pour la planéité entraîne une prime faible à modérée, nécessaire partout où un composant de puissance dépend d'un bon contact TIM ; le perçage et le taraudage des trous de montage est une autre ligne faible à modérée sur la plupart des assemblages. Les poches, gradins et lamages pour les logements de composants entrent dans la gamme modérée, et une spécification de planéité serrée telle que ≤ 0,1 mm sur 100 mm sur une face IGBT ou module ajoute une prime modérée car elle exige un montage stable et une inspection réelle. L'usinage complet du profilé CNC à partir de matière pleine se situe en haut de la fourchette de coûts et ne justifie son prix que sur les courtes séries ou les géométries complexes.
À retenir : chaque opération ajoutée est une ligne sur le devis, donc la conception de dissipateur thermique la moins chère est celle qui comporte le moins de caractéristiques post-extrusion. Combinez les opérations lorsque c'est possible — une seule face fraisée qui sert à la fois de surface TIM et de référence pour le perçage des trous est moins chère que deux caractéristiques tolérancées séparément.
Couche 4 : Finition et pile de prix finale
L'anodisation est la finition standard des dissipateurs thermiques, et c'est aussi là que les exigences cosmétiques gonflent le coût. L'anodisation claire ou noire sur les extrusions ajoute généralement un montant modeste par pièce qui évolue avec la surface ; le masquage pour une anodisation sélective, la correspondance stricte des couleurs ou les surfaces cosmétiques de classe A ajoutent des coûts de manipulation et de rebut disproportionnés par rapport à leur valeur technique. Côté thermique, l'anodisation noire aide réellement les conceptions à convection naturelle, donc le choix de la finition devrait suivre le mode de refroidissement, pas le service marketing.
| Finition ou supplément | Note de coût typique | Valeur technique |
|---|---|---|
| Aucune (finition brute de filière) | Gratuit | Parfait sous air forcé |
| Anodisation claire | Supplément faible | Protection contre la corrosion, standard |
| Anodisation noire | Supplément faible à modéré | Gain réel en convection naturelle (rayonnement) |
| Masquage pour anodisation sélective | Supplément modéré | Uniquement pour les faces de montage conductrices |
| Surface cosmétique classe A | Supplément élevé | Rarement nécessaire sur un dissipateur thermique |
| Chromatation/conversion | Supplément faible | Chemins de mise à la terre électrique, corrosion |
À retenir : combinez les quatre couches en une seule vue et la structure de prix devient lisible. Ci-dessous, une pile indicative pour un dissipateur extrudé de taille moyenne à différentes quantités — traitez les chiffres comme des fourchettes, pas des devis, car votre dessin définit la valeur réelle.
| Scénario (classe 100 × 100 mm de taille moyenne) | 50 pièces | 500 pièces | 5 000 pièces |
|---|---|---|---|
| Profilé standard existant, coupe à la scie uniquement | 4–8 $ | 2–4 $ | 1–2,5 $ |
| Profilé existant + fraisage base + trous + anodisation noire | 8–18 $ | 4–8 $ | 2,5–5 $ |
| Nouvelle filière sur mesure + usinage + anodisation (filière amortie) | 20–40 $ | 6–12 $ | 3–6 $ |
| Usinage CNC à partir de matière pleine, base complexe | 15–40 $ | 8–18 $ | 5–12 $ |
À retenir : la quantité effondre chaque couche sauf le matériau et le temps machine. La plus grande économie unique sur la plupart des programmes n'est pas la négociation — c'est le choix de la voie de construction qui correspond au volume annuel réel, ce qui est exactement la conversation à avoir avec l'usine avant de couper toute filière. Une usine exploitant des dissipateurs thermiques extrudés, des dissipateurs thermiques usinés CNC et des dissipateurs thermiques emboutis sous un même toit peut orienter cette décision sans gonfler les prix ; notre guide de conception d'extrusion de dissipateurs thermiques couvre les limites de profilé qui maintiennent le coût de la filière et le prix d'extrusion sous contrôle.
Questions fréquemment posées
Q : Combien coûte une filière d'extrusion sur mesure pour dissipateur thermique ?
R : Une filière typique pour profilé de dissipateur thermique coûte environ 900 à 2 500 $ selon la taille et la complexité, avec des travaux d'échantillonnage et de redressage ajoutant à la première commande. La filière est un coût unique qui devient négligeable une fois que le volume dépasse quelques milliers de mètres de profilé.
Q : Pourquoi mon devis de dissipateur thermique en petite quantité est-il si cher ?
R : Parce que les coûts fixes — amortissement de la filière (le cas échéant), programmation, montage et inspection de la première pièce — sont répartis sur peu de pièces, et les courtes séries d'extrusion paient une charge minimale. À 50 pièces, l'usinage à partir de matière pleine bat souvent l'extrusion ; à 5 000 pièces, la même conception peut tomber à un tiers du prix unitaire.
Q : L'anodisation noire augmente-t-elle beaucoup le coût d'un dissipateur thermique ?
R : L'anodisation noire n'ajoute qu'un supplément modeste par pièce sur les extrusions standard, bien qu'il évolue avec la surface. Elle améliore également réellement les performances en convection naturelle grâce au rayonnement, c'est donc généralement la bonne finition pour les conceptions passives — et le mauvais endroit pour réduire les coûts.
Q : Quel est le moyen le moins cher de fabriquer un dissipateur thermique ?
R : Utilisez un profilé d'extrusion standard existant, coupé à longueur, sans post-usinage au-delà de ce dont l'assemblage a réellement besoin. Chaque opération ajoutée — fraisage de la base, perçage, taraudage, anodisation, emballage pour surfaces cosmétiques — ajoute une couche de coût avec une raison technique réelle derrière.
Q : Quand l'emboutissage devient-il moins cher que l'extrusion pour les dissipateurs thermiques ?
R : Généralement au-dessus d'environ 50 000 à 100 000 pièces par an, où le coût de la filière de tôlerie s'amortit à presque zéro et où des ailettes fines peuvent être formées à partir de bobine. En dessous de ce volume, la construction extrudée ou usinée CNC gagne presque toujours sur le coût total.
Articles connexes
- cnc-machined-heat-sinks-guide — Plus de la série technique de gestion thermique BQUQ.
- heat-sink-extrusion-design-guide — Plus de la série technique de gestion thermique BQUQ.
- heat-sink-fin-design-guidelines — Plus de la série technique de gestion thermique BQUQ.
Ressources connexes
- À propos de BQUQ : une usine source certifiée ISO9001 à Dongguan exploitant quatre lignes de production sous un même toit.
- Dissipateurs thermiques et pièces thermiques : options extrudées, usinées CNC et embouties de la ligne thermique — dissipateurs thermiques extrudés, dissipateurs thermiques usinés CNC, dissipateurs thermiques emboutis.
- Tendances industrielles : analyse de la fabrication, du marché des matériaux et de l'approvisionnement pour les acheteurs.
- Articles techniques : guides d'ingénierie et comparaisons de processus — plus d'articles comme celui-ci.
- Centre FAQ : réponses rapides sur l'usinage CNC, l'emboutissage, les ressorts et les dissipateurs thermiques.
- Études de cas : pièces réelles et chiffres réels de projets que nous avons conçus et livrés.
- Contactez-nous : envoyez votre dessin et obtenez un devis sous 12 heures ouvrables.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez vos dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


