
Les dissipateurs thermiques usinés CNC excellent en petite série, pour la planéité de base stricte, le cuivre et les formes que l‘extrusion ne peut pas réaliser. BQUQ (ISO9001, Dongguan) devis en 12 heures.
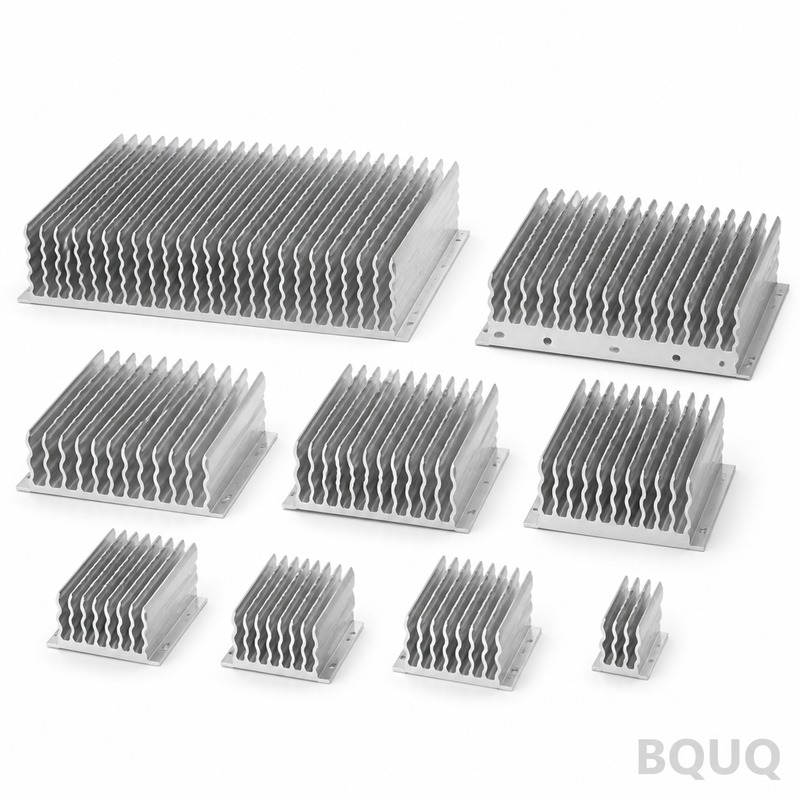
Dissipateurs thermiques usinés CNC : quand l'usinage surpasse l'extrusion
L'usinage CNC surpasse l'extrusion lorsque la quantité est faible, que la base nécessite une précision réelle, que le matériau est le cuivre, ou que la géométrie est impossible pour une filière — prototypes et petites séries de moins de quelques centaines de pièces, bases nécessitant planéité et poches, ailettes radiales ou croisées, et pièces plus épaisses ou plus complexes que tout profilé. Au-delà, si un profilé d'extrusion existe ou si une filière est justifiée, l'extrusion l'emporte sur le coût unitaire ; le point de bascule est une question de quantité et de géométrie, pas de qualité.
Un dissipateur thermique usiné commence comme un bloc solide d'aluminium ou de cuivre et ses ailettes sont découpées avec des fraises en bout. Cela semble gaspilleur — et pour des formes simples en volume, ça l'est. Mais l'usinage achète trois choses que l'extrusion ne peut pas vendre à bas prix : aucun engagement d'outillage, précision sur les caractéristiques qui touchent le dispositif, et liberté géométrique. Chacune de ces choses vaut de l'argent réel sur la bonne pièce.
Quand l'usinage est le bon choix
Quatre situations indiquent l'usinage avant toute discussion sur la filière. Premièrement, faible quantité : sans filière d'extrusion à amortir, une série de 50 pièces de dissipateurs usinés est souvent moins chère que la filière seule pour un profilé personnalisé. Deuxièmement, précision : une base qui doit être plane pour maintenir une fine couche de TIM fonctionnelle, avec des poches de montage et des trous positionnés par rapport au dispositif — les caractéristiques usinées maintiennent des tolérances qu'aucune surface extrudée ne peut. Troisièmement, cuivre : le cuivre s'extrude mal et est presque toujours usiné ou skivé à la place. Quatrièmement, géométrie : ailettes dans deux directions, ailettes radiales autour d'un cylindre, ailettes croisées ou en broches, bases étagées, et canaux fermés sont tous du domaine de l'usinage.
| Situation | Voie extrudée | Voie usinée CNC |
|---|---|---|
| 100 pièces, aucun profilé existant | Nouvelle filière 1 000 $+ — non économique | Aucun outillage ; l'usinage gagne |
| 1 000 pièces, profilé standard existant | Coupe à longueur — le moins cher | L'usinage perd sur le coût |
| 5 000 pièces, profilé personnalisé | La filière s'amortit à quelques centimes — gagne | Usinage uniquement pour bases complexes |
| Pièce en cuivre, toute quantité | Pas pratique | Usinage ou skiving standard |
| Planéité de base ≤ 0,1 mm + poches | Nécessite un usinage de toute façon | Directement usiné |
À retenir : l'arbre de décision est court. Profilé existant ou volume réel — extruder. Sinon — usiner. Et lorsque l'interface thermique exige une base plane, avec poches et percée précise, la réponse est souvent hybride : une section d'ailettes extrudée avec une base usinée, qui combine ailettes bon marché et précision d'usinage.
La géométrie que l'extrusion ne peut pas réaliser
L'extrusion pousse le métal à travers une section transversale fixe, ce qui signifie que chaque ailette court sur toute la longueur dans une direction. L'usinage coupe avec un outil qui se déplace sur trois axes, donc les ailettes peuvent courir dans deux directions (coupe croisée), rayonner vers l'extérieur d'un cylindre, s'effiler, se étager, ou s'arrêter avant les bords. Les ailettes en broches — réseaux de petites broches carrées ou rondes — sont une spécialité usinée qui surpasse les ailettes droites dans les conceptions compactes à air forcé car l'air peut tourner entre les broches au lieu de canaliser.
| Géométrie | Extrusion | Usinage CNC |
|---|---|---|
| Ailettes droites parallèles | Oui | Oui |
| Ailettes croisées ou à deux directions | Non | Oui |
| Ailettes radiales sur un cylindre | Non | Oui |
| Réseaux d'ailettes en broches | Non | Oui |
| Ailettes étagées ou effilées | Limité | Oui |
| Ailettes sur deux faces opposées | Non (deux filières) | Oui, une classe de configuration |
| Canal fermé ou cavité dans la base | Non | Oui (poches) |
À retenir : si votre enveloppe force des ailettes dans plus d'une direction, la décision de processus est déjà prise — aucune filière ne peut la produire, et l'usinage (ou le collage de sections d'ailettes séparées) est la seule voie. C'est là qu'un dissipateur usiné cesse d'être un compromis et devient la technologie habilitante pour toute la conception thermique.
Précision là où ça paie
L'interface thermique vit sur la base, et la base est là où les dissipateurs usinés justifient leur prix. Une base usinée peut être maintenue plane à environ 0,05 mm ou mieux sur 100 mm — un ordre de grandeur plus serré qu'une surface telle qu'extrudée — ce qui permet à une fine couche de graisse ou à changement de phase de faire son travail au lieu de combler les lacunes d'air. Les motifs de trous, les lamages et les poches sont positionnés par rapport à l'empreinte du dispositif avec des tolérances d'usinage normales de ±0,05 mm ou plus serrées, donc l'assemblage est répétable d'unité à unité.
| Caractéristique | Capacité d'usinage typique | Pourquoi c'est important thermiquement |
|---|---|---|
| Planéité de base | ≤ 0,05 mm par 100 mm | Couche TIM fine et uniforme |
| Position des trous de montage | Classe ±0,05 mm | Pression de serrage répétable |
| Poches et lamages | Classe ±0,05 mm | Nids de composants, quincaillerie captive |
| Finition de surface sur la base | Ra 0,8–1,6 µm typique | Résistance de contact constante |
| Épaisseur d'ailette (fraisée) | ~0,8 mm et plus | Réseaux denses sans limites de filière |
À retenir : chaque 0,05 mm d'erreur de planéité de base ou d'ondulation devient un espace d'air sous le dispositif, et l'air est le pire matériau d'interface thermique du bâtiment. Spécifiez la planéité de base sur le dessin et le centre d'usinage la livre ; la même caractéristique sur une extrusion est de toute façon une opération de fraisage séparée, donc payer pour cela une fois comme pièce usinée est souvent moins cher que payer deux fois.
Réalité des coûts : quand l'usinage gagne et perd
Les dissipateurs usinés ne portent aucun coût de filière, ce qui les rend imbattables à faible volume, mais ils paient par millimètre cube de métal enlevé et par minute de temps de broche. Un simple bloc d'aluminium 100 × 100 × 40 mm avec ailettes droites peut être usiné en quelques minutes ; un réseau dense d'ailettes en broches en cuivre peut prendre une heure. Comme guide de planification, les dissipateurs en aluminium usinés se situent généralement dans une fourchette de coût unitaire plus élevée que les extrusions équivalentes jusqu'à ce que la filière d'extrusion soit amortie — le point de bascule se situe généralement quelque part entre quelques centaines et quelques milliers de pièces selon la complexité du profilé.
| Voie | Outillage | Tendance du coût unitaire | Meilleure adaptation |
|---|---|---|---|
| Extrusion, profilé standard | Aucun | Le plus bas à tout volume | Formes standard |
| Extrusion, nouvelle filière | 900–2 500 $ | Chute rapide après ~500 m | Personnalisé à grand volume |
| Usiné CNC, aluminium | Aucun | Plat, piloté par le temps machine | Petites séries, bases complexes |
| Usiné CNC, cuivre | Aucun | Élevé (matériau + temps) | Étalement local à flux élevé |
| Hybride : ailettes extrudées + base usinée | Filière + usinage | Moyen | Interface de précision en volume |
À retenir : lorsque le dessin nécessite une base plate, avec poches et multi-caractéristiques, comparez honnêtement l'hybride à l'usinage complet — une extrusion standard avec une base usinée peut capturer à la fois des ailettes bon marché et une précision d'usinage. Pour tout ce qui est en dessous du point de bascule, ou toute pièce en cuivre, ou toute géométrie à deux directions, l'usinage CNC complet à partir de solide est la réponse pragmatique, et c'est la voie que BQUQ utilise sur sa ligne de dissipateurs thermiques usinés CNC — centres d'usinage dans la même usine de Dongguan qui coupe également des dissipateurs thermiques extrudés, donc la recommandation de processus suit le dessin plutôt que l'équipement disponible. Envoyez le fichier de pièce avec la quantité et les exigences thermiques à sc@bquq.com pour un devis dans les 12 heures ouvrables ; le guide des facteurs de coût des dissipateurs thermiques explique comment les couches de prix s'empilent si vous voulez voir les calculs d'abord.
Questions fréquemment posées
Q : Quand dois-je choisir un dissipateur thermique usiné CNC plutôt qu'extrudé ?
R : Pour les prototypes et les petites séries de moins de quelques centaines de pièces (pas de coût de filière), les pièces en cuivre, les bases nécessitant une planéité sous ~0,1 mm avec poches et trous précis, et toute géométrie que l'extrusion ne peut pas produire — ailettes croisées, radiales ou en broches. En volume avec un profilé approprié, l'extrusion gagne sur le prix.
Q : Dans quelle mesure l'usinage CNC limite-t-il la géométrie des ailettes ?
R : Les ailettes usinées peuvent être plus minces que les limites d'extrusion — environ 0,8 mm et plus avec un outillage standard — et peuvent courir dans n'importe quelle direction que l'outil peut atteindre. Les fentes profondes et étroites sont limitées par la longueur et le diamètre de l'outil ; une fente plus profonde qu'environ 10 à 15 fois sa largeur nécessite un outillage spécial ou EDM.
Q : Un dissipateur thermique usiné est-il thermiquement meilleur qu'un extrudé ?
R : Pas automatiquement — la performance vient de la surface des ailettes et du flux d'air, pas de la façon dont les ailettes ont été fabriquées. L'usinage gagne thermiquement là où il permet une géométrie que l'extrusion ne peut pas faire (ailettes en broches, ailettes à deux directions) et là où la planéité de base améliore l'interface entre le dispositif et le dissipateur.
Q : Pourquoi les dissipateurs thermiques en cuivre sont-ils généralement usinés plutôt qu'extrudés ?
R : Le cuivre a une mauvaise extrudabilité — les forces de presse sont élevées, la durée de vie de la filière est courte, et les tailles de profilé sont limitées. La plupart des dissipateurs en cuivre sont usinés à partir de plaque, skivés, ou formés à partir de tôle de cuivre, c'est pourquoi le cuivre apparaît principalement là où sa conductivité justifie le coût.
Q : Puis-je combiner une section d'ailettes extrudée avec une base usinée ?
R : Oui, et c'est souvent la valeur thermique la plus intelligente à volume modéré : l'extrusion fabrique les ailettes à bas prix, puis une passe d'usinage aplatit la base, perce les trous et coupe les poches. Le joint entre les deux est la question de conception — le brasage, l'époxy ou l'assemblage mécanique ont chacun leur propre pénalité thermique.
Articles connexes
- heat-sink-cost-factors — Plus de la série d'ingénierie de gestion thermique BQUQ.
- heat-sink-extrusion-design-guide — Plus de la série d'ingénierie de gestion thermique BQUQ.
- heat-sink-selection-workflow — Plus de la série d'ingénierie de gestion thermique BQUQ.
Ressources connexes
- À propos de BQUQ : une usine source certifiée ISO9001 à Dongguan exploitant quatre lignes de production sous un même toit.
- Dissipateurs thermiques et pièces thermiques : options extrudées, usinées CNC et embouties de la ligne thermique — dissipateurs thermiques extrudés, dissipateurs thermiques usinés CNC, dissipateurs thermiques emboutis.
- Tendances de l'industrie : analyse de fabrication, de marché des matériaux et d'approvisionnement pour les acheteurs.
- Articles techniques : guides d'ingénierie et comparaisons de processus — plus d'où vient cet article.
- Centre FAQ : réponses rapides sur CNC, emboutissage, ressorts et dissipateurs thermiques.
- Études de cas : pièces réelles et chiffres réels de projets que nous avons conçus et livrés.
- Contactez-nous : envoyez votre dessin et obtenez un devis dans les 12 heures ouvrables.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis dans les 12 heures ouvrables. www.bquq.com


