
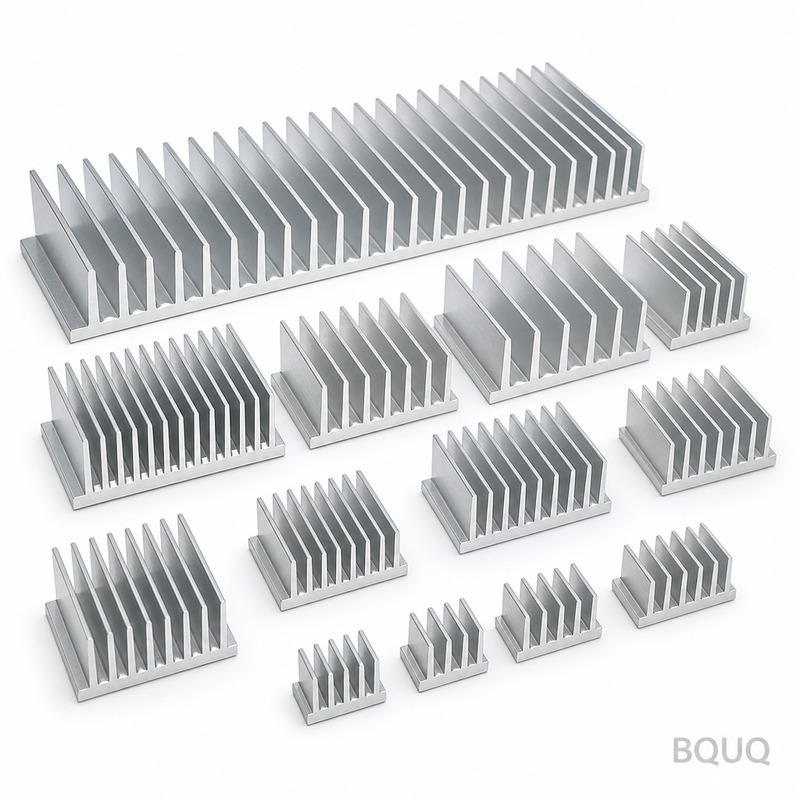
Conception de dissipateurs thermiques pour flux d'air forcé : gaines et dérivation
Réponse courte : dans les systèmes à flux d'air forcé, le stack d'ailettes ne refroidit que ce qui le traverse. Si 40 % de l'air du ventilateur contourne le dissipateur par le dessus ou sur les côtés, vous perdez environ 40 % de la capacité convective, quelle que soit la qualité de l'extrusion. Concevez d'abord la gaine, puis les ailettes : visez une gaine qui scelle les extrémités des ailettes à 1–2 mm près, maintenez les fuites de dérivation sous environ 10 % du débit total, et dimensionnez la densité d'ailettes pour que la vitesse frontale reste dans la plage de 3–6 m/s. BQUQ usine et extrude ces dissipateurs thermiques dans une seule usine ISO9001 à Dongguan et chiffre en 12 heures ouvrées.
Pourquoi l'air de dérivation détruit-il silencieusement les performances du dissipateur thermique ?
Un dissipateur thermique est un dispositif de circulation avant d'être un dispositif thermique. Chaque watt qu'il évacue doit être transporté par une masse d'air qui touche physiquement les surfaces des ailettes. L'air, comme l'eau, emprunte le chemin de moindre résistance — et un stack d'ailettes nu dans un plénum constitue un chemin à haute résistance comparé à l'espace ouvert au-dessus.
C'est le problème de la dérivation. Dans une enceinte typique, le ventilateur met une chambre sous pression. L'air peut soit se faufiler entre les ailettes (utile), soit déborder au-dessus des extrémités des ailettes, sur les côtés, ou à travers les interstices entre la base du dissipateur et le PCB (inutile). Le rapport entre ces deux flux est presque entièrement déterminé par la géométrie, pas par la puissance du ventilateur. Doubler la vitesse du ventilateur augmente les deux flux proportionnellement, donc la fraction d'air utile change à peine.
En pratique, les ingénieurs observent cela comme un plateau de température tenace. Ils installent un ventilateur plus puissant, le bruit augmente, la température du boîtier baisse de quelques degrés, et la température de jonction refuse de bouger. L'extrusion n'est pas le goulot d'étranglement. Le chemin d'air l'est.
La solution n'est pas un stack d'ailettes plus dense. C'est une gaine qui convertit un plénum ouvert en canal, de sorte que la perte de charge à travers les ailettes soit le seul chemin disponible pour l'air.
Quelle quantité d'air atteint réellement vos ailettes ?
Vous pouvez l'estimer avant de couper le métal. La mesure utile est la vitesse frontale — la vitesse moyenne de l'air entrant dans les canaux d'ailettes, et non le débit nominal à refoulement libre du ventilateur.
| Débit nominal du ventilateur | Plénum ouvert, sans gaine | Capot lâche, jeux de 5 mm | Gaine scellée, jeux ≤1 mm |
|---|---|---|---|
| 20 CFM | ~45 % à travers les ailettes | ~70 % à travers les ailettes | ~92 % à travers les ailettes |
| 50 CFM | ~40 % à travers les ailettes | ~68 % à travers les ailettes | ~90 % à travers les ailettes |
| 100 CFM | ~35 % à travers les ailettes | ~65 % à travers les ailettes | ~88 % à travers les ailettes |
Les chiffres sont typiques et indicatifs pour un stack d'ailettes de 40 × 40 mm dans une enceinte de 120 mm ; mesurez votre propre boîtier. La tendance est ce qui compte : plus le ventilateur est grand, plus un plénum ouvert se comporte mal, car le chemin de dérivation croît plus vite que la capacité des canaux d'ailettes.
Un effet de second ordre compte aussi. L'air de dérivation n'est pas seulement gaspillé — il est court-circuité. Il recycle l'échappement chaud vers la zone d'admission, augmentant la température d'air d'entrée que voient les ailettes. Une hausse de 5 °C de l'ambiance locale vous coûte environ 5 °C à la jonction, ce qui représente souvent toute la marge thermique.
Règles de gaine qui tiennent en production
Scellez les extrémités des ailettes, pas tout le dissipateur
La caractéristique de gaine à plus forte valeur est un capot qui touche ou presque les extrémités des ailettes. Un jeu d'extrémité de 1–2 mm est un objectif de production raisonnable : assez serré pour supprimer les fuites, assez lâche pour survivre à la tolérance d'extrusion, à l'épaisseur d'anodisation et à l'empilement d'assemblage. En dessous de 1 mm, vous commencez à payer en rebut et en reprise.
Gainez l'entrée ainsi que la sortie
De nombreuses conceptions ne gainent que le côté échappement. Cela laisse encore l'admission puiser dans un plénum à faible résistance. Une gaine complète de l'entrée à la sortie — souvent une seule coque moulée ou emboutie — est environ deux fois plus efficace qu'un capot d'échappement seul, à coût de matériau égal.
Maintenez la section de gaine constante
Une gaine qui se rétrécit avant les ailettes augmente la vitesse mais aussi la perte de charge, et le ventilateur déplace moins d'air. Pour la plupart des ventilateurs axiaux, une gaine à section constante avec une courte entrée arrondie en cloche est le meilleur compromis. Réservez les gaines convergentes aux ventilateurs centrifuges, qui gèrent bien mieux la pression statique.
Respectez la zone morte du ventilateur
Les ventilateurs axiaux ont une région de moyeu à faible vitesse et des pertes dans les coins. Si l'entrée de la gaine repose directement sur le ventilateur, l'ombre du moyeu tombe au centre de votre stack d'ailettes. Décalez le dissipateur, ajoutez un court espace de plénum de 5–10 mm, ou acceptez que les ailettes centrales chauffent plus et dimensionnez l'épaisseur de base en conséquence.
Densité d'ailettes, perte de charge et compromis de dérivation
La densité d'ailettes est le point de rencontre entre la gaine et la conception thermique. Des ailettes serrées augmentent la surface mais aussi la perte de charge, ce qui pousse plus d'air dans le chemin de dérivation — sauf si la gaine est scellée.
| Pas d'ailette | Ailettes par 40 mm | Vitesse frontale typique | Perte de charge | Remarques |
|---|---|---|---|---|
| 2,0 mm | 20 | 3–6 m/s | Faible | Indulgent ; bon avec des ventilateurs faibles |
| 1,5 mm | 26 | 3–5 m/s | Modérée | Optimum courant pour les dissipateurs gainés |
| 1,0 mm | 40 | 2–4 m/s | Élevée | Nécessite une gaine scellée et un ventilateur capable en pression |
| 0,6 mm | 66 | 1,5–3 m/s | Très élevée | Ailettes rabotées ou collées ; domaine des ventilateurs centrifuges |
Les valeurs sont indicatives pour des ailettes en aluminium de 25–40 mm de hauteur. La règle empirique : à mesure que le pas d'ailette se resserre, la gaine doit s'améliorer, pas seulement le ventilateur. Une extrusion à pas de 1,0 mm dans un plénum ouvert est souvent moins performante qu'une extrusion à pas de 2,0 mm dans une gaine scellée, à coût plus élevé.
Quand changer de technologie d'ailettes
Les profilés extrudés gèrent bien les pas jusqu'à environ 1,0–1,5 mm et sont les moins chers à l'unité en volume. En dessous, les filières d'extrusion deviennent fragiles et le rendement chute. À ce stade, envisagez une construction à ailettes rabotées ou collées ou une base à chambre à vapeur pour les dispositifs à haut flux. Si votre budget est la contrainte limitante plutôt que le pas, nos notes sur la réduction des coûts sans perdre de marge thermique couvrent les endroits où le matériau peut être retiré en toute sécurité.
Un exemple concret : module d'alimentation 150 W
Considérons un module de 150 W avec une empreinte de 60 × 60 mm, un ventilateur axial de 80 mm à 40 CFM, et une élévation cible boîtier-ambiance de 25 °C.
1. Référence, sans gaine. Environ 40 % du flux d'air traverse les ailettes. Débit effectif ≈ 16 CFM. L'élévation mesurée atteint près de 38 °C — hors budget.
2. Ajouter un capot scellé. Le débit effectif monte à environ 36 CFM. L'élévation tombe à environ 24 °C. Aucun changement d'extrusion.
3. Puis optimiser l'extrusion. La gaine en place, resserrer le pas de 2,0 mm à 1,5 mm et ajouter 8 mm de hauteur d'ailette gagne encore 3–4 °C, car la perte de charge supplémentaire ne pousse plus l'air dans un chemin de dérivation.
La leçon est générale : gaine d'abord, extrusion ensuite. Les équipes qui inversent l'ordre dépensent de l'argent en outillage pour résoudre le mauvais problème. Ce schéma revient régulièrement dans le refroidissement des alimentations et modules industriels, où la géométrie de l'enceinte domine généralement le résultat thermique.
Tolérances de fabrication qui affectent l'ajustement de la gaine
Une gaine ne fonctionne que si les pièces contre lesquelles elle scelle sont dimensionnellement prévisibles.
| Caractéristique | Tolérance typique | Pourquoi c'est important |
|---|---|---|
| Planéité des extrémités d'ailettes | ±0,10 mm | Détermine le jeu d'extrémité réalisable |
| Planéité de la base | ±0,05 mm | Contact avec le dispositif ou le TIM |
| Pas d'ailette | ±0,05 mm | Répartition du flux d'air dans le stack |
| Position des trous de montage | ±0,10 mm | Alignement de la gaine et du ventilateur |
| Hauteur totale | ±0,15 mm | Jeu avec le plafond de la gaine |
BQUQ tient ±0,005 mm sur les caractéristiques usinées CNC lorsque l'interface l'exige, et les tolérances d'extrusion standard ailleurs — l'idée est de spécifier la tolérance serrée uniquement là où la gaine scelle réellement. Sur-tolérance les extrémités d'ailettes sur une extrusion de 200 mm ajoute du coût sans retour thermique. Nos dissipateurs thermiques usinés CNC couvrent les cas d'interface usinée ; les profilés extrudés gèrent le champ d'ailettes.
Choix de matériaux et de finitions pour les dissipateurs gainés
Une fois le flux d'air contrôlé, la sélection des matériaux devient simple. L'extrusion d'aluminium est la solution par défaut pour les dissipateurs gainés à air forcé : légère, bon marché et adéquate pour la plupart des densités de flux inférieures à 50 W/cm² à la base. Les bases en cuivre ou les inserts en cuivre aident lorsque la source de chaleur est petite et concentrée, car la résistance d'étalement — et non la convection — est la limite.
L'anodisation ajoute une fine couche d'oxyde qui améliore légèrement l'émissivité mais n'apporte rien de significatif dans un chemin de convection forcée gainé. L'anodisation noire est généralement spécifiée pour l'apparence ou la résistance à la corrosion, pas pour un gain thermique. Gardez la décision de finition séparée de la décision de flux d'air.
FAQ
Q : Quelle quantité de dérivation est acceptable dans un dissipateur thermique à flux d'air forcé ?
R : Maintenez les fuites de dérivation sous environ 10 % du débit total du ventilateur pour une conception bien maîtrisée. Au-dessus de 20 %, le stack d'ailettes est effectivement découplé du ventilateur et ajouter du débit n'apporte que très peu. Mesurez en comparant les températures d'air d'entrée et de sortie à travers le dissipateur : un faible écart signifie que la majeure partie de l'air passe à côté, pas à travers.
Q : Une gaine améliore-t-elle toujours le refroidissement ?
R : Non. Une gaine ajoute de la perte de charge, donc un ventilateur faible peut déplacer sensiblement moins d'air au total. Le gainage est rentable lorsque le ventilateur a une réserve de pression statique et que le plénum est grand par rapport au stack d'ailettes. Si votre ventilateur est déjà à sa limite de pression, un pas d'ailette moins restrictif est la meilleure première action.
Q : Quel pas d'ailette dois-je choisir pour commencer en air forcé ?
R : Commencez à 1,5 mm de pas pour les conceptions gainées et à 2,0 mm pour les conceptions non gainées ou légèrement capotées. Ce sont des points de départ typiques, pas des règles. Mesurez ensuite la vitesse frontale et itérez. Les pas plus serrés sous 1,0 mm nécessitent généralement une gaine scellée et un ventilateur centrifuge plutôt qu'un ventilateur axial.
Q : Puis-je imprimer la gaine en 3D au lieu de l'outiller ?
R : Oui pour les prototypes et les faibles volumes, et c'est un moyen rapide de valider le jeu d'extrémité et la géométrie d'entrée. Pour la production, le plastique moulé ou la tôle emboutie l'emportent généralement sur le coût et la répétabilité dimensionnelle. Les gaines imprimées peuvent aussi fluer ou se déformer près des zones d'échappement chaudes, donc vérifiez à température.
Q : Comment savoir si mon problème est la gaine ou le dissipateur thermique ?
R : Faites un test : scellez temporairement les extrémités des ailettes avec du ruban ou de la mousse et remesurez. Si les températures chutent fortement, le problème est la dérivation et la gaine est la solution. Si les températures bougent à peine, le stack d'ailettes, l'étalement de la base ou le matériau d'interface est le facteur limitant.
Ressources associées
- À propos de BQUQ et de notre usine de Dongguan : /about/
- Gamme complète de dissipateurs thermiques : /heat-sinks/
- Profilés de dissipateurs thermiques en aluminium extrudé : /extruded-heat-sinks/
- Tendances du secteur en gestion thermique : /industry-dynamics/
- Articles techniques et guides de conception : /bquq-blog/
- Études de cas : /case/
- Contactez l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


