
Commande de dissipateurs thermiques sur mesure : spécification thermique, revue DFM, devis, test et approbation d‘échantillon, avec listes de contrôle. BQUQ (ISO9001, Dongguan) devis en 12 heures.
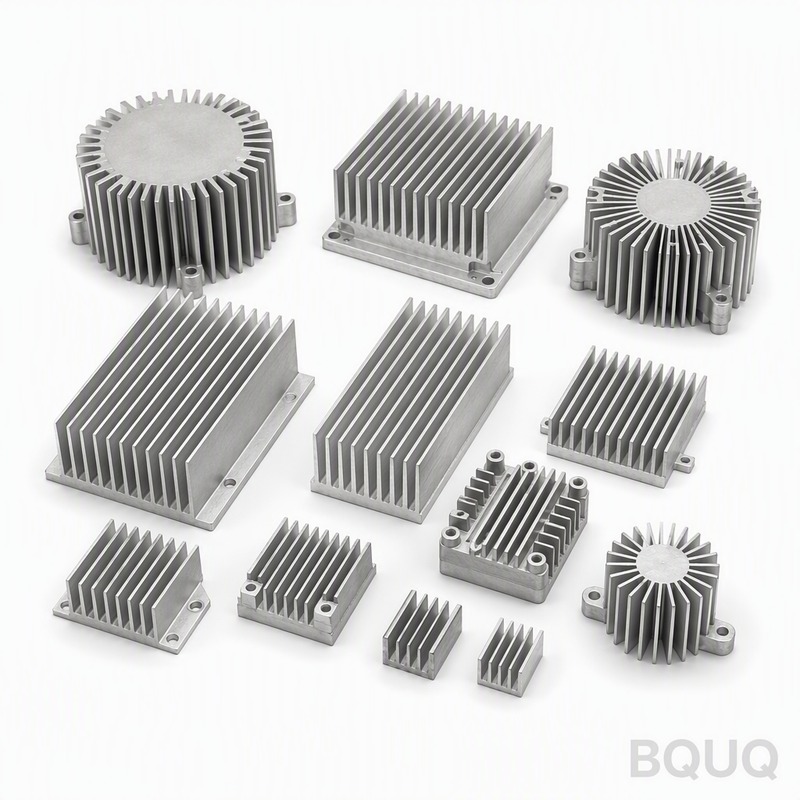
Commande de dissipateurs thermiques sur mesure : le flux de travail du dessin à l'échantillon
La commande d'un dissipateur thermique sur mesure passe par six étapes : envoyer une spécification thermique et mécanique complète, obtenir une revue DFM de la voie de construction, recevoir un devis avec l'outillage séparé, approuver un échantillon selon un test thermique et dimensionnel écrit, lancer la production avec les données d'inspection, et conserver la documentation pour les commandes récurrentes. L'étape qui décide de tout est la première — une spécification qui dit « environ 50 W, gardez-le au frais » ne peut pas être chiffrée, seulement devinée.
Les dissipateurs thermiques sur mesure échouent dans le parcours du dessin à l'échantillon de manière prévisible : les exigences thermiques arrivent sous forme de phrases vagues, les dessins mécaniques omettent la planéité de base qui fait fonctionner le TIM, et personne n'écrit les critères de réussite avant l'arrivée de l'échantillon. Ce flux de travail est celui que nous utilisons chez BQUQ sur les lignes de dissipateurs thermiques extrudés et de dissipateurs thermiques usinés CNC — il est délibérément ennuyeux, et il est ennuyeux parce qu'il fonctionne.
Étape 1 : La spécification thermique et mécanique
Le dossier de demande doit contenir cinq chiffres thermiques et un dessin mécanique. Les cinq chiffres sont : la puissance dissipée dans le pire des cas (mesurée, pas typique de la fiche technique), la température maximale admissible du boîtier ou de la jonction, la température ambiante dans le pire des cas, le flux d'air (vitesse ou modèle de ventilateur, ou les mots « air calme »), et l'enveloppe dans laquelle le dissipateur doit s'insérer. Le dessin ajoute la vérité mécanique : le schéma des trous de montage, l'empreinte du composant, le jeu pour les clips ou les vis, et toutes les caractéristiques que le dissipateur doit dégager sur la carte.
| Élément de spécification | Exemple de valeur | Pourquoi c'est important |
|---|---|---|
| Puissance dissipée | 28 W mesurés dans le pire des cas | Définit tout le budget |
| Température maximale du boîtier | 95 °C | La ligne de réussite/échec |
| Température ambiante la plus défavorable | 55 °C | La référence pour le delta-T |
| Flux d'air | Air calme, ou 2 m/s canalisé | Change complètement la géométrie |
| Enveloppe | 120 × 90 × 45 mm max | Ce qui peut physiquement s'adapter |
| Besoin de planéité de base | ≤ 0,1 mm sur 100 mm | Décide entre usinage et extrusion |
Point clé : des chiffres thermiques manquants forcent l'usine à supposer, et les suppositions sont facturées comme marge — vous payez pour la supposition dans tous les cas. Une spécification complète obtient un devis direct ; une spécification vague obtient un devis défensif. Si la puissance n'est pas encore mesurée, dites-le et ajoutez une marge à cette étape au lieu de la laisser silencieuse.
Étape 2 : Revue DFM — Quelle voie de construction ?
Une fois la spécification en main, l'usine devrait vous dire quel processus fabrique la pièce, pas vous demander lequel vous voulez. La voie dépend de la quantité, de la géométrie et de la précision de la face de montage. Si les ailettes sont droites, que le volume justifie une matrice ou qu'un profil existant convient, l'extrusion gagne. Si la base nécessite des poches et une planéité serrée à faible volume, l'usinage gagne. Si la géométrie a des ailettes dans deux directions, l'usinage est la seule option quel que soit le volume.
| Signal de conception | Voie que la DFM devrait choisir |
|---|---|
| Ailettes droites, profil existant adapté, tout volume | Extrusion, coupée à longueur |
| Ailettes droites, profil personnalisé, 500+ pièces/an | Extrusion avec nouvelle matrice |
| < ~300 pièces, ou caractéristiques de base complexes | Usiné CNC à partir de matière pleine |
| Ailettes dans deux directions, ailettes à broches, ailettes radiales | Usiné CNC |
| Très grand volume, ailettes fines, économie de tôle | Ailettes embouties ou pliées |
| Gros module de puissance, nécessite planéité de base + ailettes | Hybride : ailettes extrudées, base usinée |
Point clé : une revue DFM qui nomme une voie de construction et la défend avec votre quantité est de l'ingénierie ; un devis qui suppose silencieusement un processus est un document de vente. Demandez quel processus a été chiffré et quel serait le coût de l'alternative — chez BQUQ, la réponse vient d'une seule usine qui fait de l'extrusion, de l'usinage CNC et de l'emboutissage, donc la recommandation ne protège pas une seule machine.
Étape 3 : Le devis — L'outillage doit être une ligne séparée
Chaque devis personnalisé doit séparer les coûts uniques des coûts par pièce. Pour une extrusion, cela signifie la matrice ; pour l'usinage, cela signifie la programmation et le temps du premier article. Voir la séparation vous indique le calcul de quantité : divisez l'outillage par votre volume annuel réel et vous saurez si la voie survit au contact avec vos prévisions. Le devis doit également nommer l'alliage, la finition et les hypothèses de tolérance, car chacun fait bouger le prix.
| Ligne de devis | Ce qu'elle couvre | Ce qu'il faut vérifier |
|---|---|---|
| Outillage (matrice ou configuration) | Coût unique | S'amortit sur votre volume réel |
| Matériau et processus | Extrusion ou usinage par pièce | Correspond à la voie DFM |
| Opérations secondaires | Coupe, fraisage, perçage, taraudage | Certaines pourraient-elles être combinées ou supprimées ? |
| Finition | Type d'anodisation et couverture | Noir pour passif, clair sous ventilateur |
| Inspection/documentation | Rapports de lot, certificats de matériaux | Convenu avant la commande |
Point clé : si le devis n'a pas de ligne d'outillage, soit aucun outillage n'est nécessaire (voie usinée), soit le coût de la matrice est caché dans le prix par pièce — demandez lequel. Le guide des facteurs de coût des dissipateurs thermiques montre comment chaque couche de la pile est tarifée pour que le devis se lise comme une carte plutôt qu'un nombre.
Étapes 4–5 : Échantillon, test et approbation selon des critères écrits
L'échantillon est l'endroit où la spécification devient physique, et il n'a de sens que si les critères de réussite ont été écrits à l'étape 1. Approuvez l'échantillon sur quatre vérifications : les dimensions par rapport au dessin (trous de montage, planéité de base, enveloppe), le test thermique (température du boîtier à la puissance nominale après équilibre, en utilisant le TIM de production), la finition (couleur, couverture, pas de manques de masquage), et l'ajustement d'assemblage dans le produit réel. Écrivez les résultats — le document d'approbation d'échantillon est ce que la production et la prochaine commande référencent toutes deux.
| Vérification d'échantillon | Méthode | Exemple de réussite |
|---|---|---|
| Planéité de base | Règle/cales ou MMT | ≤ 0,1 mm sur 100 mm |
| Caractéristiques de montage | Calibres, pieds à coulisse, MMT | Trous en position selon le dessin |
| Performance thermique | Thermocouple + test de puissance | Boîtier ≤ 95 °C à 28 W, 55 °C ambiant |
| Ajustement d'assemblage | Montage dans le produit réel | Aucune interférence, compression TIM uniforme |
| Finition | Visuel + vérification d'épaisseur | Anodisation noire uniforme, pas de zones nues |
Point clé : le test thermique sur l'échantillon est le seul chiffre qui prouve que le dessin était correct, alors exécutez-le avec le matériau d'interface de production — tester avec un TIM différent ou sans TIM ne valide rien. Approuvez par écrit et conservez l'enregistrement ; lorsque le premier lot de production arrive, les mêmes quatre vérifications à l'inspection d'entrée bouclent la boucle.
Étape 6 : Production et commandes récurrentes
La production est un problème de répétabilité. La commande doit réaffirmer la spécification de l'échantillon approuvé, l'usine doit exécuter le même processus avec les mêmes points d'inspection, et le lot doit être expédié avec des données d'inspection dimensionnelle pour que le contrôle qualité entrant puisse vérifier sans ré-ingénierie de la pièce. Le contrôle de processus ISO9001 couvre le côté paperasse ; votre côté consiste à garder le dessin approuvé, l'enregistrement du test et la correspondance ensemble afin que la prochaine commande — et le prochain ingénieur qui touche le produit — ait toute l'histoire thermique. Cette documentation est également ce qui rend une augmentation de prix vérifiable et une comparaison de deuxième source honnête. Envoyez le dossier complet à sc@bquq.com et le devis revient dans les 12 heures ouvrables ; l'article sur le flux de travail de sélection des dissipateurs thermiques montre les étapes d'ingénierie qui alimentent l'étape 1 si le budget thermique n'est pas encore écrit.
Questions fréquemment posées
Q : Quelles informations une usine a-t-elle besoin pour chiffrer un dissipateur thermique sur mesure ?
R : La puissance dissipée, la température maximale du boîtier ou de la jonction, la température ambiante la plus défavorable, le flux d'air (ou « air calme »), l'enveloppe, et un dessin avec les caractéristiques de montage. Les chiffres thermiques et le dessin mécanique ensemble permettent à l'usine de dimensionner, sélectionner le processus et tarifer la pièce en une seule passe.
Q : Combien de temps prend un échantillon de dissipateur thermique sur mesure ?
R : Les échantillons usinés CNC sont généralement expédiés en quelques jours car aucun outillage n'est nécessaire ; les échantillons extrudés avec une nouvelle matrice prennent généralement 2 à 4 semaines, y compris la fabrication de la matrice et les premières presses. Les profils existants coupés et usinés à longueur se situent entre les deux.
Q : Le coût de la matrice d'extrusion doit-il être une ligne de devis séparée ?
R : Oui. L'outillage est un coût unique qui doit être visible afin que vous puissiez le diviser par votre volume réel et vérifier l'économie. Un devis avec un coût de matrice caché rend le prix par pièce incorrect et la comparaison avec l'usinage impossible.
Q : Que dois-je tester sur un échantillon de dissipateur thermique avant de l'approuver ?
R : Les dimensions (planéité de base, trous de montage, enveloppe), la performance thermique à la puissance nominale après équilibre avec le TIM de production, la couverture de finition et l'ajustement d'assemblage dans le produit réel. Approuvez par écrit selon les critères définis avant la commande de l'échantillon.
Q : Quels documents doivent accompagner un lot de production de dissipateurs thermiques ?
R : Les rapports d'inspection dimensionnelle couvrant les caractéristiques critiques du dessin, les certificats de matériaux/alliages et la vérification de la finition. Pour les pièces personnalisées, conservez l'enregistrement de l'échantillon approuvé et le test thermique dans vos dossiers — ils sont la référence pour chaque commande récurrente.
Articles connexes
- flux-de-travail-selection-dissipateurs-thermiques — Plus de la série d'ingénierie de gestion thermique BQUQ.
- facteurs-cout-dissipateurs-thermiques — Plus de la série d'ingénierie de gestion thermique BQUQ.
- test-thermique-dissipateurs-thermiques — Plus de la série d'ingénierie de gestion thermique BQUQ.
Ressources connexes
- À propos de BQUQ : une usine source certifiée ISO9001 à Dongguan exploitant quatre lignes de production sous un même toit.
- Dissipateurs thermiques et pièces thermiques : options extrudées, usinées CNC et embouties de la ligne thermique — dissipateurs thermiques extrudés, dissipateurs thermiques usinés CNC, dissipateurs thermiques emboutis.
- Tendances de l'industrie : analyse de la fabrication, du marché des matériaux et de l'approvisionnement pour les acheteurs.
- Articles techniques : guides d'ingénierie et comparaisons de processus — plus d'où vient cet article.
- Centre FAQ : réponses rapides sur le CNC, l'emboutissage, les ressorts et les dissipateurs thermiques.
- Études de cas : pièces réelles et chiffres réels de projets que nous avons conçus et livrés.
- Contactez-nous : envoyez votre dessin et obtenez un devis dans les 12 heures ouvrables.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis dans les 12 heures ouvrables. www.bquq.com


