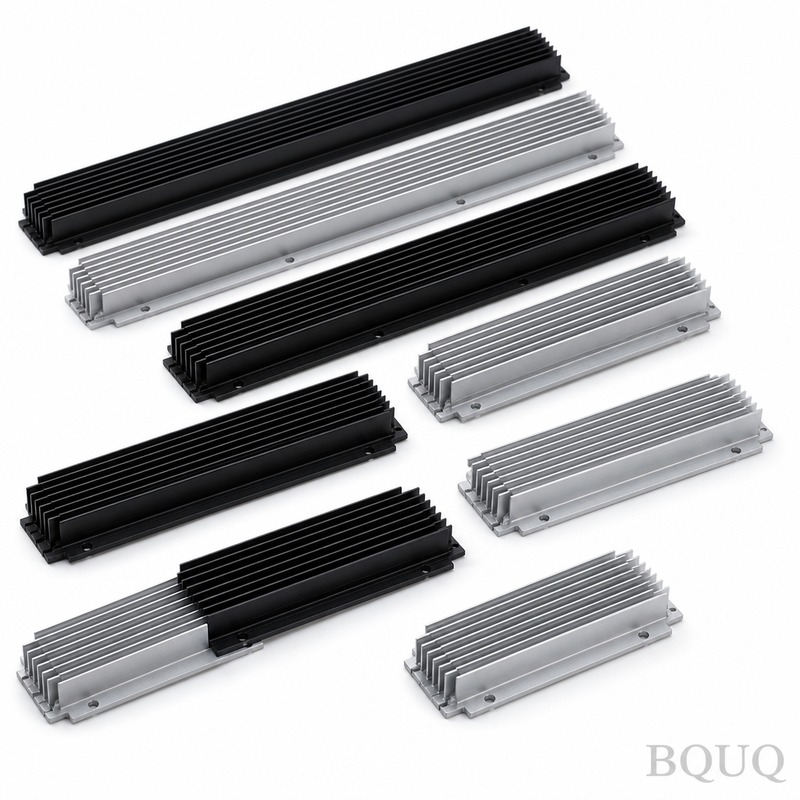
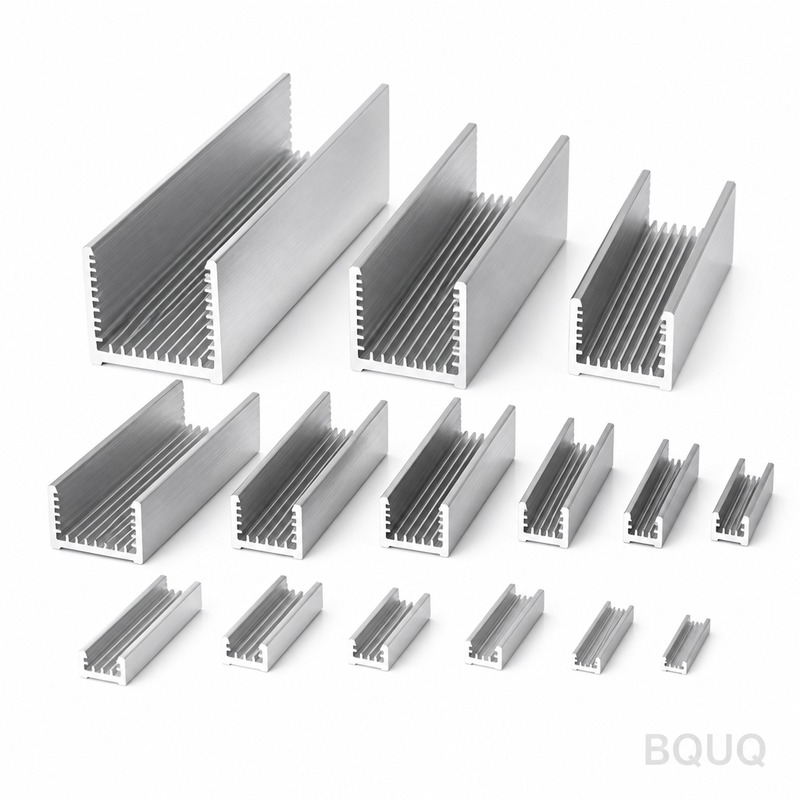
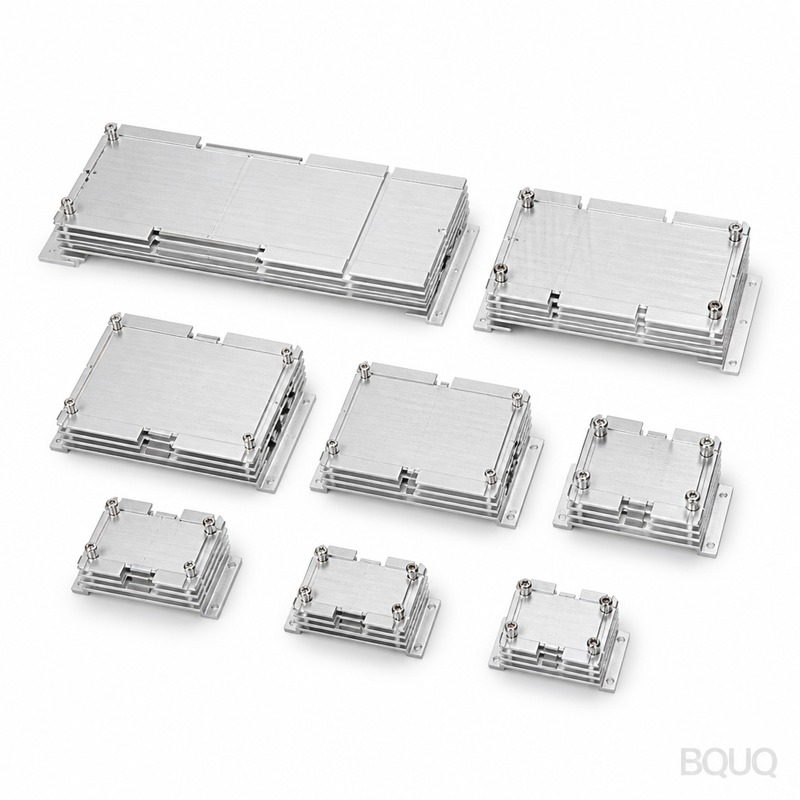
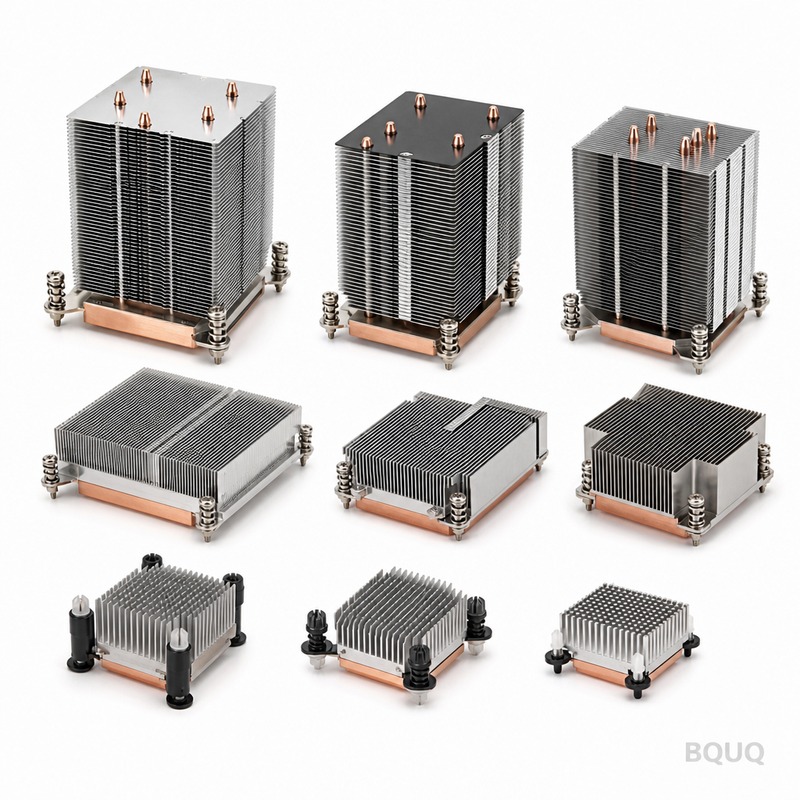
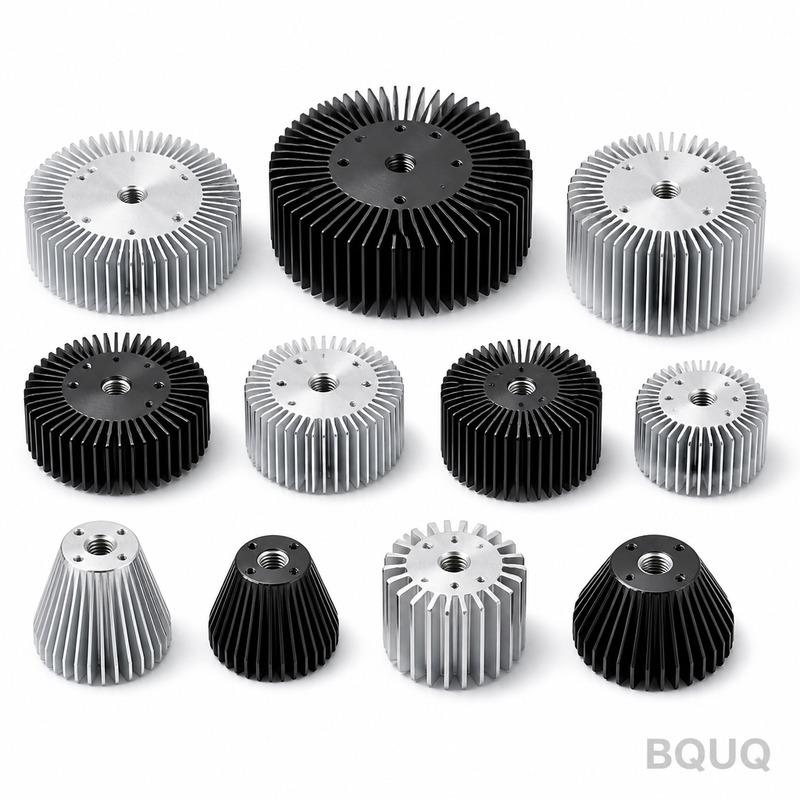
définition du dissipateur thermique: 1050A aluminium, tolerance 0.20 mm, surface clear anodize Type II, 5-10 µm, lead time 15 working days, MOQ 2000 pcs. Capacity 120,000 pcs for 1U server and AI accelerator. Drawing review and first-article report included.
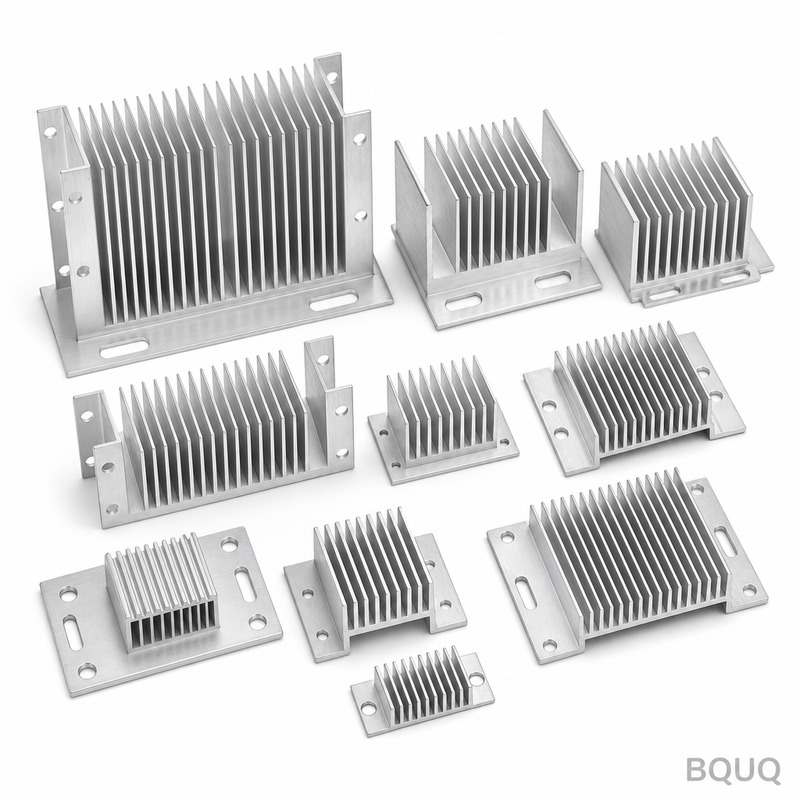
définition du dissipateur thermique
Points clés à retenir
La définition de dissipateur thermique désigne un composant thermique en alliage de cuivre CuZn37 avec des ailettes de 0,3 mm à un pas de 3,0 mm, offrant une résistance thermique de 0,35 K/W. Il utilise un sablage + revêtement époxy en poudre RAL 9005 et respecte une tolérance générale de ±0,15 mm. La production est annoncée à 15 jours ouvrés, avec des documents tels que les certificats matière et les rapports de première pièce exigés à partir de 500 pièces.
Les fournisseurs capables de chiffrer une définition de dissipateur thermique ne manquent pas. Ce qui manque, ce sont des fournisseurs capables d'expliquer pourquoi ±0,15 mm a été choisi, ce que le sablage + revêtement époxy en poudre RAL 9005 apporte à la durée de vie, et comment les 15 jours ouvrés sont garantis lorsqu'un outillage doit être réparé.
À lire également : Service OEM de dissipateurs thermiques extrudés.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | alliage de cuivre CuZn37 |
| Épaisseur d'ailette | 0,3 mm |
| Pas d'ailette | 3,0 mm |
| Résistance thermique | 0,35 K/W |
| Finition de surface | sablage + revêtement époxy en poudre RAL 9005 |
| Tolérance générale | ±0,15 mm |
Contexte marché et technique
La demande dans les modules de puissance IGBT est passée de pièces standard à source unique vers des pièces personnalisées qualifiées, ce qui fait remonter les exigences documentaires en amont. Les certificats matière, les rapports de première pièce et les enregistrements de type PPAP sont désormais demandés dès 500 pièces plutôt qu'en production de masse.
Voir aussi : Comment calculer la taille d’un dissipateur thermique pour votre application : guide d’ingénierie étape par étape.
Le niveau d'exigence technique ne cesse d'augmenter : des assemblages qui acceptaient autrefois ±0,15 mm spécifient désormais un contrôle plus serré sur les caractéristiques critiques, ce qui déplace la décision vers la conception de l'outillage plutôt que vers le contrôle final.
Comment nous le fabriquons
La route de fabrication d'une définition de dissipateur thermique commence par une fenêtre de process, pas par une machine. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis nous confirmons que ±0,15 mm est tenu à vitesse de production et non sur une pièce unique en mode lent.
En production, la définition de dissipateur thermique fonctionne avec des contrôles en cours de process à intervalles fixes. Les opérateurs enregistrent les dimensions toutes les 30 à 50 pièces, ce qui détecte l'usure de l'outillage avant que le lot ne dérive hors de ±0,15 mm.
L'ébavurage et la préparation des arêtes sont spécifiés sur le plan pour la définition de dissipateur thermique. Une arête vive qui passe le contrôle dimensionnel peut encore faire échouer l'assemblage ; le chanfreinage est donc un paramètre contrôlé et non cosmétique.
En savoir plus sur dissipateurs thermiques en aluminium.
Matériau et finition de surface
L'alliage de cuivre CuZn37 est le choix par défaut pour la définition de dissipateur thermique car il tient ±0,15 mm de manière prévisible et s'usine sans surprises d'écrouissage. Des alternatives sont chiffrées lorsque la corrosion ou la conductivité dominent l'exigence.
Détail technique : Fabrication d'infrastructure 5G en 2025 : Composants de précision pour la montée en cadence.
Lorsque la définition de dissipateur thermique subit des charges de contact, la dureté du matériau est spécifiée en parallèle de la tolérance dimensionnelle. Une dureté sans méthode d'essai définie est la source la plus fréquente de litiges à la réception.
Les demandes de substitution sont courantes lorsque l'alliage de cuivre CuZn37 est en allocation. Nous qualifions tout substitut selon les mêmes critères ±0,15 mm et sablage + revêtement époxy en poudre RAL 9005 avant expédition, et fournissons le certificat avec le changement.
Tolérance et inspection
La capabilité du process est suivie par caractéristique. Lorsque le Cpk descend sous le seuil convenu sur la définition de dissipateur thermique, nous ajustons le process ou reclassons la caractéristique, plutôt que de trier les pièces en fin de ligne.
Lecture recommandée : Comment la simulation thermique CFD optimise-t-elle les performances de conception des dissipateurs thermiques ?.
La traçabilité est assurée par coulée et par date de production. Si un problème terrain apparaît un jour sur la définition de dissipateur thermique, nous pouvons identifier quel lot, quel jeu d'outillage et quel enregistrement d'inspection s'appliquent.
À comparer avec : Qu'est-ce que la résistance thermique dans les dissipateurs de chaleur et comment lire les spécifications ?.
Le matériau non conforme est mis en quarantaine physiquement, pas seulement dans le système. Pour la définition de dissipateur thermique, cela signifie que le lot reste dans une zone identifiée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
Où il est utilisé
En assemblage, la définition de dissipateur thermique est généralement contrainte par la pièce d'accouplement plutôt que par sa propre spécification. Partager le plan d'interface tôt évite la défaillance courante où les deux pièces sont dans la tolérance mais ne s'assemblent pas.
Les demandes de rétrofit sont courantes : un assemblage existant a besoin d'une définition de dissipateur thermique dans une taille légèrement différente. Comme la fenêtre de process est déjà connue, les 15 jours ouvrés sur un rétrofit sont généralement plus courts que sur une pièce nouvelle.
Ce qu'il faut confirmer avant de commander
Demandez le rapport de première pièce avant de demander une remise sur la définition de dissipateur thermique. Un fournisseur incapable de produire des données dimensionnelles à 500 pièces ne les produira pas à 800 000 pièces.
Confirmez le circuit de réapprovisionnement. Si la définition de dissipateur thermique est documentée avec des plans d'outillage et un rapport de première pièce archivé, une commande répétée des années plus tard reproduit la pièce d'origine au lieu de l'approximer.
FAQ : vos questions avant de commander
Quelle est la quantité minimale de commande pour la définition de dissipateur thermique ?
Les dimensions générales sont tenues à ±0,15 mm. Les caractéristiques critiques sont identifiées sur le plan et tenues dans une bande plus serrée, avec la méthode de mesure indiquée afin que le contrôle à réception corresponde au nôtre.
Combien de temps prend la production pour la définition de dissipateur thermique ?
Les quantités de prototype démarrent bien en dessous des minimums de production. Les séries de production pour la définition de dissipateur thermique commencent à 500 pièces, seuil où la fenêtre de process est prouvée et le coût unitaire se stabilise.
Fournissez-vous les certificats matière et d'inspection ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord pour la fabricabilité et signalons toute caractéristique où ±0,15 mm exigerait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
Pouvez-vous réaliser un prototype avant l'outillage ?
Le sablage + revêtement époxy en poudre RAL 9005 est la finition standard pour la définition de dissipateur thermique. Les autres finitions sont chiffrées avec une plage d'épaisseur définie et vérifiées sur un coupon issu du même lot plutôt que supposées à partir des réglages du process.
À lire également : Quel est le minimum de commande pour les pièces d'emboutissage métallique sur mesure ?.
Comment gérez-vous un changement de conception en cours de programme ?
Oui, et nous le recommandons. Prototyper la définition de dissipateur thermique sans outillage valide l'ajustement et la fonction pour une fraction du coût d'outillage, et fait généralement apparaître un changement de conception avant la découpe de l'acier.
Voir aussi : Usinage CNC vs Impression 3D : Le guide de décision pour les prototypes en 2026.
La capacité pour la définition de dissipateur thermique est de 800 000 pièces. Ce chiffre correspond à la capacité installée, pas à un argument commercial, et c'est lui qui détermine si les 15 jours ouvrés tiennent lorsque votre volume augmente.
En savoir plus sur Pièces de Drone Usinées CNC sur Mesure en Aluminium.
Détail technique : Révolution du refroidissement des semi-conducteurs de puissance : la percée technologique des dissipateurs thermiques matériels sous haute température et haute pression.
Lecture recommandée : Collection de Ressorts de Contact pour Batterie BQUQ.
À comparer avec : Changement rapide de pince : réduire le temps de réglage sur les tours à poupée mobile.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | alliage de cuivre CuZn37 |
| Tolérance | ±0,15 mm |
| Délai | 15 jours ouvrés |
| MOQ | 500 pièces pour le dossier documentaire complet |
| Capacité | pièces personnalisées qualifiées pour la demande de modules de puissance IGBT |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Pièce standard à source unique | Documentation réduite, charges thermiques simples | Adaptation limitée aux assemblages qualifiés de modules de puissance IGBT |
| Pièce personnalisée qualifiée | Module de puissance IGBT avec enregistrements de type PPAP | Effort initial plus élevé en outillage et documentation |
| Contrôle plus serré des caractéristiques critiques | Assemblages qui acceptaient auparavant ±0,15 mm | Déplace le coût vers la conception de l'outillage plutôt que le contrôle final |
| Sablage + revêtement époxy en poudre RAL 9005 | Durée de vie et durabilité de surface | Ajoute une étape de process et une considération d'épaisseur de revêtement |
| Alliage de cuivre CuZn37 avec ailettes de 0,3 mm | Résistance thermique de 0,35 K/W en pas compact | Nécessite une géométrie d'outillage et un état de matériau contrôlés |
Process / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Conditionnement du matériau | Fixer l'état du matériau avant usinage | Certificats matière |
| Géométrie de l'outillage | Confirmer la capabilité ±0,15 mm dès la conception de l'outillage | Rapport de première pièce |
| Formage des ailettes | Épaisseur d'ailette 0,3 mm et pas 3,0 mm | Contrôle dimensionnel en cours de process |
| Finition de surface | Sablage + revêtement époxy en poudre RAL 9005 | Enregistrement de revêtement |
| Inspection finale | Caractéristiques critiques plus serrées que ±0,15 mm lorsque spécifié | Enregistrements de type PPAP à 500 pièces |
Questions fréquentes
Qu'est-ce qu'une définition de dissipateur thermique en termes de fabrication ?
Il s'agit d'un composant thermique en alliage de cuivre CuZn37 avec des ailettes de 0,3 mm à un pas de 3,0 mm, une résistance thermique de 0,35 K/W, un sablage + revêtement époxy en poudre RAL 9005 et une tolérance générale de ±0,15 mm. La production est annoncée à 15 jours ouvrés avec documentation à partir de 500 pièces.
Pourquoi ±0,15 mm est-il choisi pour ce dissipateur thermique ?
±0,15 mm équilibre la capabilité d'outillage et les besoins d'assemblage pour des ailettes en alliage de cuivre CuZn37 de 0,3 mm d'épaisseur et 3,0 mm de pas. Lorsque les assemblages exigent un contrôle plus serré sur les caractéristiques critiques, la décision se déplace vers la conception de l'outillage plutôt que le contrôle final, ce qui protège le délai de 15 jours ouvrés.
Quel est l'effet du sablage + revêtement époxy en poudre RAL 9005 sur la durée de vie ?
Le sablage + revêtement époxy en poudre RAL 9005 améliore la durabilité de surface et la durée de vie par rapport à l'alliage de cuivre CuZn37 nu. Il est appliqué après le formage des ailettes, lorsque les ailettes de 0,3 mm et le pas de 3,0 mm sont déjà fixés, et il soutient l'objectif de résistance thermique de 0,35 K/W lorsque l'épaisseur du revêtement est contrôlée.
Comment les 15 jours ouvrés sont-ils protégés lorsqu'un outillage doit être réparé ?
Le délai de 15 jours ouvrés est protégé en fixant d'abord l'état du matériau et la géométrie de l'outillage, puis en confirmant la capabilité ±0,15 mm avant production. La réparation d'outillage est traitée comme un événement planifié de la fenêtre de process, avec des rapports de première pièce et des enregistrements de type PPAP à 500 pièces qui maintiennent la documentation en amont.
Quand ai-je besoin de certificats matière et de rapports de première pièce ?
Les certificats matière, les rapports de première pièce et les enregistrements de type PPAP sont désormais demandés dès 500 pièces plutôt qu'en production de masse. Ce changement provient de la demande des modules de puissance IGBT, qui passe de pièces standard à source unique à des pièces personnalisées qualifiées, ce qui fait remonter les exigences documentaires en amont pour les dissipateurs thermiques en alliage de cuivre CuZn37.
Pouvez-vous tenir des tolérances plus serrées que ±0,15 mm sur les caractéristiques critiques ?
Oui, lorsque l'assemblage spécifie un contrôle plus serré sur les caractéristiques critiques. La décision se déplace vers la conception de l'outillage plutôt que le contrôle final. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis nous confirmons la capabilité pour des ailettes de 0,3 mm à un pas de 3,0 mm et une résistance thermique de 0,35 K/W dans la route de 15 jours ouvrés.
Que dois-je confirmer avant de commander un dissipateur thermique personnalisé ?
Confirmez le matériau alliage de cuivre CuZn37, l'épaisseur d'ailette 0,3 mm, le pas d'ailette 3,0 mm, la résistance thermique 0,35 K/W, la finition de surface sablage + revêtement époxy en poudre RAL 9005, la tolérance générale ±0,15 mm, la documentation à 500 pièces et le délai de 15 jours ouvrés avec prévision de réparation d'outillage.