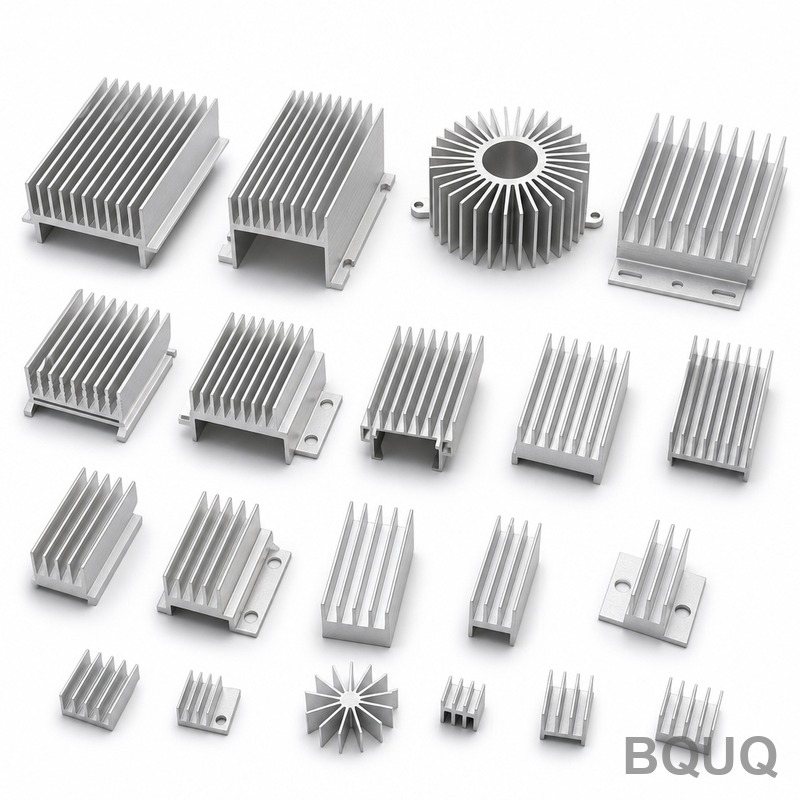
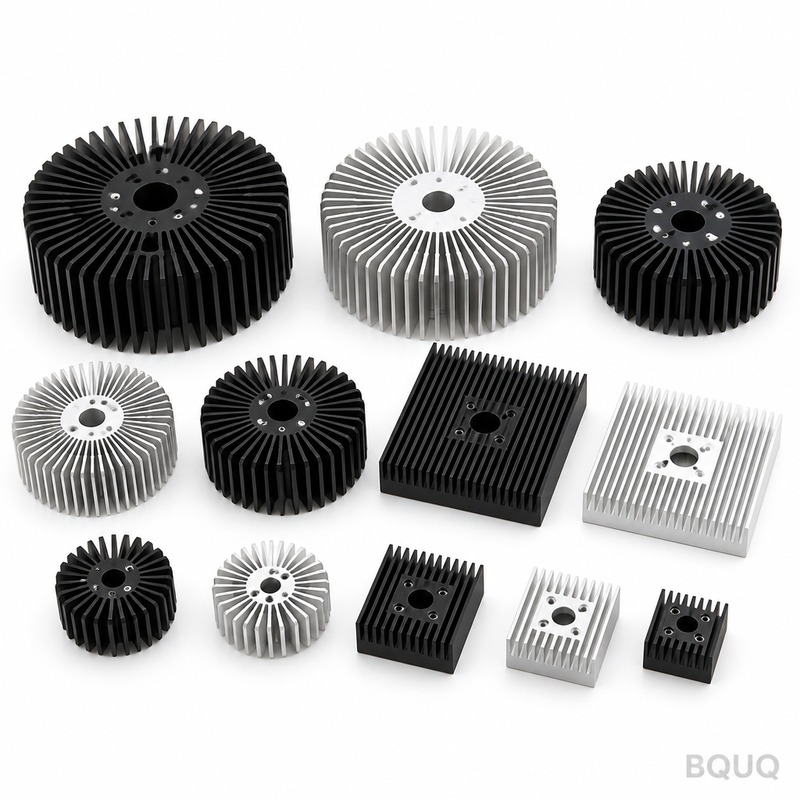
Service OEM de dissipateurs thermiques extrudés: copper-alloy CuZn37, 1.0 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance....
Service OEM de dissipateurs thermiques extrudés
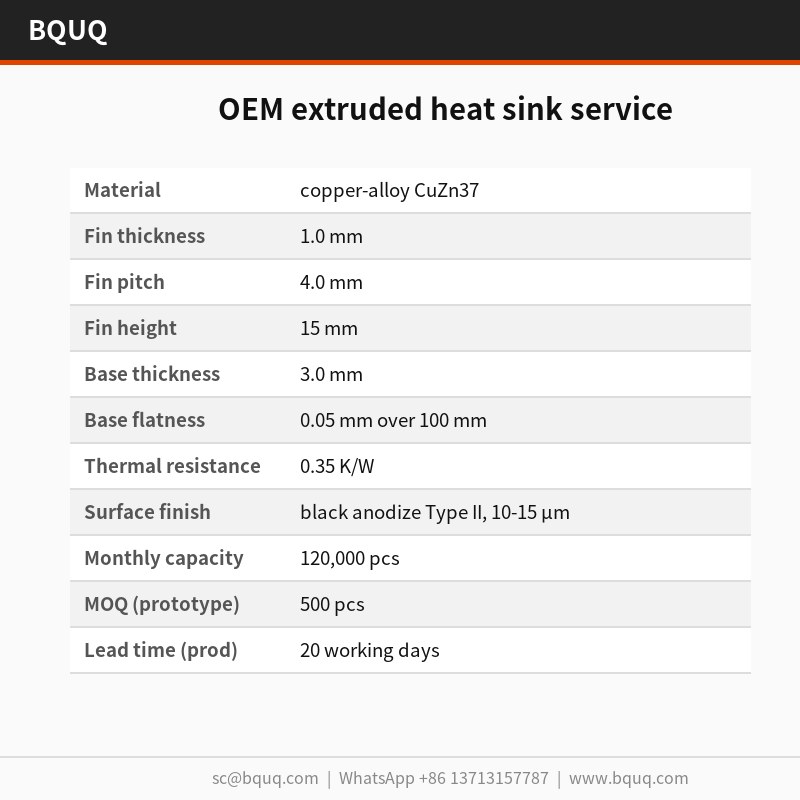
Service OEM de dissipateurs thermiques extrudés: copper-alloy CuZn37, 1.0 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance....
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Le service de dissipateur thermique extrudé OEM de BQUQ utilise l'alliage de cuivre CuZn37 avec des ailettes de 1,0 mm et une base de 3,0 mm plane à 0,05 mm sur 100 mm, évalué à 0,35 K/W à ΔT = 60 K. L'emboutissage maintient le pas d'ailettes dans ±0,03 mm sur une série de 120 000 pièces sur une presse de 160 T avec un cycle de 18 s. L'anodisation noire Type II, 10-15 µm est standard.
Notre service de dissipateur thermique extrudé OEM utilise l'alliage de cuivre CuZn37 avec des ailettes de 1,0 mm et une base de 3,0 mm plane à 0,05 mm sur 100 mm. Évalué à 0,35 K/W à ΔT = 60 K, il prend en charge les ensembles VFD et onduleurs à une production mensuelle de 120 000 pièces avec anodisation noire Type II, 10-15 µm en standard.
Approche de conception et processus
L'emboutissage offre un profil d'ailette de 1,0 mm reproductible que l'extrusion ne peut pas maintenir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,03 mm sur une série de 120 000 pièces.
Une seule course de 160 T forme l'ensemble du service de dissipateur thermique extrudé OEM, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne à ±0,03 mm, et le cycle de 18 s alimente une ligne de 120 000 pièces.
Un seul fournisseur couvre désormais les épaisseurs d'ailettes de 1,0 mm à 1,0 mm à partir de la même famille de presses de 160 T, de sorte qu'une refonte thermique est un changement d'outillage plutôt qu'un nouveau fournisseur.
Chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,15 mm se reporte sur tout le lot. C'est ce qui rend les programmes volumineux pour VFD et onduleurs reproductibles.
La finition d'anodisation noire Type II, 10-15 µm est appliquée après formage, de sorte que la protection contre la corrosion n'est pas coupée au niveau des racines d'ailettes comme c'est le cas sur les alternatives usinées.
Sélection des matériaux et finition de surface
Le matériau standard est l'alliage de cuivre CuZn37, fourni avec anodisation noire Type II, 10-15 µm. Pour les applications où l'exposition des VFD et onduleurs est une préoccupation, nous recommandons la voie passivée ; là où la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
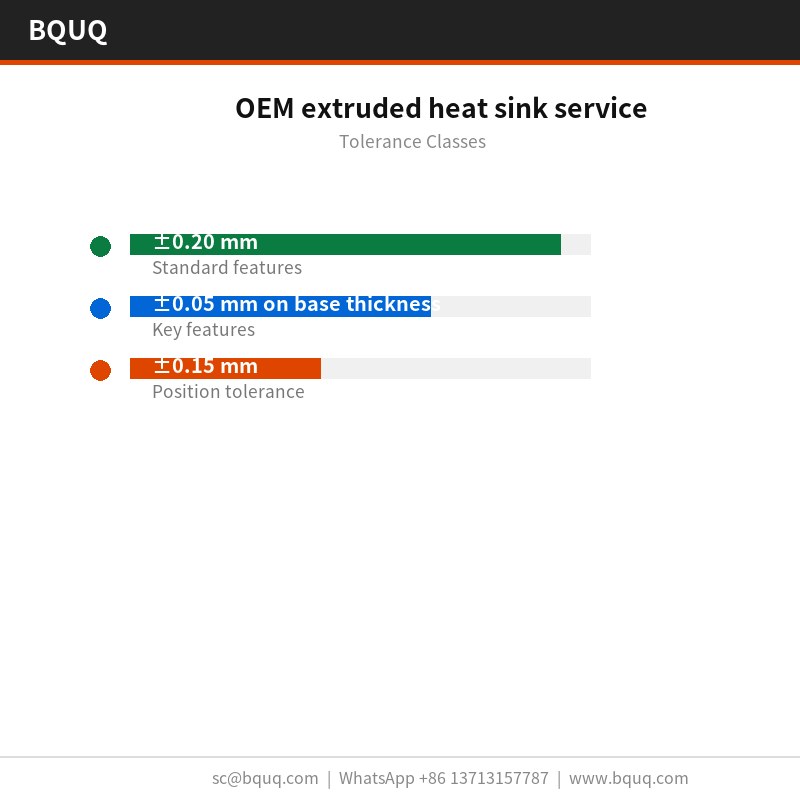
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont à ±0,20 mm, avec des caractéristiques critiques telles que ±0,05 mm sur l'épaisseur de base maintenues séparément. La géométrie formée hérite de la répétabilité d'outillage de ±0,03 mm, et la position des trous est maintenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est vérifiée sur un marbre en granite, à 20 °C contre une limite de 0,05 mm sur 100 mm, et le pas d'ailettes est vérifié optiquement à ±0,03 mm. Les rapports sont envoyés avec chaque lot.
Chaque lot est accompagné d'un rapport CMM plus un test d'étanchéité hydraulique à 100 %. Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout ce qui dépasse ±0,20 mm avant que cela ne quitte la ligne.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec CMM plus test d'étanchéité hydraulique à 100 % sur chaque première pièce. Les écarts au-delà de ±0,20 mm déclenchent un tri complet du lot.
Nous inspectons les pointes d'ailettes de 1,0 mm pour les bavures et les fissures après formage, car l'emboutissage peut fendre une racine sans décaler aucune dimension du dessin. La limite de bavure est définie par pièce.
Les programmes VFD et onduleurs sont la raison d'être de cette géométrie. Là où le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier, et un pas de 4,0 mm avec un stock de 1,0 mm est le plafond pratique pour l'aluminium.
Là où un service de dissipateur thermique extrudé OEM fonctionne à des volumes VFD et onduleurs, la cohérence pièce à pièce décide des retours terrain. ±0,03 mm sur une série de 120 000 pièces maintient la courbe thermique dans une seule bande.
Les concepteurs travaillant sur des VFD et onduleurs demandent la planéité avant de demander les données thermiques, car l'assemblage des VFD et onduleurs est automatisé et une base non plane arrête la ligne.
Les conceptions de VFD et onduleurs fonctionnent souvent avec un flux d'air forcé de 2,0 m/s. 0,35 K/W à ΔT = 75 K, air forcé 2,0 m/s signifie que le VFD et l'onduleur peuvent tenir leur cible avec une puissance de ventilateur inférieure à la limite acoustique.
Spécifications
Paramètre
Valeur / Plage
Matériau
alliage de cuivre CuZn37
Épaisseur d'ailette
1,0 mm
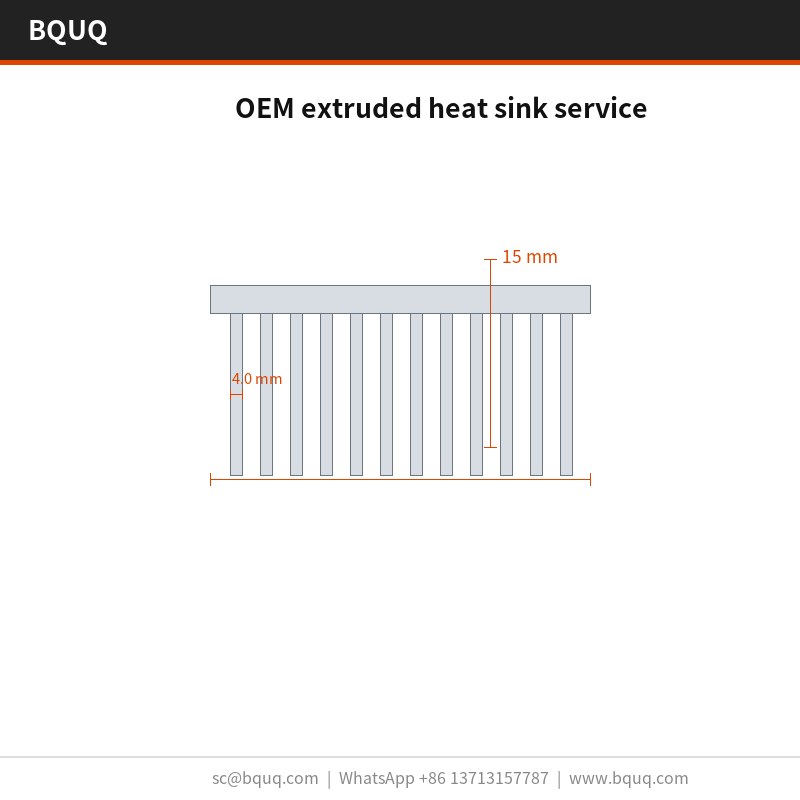
Pas d'ailette
4,0 mm
Hauteur d'ailette
15 mm
Épaisseur de base
3,0 mm
Planéité de base
0,05 mm sur 100 mm
Résistance thermique
0,35 K/W
Condition de test thermique
ΔT = 75 K, air forcé 2,0 m/s
Finition de surface
anodisation noire Type II, 10-15 µm
Plage de dimensions
80 x 60 x 35 mm
FAQ : Vos questions avant commande
Comment vérifiez-vous la qualité sur chaque lot ?
Chaque lot est inspecté avec CMM plus test d'étanchéité hydraulique à 100 %, et le rapport est inclus dans l'expédition. Nous vérifions 0,05 mm sur 100 mm, 4,0 mm, 3,0 mm et la position des trous contre ±0,20 mm. La traçabilité des lots, de la bobine au carton, est conservée pendant 10 ans.
Pouvez-vous livrer sans traitement de surface ?
Oui, nous expédions à l'état embouti pour les clients qui réalisent leur propre finition. Le risque réside dans les marques de manipulation sur les ailettes de 1,0 mm, nous emballons donc ces pièces avec des feuilles intercalaires dans un sac PE + carton alvéolaire, 15 kg par carton.
Fabriquez-vous le service de dissipateur thermique extrudé OEM en différentes tailles ?
La famille couvre 80 x 60 x 35 mm, avec des poids unitaires à partir de 15 g. Comme la base est emboutie, les nouvelles tailles sont un changement d'insert de matrice plutôt qu'une nouvelle ligne de presse, le développement prend donc généralement 2 semaines plutôt que 8.
Comment prévenez-vous la corrosion galvanique ?
La clé est d'éviter un second métal dans la zone de contact humide. Nous recommandons l'anodisation noire Type II, 10-15 µm et, là où la pièce touche un châssis en aluminium, une rondelle isolante. Indiquez-nous le matériau d'accouplement et nous spécifierons le revêtement en conséquence.
Quelle est la différence entre votre service de dissipateur thermique extrudé OEM et un service de dissipateur thermique extrudé OEM à ailettes rabotées ?
Les ailettes rabotées sont fraisées, vous obtenez donc des ailettes fines et hautes et une densité plus élevée dans une hauteur donnée, mais le coût augmente directement avec la surface d'ailettes. L'emboutissage donne le même résultat en une seule course à un coût unitaire bien inférieur en dessous de 120 000 pièces. Pour les VFD et onduleurs dans un boîtier à hauteur fixe, l'embouti est normalement la bonne réponse.
Comment nous fabriquons et expédions
Approvisionnement direct depuis Dongguan : stock de bobines, formage, traitement de surface et inspection ont lieu dans un seul bâtiment, de sorte que la planéité de 0,05 mm sur 100 mm est vérifiée avant que la pièce ne soit emballée.
Notre expérience des VFD et onduleurs remonte au premier programme d'outillage en 2015. C'est pourquoi l'anodisation noire Type II, 10-15 µm standard et ±0,20 mm sont conservateurs plutôt qu'optimistes.
L'usine détient la certification ISO9001 et peut expédier la documentation RoHS et REACH avec le sac PE + carton alvéolaire, 15 kg par carton. Une inspection tierce SGS est organisée sur demande avant la fermeture du conteneur.
±0,03 mm pas d'ailette ; ±0,15 mm position des trous ; 0,05 mm planéité sur 100 mm
Délai de livraison
Non spécifié dans l'extrait
MOQ
Non spécifié dans l'extrait
Capacité
Production mensuelle de 120 000 pièces ; cycle de 18 s sur presse de 160 T
Sélection / comparaison
Option
Idéal pour
Compromis
Profil d'ailette embouti de 1,0 mm
Pas d'ailette reproductible dans ±0,03 mm sur 120 000 pièces
Nécessite un outillage de presse de 160 T ; l'extrusion ne peut pas maintenir ce profil
Dissipateur thermique extrudé
Profils d'ailettes continus avec une complexité d'outillage moindre
Ne peut pas atteindre la tolérance de pas d'ailette de 1,0 mm de l'emboutissage
Alternative usinée
Prototype ou caractéristiques complexes à faible volume
L'anodisation noire peut être coupée aux racines d'ailettes ; coût de pièce plus élevé augmentant avec la complexité
Anodisation noire Type II, 10-15 µm
Protection contre la corrosion après formage sur les ensembles VFD et onduleurs
Appliquée après formage ; ne remplace pas le contrôle dimensionnel
Course unique de 160 T
Le coût de la pièce cesse d'augmenter avec la complexité
L'outillage dédié fonctionne à ±0,03 mm ; le changement est un changement d'outillage
Processus / inspection
Étape
Contrôle
Enregistrement
Outillage
L'outillage fonctionne à ±0,03 mm
Rapport dimensionnel d'outillage
Emboutissage
La course de 160 T forme toute la pièce en un cycle de 18 s
Temps de cycle et journal de presse
Profil d'ailette
Le pas d'ailette reste dans ±0,03 mm sur une série de 120 000 pièces
Inspection dimensionnelle par lot
Position des trous
La position des trous à ±0,15 mm se reporte sur tout le lot
Enregistrement d'inspection de la position des trous
Finition de surface
Anodisation noire Type II, 10-15 µm appliquée après formage
Enregistrement d'épaisseur de revêtement
Inspection finale
Inspection avant chaque expédition
Rapport d'inspection d'expédition
Questions fréquemment posées
Quel matériau est utilisé dans votre service de dissipateur thermique extrudé OEM ?
Le matériau standard est l'alliage de cuivre CuZn37. Il prend en charge des ailettes de 1,0 mm et une base de 3,0 mm plane à 0,05 mm sur 100 mm, avec une valeur nominale de 0,35 K/W à ΔT = 60 K pour les ensembles VFD et onduleurs à une production mensuelle de 120 000 pièces.
Quelle tolérance de pas d'ailette pouvez-vous maintenir sur une série de 120 000 pièces ?
L'emboutissage maintient le pas d'ailettes dans ±0,03 mm sur une série de 120 000 pièces. La matrice de 160 T forme chaque ailette en une seule course, de sorte que le pas reste constant et que la position des trous de ±0,15 mm se reporte sur tout le lot.
Pourquoi utiliser l'emboutissage plutôt que l'extrusion pour des ailettes de 1,0 mm ?
L'emboutissage offre un profil d'ailette de 1,0 mm reproductible que l'extrusion ne peut pas maintenir. La matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,03 mm sur une série de 120 000 pièces, et une seule course de 160 T forme toute la pièce.
Quel est le temps de cycle et le tonnage de presse pour ce dissipateur thermique ?
Une seule course de 160 T forme l'ensemble du service de dissipateur thermique extrudé OEM, avec un cycle de 18 s alimentant une ligne de 120 000 pièces. L'outillage fonctionne à ±0,03 mm, de sorte que chaque course est dimensionnellement identique sur tout le lot.
Quelle finition de surface est standard et comment est-elle appliquée ?
L'anodisation noire Type II, 10-15 µm est standard. Elle est appliquée après formage, de sorte que la protection contre la corrosion n'est pas coupée au niveau des racines d'ailettes comme c'est le cas sur les alternatives usinées. Cela prend en charge les programmes volumineux pour VFD et onduleurs.
Pouvez-vous prendre en charge une refonte thermique sans changer de fournisseur ?
Oui. Un seul fournisseur couvre désormais les épaisseurs d'ailettes de 1,0 mm à 1,0 mm à partir de la même famille de presses de 160 T, de sorte qu'une refonte thermique est un changement d'outillage plutôt qu'un nouveau fournisseur. L'outillage fonctionne à ±0,03 mm et le cycle de 18 s alimente une ligne de 120 000 pièces.
Quelle est la performance thermique nominale de ce dissipateur thermique ?
Le service de dissipateur thermique extrudé OEM est évalué à 0,35 K/W à ΔT = 60 K. Il utilise du CuZn37 avec des ailettes de 1,0 mm et une base de 3,0 mm plane à 0,05 mm sur 100 mm, prenant en charge les ensembles VFD et onduleurs à une production mensuelle de 120 000 pièces.