dissipateurs de chaleur en aluminium refroidissement passif : cuivre pur C110, ailettes de 0,5 mm à un pas de 1,5 mm, planéité de 0,10 mm sur 100 mm, résistance thermique de 1,10 K/W. MOQ 500 pcs, s...
Dissipateurs thermiques en aluminium à refroidissement passif
Dissipateurs thermiques en aluminium à refroidissement passif: copper-alloy CuZn37, 0.8 mm fins at 3.0 mm pitch, 0.05 mm over 100 mm flatness, 0.62 K/W therm...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
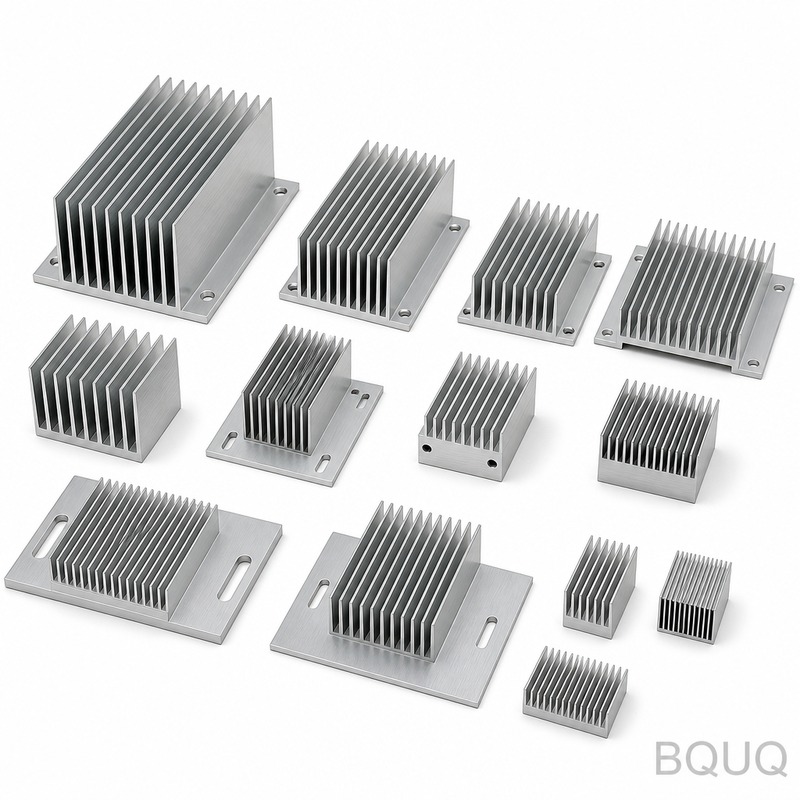
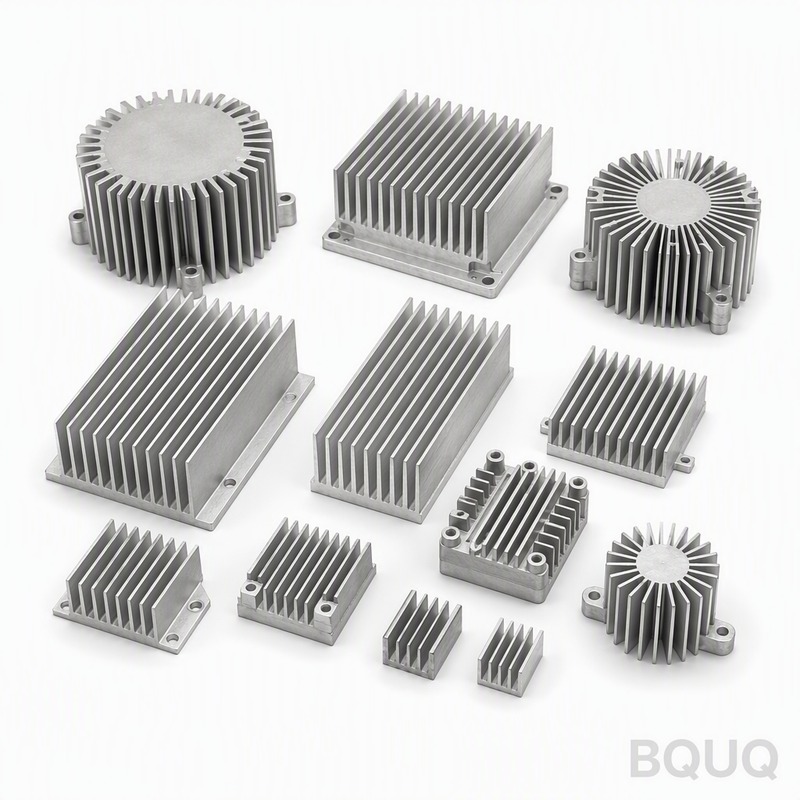
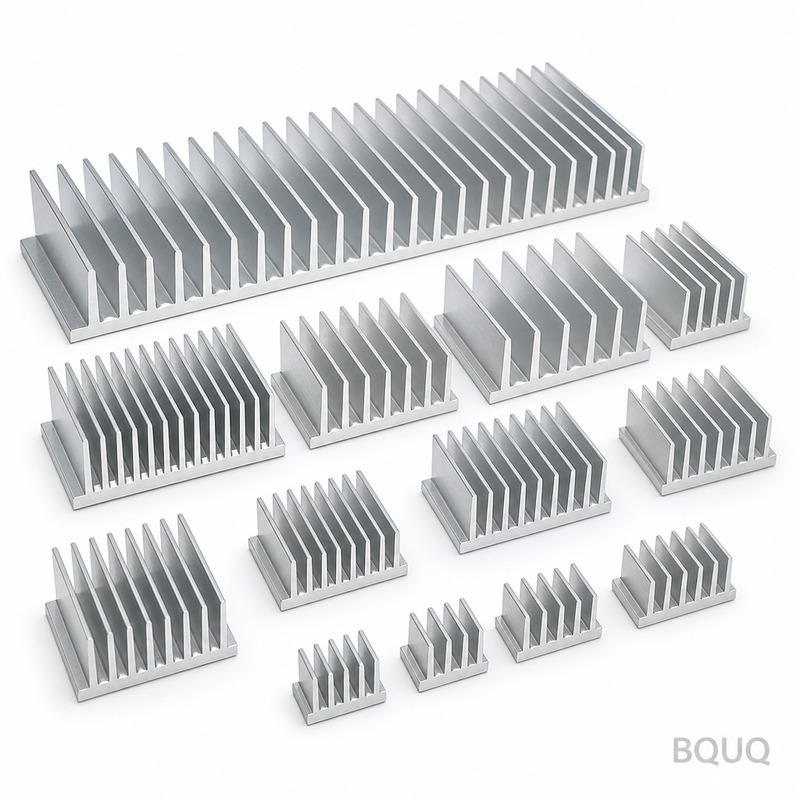
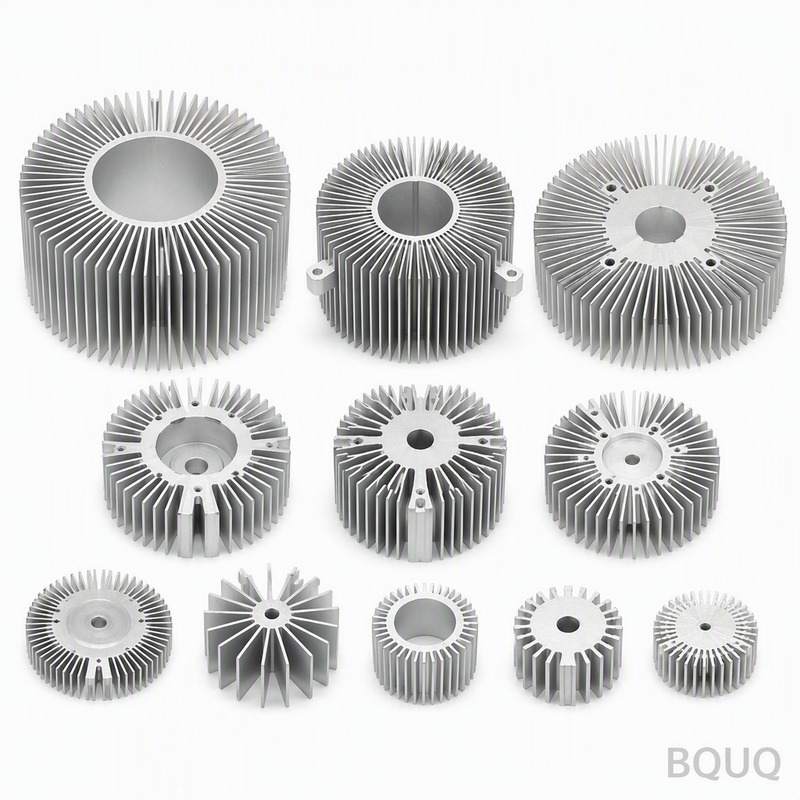
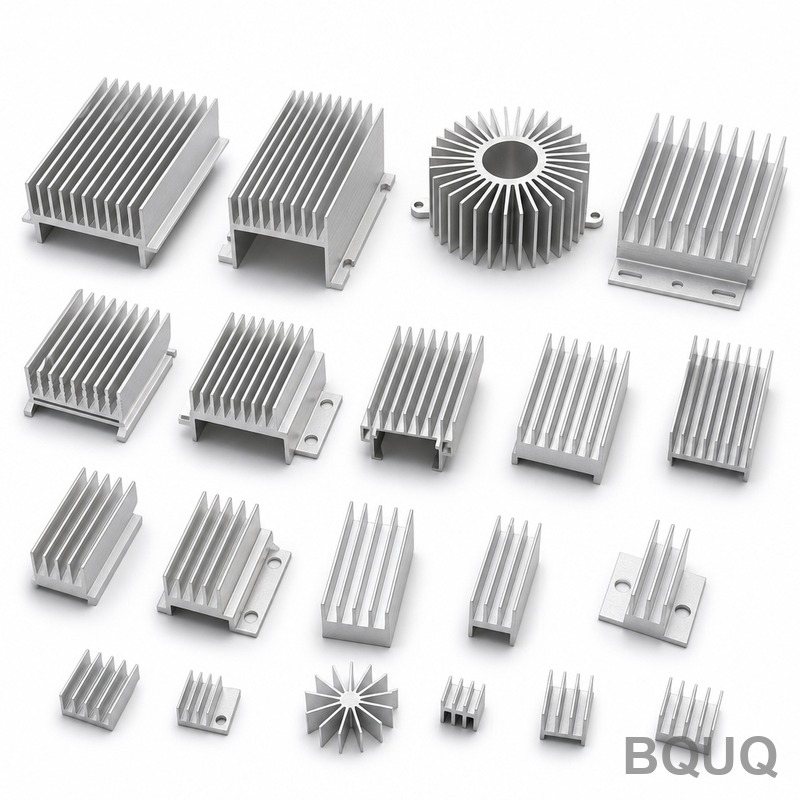
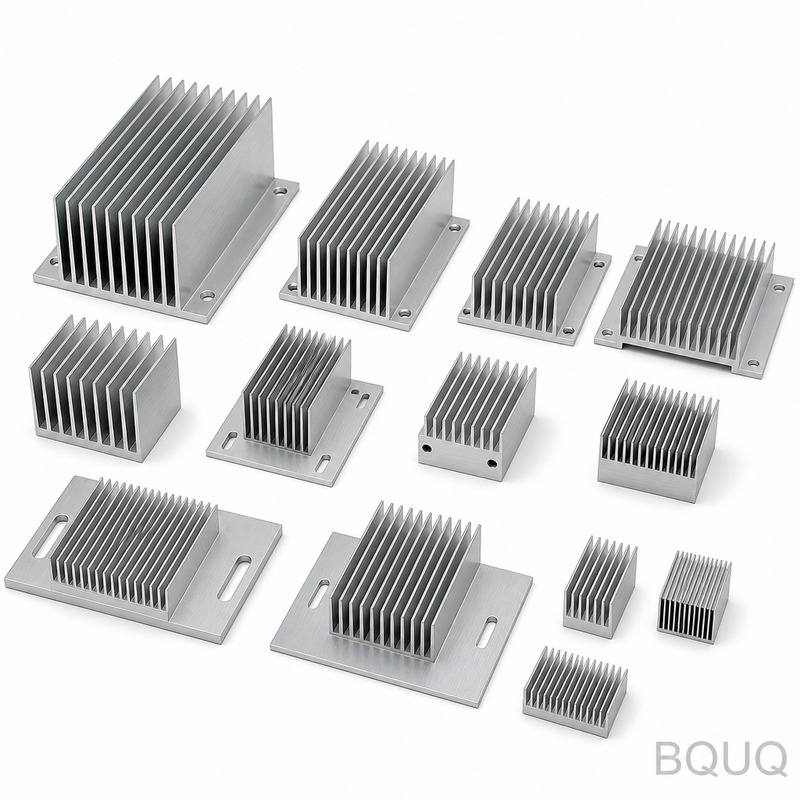
Les dissipateurs thermiques en aluminium à refroidissement passif de BQUQ utilisent une conception estampée monobloc avec une base de 3,0 mm et des ailettes de 0,5 mm à un pas de 1,5 mm, embouties en cuivre pur C110 sur un outillage de 250 T. Ils maintiennent une planéité de 0,10 mm sur 100 mm et offrent 1,10 K/W à ΔT = 75 K avec une ventilation forcée de 2,0 m/s. La capacité mensuelle est de 50 000 pièces.
Une base de 3,0 mm et des ailettes de 0,5 mm définissent ce dissipateur thermique en aluminium à refroidissement passif. Embouti en cuivre pur C110 sur un outillage de 250 T, il maintient 0,10 mm sur 100 mm et restitue 1,10 K/W à ΔT = 75 K, ventilation forcée 2,0 m/s. La production mensuelle atteint 50 000 pièces.
Approche de conception et procédé
La base et les ailettes étant embouties en une seule pièce, il n'existe aucun joint brasé susceptible de défaillir. La planéité de 0,10 mm sur 100 mm de la face de montage est obtenue directement par l'outillage, ce qui garantit un contact d'interface thermique uniforme.
La faible épaisseur des ailettes est le point fort de l'emboutissage : des ailettes de 0,5 mm à un pas de 1,5 mm offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant ainsi le chemin thermique. Rien ne s'interpose entre le cuivre pur C110 et le flux d'air, hormis la surface emboutie elle-même.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas des ailettes, que le contrôle détecte sur MMT à une résolution de 0,001 mm plutôt qu'en conditions réelles.
Le traitement d'anodisation dure Type III, 25-40 µm, est appliqué après formage, de sorte que la protection contre la corrosion n'est pas entamée à la base des ailettes comme c'est le cas sur les solutions usinées.
Sélection des matériaux et finition de surface
Le matériau standard est le cuivre pur C110, fourni avec un anodisage dur Type III, 25-40 µm. Pour les applications où l'exposition aux chargeurs VE et OBC est préoccupante, nous recommandons la voie passivée ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Les dimensions générales sont tenues à ±0,20 mm, les caractéristiques critiques telles que ±0,03 mm sur le pas d'ailettes étant maintenues séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,05 mm, et la position des trous est tenue à ±0,10 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire ; il vaut donc mieux décider avant l'outillage plutôt qu'après.
Le cuivre pur C110 entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, la MMT à résolution 0,001 mm confirme 0,10 mm sur 100 mm et 1,5 mm par rapport au plan.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec une MMT à résolution 0,001 mm sur chaque premier article. Les écarts au-delà de ±0,20 mm déclenchent un tri complet du lot.
La planéité est mesurée sur granite plutôt que sur fonte, car 0,10 mm sur 100 mm à 20 x 20 x 10 mm ne se lit pas de la même manière sur un plateau non rodé. Les enregistrements conservent les deux relevés.
Nous inspectons les extrémités d'ailettes de 0,5 mm pour détecter les bavures et les fissures après formage, car l'emboutissage peut fendre une racine sans décaler aucune dimension du plan. La limite de bavure est définie par pièce.
Où cette pièce est utilisée
Dans les chargeurs EV et OBC, la valeur de 1,10 K/W détermine le débit d'air encore nécessaire au boîtier. Aux températures de jonction des chargeurs EV et OBC, des ailettes de 0,5 mm au pas de 1,5 mm maintiennent le delta-T dans le budget du capteur.
Les programmes de chargeurs EV et OBC sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier, et un pas de 1,5 mm avec une épaisseur de 0,5 mm constitue le plafond pratique pour l'aluminium.
Lorsqu'un dissipateur thermique en aluminium à refroidissement passif fonctionne aux volumes des chargeurs EV et OBC, la constance pièce à pièce détermine les retours terrain. Un ±0,05 mm sur une série de 50 000 pièces maintient la courbe thermique dans une seule bande.
Pour les prototypes de chargeurs EV et OBC, 5 jours ouvrés couvrent la revue du plan et le premier article. Les lots de production passent à 20 jours ouvrés une fois la capabilité ±0,05 mm validée.
Spécifications
Paramètre
Valeur / Plage
Matériau
cuivre pur C110
Épaisseur d'ailette
0,5 mm
Pas d'ailette
1,5 mm
Hauteur d'ailette
50 mm
Épaisseur de base
3,0 mm
Planéité de base
0,10 mm sur 100 mm
Résistance thermique
1,10 K/W
Condition d'essai thermique
ΔT = 75 K, air forcé 2,0 m/s
Finition de surface
anodisation dure Type III, 25-40 µm
Plage de dimensions
20 x 20 x 10 mm
FAQ : Vos questions avant de commander
Comment vérifiez-vous la qualité sur chaque lot ?
Chaque lot est contrôlé avec une MMT d'une résolution de 0,001 mm, et le rapport est inclus dans l'expédition. Nous vérifions 0,10 mm sur 100 mm, 1,5 mm, 3,0 mm et la position des trous par rapport à ±0,20 mm. La traçabilité du lot, de la bobine au carton, est conservée pendant 10 ans.
Quels matériaux recommandez-vous ?
Le cuivre pur C110 est le choix standard. Pour les chargeurs EV et OBC en environnement corrosif, nous spécifions le 6063-T5 avec anodisation dure Type III, 25-40 µm ; pour la conductivité la plus élevée, nous passons au cuivre C110, ce qui augmente le coût et le poids mais réduit la résistance thermique de moitié environ à encombrement égal.
Quelle est la planéité sur la face de montage ?
0,10 mm sur 100 mm mesuré sur marbre en granite, à 25 °C. C'est le chiffre qui compte pour les chargeurs EV et OBC, car le pad thermique nécessite un contact uniforme. Si votre assemblage exige mieux, signalez-le et nous pouvons ajouter une opération de surfaçage.
Combien de temps l'outillage dure-t-il avant remplacement ?
Sur cuivre pur C110 à tonnage de presse normal, comptez une durée de vie d'outillage d'environ . À 50 000 pièces, cela représente 6 à 12 mois. Nous conservons des jeux de matrices de rechange sur site pour les programmes de chargeurs EV et OBC, ce qui élimine l'attente en cas d'usure constatée dans le relevé de planéité.
Quelle est la différence entre vos dissipateurs thermiques en aluminium à refroidissement passif et un dissipateur thermique en aluminium à refroidissement passif à ailettes skivées ?
Les ailettes skivées sont usinées, ce qui permet d'obtenir des ailettes fines et hautes avec une densité plus élevée pour une hauteur donnée, mais le coût évolue directement avec la surface d'ailettes. L'estampage donne le même résultat en une seule passe à un coût unitaire bien inférieur en dessous de 50 000 pièces. Pour les chargeurs EV et OBC dans un boîtier à hauteur fixe, l'estampage est généralement la bonne solution.
Notre processus de fabrication et d'expédition
Approvisionnement direct depuis Dongguan : matière en bobine, formage, traitement de surface et contrôle qualité sont réalisés dans un seul bâtiment, ce qui permet de vérifier une planéité de 0,10 mm sur 100 mm avant l'emballage de la pièce.
Notre expérience dans les chargeurs pour véhicules électriques et chargeurs embarqués (OBC) remonte au premier programme d'outillage en 2015. C'est cette expérience qui explique pourquoi les valeurs standard d'anodisation dure Type III, 25-40 µm et ±0,20 mm, sont des valeurs prudentes plutôt qu'optimistes.
L'usine est certifiée ISO9001 et peut fournir la documentation RoHS et REACH avec un emballage composé d'un sac PE et d'un carton alvéolaire, 15 kg par carton. Une inspection par un organisme tiers SGS peut être organisée sur demande avant le scellement du conteneur.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
0,10 mm sur 100 mm de planéité ; résolution CMM 0,001 mm
Délai de livraison
Standard pour ce procédé : 2–4 semaines après approbation de l'outillage
Quantité minimale de commande
Standard pour ce procédé : 5 000 pièces
Capacité
50 000 pièces par mois
Sélection / comparaison
Option
Idéal pour
Compromis
Cuivre C110 estampé monobloc
Refroidissement passif à grand volume avec faible épaisseur d'ailettes
Nécessite un outillage de 250 T ; l'usure de la matrice décale le pas des ailettes
Profil usiné
Faibles volumes ou géométries complexes
Coût unitaire plus élevé ; moins de surface par millimètre cube
Profil extrudé
Sections constantes simples
Ne peut pas égaler des ailettes de 0,5 mm à un pas de 1,5 mm ; variation de lot moins détectable
Refroidisseur en deux parties avec adhésif
Assemblages multimatériaux
La couche d'adhésif ajoute une résistance thermique et un joint susceptible de défaillir
Processus / contrôle
Étape
Contrôle
Enregistrement
Emboutissage
Presses d'outillage de 250 T forment la base et les ailettes en une seule pièce
Fiche de réglage d'outillage et contrôle de la première pièce
Planéité
0,10 mm sur 100 mm sur la face de montage, maintenue par l'outillage
Rapport CMM à une résolution de 0,001 mm
Pas d'ailettes
Pas de 1,5 mm surveillé pour détecter la dérive liée à l'usure de la matrice
Registre de contrôle avec les valeurs de pas mesurées
État de surface
Anodisation dure Type III, 25–40 µm appliquée après formage
Certificat d'épaisseur de revêtement
Contrôle final
Contrôle avant chaque expédition
Enregistrement de contrôle à l'expédition
Questions fréquentes
Quelle est la résistance thermique de ce dissipateur thermique en aluminium ?
Il restitue 1,10 K/W à ΔT = 75 K avec une circulation d'air forcée à 2,0 m/s. La construction monobloc en cuivre C110 embouti élimine la couche adhésive présente dans les refroidisseurs en deux parties, ce qui raccourcit le trajet thermique. Une planéité de 0,10 mm sur 100 mm assure un contact uniforme à l'interface thermique.
Quel matériau est utilisé et pourquoi du cuivre plutôt que de l'aluminium ?
La pièce est emboutie en cuivre pur C110. Le cuivre offre une conductivité thermique supérieure à celle de l'aluminium, et le procédé d'emboutissage à 250 T forme la base de 3,0 mm et les ailettes de 0,5 mm en une seule pièce. Une anodisation dure Type III, 25–40 µm est appliquée après formage pour la protection contre la corrosion.
Quelles sont les dimensions et le pas des ailettes ?
Les ailettes ont une épaisseur de 0,5 mm avec un pas de 1,5 mm, sur une base de 3,0 mm. Cette faible épaisseur d'ailette offre plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement. L'usure de la matrice se manifeste d'abord par un décalage mesurable du pas des ailettes, détecté par MMT à une résolution de 0,001 mm.
Quelle planéité et quelle tolérance pouvez-vous garantir ?
Nous garantissons une planéité de 0,10 mm sur 100 mm sur la face de montage, directement issue de l'outil. Le contrôle est réalisé par MMT à une résolution de 0,001 mm. Cela assure un contact d'interface thermique uniforme et permet de détecter tout décalage du pas des ailettes dû à l'usure de la matrice avant expédition.
Quelle est la capacité de production mensuelle et le MOQ ?
La production mensuelle atteint 50 000 pièces. Le MOQ standard pour ce procédé d'estampage est de 5 000 pièces, et le délai de livraison est typiquement de 2 à 4 semaines après approbation de l'outillage. La capacité évolue avec l'outillage de 250 T et la construction estampée monobloc.
Comment la protection contre la corrosion est-elle appliquée et résiste-t-elle au formage ?
L'anodisation dure Type III, 25–40 µm, est appliquée après formage, de sorte que la protection contre la corrosion n'est pas coupée au niveau des racines d'ailettes comme c'est le cas lorsque le revêtement précède le formage. Cela préserve la surface estampée entre le cuivre pur C110 et le flux d'air.
Pourquoi choisir une construction estampée plutôt qu'une extrusion ?
La construction estampée tolère mieux les variations de lot que l'extrusion. L'usure de la matrice se manifeste d'abord par un décalage mesurable du pas des ailettes, que le contrôle détecte par MMT à une résolution de 0,001 mm plutôt qu'en conditions réelles. Elle permet également d'obtenir des ailettes de 0,5 mm à un pas de 1,5 mm pour plus de surface par millimètre cube.