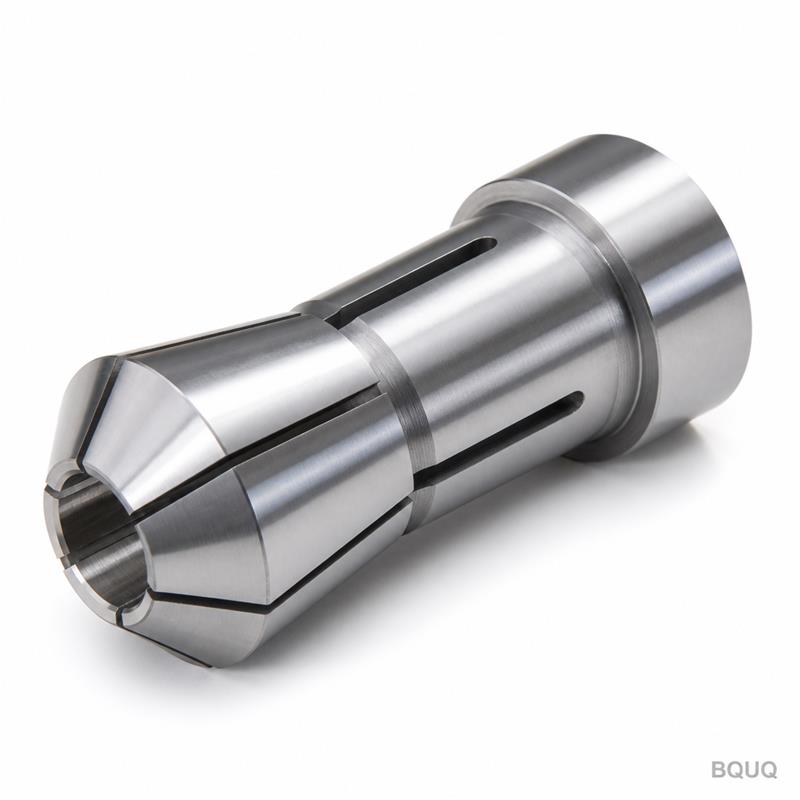
IntroductionCeci est un mandrin de serrage à ressort à alésage rond de type 52, usiné selon votre plan exact. Nous garantissons une concentricité d‘alésage de 0,005 mm TIR. Chaque
Mandrin de serrage à ressort à alésage rond type 52 pour tour automatique CNC sur mesure | BQUQ
IntroductionCeci est un mandrin de serrage à ressort à alésage rond de type 52, usiné selon votre plan exact. Nous garantissons une concentricité d'alésage de 0,005 mm TIR. Chaque unité est vérifiée s
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
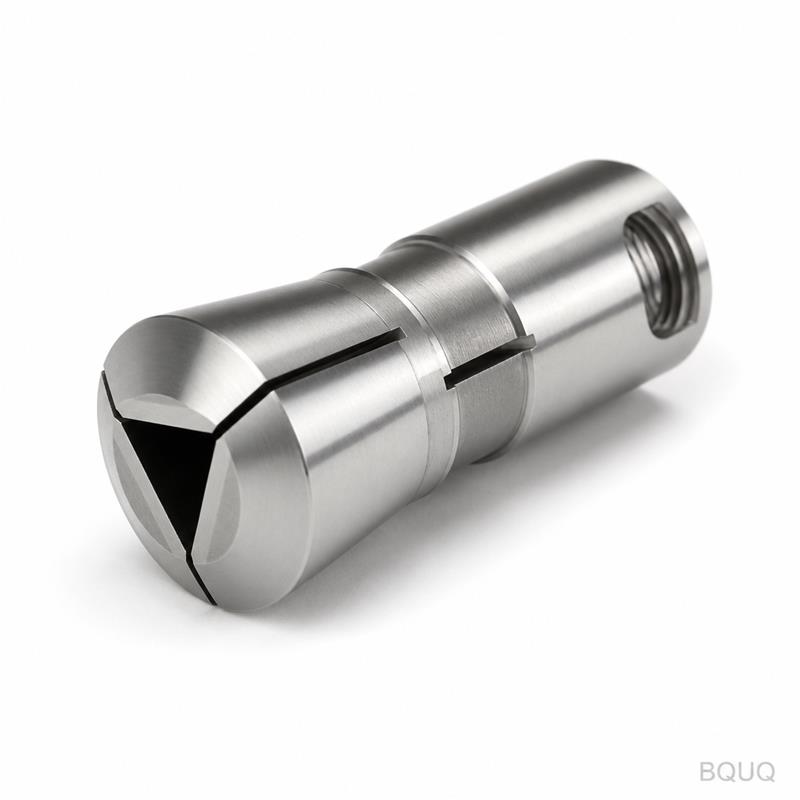
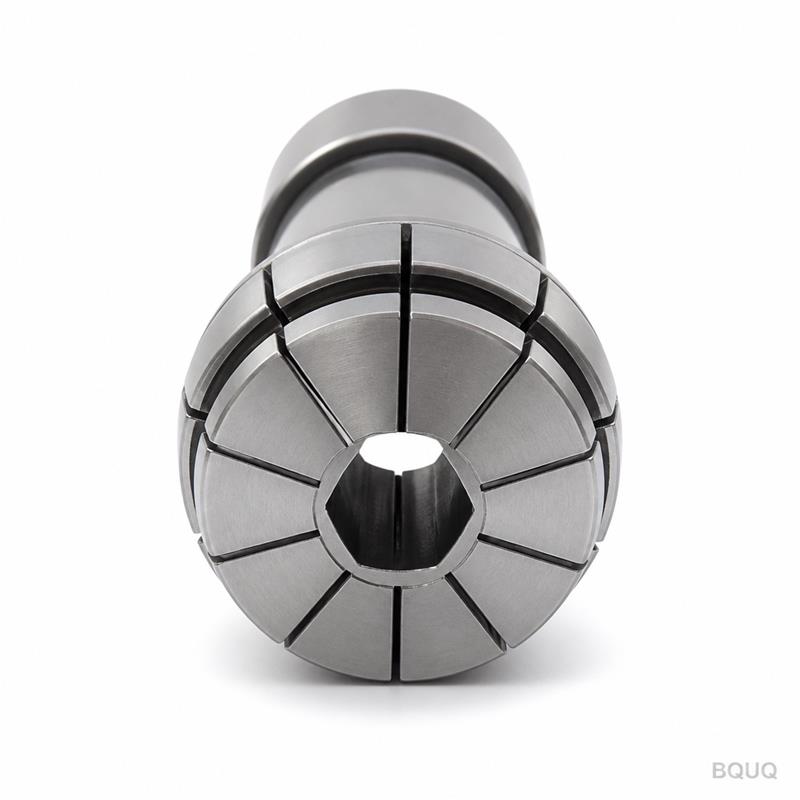
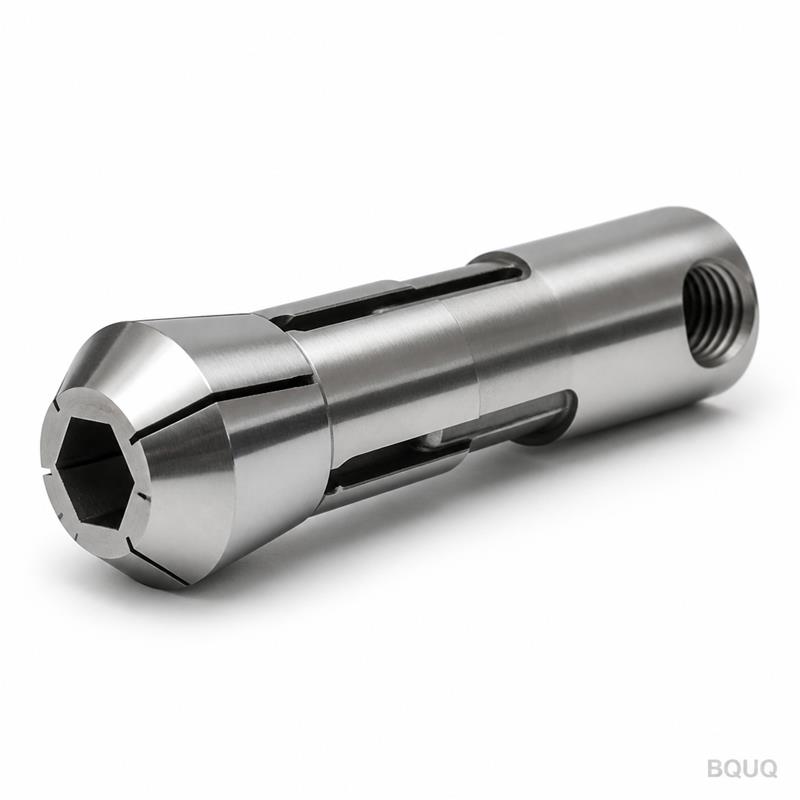
Ceci est un mandrin de serrage à ressort à alésage rond de type 52, usiné selon votre plan exact. Nous garantissons une concentricité d'alésage de 0,005 mm TIR. Chaque unité est vérifiée sur une MMT avant expédition. Sans exception.
Vous envoyez le plan. Nous usinons l'acier. Vous recevez un mandrin qui se monte parfaitement et maintient un faux-rond de répétabilité inférieur à 0,01 mm.
Tolérance : ±0,005 mm sur l'alésage, ±0,01 mm sur les fentes
Délai : 7 à 12 jours ouvrés pour les tailles standard
Pas de MOQ – commandez une pièce ou mille
Matériau : 65Mn, GCr15 ou 9SiCr selon votre spécification
Surface : oxydation noire, chrome dur ou rectifiée brute
Ceci est un mandrin de serrage CNC sur mesure, fabriqué en Chine, conçu pour des machines de production qui ne peuvent pas se permettre un serrage lâche ou un balourd.
Spécifications
Paramètre
Valeur
Type
Type 52, alésage rond, mandrin à ressort
Plage de diamètre d'alésage
3 mm – 52 mm (rectifié selon votre plan)
Diamètre extérieur
52 mm standard, sur mesure jusqu'à 80 mm
Longueur
60 mm – 120 mm, selon plan
Options de matériau
65Mn (acier à ressort), GCr15 (acier à roulement), 9SiCr (acier à outils allié)
Dureté
45–52 HRC après traitement thermique
Concentricité (alésage par rapport au DE)
≤ 0,005 mm TIR
Tolérance de largeur de fente
± 0,01 mm
État de surface
Ra 0,4 µm sur l'alésage, Ra 0,8 µm sur le DE
Traitement thermique
Trempé et revenu, ou durci par induction sur demande
Procédé
Tournage CNC, fraisage CNC, électroérosion à fil pour les fentes, rectification centerless
Contrôle
Vérification dimensionnelle à 100 %, rapport MMT par lot
Taille de lot
De 1 pièce à 10 000 pièces
Délai
7 jours pour les prototypes, 12 jours pour les séries de production
Nous utilisons des tours automatiques pour le corps, l'électroérosion à fil pour les fentes d'expansion et la rectification centerless pour le diamètre extérieur. Cette combinaison vous donne un mandrin qui s'ouvre uniformément et se ferme sans gripper.
Trois raisons pour lesquelles les acheteurs nous envoient leurs plans
1. Qualité traçable par lot.
Chaque numéro de coulée est enregistré. Chaque lot reçoit une plage de numéros de série unique. Si vous avez un problème sur votre ligne, nous le retraçons jusqu'au lot d'acier exact et à l'opérateur de machine exact. Vous n'obtenez pas cela d'une société de négoce.
2. Rapport d'inspection par lot.
Nous expédions un rapport dimensionnel complet avec chaque commande. Taille d'alésage, largeur de fente, concentricité, dureté – tout est mesuré, tout est documenté. Votre contrôle qualité entrant peut vérifier en dix minutes. Aucune surprise.
3. Une seule usine pour l'usinage CNC + l'estampage + les ressorts + les dissipateurs thermiques.
Votre mandrin de serrage n'est pas une pièce isolée. Vous pouvez également avoir besoin d'un poussoir à ressort, d'une rondelle estampée ou d'un dissipateur thermique pour le moteur de broche. Nous fabriquons tout cela sous un même toit. Vous envoyez un jeu de plans, vous obtenez un devis, vous recevez une seule expédition. Moins de fournisseurs, moins de retards.
Où ces pièces sont utilisées
Ce mandrin de serrage est destiné aux tours automatiques et aux machines CNC de type suisse. Il maintient des barres rondes de 3 mm à 52 mm. Applications typiques :
Corps d'injecteurs de carburant automobiles – grands volumes, concentricité stricte, cycles longs. Le mandrin doit maintenir la même position pendant 100 000 cycles.
Vis d'implant médical – titane et acier inoxydable, petits diamètres, tolérance zéro pour les rayures. Un alésage poli et une largeur de fente uniforme évitent le marquage.
Production de fixations – boulons hexagonaux et vis à tête creuse. Le mandrin saisit la barre, le tour automatique coupe le filetage, la pièce tombe. La répétabilité est primordiale.
Raccords hydrauliques – laiton et acier, séries courtes, changements fréquents. Un mandrin de type 52 se change en quelques minutes, vous gardez donc la broche en marche.
Broches de connecteurs électroniques – laiton doré, diamètre 3–8 mm. L'alésage rond protège le placage, et l'action du ressort libère la pièce proprement.
Si vous usinez des barres rondes sur un tour automatique, ce mandrin est l'interface entre votre broche et votre pièce. Faites une erreur, et chaque pièce est mise au rebut. Faites-le bien, et vous l'oublierez.
Questions que les acheteurs posent avant de commander
Q : Y a-t-il vraiment pas de MOQ ?
R : Exact. Nous fabriquons une seule pièce pour le prototypage. Le prix unitaire est plus élevé en faible quantité, mais l'outillage est standard. Vous payez pour la pièce, pas pour une quantité minimale.
Q : Comment garantissez-vous une concentricité de 0,005 mm ?
R : Nous rectifions l'alésage et le diamètre extérieur dans le même montage après le traitement thermique. Ensuite, nous mesurons sur une MMT. Le rapport est inclus dans l'expédition. Si la pièce ne respecte pas la spécification, nous la remplaçons à nos frais.
Q : Quel est le délai pour une taille sur mesure ?
R : Pour un corps standard de type 52 avec un alésage personnalisé, 7 jours ouvrés. Pour une conception de corps entièrement nouvelle, 12 jours ouvrés. Des commandes urgentes sont possibles avec préavis.
Q : Fournissez-vous des certificats de matériaux ?
R : Oui. Nous fournissons les certificats d'aciérie pour l'acier, les rapports de traitement thermique et les résultats de test de dureté. Tous les documents sont en anglais et peuvent être notariés si votre client l'exige.
Envoyez votre plan
Ne devinez pas. Envoyez-nous votre plan et obtenez un devis ferme en 12 heures.
Nous répondons avec un prix, un délai et une revue technique de vos tolérances. Si nous voyons un problème dans votre conception, nous vous le disons avant que vous commandiez.
E-mail : sc@bquq.com
WhatsApp : +86 13713157787
La fabrication de précision n'est pas un slogan. C'est un rapport MMT, un numéro de coulée et un mandrin qui tient bon. Envoyez votre plan. Nous le prouverons.