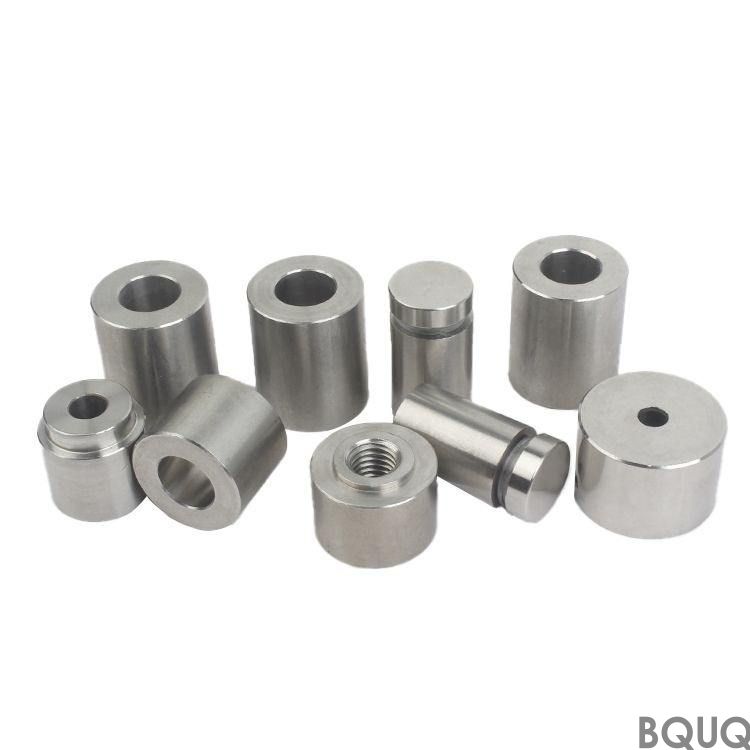
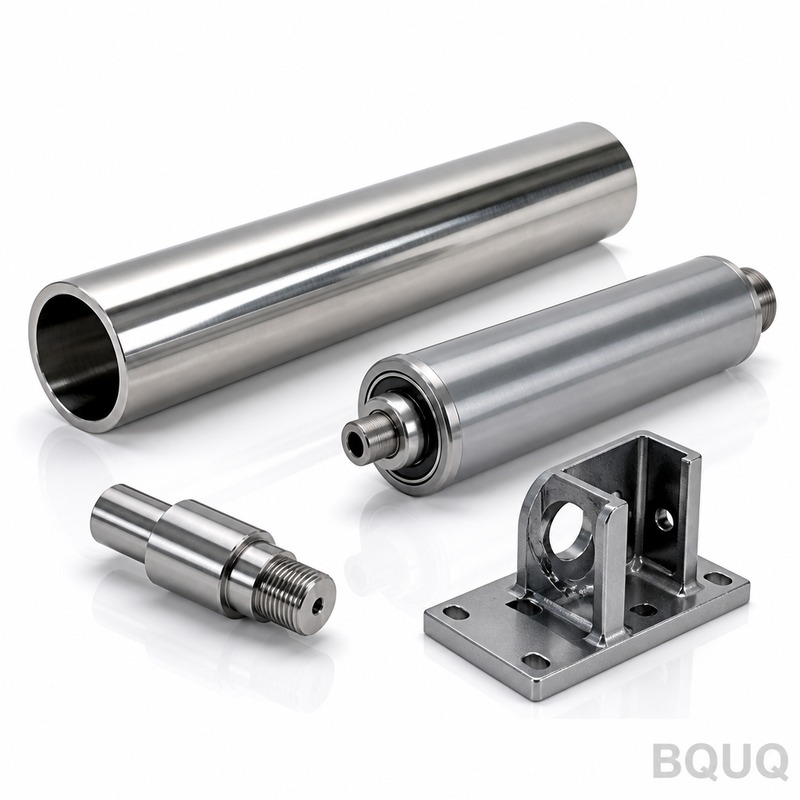
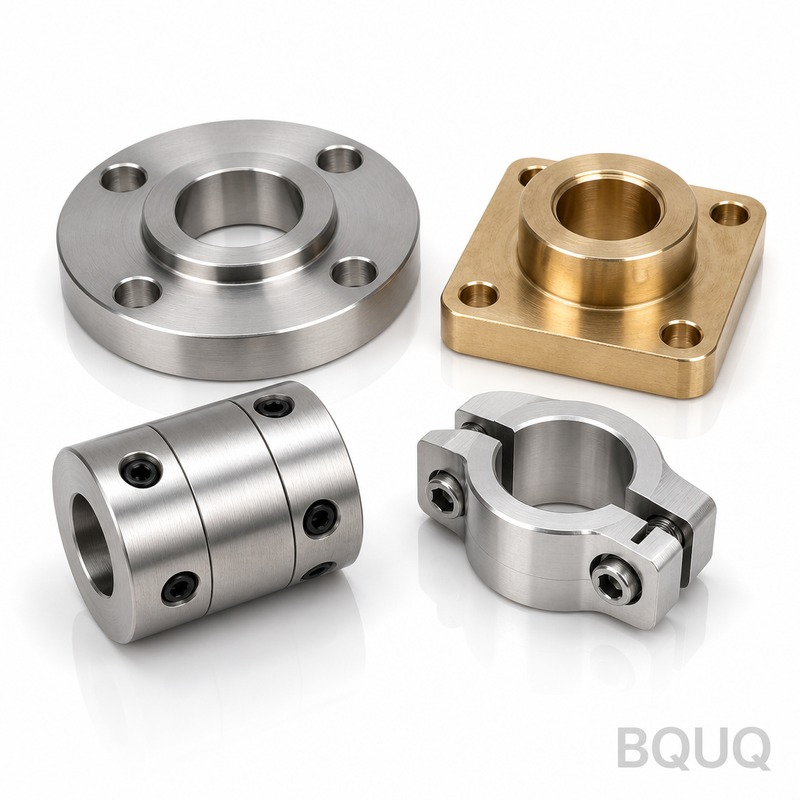
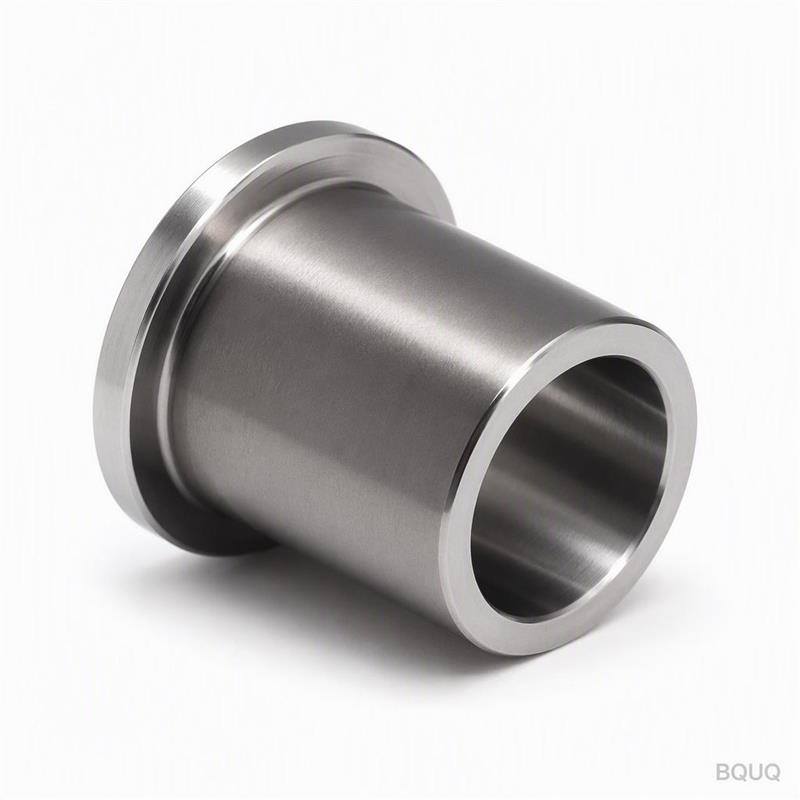
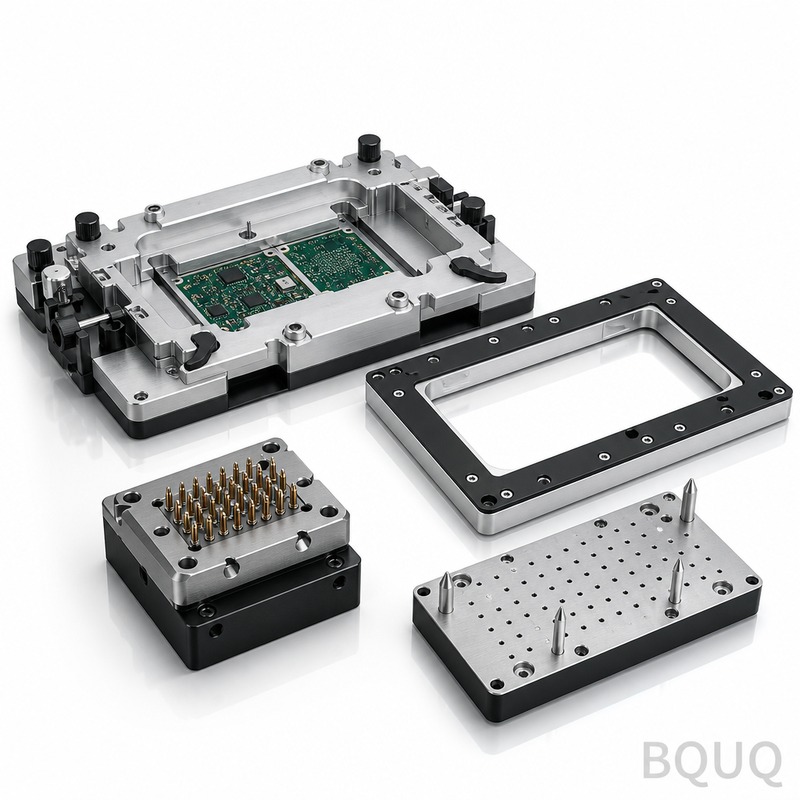
Les pièces de tournage CNC de BQUQ sont usinées en inox 303 / 304 / 316L et peuvent atteindre 1000 mm de longueur tout en maintenant la planéité sur la face de montage directement en sortie d'outil. La résistance thermique est mesurée par lot, les passes d'usinage sont stables et le contrôle détecte l'usure de l'outillage comme un décalage mesurable du pas d'ailettes avant que les pièces n'atteignent le terrain. Une faible épaisseur d'ailette et un pas serré offrent plus de surface par millimètre cube que les profilés usinés ou extrudés dans le même encombrement.
Les pièces de tournage CNC associent un pas d'ailettes à une matière en inox 303 / 304 / 316L, de sorte que les pièces jusqu'à 1000 mm de longueur conservent la planéité sur la face de montage. La résistance thermique est mesurée par lot.
La base et les ailettes étant pressées en une seule pièce, il n'y a aucun joint brasé susceptible de défaillir. La planéité sur la face de montage est maintenue directement en sortie d'outil, ce qui assure un contact d'interface thermique uniforme.
Une seule passe forme l'ensemble de la pièce de tournage CNC, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. Les passes d'usinage sont stables, et le cycle alimente une ligne de production.
La faible épaisseur d'ailette est le point fort de l'estampage : des ailettes à pas serré offrent plus de surface par millimètre cube qu'un profilé usiné ou extrudé de même encombrement.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de l'outillage se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte en production plutôt qu'en exploitation.
Le pressage de l'inox 303 / 304 / 316L garde la pièce de tournage CNC légère, selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du chemin d'air est déjà fixée par le boîtier.
Le matériau standard est l'acier inoxydable 303 / 304 / 316L, fourni avec grenaillage + passivation. Pour les applications où l'exposition en robotique est un critère, nous recommandons la voie passivée ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont réalisées à , avec des caractéristiques critiques telles que traitées séparément. La géométrie formée hérite d'une répétabilité d'outillage de , et la position des trous est maintenue à . Les classes plus serrées nécessitent une opération de presse supplémentaire ; il est donc préférable de décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
Chaque lot est accompagné d'un rapport CMM de . Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout écart par rapport à avant que le lot ne quitte la ligne.
La planéité est mesurée sur granite plutôt que sur fonte, car sur une longueur allant jusqu'à 1000 mm se lit différemment sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux relevés.
Nous inspectons pointes d'ailettes pour ébavurage et fissuration après formage, car l'estampage peut fendre une racine sans décaler aucune dimension du plan. La limite d'ébavurage est définie par pièce.
Le confinement final est . Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans dans le dossier ISO9001.
Où cette pièce est utilisée
En robotique, la détermine la quantité de flux d'air dont le boîtier a encore besoin. Aux températures de jonction en robotique, les ailettes à pas maintiennent le delta-T dans le budget du capteur.
Pour les assemblages robotiques, la face de montage compte autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Les clients en robotique spécifient généralement de l'inox 303 / 304 / 316L pour des raisons de corrosion, puis maintiennent le plan à . La ligne absorbe le volume sans seconde source.
Les contraintes d'emballage et de vibration en robotique poussent vers une construction monobloc. Une pièce estampée de tournage CNC n'a pas d'adhésif susceptible de fluer, ce qui constitue le mode de défaillance habituel des refroidisseurs en deux parties.
Spécifications
Paramètre
Valeur / Plage
Matériau
Inox 303 / 304 / 316L
Finition de surface
sablage + passivation
Plage de dimensions
jusqu'à 1000 mm de longueur
MOQ (prototype)
30 pcs
MOQ (production)
200 pcs
Délai (prototype)
72 heures
Délai (production)
10 jours ouvrés
FAQ : Vos questions avant de commander
Quelles tolérances pouvez-vous tenir ?
Les dimensions générales sont conformes à ; les dimensions critiques telles que sont tenues séparément. Les formes obtenues par formage héritent de la répétabilité de l'outillage de . Si votre plan nécessite des tolérances plus serrées, informez-nous avant la fabrication de l'outillage afin que nous puissions prévoir l'opération de presse supplémentaire.
Pouvez-vous livrer sans traitement de surface ?
Oui, nous expédions à l'état brut de pressage pour les clients qui réalisent eux-mêmes leur finition. Le risque réside dans les marques de manipulation sur les ailettes , c'est pourquoi nous emballons ces pièces avec des feuilles intercalaires à l'intérieur de .
Quelles sont les conditions d'emballage et d'expédition ?
L'emballage standard est . Nous établissons un devis pour . Les cartons d'exportation sont étiquetés avec le lot, la quantité et le statut d'inspection, et la documentation complète, y compris le rapport d'inspection, accompagne les marchandises.
Fournissez-vous des fichiers CAO ou un plan ?
Nous fournissons un plan 2D avec le rapport CMM, et un fichier STEP 3D sur demande. Les deux indiquent les exigences de planéité et les lignes de joint d'outillage, ce qui est important si vous vérifiez dans votre propre assemblage.
Pouvez-vous aider avec la simulation thermique avant l'échantillonnage ?
Oui. Envoyez-nous le débit d'air de votre enceinte, la température d'entrée et la charge thermique à dissiper, et nous exécuterons un modèle en régime permanent et vous retournerons une combinaison suggérée de et . Cela permet généralement d'économiser une itération d'outillage.
Notre processus de fabrication et d'expédition
Notre expérience en robotique remonte au premier programme d'outillage en 2015. C'est cette histoire qui explique pourquoi le grenaillage standard + passivation et sont des choix conservateurs plutôt qu'optimistes.
L'outillage est fabriqué en interne, ce qui permet de maintenir sur l'ensemble d'un programme plutôt que de dériver pièce par pièce.
Le personnel qualité est posté à côté de la presse, pas dans une salle séparée. Les écarts sur ou arrêtent la production au niveau de l'outil plutôt qu'à l'inspection finale.
Planéité obtenue directement par l'outil sur la face de montage
Délai de livraison
Délai de production standard après approbation de l'outillage
MOQ
Production en faible volume et en série acceptée
Capacité
Pièces jusqu'à 1000 mm de longueur ; le cycle alimente une ligne
Sélection / comparaison
Option
Idéal pour
Compromis
Ailettes estampées
Densité d'ailettes élevée dans une enveloppe de flux d'air fixe
L'usure de l'outillage décale le pas des ailettes au fil du temps
Profil usiné
Géométrie simple et contrôle précis d'une pièce monobloc
Surface spécifique plus faible par millimètre cube
Profil extrudé
Sections longues et uniformes
Moins tolérant aux variations de lot que l'estampage
Ensemble brasé
Formes complexes multi-pièces
Le joint brasé peut céder sous cyclage thermique
Base et ailettes monobloc pressées
Contact d'interface thermique uniforme
Nécessite un outillage et un contrôle de course
Process / inspection
Étape
Contrôle
Enregistrement
Sélection des matériaux
Inox 303 / 304 / 316L vérifié
Certificat matière et traçabilité des lots
Formage
Une seule course forme la base et les ailettes en une pièce
Journal d'exécution de l'outillage et des cycles
Contrôle du pas des ailettes
Décalage mesurable du pas des ailettes détecté
Enregistrement d'inspection au niveau du lot
Contrôle de planéité
Planéité de la face de montage garantie par l'outillage
Rapport dimensionnel avant expédition
Essai thermique
Résistance thermique mesurée par lot
Données de résistance thermique par lot
Inspection finale
Inspection avant chaque expédition
Enregistrement de libération d'expédition
Questions fréquentes
Quels matériaux sont utilisés pour les pièces de tournage CNC ?
BQUQ usine des pièces de tournage CNC en inox 303 / 304 / 316L. Ces nuances permettent de réaliser des pièces jusqu'à 1000 mm de longueur tout en maintenant la planéité sur la face de montage directement en sortie d'outil, de sorte que le contact d'interface thermique reste uniforme et que la pièce reste légère selon l'encombrement.
Comment la planéité est-elle contrôlée sur la face de montage ?
La planéité sur la face de montage est obtenue directement en sortie d'outil, sans opération secondaire. Comme la base et les ailettes sont formées d'une seule pièce, il n'y a pas de joint brasé susceptible de défaillir. La planéité est vérifiée par contrôle avant chaque expédition, ce qui garantit un contact d'interface thermique uniforme sur l'ensemble du lot.
Quelle est la longueur maximale de pièce que vous pouvez produire ?
BQUQ produit des pièces de tournage CNC jusqu'à 1000 mm de longueur. À cette longueur, la planéité sur la face de montage est toujours maintenue directement en sortie d'outil, et le procédé de formage en une seule passe conserve la base et les ailettes en une seule pièce, sans joint brasé.
Comment contrôlez-vous la résistance thermique ?
La résistance thermique est mesurée par lot. Cette mesure par lot confirme que le pas d'ailettes, l'épaisseur d'ailettes et la planéité de la face de montage restent dans les spécifications. Si l'usure de la matrice décale le pas d'ailettes, le contrôle le détecte au niveau du lot plutôt qu'en clientèle.
Pourquoi choisir des ailettes estampées plutôt que des profilés usinés ou extrudés ?
La faible épaisseur d'ailettes est le point fort de l'estampage : à pas donné, les ailettes offrent plus de surface par millimètre cube qu'un profilé usiné ou extrudé de même encombrement. La construction estampée tolère également mieux les variations de lot que l'extrusion, car l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes que le contrôle détecte.
Quelle est la quantité minimale de commande pour les pièces tournées CNC ?
BQUQ accepte la production en faible volume et en série pour les pièces tournées CNC. Comme une seule passe forme la pièce entière, le coût de la pièce cesse d'augmenter avec la complexité, et les séries d'usinage sont suffisamment stables pour alimenter une ligne. Contactez BQUQ avec votre enveloppe et votre pas d'ailettes pour une quantité minimale de commande spécifique.
Comment les pièces tournées CNC sont-elles inspectées avant expédition ?
L'inspection avant chaque expédition couvre le pas d'ailettes, le calibre d'ailettes, la planéité sur la face de montage et la résistance thermique mesurée par lot. L'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, de sorte que l'inspection au niveau du lot détecte les variations avant que les pièces n'atteignent le terrain.