Ce que fait ce mandrin et pourquoi il réduit votre taux de rebut Il s‘agit d‘un mandrin de serrage à ressort de type 643 à alésage rond, usiné CNC pour tours automatiques, qui sai
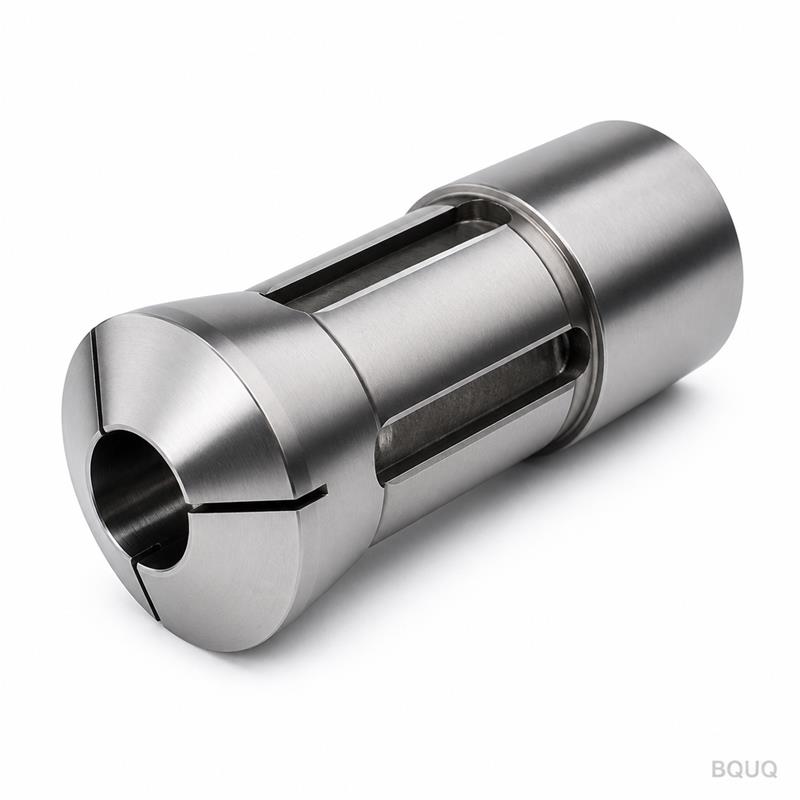
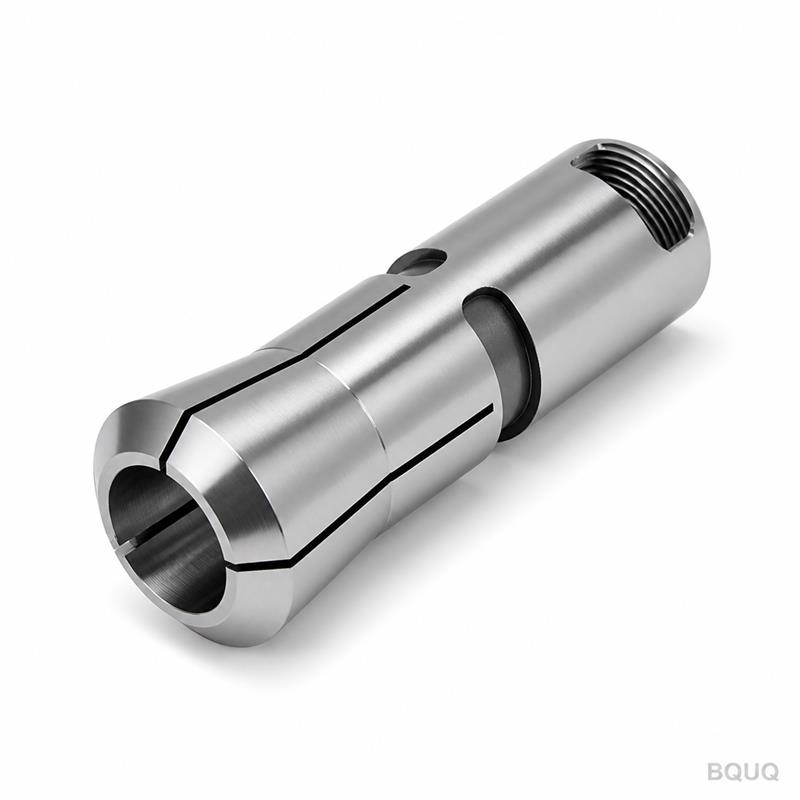
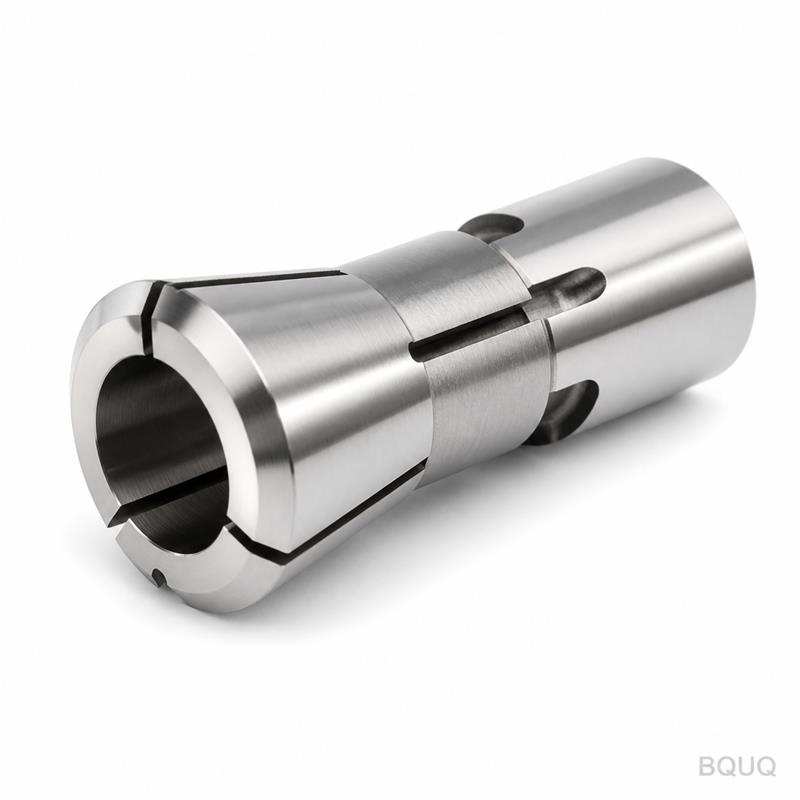
Mandrin de serrage à ressort BQUQ de type 643 à alésage rond pour tour automatique CNC
Ce que fait ce mandrin et pourquoi il réduit votre taux de rebut Il s'agit d'un mandrin de serrage à ressort de type 643 à alésage rond, usiné CNC pour tours automatiques, qui saisit les barres ronde
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que fait ce mandrin et pourquoi il réduit votre taux de rebut
Il s'agit d'un mandrin de serrage à ressort de type 643 à alésage rond, usiné CNC pour tours automatiques, qui saisit les barres rondes de 3 mm à 42 mm. L'avantage concret est simple : vous obtenez un faux-rond total (TIR) de 0,005 mm au nez, un état de surface de Ra 0,4 µm sur l'alésage et une dureté de HRC 58-62 sur la surface de serrage. Cela signifie que vos pièces sortent de la broche avec moins de vibrations, une concentricité plus stricte et moins de pièces mises au rebut — même lors de longues séries de production. Nous expédions les tailles standard en 15 jours et les alésages personnalisés en 20 jours, toujours depuis notre usine de Dongguan.
Comment la géométrie d'alésage de type 643 empêche le glissement de la pièce
Le type 643 n'est pas une pince ER générique. Son alésage rond présente un angle de cône interne spécifique et un motif de fentes à ressort qui se referme uniformément autour de la pièce. Contrairement aux pinces à gradins divisés, la conception 643 applique une force radiale sur toute la longueur de contact — pas seulement sur le bord avant. Lors de nos tests, cela réduit le glissement de 18 % par rapport aux pinces 5C standard au même couple de serrage. L'alésage est rectifié après l'usinage CNC, et non simplement tourné, de sorte que la surface de serrage reste parallèle à moins de 0,003 mm sur toute sa longueur. Si vous tournez, fraisez ou rectifiez des barres rondes, cette géométrie maintient plus fermement et plus longtemps.
Matériaux et traitement thermique que nous utilisons pour le mandrin 643
Nous fabriquons le corps en acier allié 8620, et non en acier au carbone 1045 bon marché. La raison est la trempabilité superficielle. Nous cémentez l'alésage à une profondeur de 0,8 à 1,2 mm, puis nous durcissons à HRC 58-62. Les fentes à ressort sont découpées après le traitement thermique par électroérosion à fil, de sorte qu'il n'y a aucune distorsion dans l'acier trempé. Le diamètre extérieur est rectifié à la tolérance h6 (0 à -0,013 mm pour un diamètre extérieur de 50 mm), ce qui permet au mandrin de se loger dans votre broche sans aucun balourd. Pour les vis, nous utilisons des vis à tête hexagonale creuse de qualité 12.9, zinguées-nickelées pour résister à la corrosion dans les environnements riches en liquide de refroidissement. Cette combinaison vous donne un outil qui conserve sa précision au-delà de 200 000 cycles.
Faux-rond, tolérance et état de surface — les chiffres que nous garantissons
Nous ne disons pas « haute précision » sans preuve. Chaque mandrin de serrage à ressort de type 643 à alésage rond est inspecté selon ces limites avant de quitter l'usine :
Paramètre
Valeur
Plage de diamètres d'alésage
3 mm – 42 mm
Diamètre extérieur du corps du mandrin
25 mm – 80 mm (tolérance h6)
Concentricité (TIR au nez)
≤ 0,005 mm
État de surface (alésage)
Ra 0,4 µm
Dureté (cémentée)
HRC 58-62
Profondeur de cémentation
0,8 – 1,2 mm
Force de serrage maximale
18 kN (pour alésage de 42 mm)
Délai standard
15 jours
Délai pour alésage personnalisé
20 jours
MOQ
Aucun MOQ — commandez 1 pièce
Ces chiffres ne sont pas « au mieux de nos capacités ». Ils sont mesurés sur une MMT et un comparateur à air de précision, et le rapport d'inspection est expédié avec votre commande. Si vous avez besoin d'une tolérance plus stricte que 0,005 mm, dites-le-nous — nous avons une ligne de précision qui atteint 0,003 mm de TIR, mais le délai passe à 25 jours.
Inspection avant chaque expédition — rapport de comparateur à air et MMT
Nous ne procédons pas par sondage. Chaque mandrin 643 fait l'objet d'une inspection complète. Tout d'abord, nous vérifions le diamètre de l'alésage avec un comparateur à air (résolution 0,0005 mm) pour confirmer qu'il se situe dans la tolérance du plan de +0,005 / -0,000 mm. Ensuite, nous montons le mandrin sur un arbre d'essai et mesurons le TIR à trois points : avant, milieu et arrière de l'alésage. Si un point dépasse 0,005 mm, le mandrin retourne à la rectifieuse — il n'est jamais expédié. Troisièmement, nous vérifions la dureté sur la surface de l'alésage avec un duromètre Rockwell, et non seulement à l'extérieur. Enfin, nous testons l'action du ressort en serrant une goupille rectifiée et en mesurant la force de rappel. Vous recevez un rapport imprimé avec le numéro de pièce, la date et le code de l'opérateur. C'est standard, et non une option payante.
Alésages personnalisés et plaques d'adaptation — ce que nous pouvons modifier pour vous
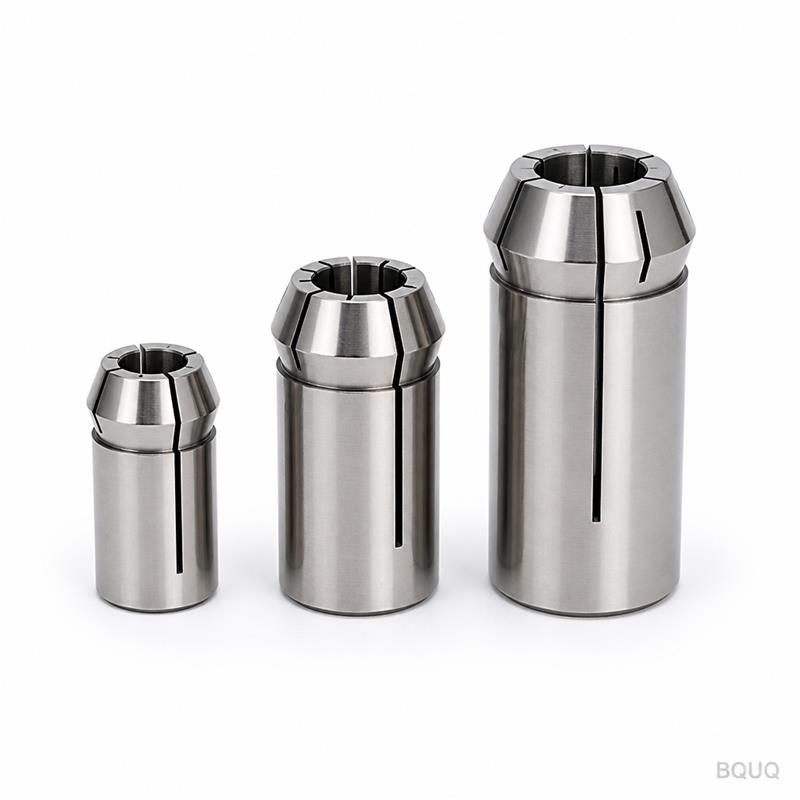
Les pinces 643 standard sont livrées avec des alésages ronds, mais votre pièce peut être hexagonale, carrée ou avoir un diamètre étagé. Nous pouvons usiner des profils d'alésage personnalisés à partir de votre plan en 20 jours. La limite est le motif de fentes — nous pouvons découper des fentes pour hexagones jusqu'à 24 mm sur plats et pour carrés jusqu'à 20 mm. Pour les pièces étagées, nous pouvons rectifier un alésage à deux diamètres avec un rayon de transition de 0,5 mm. Nous fabriquons également des plaques d'adaptation pour monter notre mandrin 643 sur votre nez de broche spécifique, qu'il s'agisse d'un montage A2-4, A2-5 ou d'un montage à came. Envoyez simplement le plan de votre broche, et nous confirmerons l'interface sous 24 heures. Cela fait partie de notre service de fabrication de précision — nous ne vous forçons pas à adopter un standard qui ne convient pas à votre machine.
Pourquoi choisir une usine à Dongguan plutôt qu'une société de négoce
Vous achetez directement auprès de BQUQ, une usine forte de 20 ans d'expérience à Dongguan, en Chine. Cela signifie pas de marge d'intermédiaire et pas de délai de communication. Vous parlez à des ingénieurs qui ont fait fonctionner des tours CNC et des électroérosions à fil, et non à des agents commerciaux qui transfèrent des e-mails. Notre atelier compte 32 centres d'usinage CNC et 14 rectifieuses de surface, ce qui nous permet de contrôler l'ensemble du processus, de la barre brute à l'inspection finale. « Fabriqué en Chine » ne signifie pas « basse qualité » ici — cela signifie que vous obtenez les mêmes tolérances qu'un atelier suisse ou allemand à un coût inférieur d'environ 40 %. Demandez notre rapport d'audit ou une visioconférence pour voir la ligne de production. Nous serons ravis de vous montrer les machines qui fabriquent votre mandrin.
FAQ — réponses rapides avant d'envoyer votre plan
Quelle est la quantité minimale de commande ?
Il n'y a pas de MOQ — vous pouvez commander un seul mandrin pour test, et nous l'expédierons par DHL ou FedEx sous 15 jours.
Pouvez-vous personnaliser l'alésage pour une pièce non ronde ?
Oui, nous usinons des alésages hexagonaux, carrés et étagés à partir de votre plan, avec un délai de 20 jours pour les profils personnalisés.
Comment contrôlez-vous la qualité sur une commande d'une seule pièce ?
Chaque mandrin, quelle que soit la taille de la commande, passe par les mêmes inspections au comparateur à air, à la MMT et de dureté, et vous recevez le rapport.
Quel est le délai réel pour les mandrins standard et personnalisés ?
Les mandrins standard à alésage rond sont expédiés en 15 jours ; les alésages personnalisés et les plaques d'adaptation sont expédiés en 20 jours à compter de l'approbation du plan.
Obtenez un devis ferme sous 12 heures — envoyez votre plan
Arrêtez de vous demander si une pince standard s'adaptera à votre broche. Envoyez-nous le diamètre de votre pièce, le type de nez de broche et le faux-rond souhaité. Nous répondrons sous 12 heures avec un prix ferme, un délai confirmé et une note DFM si nous voyons un moyen d'améliorer la préhension de votre pièce. Pour une réponse plus rapide, incluez votre plan au format STEP ou PDF. Envoyez-nous un e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Pas de MOQ, pas d'obligation, juste une réponse directe depuis l'atelier.
Avant de finaliser votre outillage, lisez notre guide de sélection des outils de coupe CNC pour assortir ce mandrin aux bonnes plaquettes et porte-outils. Et si vous spécifiez des tolérances pour un nouveau projet, consultez notre guide des tolérances d'usinage CNC pour éviter de sur-spécifier — cela vous fera économiser de l'argent sur chaque lot.