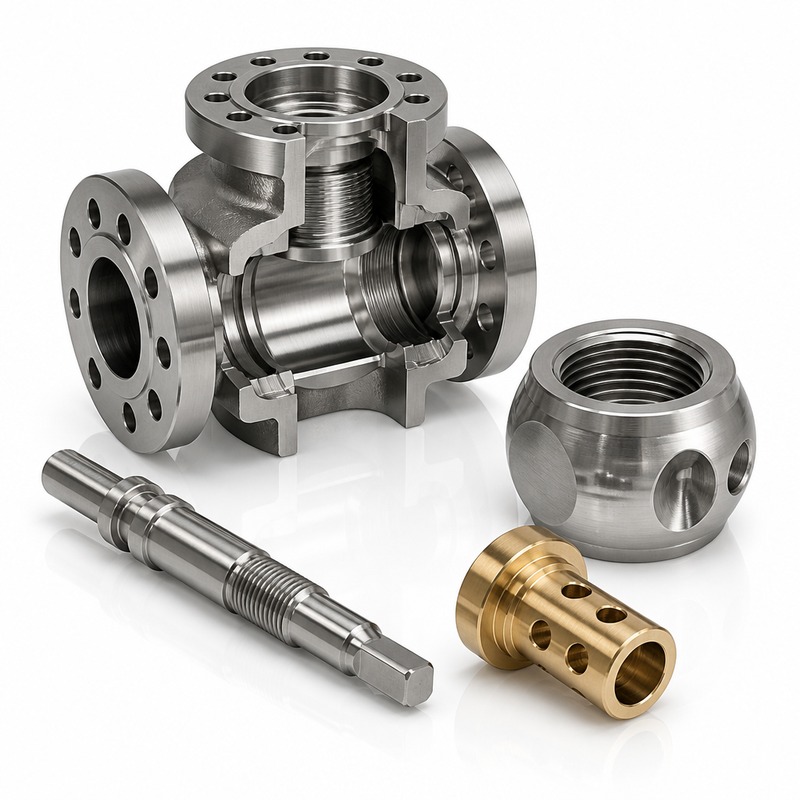
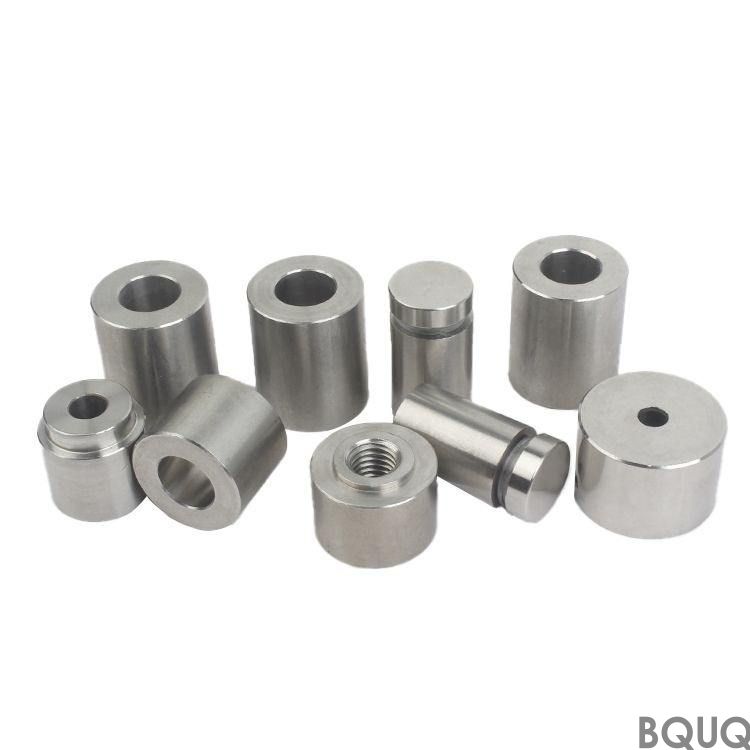
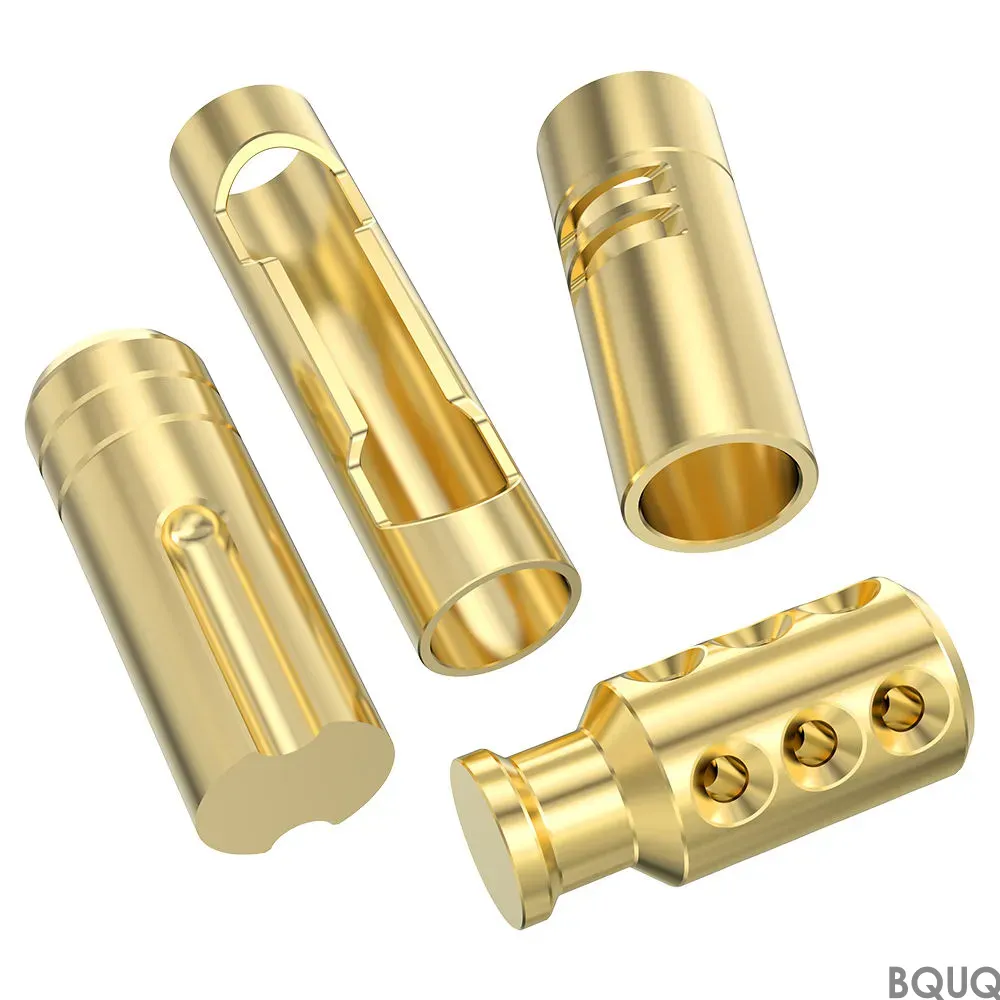
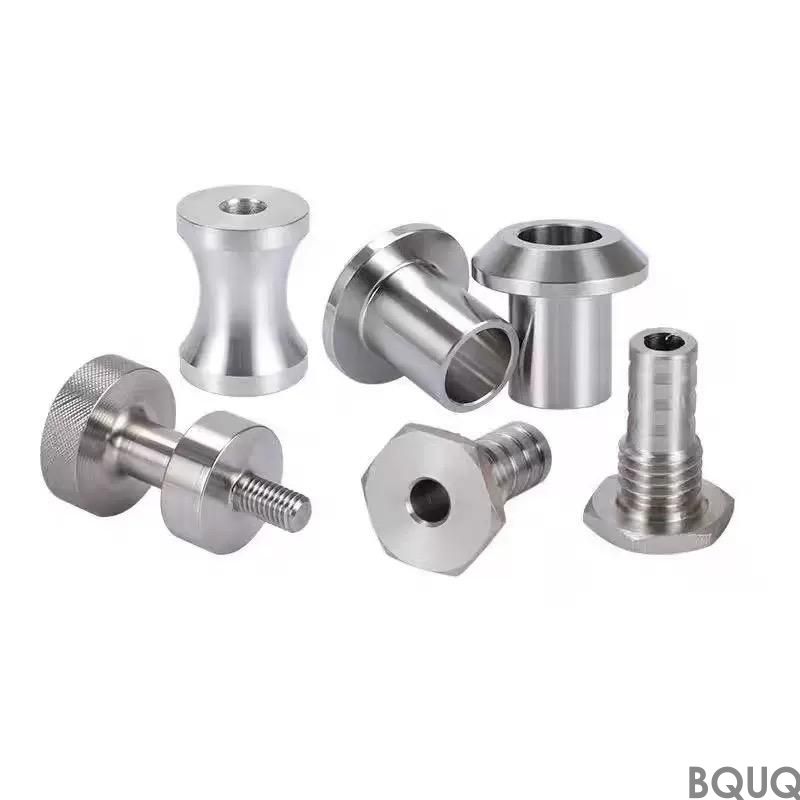
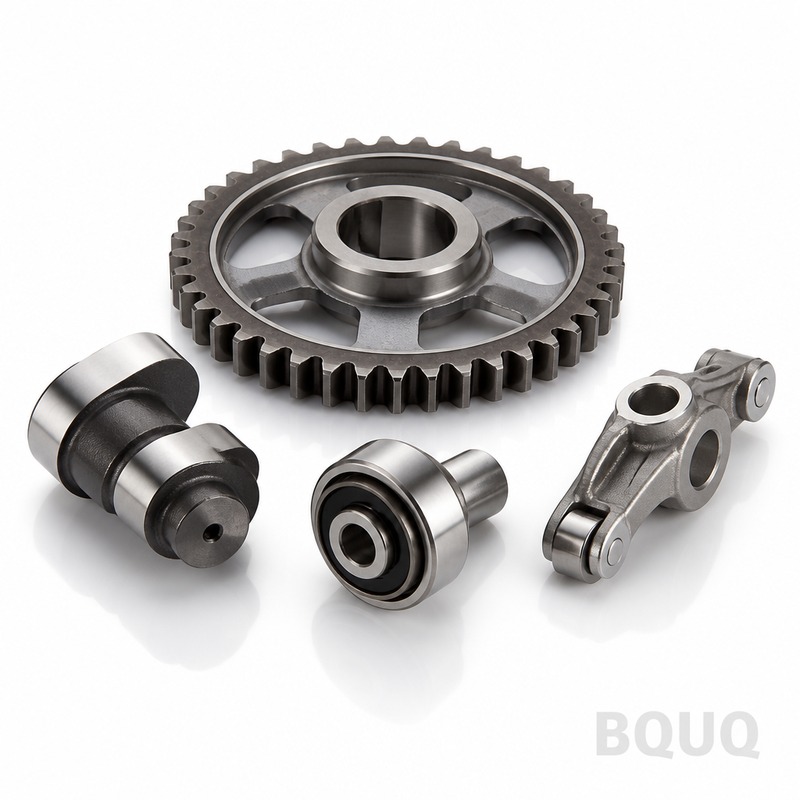
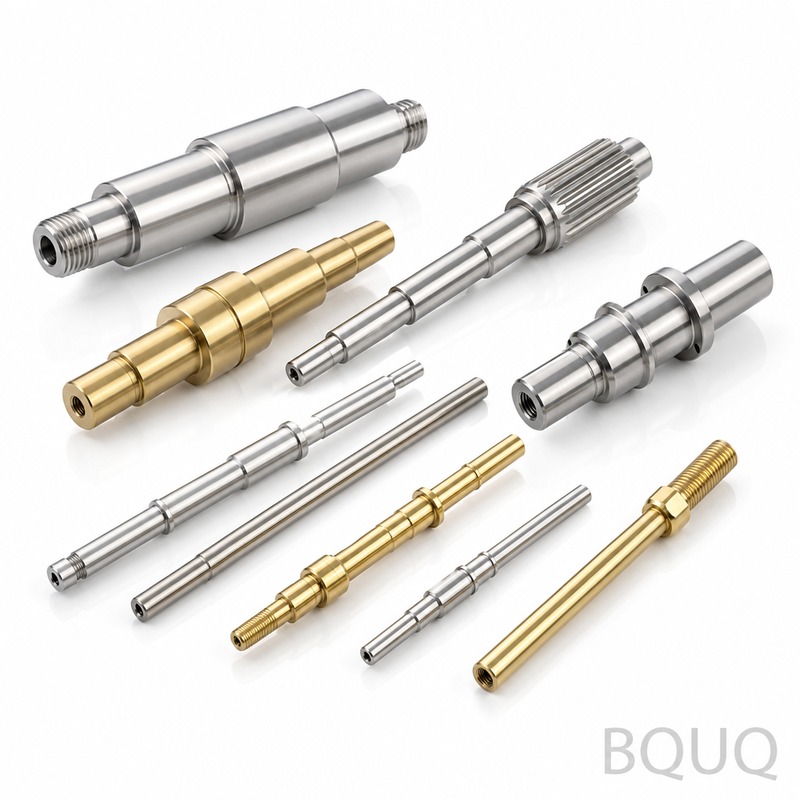
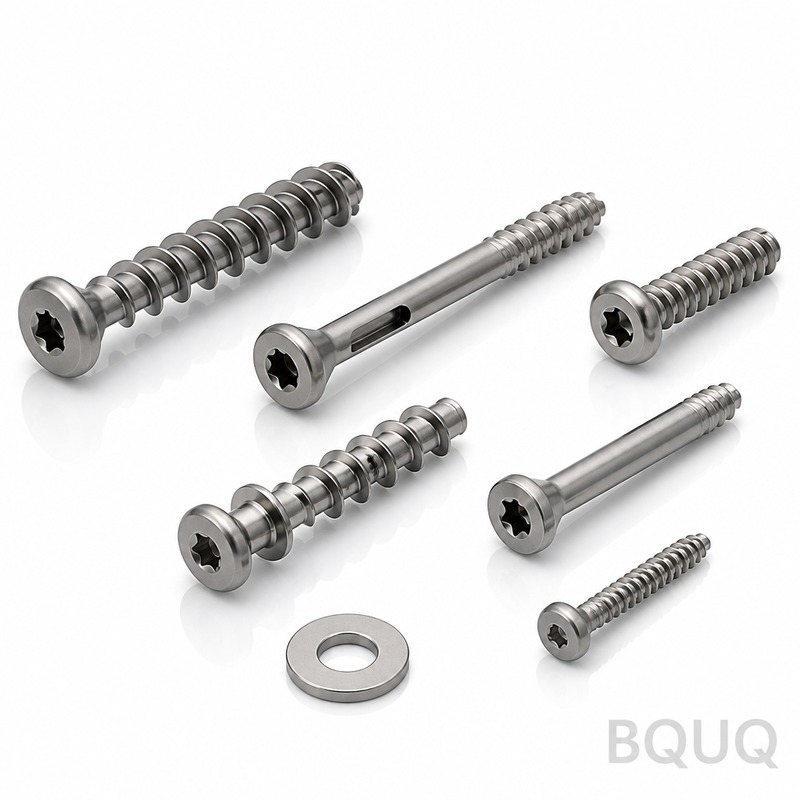
Ces pièces de vannes pour gaz et pétrole usinées CNC sont produites sur des centres d‘usinage CNC à 3 axes et 5 axes dans notre usine de Dongguan. Nous fabriquons des tiges de vann
BQUQ Pièces de vannes pour gaz et pétrole usinées CNC | Fabrication de précision en Chine
Ces pièces de vannes pour gaz et pétrole usinées CNC sont produites sur des centres d'usinage CNC à 3 axes et 5 axes dans notre usine de Dongguan. Nous fabriquons des tiges de vanne, des sièges, des é
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ces pièces de vannes pour gaz et pétrole usinées CNC sont produites sur des centres d'usinage CNC à 3 axes et 5 axes dans notre usine de Dongguan. Nous fabriquons des tiges de vanne, des sièges, des étrangleurs et des composants de cage avec une tolérance de ±0,005 mm, un état de surface jusqu'à Ra 0,4 et un délai garanti de 15 jours pour la plupart des alliages. La dureté atteint 58–62 HRC après traitement thermique, ce qui prolonge directement la durée de vie en service dans les environnements de gaz acide et de fond de puits à haute pression.
Pourquoi les pièces de vannes nécessitent une tolérance de ±0,005 mm et un fini Ra 0,4
Les sièges et tiges de vannes sont soumis à un flux érosif, à des cycles thermiques et à des impacts répétés. Un siège décalé de 0,01 mm crée un chemin de fuite — c'est 10 microns de défaillance. Nous maintenons les diamètres d'étanchéité critiques à ±0,005 mm et la circularité sous 0,003 mm. Un Ra 0,4 sur les faces d'étanchéité réduit la friction et prévient le grippage entre les pièces mobiles. Pour les garnitures d'étranglement, nous usinons les orifices de passage avec un bord ébavuré de 0,05 mm maximum, afin que la chute de pression reste prévisible.
Matériaux que nous travaillons : du 316L à l'Inconel 718
Nous stockons et usinons six alliages principaux pour le service pétrole et gaz : acier inoxydable 316L (carbone max 0,02 %), 17-4PH H1150 (33–35 HRC), duplex 2205 (limite d'élasticité 450 MPa), Inconel 718 (vieillissement à 44 HRC), Monel K500 et AISI 4140 avec revêtement nitruré. Pour les environnements CO2 et H2S, nous recommandons le 17-4PH ou l'Inconel 718. Chaque barre est livrée avec un certificat matière traçable jusqu'à l'aciérie. Si vous avez besoin d'un grade spécifique, nous nous le procurons en 48 heures — sans frais supplémentaires pour les petites quantités.
Contrôle du faux-rond sur les longues tiges de vanne — La méthode de bridage
Les tiges de vanne de plus de 300 mm sont la partie difficile. Nous utilisons un mandrin hydraulique avec une contre-pointe rotative sur la poupée mobile, et non un mandrin à trois mors. Ce montage maintient le faux-rond total (TIR) à 0,01 mm sur une longueur de 400 mm. Pour les tiges jusqu'à 800 mm, nous passons à une lunette fixe avec patin en nylon, maintenant le TIR à 0,02 mm. Nous n'usinons jamais les longues tiges en une seule passe — nous ébauchons, relaxons les contraintes dans un four sous vide, puis finissons. Cela élimine les contraintes internes et prévient le cintrage après expédition.
Notre usinage 5 axes pour les garnitures d'étranglement et les cages de vannes
Les garnitures d'étranglement et les cages de vannes ont des profils internes complexes, souvent avec 6 à 12 fentes de passage à angles. Une machine à 3 axes nécessite deux montages, ce qui nuit à la concentricité. Nos machines 5 axes DMG MORI coupent ces fentes en un seul serrage. La concentricité entre l'alésage et le diamètre extérieur reste dans 0,008 mm. La tolérance de largeur de fente est de ±0,02 mm, et le rayon d'arête est maintenu à 0,1 mm. Cela réduit la turbulence et la cavitation dans les chutes de pression élevées — un point de défaillance courant dans les vannes d'étranglement.
Traitement thermique et dureté — Nous le faisons en interne
Nous exploitons un four de traitement thermique sous vide dans notre usine. Pour le 17-4PH, nous réalisons une mise en solution à 1040 °C, puis un vieillissement à 620 °C pour la condition H1150 (33–35 HRC). Pour l'Inconel 718, nous vieillissons à 720 °C pendant 8 heures, puis à 620 °C pendant 8 heures, atteignant 44 HRC. Nous vérifions la dureté sur chaque pièce avec un duromètre Rockwell, et non sur un échantillon. Pour le durcissement superficiel du 4140, nous proposons une nitruration à 58–62 HRC avec une profondeur de couche de 0,3 mm. La distorsion après traitement thermique est corrigée par une passe de rectification finale sur les surfaces d'étanchéité.
Inspection avant chaque expédition — CMM et test hydrostatique
Chaque lot de pièces de vannes pour gaz et pétrole usinées CNC passe par un protocole d'inspection à 100 %. Nous utilisons une CMM Zeiss pour les contrôles dimensionnels : diamètre d'alésage, pas de filetage et concentricité. L'état de surface est mesuré avec un profilomètre, et non évalué à l'œil. Pour les sièges de vannes, nous effectuons un test d'étanchéité à l'hélium jusqu'à 1×10⁻⁹ mbar·L/s. Les filetages sont vérifiés avec un calibre Go/No-Go. Nous envoyons un rapport d'inspection complet avec chaque expédition — y compris le certificat matière et le graphique de traitement thermique. Pas de rapport, pas d'expédition.
Délai et MOQ — Sans MOQ, 15 jours pour les prototypes
Nous n'avons pas de quantité minimale de commande. Un prototype ou 10 000 pièces — le même contrôle de processus. Le délai de prototype est de 15 jours pour les alliages standard comme le 316L et le 17-4PH. Les séries de production de 100 à 500 pièces sont expédiées en 25 à 30 jours. Pour l'Inconel 718, ajoutez 5 jours pour l'approvisionnement en matériau. Nous maintenons un stock tampon de barres en 316L et 17-4PH dans notre entrepôt, donc les commandes les plus courantes commencent l'usinage dans les 48 heures suivant l'approbation du dessin.
±0,005 mm sur les diamètres d'étanchéité ; ±0,02 mm sur les caractéristiques générales
État de surface (Ra)
0,4 µm sur les faces d'étanchéité ; 0,8 µm standard ; 0,2 µm sur demande
Faux-rond (TIR)
0,01 mm sur 400 mm de longueur ; 0,02 mm sur 800 mm
Concentricité (5 axes)
0,008 mm entre l'alésage et le diamètre extérieur
Classe de filetage
UNS 2A/3A, NPT, API modifié — vérifié Go/No-Go
Délai (prototype)
15 jours pour 316L/17-4PH ; 20 jours pour Inconel 718
MOQ
Sans MOQ — 1 pièce acceptée
Système qualité
ISO 9001:2015, inspection CMM, test d'étanchéité à l'hélium
Lorsque vous spécifiez un matériau, nous demandons les conditions de service : pression, température, pression partielle de H2S et composition du fluide. Cela nous indique s'il faut utiliser du 316L ou passer à l'Inconel 718. Si vous n'êtes pas sûr, nos ingénieurs recommanderont un grade selon les directives NACE MR0175. Nous usinons également à partir de vos ébauches fournies si vous avez des préformes forgées ou coulées — cela vous permet d'économiser sur le coût du matériau pour les géométries complexes.
Ébavurage et préparation des arêtes — Le petit détail qui prévient l'érosion
Les arêtes vives sur les chemins d'écoulement sont un point de défaillance. Une bavure de 0,1 mm se détachera et rayera le siège. Nous utilisons un processus d'ébavurage thermique pour les trous transversaux internes — il brûle les bavures dans une explosion contrôlée à l'intérieur d'une chambre scellée. Pour les arêtes externes, nous ébavurons à la main avec un rayon maximal de 0,05 mm. Ensuite, nous passons chaque pièce dans une finisseuse vibratoire avec des médias céramiques pendant 20 minutes. Cela donne une micro-finition cohérente qui réduit l'érosion dans les flux de gaz à haute vitesse.
Filetage et surfaces d'étanchéité — Coupés, non roulés, pour la répétabilité
Les chapeaux de vannes et les raccords d'extrémité utilisent souvent des filetages NPT ou API. Nous coupons les filetages en une seule pointe sur un tour CNC avec une plaquette à profil complet. Cela donne une précision de pas de 0,002 mm et un fini de 32 RMS sur les flancs. Nous ne roulons pas les filetages sur les pièces pétrole et gaz — le roulage peut laisser des micro-fissures qui se propagent sous fatigue. Après la coupe, nous vérifions chaque pièce avec un micromètre à filetage. Pour les joints métal-métal, nous rectifions l'angle de cône à 1,0° ± 0,05°, puis nous rodons à un fini de 0,2 µm.
Options de finition — Passivation, électropolissage et revêtement
Pour les pièces en 316L, nous proposons une passivation selon ASTM A967 pour éliminer le fer libre. Pour une résistance à la corrosion plus élevée, l'électropolissage retire 0,01 mm de la surface et crée une couche passive brillante. Pour la résistance à l'usure sur le 17-4PH, nous appliquons un revêtement en carbure de tungstène (HVOF) sur le diamètre d'étanchéité — cette dureté atteint 1100 HV. L'épaisseur du revêtement est de 0,15 mm ± 0,05 mm, et nous le rectifions à la taille finale. Si vous avez besoin d'un traitement de surface spécifique, indiquez-nous la norme — nous suivons ASTM, NACE ou votre spécification interne.
Emballage et traçabilité pour l'expédition offshore
Les sites offshore et éloignés ont besoin de pièces qui survivent à l'expédition et au stockage. Chaque pièce est enveloppée individuellement dans du papier VCI (inhibiteur de corrosion en phase vapeur) et scellée dans un sac plastique avec un sachet déshydratant. Ensuite, nous emballons dans une caisse en bois avec des inserts en mousse — pas de pièces en vrac. Chaque caisse a une liste de colisage avec le numéro de bon de commande, le numéro de pièce et le numéro de coulée. Nous marquons également au laser un code DMC sur chaque pièce pour une traçabilité complète. Ce code est lié à notre base de données avec le certificat matière, les résultats d'inspection et le nom de l'opérateur.
Comment obtenir un devis — Envoyez votre dessin aujourd'hui
Envoyez votre dessin 2D (PDF ou DWG) ou votre modèle 3D (STEP ou IGES) à sc@bquq.com. Nous examinerons la géométrie, le matériau et les tolérances dans les 2 heures. Si le dessin est incomplet, nous vous appellerons pour clarifier — pas de rejets automatisés. Vous recevez un devis ferme avec le prix unitaire, le délai et des suggestions de changement de matériau si nous voyons une opportunité d'économie. Pour les assemblages de vannes complexes, nous pouvons également usiner les pièces d'accouplement ensemble pour garantir l'ajustement.
Questions fréquemment posées
Quelle est la quantité minimale de commande pour les pièces de vannes pour gaz et pétrole usinées CNC ?