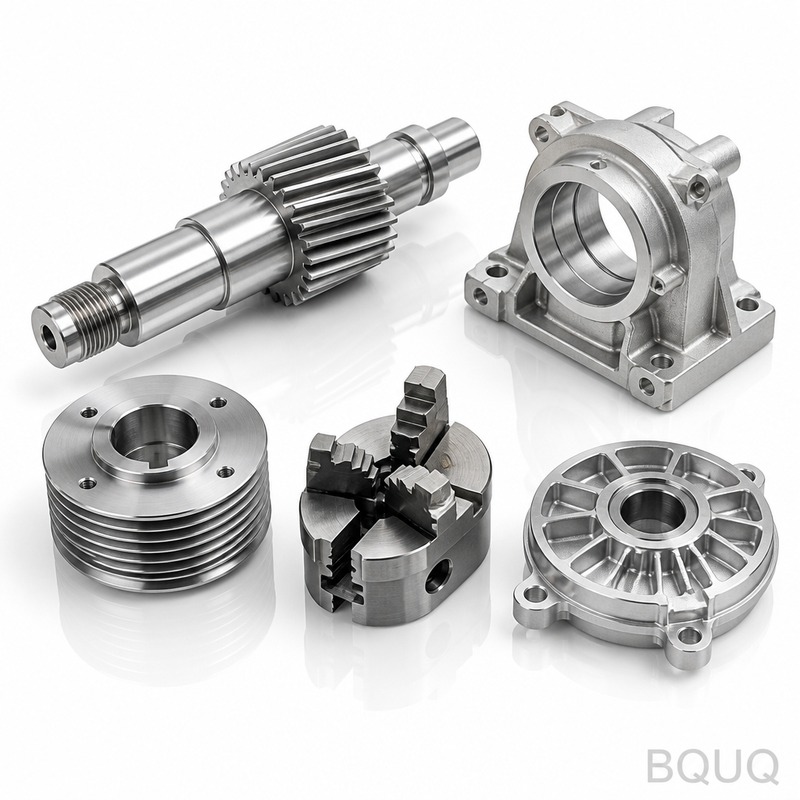
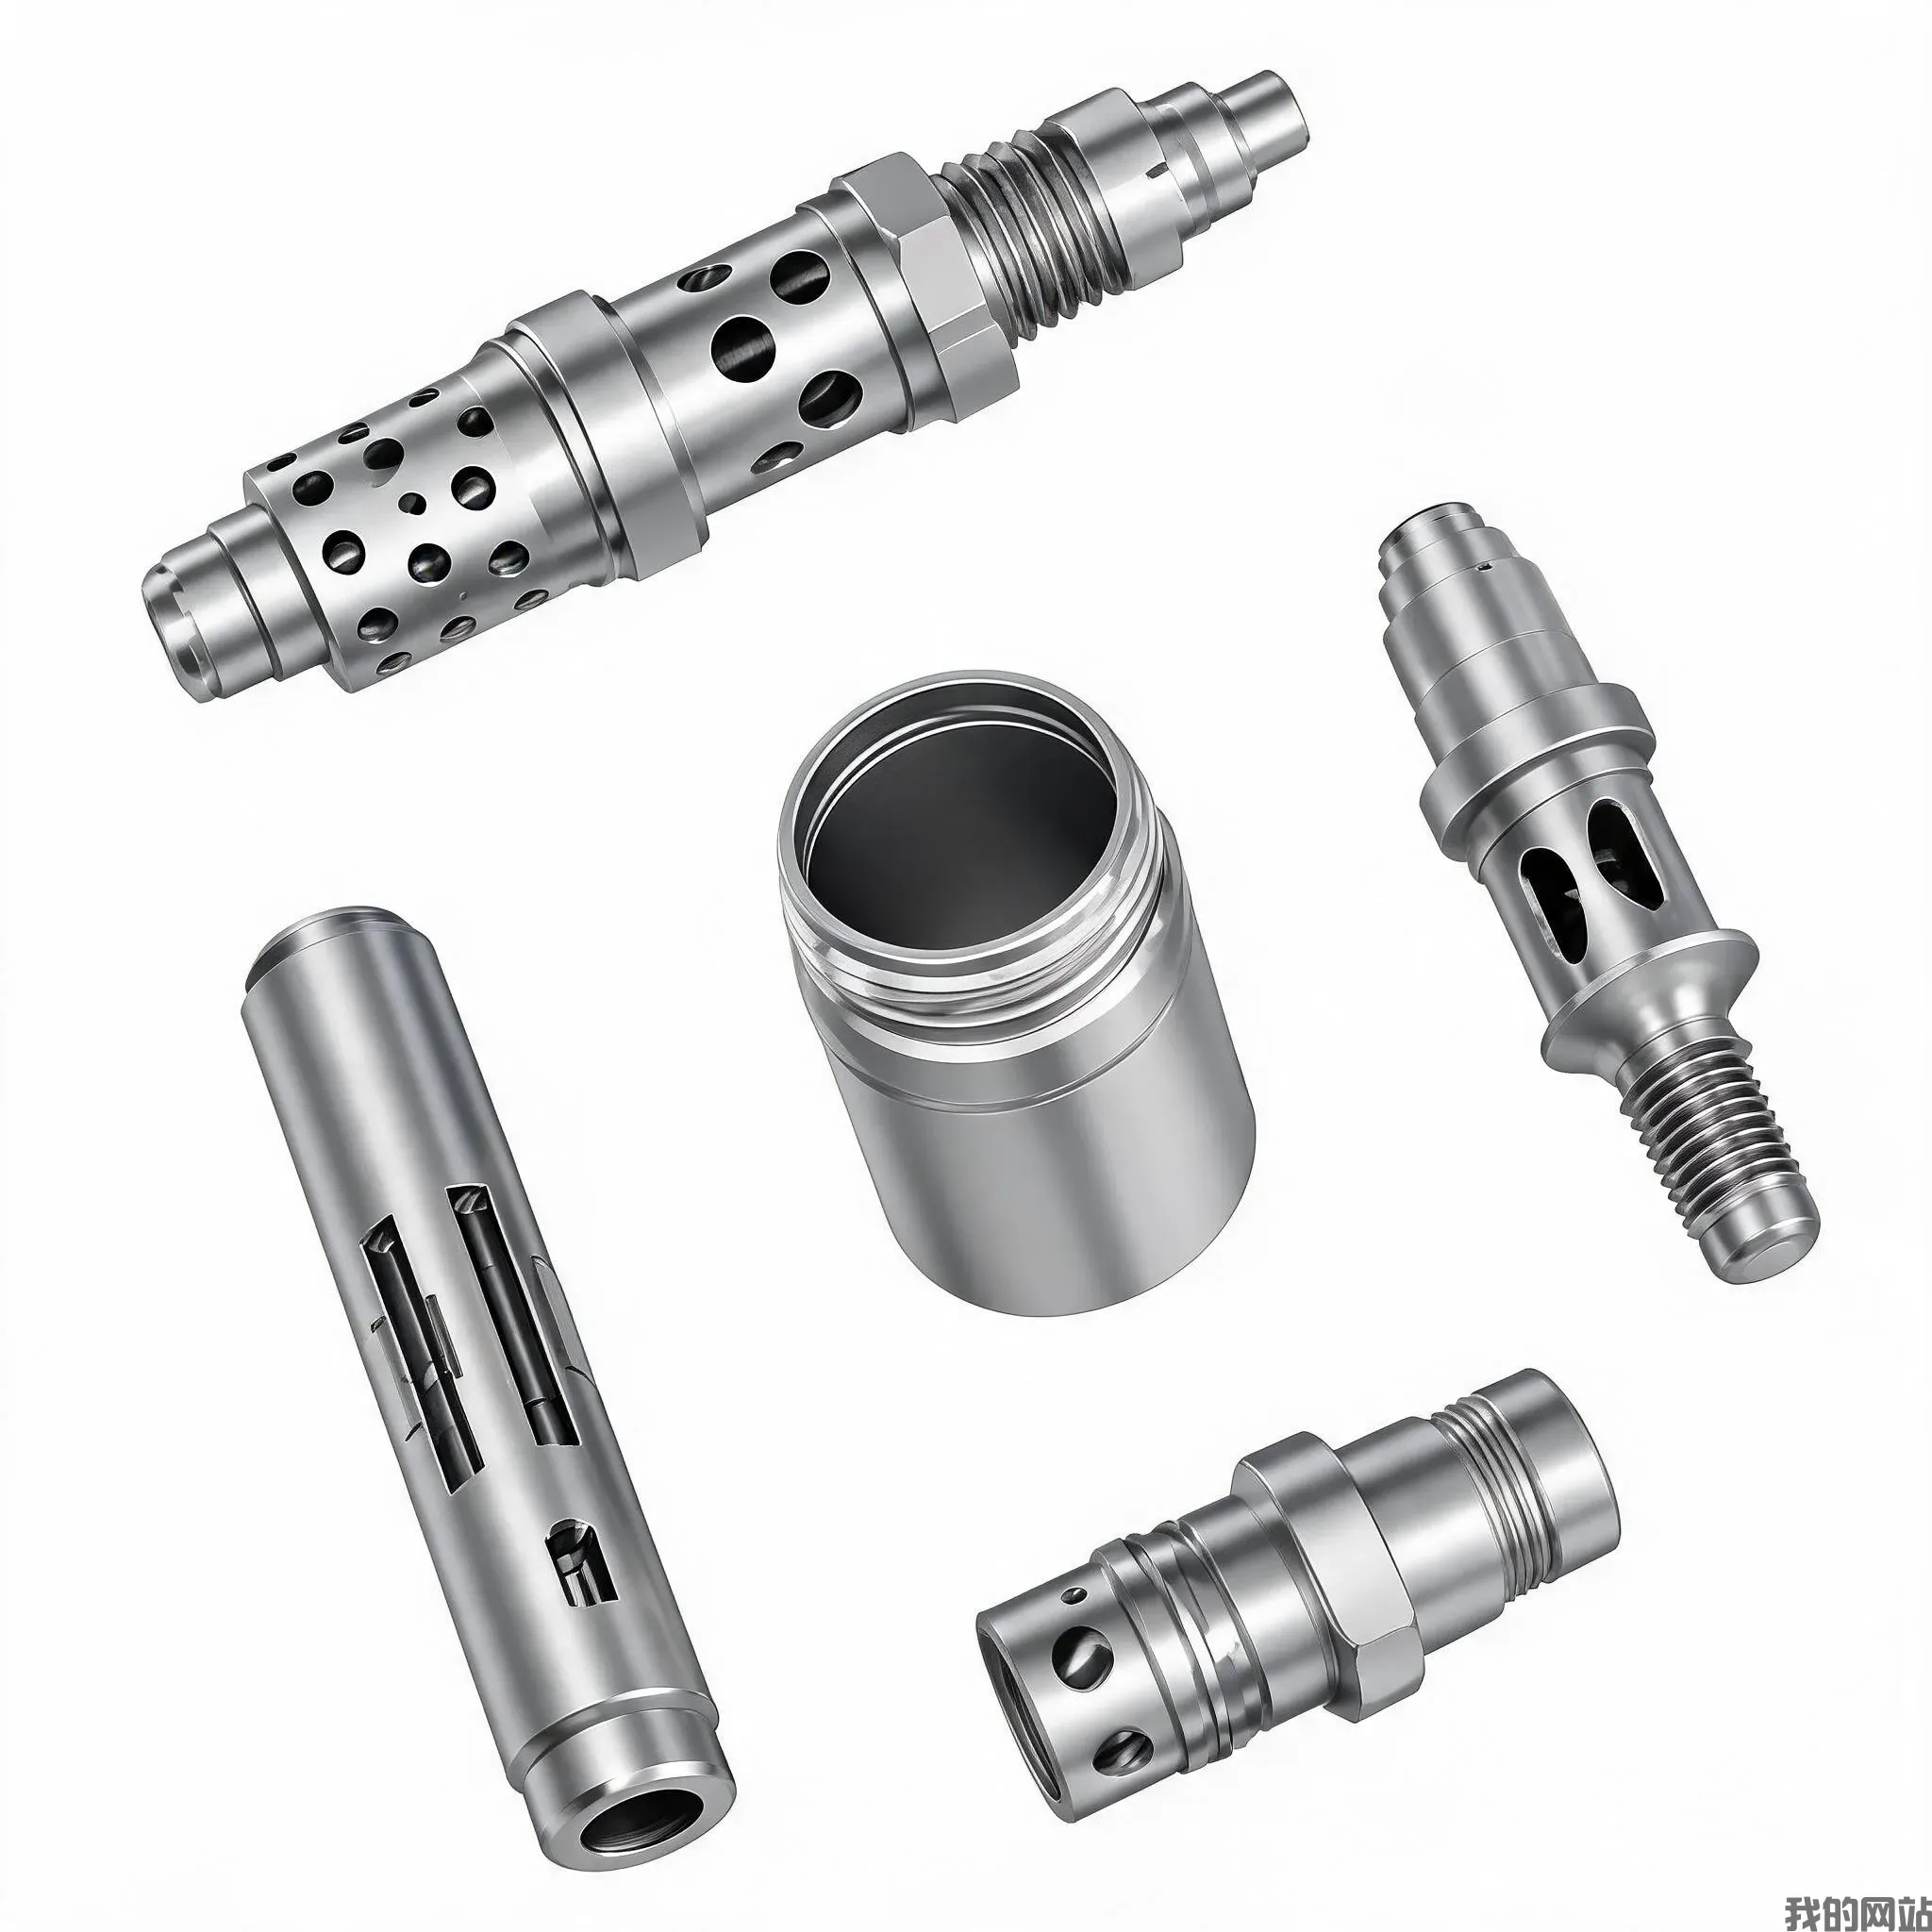
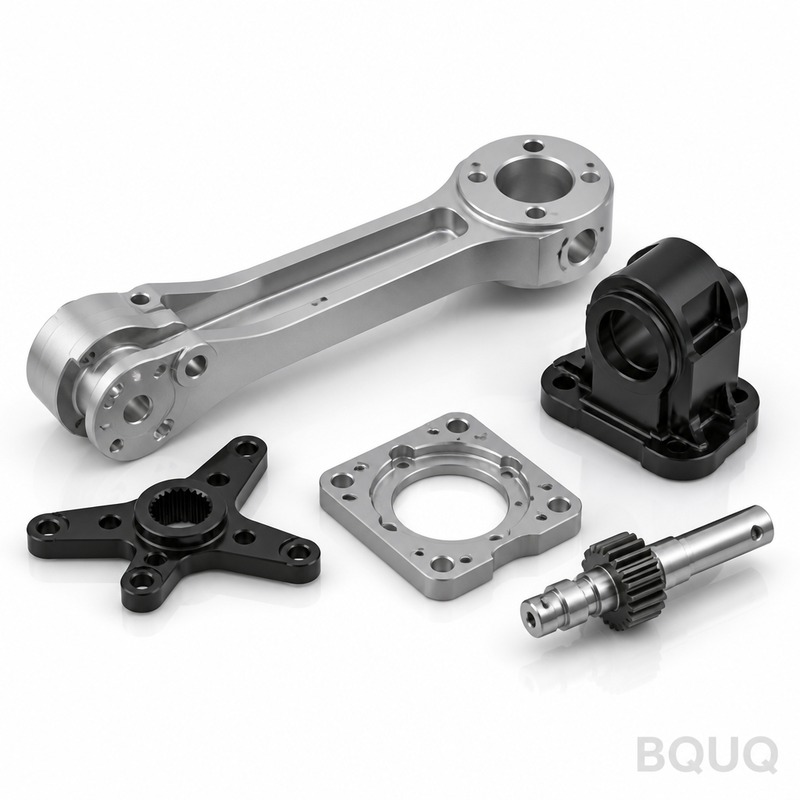
Cette gamme de produits couvre les composants usinés par CNC pour outils électriques—carters d‘engrenages, arbres d‘induit, sièges de roulements et corps de mandrins—produits sur d
Pièces de machines pour outils électriques usinées par CNC | Fabrication de précision BQUQ
Cette gamme de produits couvre les composants usinés par CNC pour outils électriques—carters d'engrenages, arbres d'induit, sièges de roulements et corps de mandrins—produits sur des machines 5 axes M
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Cette gamme de produits couvre les composants usinés par CNC pour outils électriques—carters d'engrenages, arbres d'induit, sièges de roulements et corps de mandrins—produits sur des machines 5 axes Mazak et Fanuc dans notre usine de Dongguan. Vous obtenez une tolérance de positionnement de ±0,005 mm, un faux-rond TIR de 0,008 mm sur les diamètres critiques, et une dureté de surface de 48 HRC après traitement thermique, avec un délai standard de 15 jours pour les prototypes. Si votre perceuse, meuleuse ou clé à choc nécessite une pièce qui résiste à plus de 10 000 cycles sans usure, c'est la fiche technique qu'il vous faut.
Comment nous maintenons un faux-rond de 0,008 mm sur les arbres d'induit
Le faux-rond nuit à la durée de vie des roulements et provoque des vibrations dans les outils rotatifs. Nous rectifions les arbres d'induit entre pointes après le tournage CNC, en utilisant une rectifieuse cylindrique avec une résolution de 0,5 µm. Ensuite, nous vérifions chaque arbre sur un appareil de mesure de circularité Talyrond. Le processus : tournage d'ébauche, traitement thermique, rectification du diamètre extérieur à 0,008 mm TIR, puis rodage final du porteur de roulement à Ra 0,4 µm. Pour les arbres cannelés, nous utilisons une rectification de forme pour maintenir l'espacement des dents à ±0,01 mm—cela évite le broutage des engrenages à 20 000 tr/min.
Matériaux et traitement thermique pour les charges de choc
Les pièces d'outils électriques subissent des charges de choc, pas seulement un couple constant. Nous usinons à partir d'acier allié 8620 pour les engrenages cémentés (58-62 HRC, profondeur de cémentation 0,8-1,2 mm), 4140 pour les corps de mandrins (noyau 28-32 HRC, durci par induction à 52 HRC sur la face de préhension), et aluminium 6061-T6 pour les carters légers. Pour les environnements à haute température comme les arbres de scies circulaires, nous utilisons de l'acier inoxydable 440C durci à 56 HRC. Chaque lot reçoit un rapport de test de dureté—nous ne sautons jamais cette étape, même pour des échantillons uniques.
Si vous avez besoin d'un grade spécifique, nous nous le procurons localement en 3 jours. Mais tenez-vous-en à ces trois matériaux de base, sauf si vous avez une exigence de test de fatigue. Notre partenaire de traitement thermique est certifié ISO 9001 et utilise des fours à vide pour une distorsion minimale—essentiel pour les manchons à paroi mince.
Inspection avant chaque expédition : MMT et profilomètre de surface
Nous ne faisons pas confiance à la machine seule. Chaque commande de pièces de machines pour outils électriques usinées par CNC passe par un contrôle en 3 étapes : (1) sondage en cours de processus toutes les 10 pièces pour les diamètres d'alésage critiques, (2) inspection finale par MMT sur une machine Zeiss pour la GD&T—position vraie, parallélisme et concentricité, (3) vérification de l'état de surface avec un profilomètre Mitutoyo sur les faces d'étanchéité. Pour les pièces critiques en faux-rond, nous ajoutons un test fonctionnel à 100 % : rotation de la pièce à la vitesse nominale avec un comparateur à cadran. Vous recevez un rapport PDF numérique avec toutes les valeurs mesurées, pas seulement un tampon « conforme ».
Élément de spécification
Valeur / Plage
Matériaux
8620, 4140, 440C, 6061-T6, 7075-T6, laiton C360
Plage de diamètres
3 mm à 300 mm
Plage de longueurs
2 mm à 600 mm
Dureté (à cœur)
28-32 HRC (noyau 4140), 56-60 HRC (440C)
Dureté superficielle
58-62 HRC sur 8620 cémenté
Tolérance d'usinage
±0,005 mm sur alésages, ±0,01 mm sur filetages extérieurs
État de surface (Ra)
0,4 µm rectifié, 0,8 µm tourné, 1,6 µm fraisé
Faux-rond (TIR)
0,008 mm sur portées rectifiées, 0,02 mm sur surfaces tournées
Délai de livraison
15 jours pour prototypes, 25 jours pour production
MOQ
Sans MOQ — pièce unique acceptée
Filetages et cannelures : sélection d'outils de coupe qui évite la casse des tarauds
Les carters d'outils électriques utilisent souvent des filetages M4-M8 en aluminium et en acier durci. Nous utilisons des tarauds à cannelures hélicoïdales pour les trous borgnes et des tarauds à refouler pour les trous débouchants en aluminium afin d'éviter l'accumulation de copeaux. Pour les arbres cannelés, nous utilisons des fraises-mères avec revêtement TiAlN—cela prolonge la durée de vie de l'outil à 800 pièces par affûtage. Si vous concevez un nouveau profil de cannelures, consultez notre guide de sélection d'outils de coupe CNC—il couvre les avances et vitesses exactes pour ces géométries.
Options d'état de surface : de l'usiné brut à l'oxyde noir
Les surfaces usinées brutes sont standard, avec Ra 1,6 µm sur les faces non critiques. Mais pour la résistance à la corrosion des pièces en acier, nous proposons l'oxyde noir (MIL-DTL-13924) qui ajoute 0,5 µm d'épaisseur—sans changement dimensionnel. Pour les carters en aluminium, nous réalisons une anodisation de type II (18-22 µm) en noir ou clair, qui augmente la dureté de surface à l'équivalent de 60 HRC. Si vous avez besoin d'une surface à faible frottement pour des pièces coulissantes, nous appliquons une anodisation imprégnée de PTFE qui réduit le coefficient de frottement à 0,1. Toutes les finitions sont conformes RoHS.
Lots et délais : sans MOQ, prototype fixe en 15 jours
Nous exploitons une ligne dédiée aux pièces d'outils électriques avec des outillages pré-réglés pour les diamètres courants. C'est pourquoi nous pouvons offrir sans MOQ—une pièce unique coûte le même prix unitaire qu'une série de 500 pièces, seul le coût de mise en place est plus élevé. Le délai de prototype est de 15 jours à partir de l'approbation du dessin, les séries de production sont expédiées en 25 jours. Si vous avez besoin d'une urgence en 48 heures, nous facturons des frais d'accélération de 30 % et travaillons en équipe de nuit. Pour les commandes récurrentes, nous conservons vos outillages et fichiers CAM pendant 2 ans, donc une réapprovisionnement ne prend que 10 jours.
Avant d'envoyer un dessin, lisez notre guide des tolérances d'usinage CNC—il explique quelles caractéristiques doivent être à ±0,005 mm et lesquelles peuvent être à ±0,05 mm pour réduire les coûts. Le sur-tolérancement est la raison n°1 des retards de devis.
Comment nous gérons le gauchissement des arbres longs après rectification
Les arbres de plus de 200 mm de long peuvent se voiler pendant le traitement thermique. Nous les redressons avec une presse hydraulique à moins de 0,02 mm avant la rectification, puis nous effectuons un détensionnement à 150°C pendant 2 heures. Après la rectification, nous revérifions la rectitude sur une table en granit avec un comparateur de hauteur. Pour les arbres de plus de 400 mm, nous utilisons la rectification sans centre pour maintenir une circularité de 0,01 mm. C'est la différence entre une pièce qui ronronne à 15 000 tr/min et une qui fait vibrer tout l'outil.
Quelle est la quantité minimale de commande ?
Nous n'avons pas de MOQ—commandez un prototype ou 10 000 unités, le prix unitaire ne change que par l'amortissement de la mise en place.
Pouvez-vous usiner des pièces à partir de notre modèle 3D sans dessin 2D ?
Oui, nous acceptons les fichiers STEP ou IGES, mais nous générerons un dessin GD&T pour votre approbation, surtout pour les spécifications de faux-rond et de concentricité.
Comment garantissez-vous la spécification de faux-rond de 0,008 mm ?
Chaque arbre est mesuré sur un appareil Talyrond après rectification, et nous incluons la trace brute de circularité dans le rapport d'inspection.
Quel est votre délai réel pour une commande de production de 100 pièces ?
25 jours à partir de l'approbation du dessin, mais nous pouvons compresser à 18 jours si vous acceptez une expédition partielle des 50 premières pièces.
Obtenez un devis ferme sous 12 heures. Envoyez votre dessin ou fichier 3D à sc@bquq.com ou WhatsApp +86 13713157787. Nous répondrons avec le prix unitaire, le coût d'outillage (si applicable) et une date de livraison confirmée—sans approximation. BQUQ, fabrication de précision en Chine depuis 2005.