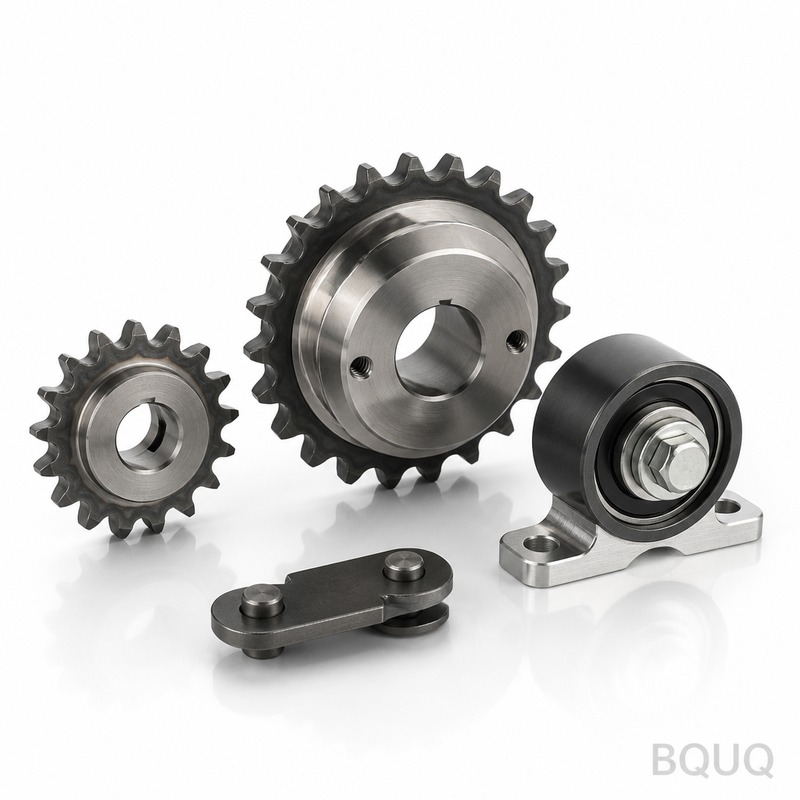
Les pignons et chaînes usinés CNC sont des composants d‘entraînement découpés dans des barres pleines ou des ébauches forgées, et non coulés ou frittés. Nous maintenons la toléran
Pignons et Chaînes Usinés CNC BQUQ | Fabrication de Pignons de Précision
Les pignons et chaînes usinés CNC sont des composants d'entraînement découpés dans des barres pleines ou des ébauches forgées, et non coulés ou frittés. Nous maintenons la tolérance du profil de dent
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Les pignons et chaînes usinés CNC sont des composants d'entraînement découpés dans des barres pleines ou des ébauches forgées, et non coulés ou frittés. Nous maintenons la tolérance du profil de dent à ±0,005 mm et le voile du cercle primitif sous 0,02 mm, afin que votre chaîne fonctionne en douceur à 10 000 tr/min sans fouettement ni bruit. Le délai de livraison typique est de 7 à 10 jours pour les pignons en acier personnalisés, avec une dureté de surface allant jusqu'à 58 HRC pour les environnements abrasifs.
Précision du profil de dent pour une tension de chaîne uniforme
La défaillance des entraînements par chaîne est presque toujours due à l'usure des dents ou à une erreur de pas. Nos centres d'usinage CNC 5 axes découpent les profils de dent en développante directement à partir de matière pleine, éliminant ainsi l'angle de dépouille et la porosité des pignons coulés. Nous maintenons l'erreur de pas dent à dent à ±0,008 mm, ce qui signifie que les axes de chaîne s'engagent et se libèrent sans charge d'impact. Pour les chaînes à rouleaux (ANSI 40 à 240) et les chaînes de classe technique (jusqu'à un pas de 36"), nous découpons des nombres de dents de 8 à 120 dents en un seul montage. Cela réduit l'erreur d'indexation cumulative, de sorte que la chaîne ne s'étire pas de manière inégale sur la face du pignon.
Matériaux et traitements thermiques pour une longue durée de vie
Nous usinons des pignons en acier au carbone 1045, en chromoly 4140, en acier inoxydable 420 et en 17-4 PH pour les lignes de rinçage corrosives. Pour les applications à forte usure, nous cémentation jusqu'à 58–62 HRC avec une profondeur de couche de 0,5–1,0 mm, ou nous durcissons par induction uniquement les dents à 55 HRC, laissant l'alésage doux pour la découpe de clavette. Si vous avez besoin de matériaux non métalliques, nous tournons de l'acétal (POM) et du nylon 6/6 avec charge de verre pour un fonctionnement silencieux et sans lubrification. Voici la gamme de spécifications réelle que nous citons quotidiennement :
Matériau
1045, 4140, 420 SS, 17-4 PH, POM, nylon
Nombre de dents
8 – 120 dents (ANSI standard et métrique)
Diamètre primitif
20 mm – 600 mm (0,8" – 24")
Dureté (acier)
45 HRC (à cœur) à 62 HRC (en surface)
Tolérance d'alésage
H7 (+0,012 / 0) standard, personnalisé sur demande
Tolérance du profil de dent
±0,005 mm
Voile du cercle primitif
≤0,02 mm
Finition de surface (dents)
Ra 0,8 µm (rectifiées), Ra 1,6 µm (fraisées)
Clavette
Clavette parallèle selon DIN 6885, ou cannelure en développante
Délai de livraison
7 jours (acier standard), 3 jours (aluminium/POM)
MOQ
Aucune quantité minimale (sans MOQ)
Équilibrage et contrôle du voile pour les entraînements à grande vitesse
La plupart des fournisseurs de pignons ignorent l'équilibrage dynamique au-dessus de 3 000 tr/min. Pas nous. Chaque pignon de plus de 150 mm de diamètre est équilibré dynamiquement à la classe G2.5 (selon ISO 1940) lorsque vous demandez un fonctionnement à grande vitesse. Nous retirons de la matière sur les flancs du moyeu, et non sur la face des dents, afin que la géométrie d'engagement de la chaîne reste intacte. Pour les pignons à deux ou trois brins, nous calons les phases des dents entre les rangées à moins de 0,01 mm de déviation angulaire — cela évite qu'un seul brin supporte toute la charge. Nous vérifions le voile sur un montage avec un comparateur à cadran à trois points : alésage, cercle primitif et face des dents. Le rapport est expédié avec les pièces.
Inspection avant chaque expédition pour la compatibilité du pas de chaîne
Nous ne devinons pas — nous mesurons. Chaque pignon passe sur une MMT (machine à mesurer tridimensionnelle) avec une sonde en rubis de 0,5 mm qui scanne les flancs des dents. Nous comparons le profil mesuré à la développante théorique en utilisant les données de votre fabricant de chaîne (par exemple, Rexnord, Tsubaki ou ISO 606). Nous vérifions que la chaîne se place à la profondeur de siège correcte — ni trop haute (saut) ni trop basse (coincement). Pour les pignons à dents durcies, nous effectuons un test Rockwell sur une pièce d'essai sacrificielle du même lot, et non sur le pignon lui-même. Un rapport d'inspection complet (PDF) avec les points MMT, les valeurs de dureté et les lectures de voile vous est envoyé par e-mail avant l'emballage. Nous n'expédions jamais de pièces sans ce rapport.
Clavettes, vis de pression et options d'alésage sans délai supplémentaire
Nous découpons des clavettes selon DIN 6885, ANSI B17.1 ou votre largeur personnalisée, avec brochage pour les grands alésages et électroérosion à fil pour les clavettes borgnes. Pour les applications à montage rapide, nous usinons un alésage à verrouillage conique (type douille) avec une clavette et des trous taraudés — vous pouvez monter le pignon en 5 minutes sans presse. Nous perçons et taraudons également des trous de vis de pression à 90° ou 120°, et nous pouvons ajouter une gorge de circlips selon DIN 471. L'alésage est alésé à la tolérance H7 afin qu'il glisse sur un arbre sans rayure, tout en offrant un jeu nul. Si vous n'êtes pas sûr de l'ajustement, envoyez-nous le diamètre de votre arbre et la taille de la clavette — nous confirmerons la classe d'ajustement dans le devis.
Pièces de rechange et pignons prototypes avec la même rapidité
Besoin d'un pignon pour remplacer une unité usée sur une ligne de production ? Nous traitons cela comme un travail standard, sans pénalité pour petite quantité. Grâce à notre tournage et fraisage CNC, il n'y a pas de coût de moule ou d'outillage, donc une pièce unique ne coûte que 20 à 30 % de plus par unité qu'un lot de 100. Nous avons découpé des pignons unitaires pour une cimenterie un vendredi et les avons expédiés par DHL express le lundi. Pour les tailles de chaîne obsolètes (par exemple, ANSI 60 avec 13 dents, ou série BS 228), nous pouvons rétro-concevoir à partir d'un échantillon ou d'un dessin. Nous proposons également la réparation de pignons — nous soudons les dents usées et les re-découpons si le moyeu est encore bon. Cela vous fait économiser 60 % du coût d'une pièce neuve.
Options de finition de surface : oxyde noir, zingage ou chrome dur
L'acier usiné nu rouille en quelques jours. Nous proposons l'oxyde noir (magnétite) pour un usage intérieur, le zingage (clair ou jaune) pour une exposition extérieure légère, et le chromage dur (0,02 mm d'épaisseur) pour les environnements de rinçage ou chimiques. Pour les pignons en acier inoxydable, nous électropolissons à Ra 0,4 µm pour un nettoyage facile. Si vous travaillez dans un environnement poussiéreux, nous appliquons un lubrifiant sec (Molykote D-321R) sur les flancs des dents pour réduire l'usure initiale. Chaque finition est appliquée après le traitement thermique, afin de ne pas perdre en dureté. Dites-nous votre environnement — nous recommanderons le revêtement approprié dans le devis, sans vente forcée.
Avant de prendre une décision de coupe, consultez notre guide de sélection des outils de coupe CNC pour comprendre comment la géométrie de l'outil affecte la finition des dents de pignon. Et si vous concevez un nouvel entraînement, notre guide des tolérances d'usinage CNC explique pourquoi ±0,005 mm est important pour la durée de vie de la chaîne.
Quelle est la quantité minimale de commande pour les pignons personnalisés ?
Aucun MOQ — nous usinons une pièce ou 10 000 pièces avec la même qualité, sans frais d'outillage pour les nombres de dents standard.
Pouvez-vous reproduire un pignon à partir d'un échantillon usé ou d'un croquis ?
Oui, envoyez-nous un échantillon ou un croquis approximatif avec le pas, le nombre de dents et la taille d'alésage — nous mesurerons avec une MMT et produirons un dessin pour votre approbation avant la découpe.
Comment garantissez-vous la qualité d'un prototype unique ?
Chaque prototype reçoit la même inspection MMT et le même rapport de voile qu'un lot de production, car un prototype défaillant gaspille votre temps de test.
Quel est le délai de livraison le plus rapide pour un pignon en acier standard ?
Pour l'acier 1045 avec 20 à 60 dents et un alésage lisse, nous pouvons usiner et expédier en 3 jours ouvrables si vous confirmez le dessin avant 10 h, heure de la Chine.
Obtenez un devis ferme sous 12 heures. Envoyez votre dessin ou une photo d'échantillon à sc@bquq.com, ou contactez-nous sur WhatsApp au +86 13713157787. Nous répondons avec le prix, le délai et une note DFM — sans engagement. Fabrication de précision, made in China, sans MOQ.