Ce sont des pièces de machines textiles usinées CNC—supports, rouleaux, rails de guidage, disques à cames et composants de métiers à tisser—découpées à partir de barres ou de bille
Pièces de machines textiles usinées CNC | Usine de précision BQUQ
Ce sont des pièces de machines textiles usinées CNC—supports, rouleaux, rails de guidage, disques à cames et composants de métiers à tisser—découpées à partir de barres ou de billettes sur des centres
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
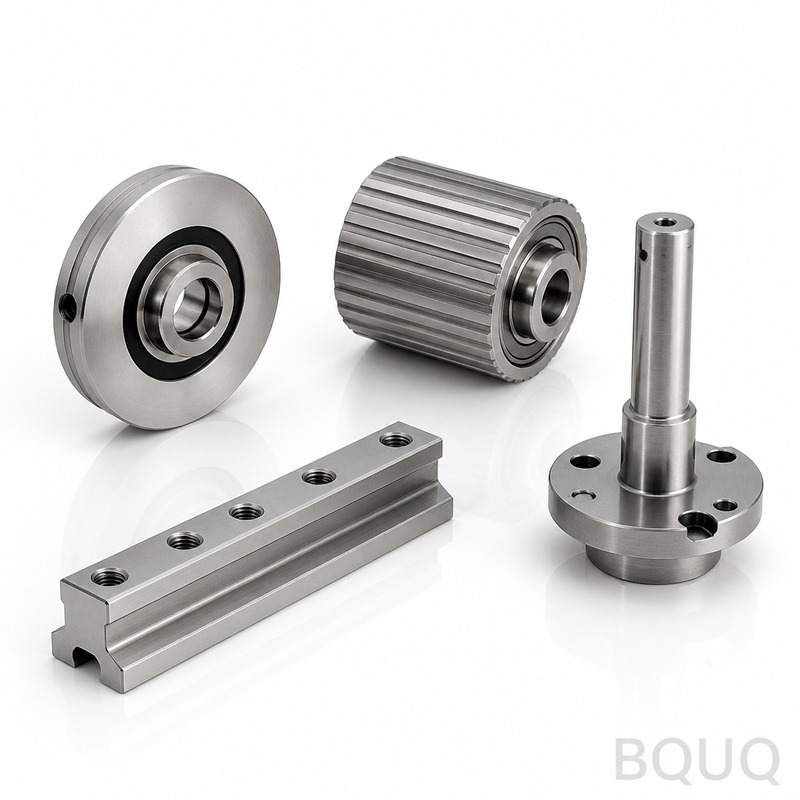
Ce sont des pièces de machines textiles usinées CNC—supports, rouleaux, rails de guidage, disques à cames et composants de métiers à tisser—découpées à partir de barres ou de billettes sur des centres d'usinage à 3 et 4 axes. Vous obtenez une tolérance dimensionnelle de ±0,005 mm, un faux-rond inférieur à 0,01 mm sur les pièces rotatives, un état de surface jusqu'à Ra 0,4 µm, et une dureté jusqu'à 58 HRC après traitement thermique. Le délai de livraison est de 10 jours pour les lots standard, et de 20 jours pour les travaux complexes avec plusieurs montages. C'est de la fabrication de précision issue d'une usine de Dongguan forte de 20 ans d'expérience, fabriqué en Chine avec une qualité d'exportation—sans MOQ pour les commandes d'essai initiales.
Comment nous maintenons ±0,005 mm sur les disques à cames et rails de guidage de métiers à tisser
Les machines textiles fonctionnent à 800–1200 coups par minute. Un disque à cames avec une erreur de profil de 0,02 mm provoque des pics de tension du fil et des défauts de tissu. Nous usinons les profils de cames sur des centres à 4 axes avec des plaquettes CBN, puis nous finissons avec une fraise hémisphérique de 0,5 mm à 12 000 tr/min. Pour les rails de guidage de plus de 600 mm de long, nous utilisons un bridage à double zone pour éviter la déflexion—la rectitude mesurée reste dans les 0,008 mm par 300 mm. Chaque dimension critique est vérifiée sur une MMT avec une résolution de 0,001 mm avant que la pièce ne quitte l'atelier.
Matériaux et traitement thermique pour les cadres de métiers à tisser à grande vitesse
Nous stockons du 4140, 42CrMo4, 1045 et 6061-T6 pour les cadres et supports textiles. Pour les pièces d'usure comme les cadres de lisses et les aiguilles de crochet, nous utilisons du 9Cr18MoV ou du SKD11, durci à 56–58 HRC avec un traitement cryogénique profond pour stabiliser la structure du grain. Les traitements de surface incluent l'oxydation noire pour la résistance à la corrosion, l'anodisation dure équivalente à 60 HRC sur l'aluminium, et le nickel chimique pour les zones de lavage chimique. Nous n'utilisons pas d'alliages mystères—chaque numéro de coulée est traçable jusqu'au certificat de l'aciérie.
Inspection avant chaque expédition : rapports CMM et contrôles de faux-rond
Chaque lot reçoit un rapport d'inspection complet, pas une simple feuille d'échantillonnage. Nous mesurons les diamètres d'alésage critiques avec des jauges à air (répétabilité ±0,001 mm), vérifions le faux-rond sur un mandrin dédié pour chaque pièce rotative, et validons l'état de surface avec un profilomètre. Pour les commandes de plus de 500 pièces, nous incluons les données de capabilité processus (Cpk) sur les cinq dimensions principales. Si une pièce échoue, elle n'est pas expédiée—nous la réusinons ou la mettons au rebut, et vous voyez l'écart dans le rapport.
Bridage qui élimine la déformation sur les composants textiles à parois minces
Les pièces à parois minces comme les canaux de guidage en aluminium (paroi de 2 mm) se déforment facilement. Nous utilisons des montages sous vide avec des mors souples imprimés en 3D qui supportent 100 % de la surface de la pièce. Pour les supports en acier avec une géométrie irrégulière, nous usinons en deux opérations avec un recuit de détente entre les opérations—cela réduit la déformation de 70 % par rapport à un usinage en une seule opération. Notre bibliothèque de montages compte plus de 1 200 palettes personnalisées, donc une nouvelle forme de pièce nécessite rarement un nouveau design de montage—vous économisant 3 à 5 jours de temps de configuration.
Tailles de lots de 1 pièce à 50 000 : sans MOQ pour les prototypes
Vous pouvez commander une seule pièce de remplacement pour un métier à tisser plus ancien, ou une série de production de 50 000 pièces pour une nouvelle ligne de machines. Nos cellules CNC passent du prototype à la série en moins de 15 minutes, donc les petites commandes ne se perdent pas dans la planification. Pour les commandes de plus de 1 000 pièces, nous passons à l'automatisation multi-palettes—cela réduit le coût par pièce de 30 % tout en maintenant la même tolérance. Sans MOQ, vous validez la pièce avec une seule unité avant de vous engager sur un volume.
Comment nous réduisons les coûts d'outillage pour les pièces de rechange textiles en petite série
Lorsque vous avez besoin de 20 pièces d'une pièce arrêtée, le coût d'outillage compte. Nous utilisons des porte-outils standard et des plaquettes indexables—pas d'outils de forme personnalisés pour des quantités inférieures à 500. Pour les filetages internes et les clavettes, nous utilisons des fraises à fileter et des broches déjà présents dans notre magasin d'outillage. Cela maintient le coût de configuration sous 80 $ pour la plupart des travaux de prototype. Comparez cela à l'électroérosion à fil ou à la rectification, qui nécessitent des électrodes ou des meules personnalisées—cela ajoute 2 à 3 jours et 150 à 400 $ par pièce. Notre approche est plus rapide et moins chère pour les pièces de machines textiles usinées CNC.
Options d'état de surface pour les surfaces de contact avec le fil et les surfaces de glissement
Les pièces en contact avec le fil nécessitent un faible frottement pour éviter la rupture des fibres—nous polissons jusqu'à Ra 0,2 µm sur les rouleaux revêtus de céramique. Pour les surfaces de glissement comme les peignes d'évitage, nous spécifions Ra 0,8 µm avec un motif en croisillon qui retient le lubrifiant. L'état de surface standard de fraisage est Ra 1,6 µm, mais vous pouvez choisir un microbillage (Ra 3,2 µm) pour les zones de préhension ou une anodisation dure (Ra 0,4 µm) pour la résistance à l'usure. Nous documentons la valeur Ra sur le rapport d'inspection, afin que vous sachiez exactement ce que vous obtenez.
Délais réels : prototype en 7 jours, production en 15
Prototype (1–10 pièces, géométrie simple, sans traitement thermique) : 7 jours, y compris l'expédition de Dongguan à l'aéroport de Hong Kong. Production (100–5 000 pièces, durci et rectifié) : 15 jours à partir de l'approbation du plan. Pièces complexes avec plusieurs opérations et faux-rond serré (par exemple, un rouleau de 400 mm avec un faux-rond de 0,005 mm et 58 HRC) : 20 jours. Nous proposons des délais fermes à la confirmation de commande, et nous payons une pénalité de 1 % par jour de retard—c'est dans nos conditions.
Paramètre
Valeur / Plage
Matériaux
4140, 42CrMo4, 1045, 6061-T6, 9Cr18MoV, SKD11
Plage de taille des pièces
5 mm à 800 mm de longueur, jusqu'à 300 mm de diamètre
Dureté (après traitement thermique)
28–58 HRC (selon spécification)
Tolérance dimensionnelle
±0,005 mm (fraisage CNC), ±0,01 mm (tournage)
Faux-rond (pièces rotatives)
≤0,01 mm TIR
État de surface
Ra 0,2 µm (poli) à Ra 3,2 µm (microbillé)
Délai (prototype)
7 jours
Délai (production)
15–20 jours
MOQ
Sans MOQ (1 pièce acceptée)
Inspection
100 % des dimensions critiques, rapport CMM inclus
Quelle est la quantité minimale de commande pour les pièces de machines textiles usinées CNC ?
Sans MOQ—vous pouvez commander une seule pièce pour un prototype ou une pièce de métier à tisser cassée, et nous l'usinerons avec la même tolérance qu'une série de 50 000 pièces.
Pouvez-vous usiner des pièces à partir de mon plan existant avec des tolérances non standard ?
Oui, nous acceptons des plans avec des tolérances plus serrées que la norme (jusqu'à ±0,002 mm) si la géométrie le permet, et nous confirmerons la faisabilité et le coût avant de proposer un devis.
Comment gérez-vous le contrôle qualité pour un lot de 5 000 pièces ?
Nous effectuons une inspection de première pièce sur la première unité, puis des contrôles en cours de processus toutes les 50 pièces, et un audit CMM final sur 5 % du lot, le tout documenté dans le rapport d'expédition.
Quel est le délai réaliste pour 1 000 pièces durcies ?
Quinze jours à partir de l'approbation du plan, y compris le traitement thermique à 58 HRC et la rectification finale, avec un devis ferme incluant une clause de pénalité pour retard de livraison.
Avant de finaliser votre conception, consultez notre guide de sélection des outils de coupe CNC pour comprendre comment la géométrie de l'outil affecte l'état de surface des pièces textiles, et consultez notre guide des tolérances d'usinage CNC pour vérifier que vos tolérances spécifiées sont rentables pour les volumes de production.
Envoyez votre plan aujourd'hui—DXF, STEP ou PDF—et obtenez un devis ferme avec analyse de tolérance sous 12 heures. Email sc@bquq.com ou WhatsApp +86 13713157787. Nous répondons sous une heure ouvrable, et nous signalerons toute tolérance qui ajoute du coût sans améliorer la fonction.