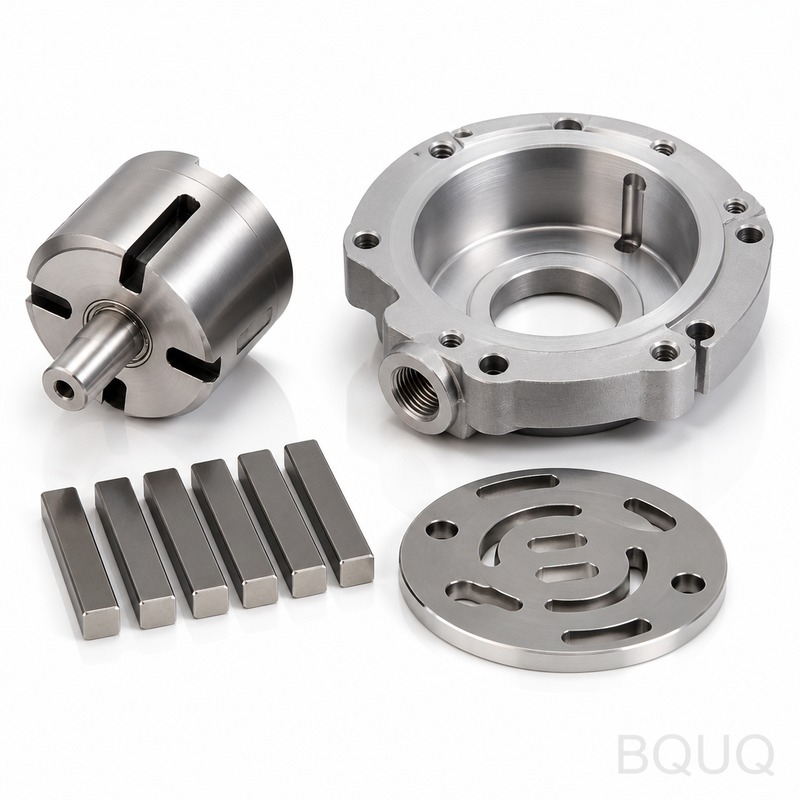
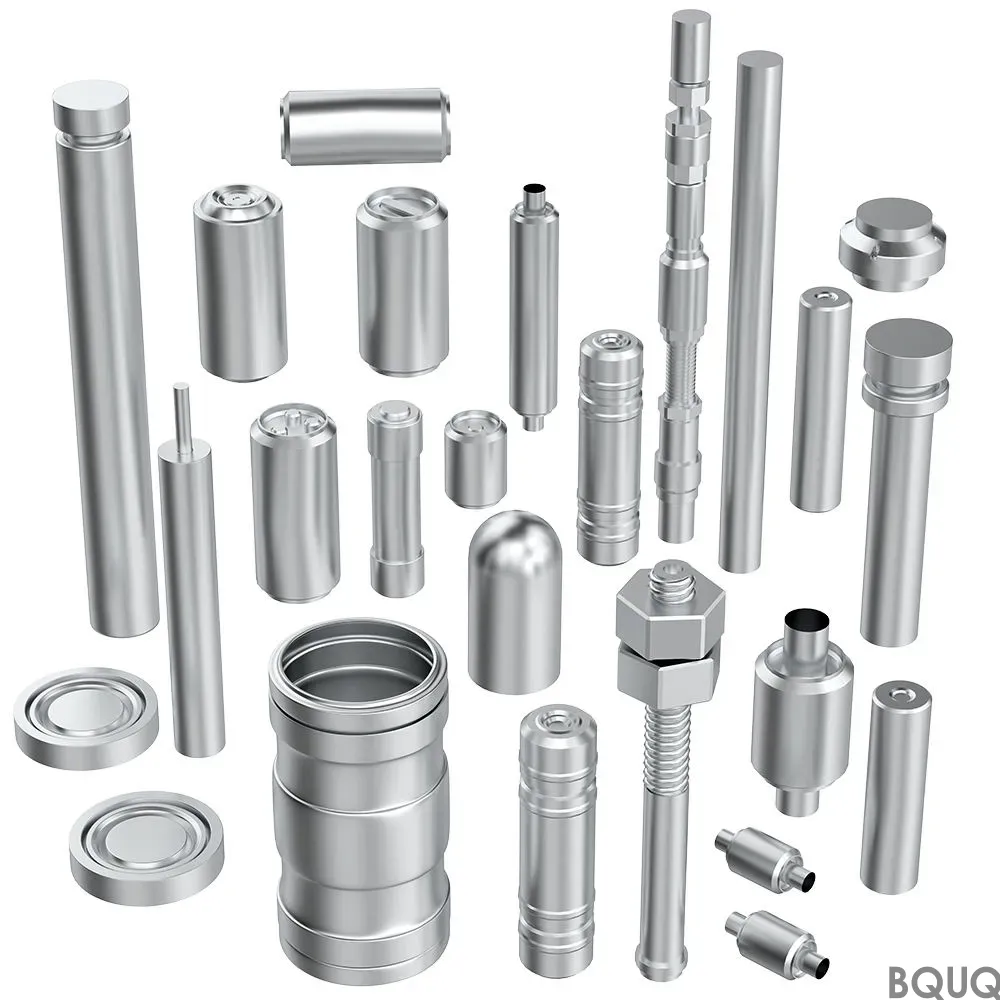
Ces pièces de pompe à vide usinées CNC sont les rotors, stators, plaques d‘extrémité et corps de clapets exacts qui maintiennent votre pompe à son efficacité maximale. Nous mainten
Pièces de Pompe à Vide Usinées CNC | Fabrication de Précision BQUQ Chine
Ces pièces de pompe à vide usinées CNC sont les rotors, stators, plaques d'extrémité et corps de clapets exacts qui maintiennent votre pompe à son efficacité maximale. Nous maintenons une concentricit
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ces pièces de pompe à vide usinées CNC sont les rotors, stators, plaques d'extrémité et corps de clapets exacts qui maintiennent votre pompe à son efficacité maximale. Nous maintenons une concentricité de 0,008 mm TIR, une finition de surface de Ra 0,4, et expédions les pièces standard en 7 jours depuis notre usine de Dongguan. Dureté jusqu'à HRC 58 pour les surfaces d'usure, et chaque lot est inspecté avec une MMT avant de quitter l'atelier.
Comment nous contrôlons le jeu rotor-stator jusqu'à 0,015 mm
La performance d'une pompe à vide chute lorsque le jeu augmente. Nous usinons le diamètre extérieur du rotor et l'alésage du stator sur le même centre d'usinage CNC 4 axes en un seul montage. Cela élimine les erreurs d'empilement. Jeu typique que nous maintenons : 0,015–0,025 mm sur les pompes à palettes lubrifiées à l'huile. Pour les pompes à vis sèches, nous allons plus serré—0,010 mm sur les flancs. Vous obtenez une pression ultime constante, pas une pompe qui perd le vide après 500 heures.
Matériaux et traitement thermique pour pompes sans huile et lubrifiées
Nous stockons de l'aluminium 6061-T6 pour les rotors légers, de l'acier inoxydable 304/316L pour les fluides corrosifs, et de l'acier 4140 ou 42CrMo4 pour les arbres à couple élevé. Pour les poches de palettes et les rotors lobés, nous traitons thermiquement à HRC 50–58 puis rectifions les faces d'étanchéité. Les pièces en aluminium reçoivent une anodisation dure (Classe 3, 50 µm) pour résister à l'usure des palettes en carbone. Vous choisissez le matériau ; nous gérons le contrôle de déformation après traitement thermique.
Contrôle d'équilibrage et de faux-rond sur chaque rotor de plus de 200 mm
Un rotor déséquilibré secoue votre pompe, use les roulements et ajoute du bruit. Nous équilibrons dynamiquement chaque rotor de plus de 200 mm au grade G2.5 selon ISO 1940. Le faux-rond sur les portées de tourillon et d'étanchéité est vérifié sur un bloc en V avec un indicateur à résolution de 0,001 mm. Nous rejetons tout ce qui dépasse 0,008 mm TIR. C'est la différence entre une pompe qui ronronne et une qui hurle.
Inspection avant chaque expédition : MMT, calibre à air et test de dureté
Aucune exception. Chaque pièce passe par une MMT 3 axes pour les spécifications GD&T, un calibre à air pour le diamètre d'alésage, et un testeur Rockwell pour la dureté. Nous vous envoyons un rapport d'inspection complet avec l'expédition—PDF, pas un certificat vague. Si une dimension critique est décalée de 0,005 mm, nous la mettons au rebut, pas en expédition. Vous voulez des preuves, pas des promesses. Nous vous donnons des données.
Options de finition de surface qui affectent l'efficacité de la pompe
Les surfaces rugueuses piègent le gaz et augmentent le dégazage, ce qui détruit le vide ultime. Nous usinons les faces d'étanchéité à Ra 0,4 en standard. Pour les applications de vide poussé, nous polissons à Ra 0,2 ou ajoutons une passe de rodage à Ra 0,1. Les canaux d'écoulement internes reçoivent Ra 0,8 pour réduire les pertes par frottement. Ce ne sont pas des choix esthétiques—ils modifient la vitesse de pompage de votre pompe jusqu'à 8 % sur le même moteur.
Délai et flexibilité de lot pour prototypes et production
Les pièces de pompe à vide usinées CNC prototypes sont expédiées en 7 jours. Les séries de production de 50 à 5000 pièces prennent 15 à 20 jours. Nous faisons fonctionner des cellules CNC en mode autonome 24/5, donc votre commande n'attend pas dans une file. Sans MOQ—commandez une pièce pour tester ou mille pour l'assemblage. L'outillage est gratuit pour les tailles standard. Pour les géométries personnalisées, nous proposons des frais d'installation uniques et les remboursons après 500 pièces.
Filetages, gorges de joints toriques et orifices usinés selon les normes du vide
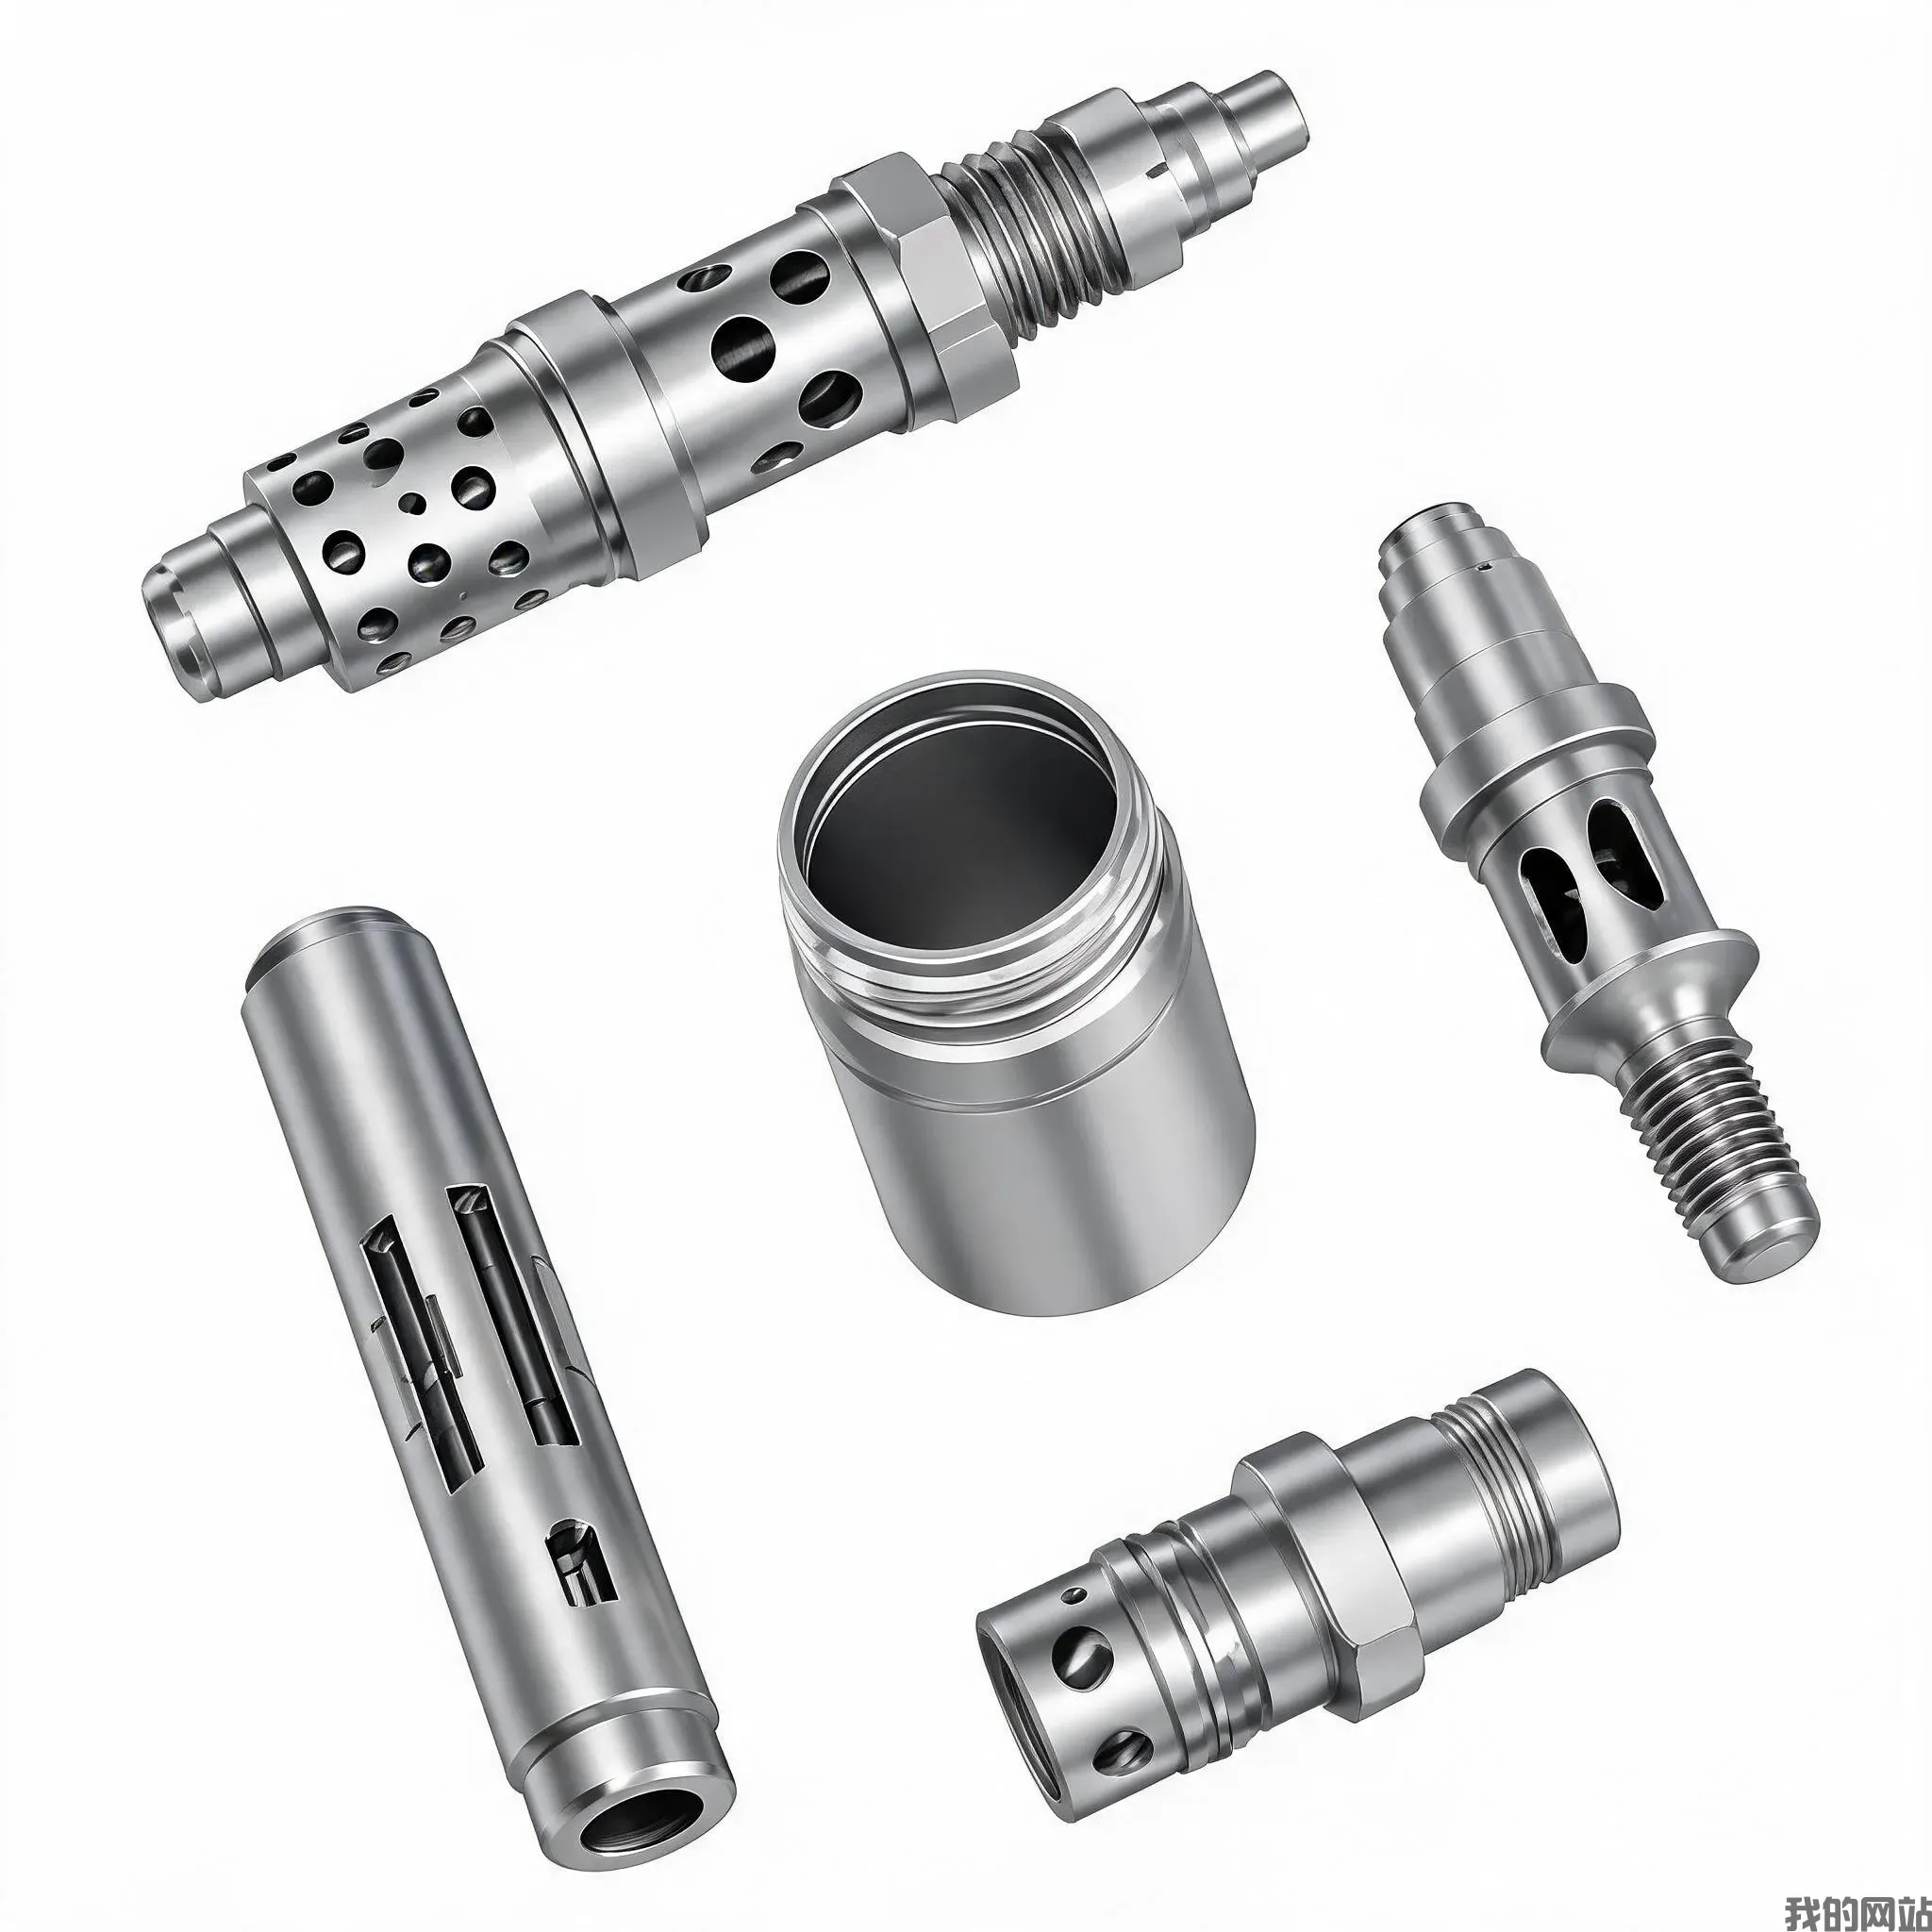
Les filetages NPT, BSPP et SAE sont coupés avec un outil à point unique, pas des tarauds, pour une étanchéité sans fuite. Les gorges de joints toriques sont usinées aux dimensions AS568A avec une option en queue d'aronde pour des joints qui restent en place lors de l'assemblage. Les orifices sont ébavurés et chanfreinés intérieurement pour empêcher la génération de particules dans la cavité de la pompe. Nous savons qu'une seule bavure dans une ligne de vide peut provoquer une fuite catastrophique. Nous éliminons ce risque.
Quelle est votre quantité minimale de commande pour des pièces de pompe à vide personnalisées ?
Sans MOQ—nous usinons un seul prototype ou une série de production complète ; votre coût par pièce diminue avec la quantité, mais nous ne vous forçons jamais à surcommander.
Pouvez-vous correspondre exactement aux dimensions de mes pièces de pompe existantes ?
Oui, envoyez votre dessin ou une pièce d'échantillon—nous la rétro-concevons avec un scanner 3D et confirmons chaque dimension critique avant de couper le métal.
Comment assurez-vous la qualité sur des jeux serrés comme 0,015 mm ?
Nous utilisons un usinage à température contrôlée (22°C ±1°C) et mesurons avec une MMT et des calibres à air dans la même pièce, donc la dilatation thermique ne fausse jamais une lecture.
Quel est votre délai réel si j'ai besoin de pièces en urgence ?
Pour les matériaux standard et les rotors simples, nous pouvons expédier en 5 jours avec des frais express ; le délai normal de prototype est de 7 jours, la production de 15 à 20 jours.
Envoyez votre dessin aujourd'hui. Obtenez un devis ferme en 12 heures. Email sc@bquq.com ou WhatsApp +86 13713157787. Fabrication de précision, fabriquée en Chine, sans MOQ—votre pompe à vide fonctionne mieux avec nos pièces.