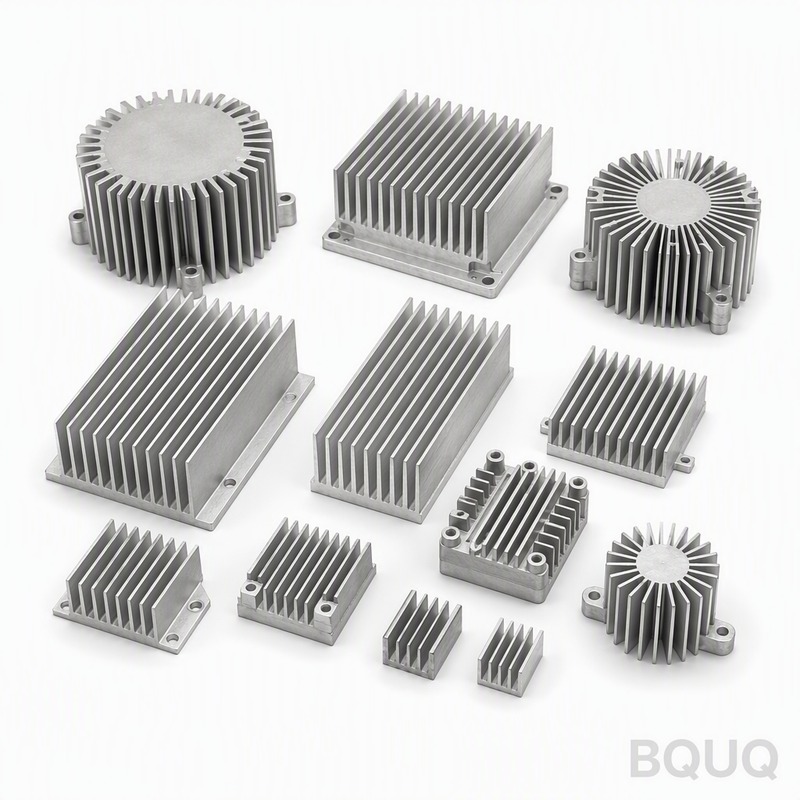
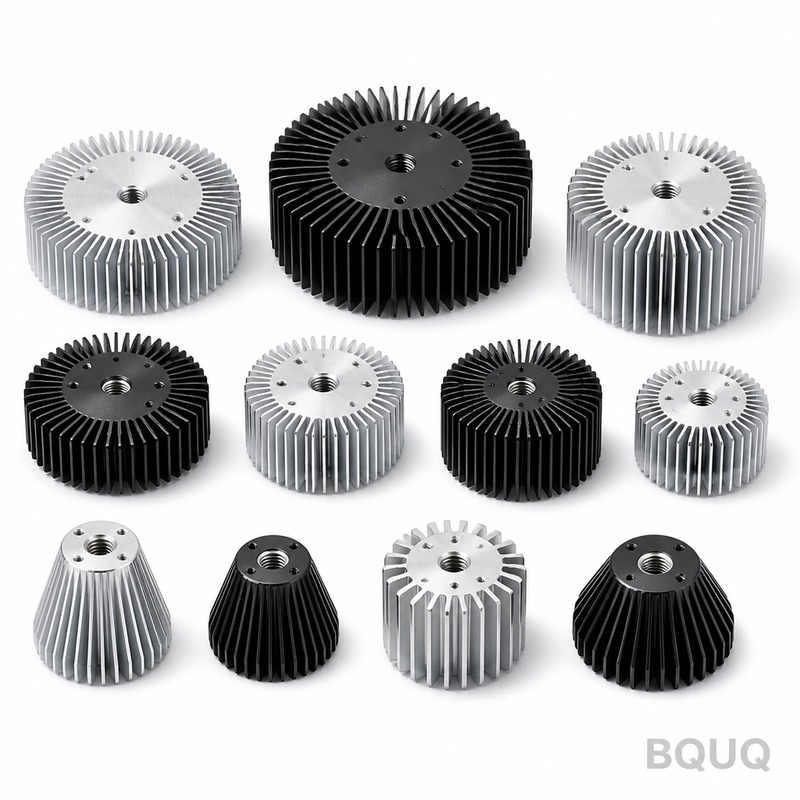
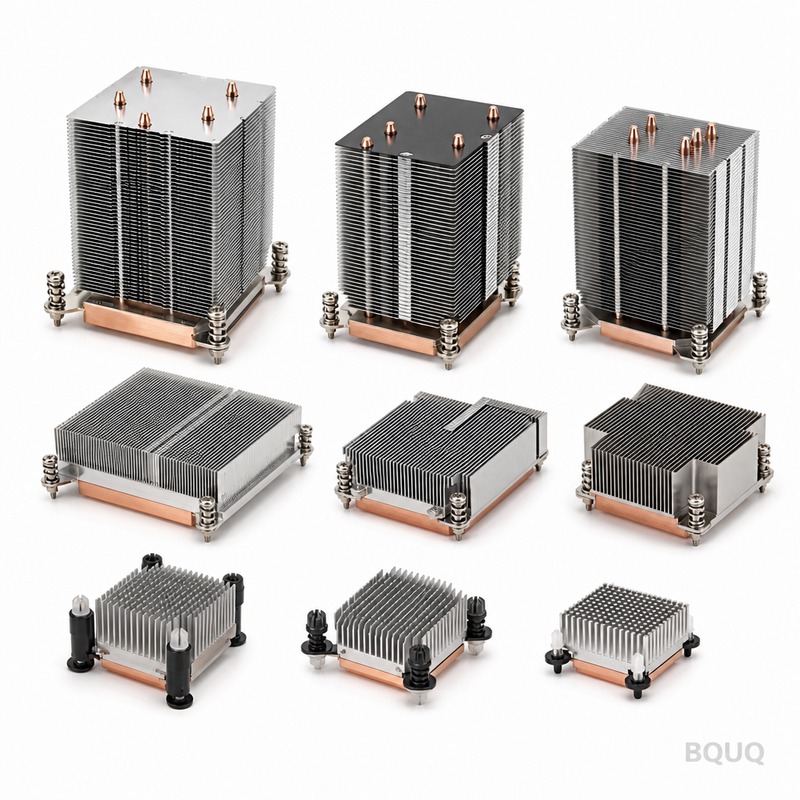
Ce dissipateur en aluminium moulé sous pression est un corps en aluminium de forme nette ou quasi nette produit par moulage sous pression à haute pression, puis fini sur nos centre
Dissipateur en Aluminium Moulé sous Pression BQUQ – Finition CNC de Précision, Sans MOQ
Ce dissipateur en aluminium moulé sous pression est un corps en aluminium de forme nette ou quasi nette produit par moulage sous pression à haute pression, puis fini sur nos centres d'usinage CNC à 3
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce dissipateur en aluminium moulé sous pression est un corps en aluminium de forme nette ou quasi nette produit par moulage sous pression à haute pression, puis fini sur nos centres d'usinage CNC à 3 et 4 axes. Vous obtenez une planéité de 0,05 mm par 100 mm, une finition de surface de Ra 1,6 sur les faces usinées et un délai de 10 jours ouvrables pour les alliages standard. Nous disposons de 20 ans d'expérience en fabrication de précision à Dongguan, et chaque unité est fabriquée en Chine sans MOQ.
Comment nous contrôlons la planéité sur la surface de montage
La face de montage est l'interface critique entre votre dissipateur et votre module IGBT, MOSFET ou processeur CPU. Nous fraisons cette face en une seule passe à l'aide d'une fraise à surfacer de 100 mm avec plaquettes de lissage, atteignant une planéité de 0,05 mm par 100 mm. Si vous avez besoin d'une tolérance plus stricte, nous pouvons rectifier la face à 0,02 mm par 100 mm. Nous mesurons la planéité avec une plaque de surface en granit et un comparateur à cadran, et non par un contrôle visuel.
Options d'alliages de moulage sous pression et conductivité thermique
Nous stockons trois alliages pour le moulage sous pression : ADC12 (A383) pour un usage général, A380 pour une meilleure résistance à la corrosion, et A356 pour les applications nécessitant une ductilité plus élevée. La conductivité thermique varie de 96 W/m·K pour l'ADC12 à 159 W/m·K pour l'A356 après traitement T6. Si vous avez besoin d'une dissipation thermique maximale, nous recommandons l'A356-T6, qui offre également une dureté de 90 à 100 HB après vieillissement.
Usinage CNC après moulage : ce que nous usinons et pourquoi
Le moulage sous pression vous donne la forme, mais l'usinage CNC vous donne la précision. Nous usinons toutes les surfaces d'étanchéité, les trous de montage et les extrémités des ailettes. Les positions des trous sont maintenues à ±0,02 mm, et nous utilisons un 4e axe pour percer les trous latéraux sans re-bridage. Pour les réseaux d'ailettes, nous utilisons une fraise de 3 mm avec un rayon de coin de 0,1 mm pour éviter les concentrateurs de contraintes. Cette étape réduit votre temps d'assemblage car vous n'avez pas besoin d'aléser ou d'ébavurer les pièces.
Géométrie des ailettes : épaisseur, pas et limites de hauteur
Notre processus de moulage sous pression peut produire des ailettes aussi fines que 1,2 mm avec un pas de 4 mm. La hauteur maximale des ailettes est de 60 mm, et le rapport d'aspect (hauteur/épaisseur) est de 50:1 maximum. La conicité des ailettes est de 0,5 degré pour faciliter le démoulage. Si vous avez besoin d'ailettes plus fines (0,8 mm), nous passons à un processus de moulage semi-solide, mais cela nécessite un moule personnalisé et un délai plus long. Pour les moules standard, nous maintenons la variation d'épaisseur des ailettes sous 0,1 mm sur l'ensemble du réseau.
Paramètre
Valeur / Plage
Alliages disponibles
ADC12, A380, A356
Conductivité thermique
96 – 159 W/m·K (selon l'alliage et le traitement thermique)
Dureté (brut de coulée)
80 – 90 HB (ADC12), 90 – 100 HB (A356-T6)
Planéité de la surface de montage
0,05 mm par 100 mm (fraisé) ; 0,02 mm par 100 mm (rectifié)
Tolérance de position des trous
±0,02 mm
Finition de surface (usinée)
Ra 1,6 µm standard, Ra 0,8 µm en option
Épaisseur des ailettes
1,2 mm minimum (moulage sous pression standard)
Hauteur maximale des ailettes
60 mm
Délai de livraison
10 jours ouvrables pour les alliages standard, 15 jours pour l'A356-T6
MOQ
Sans MOQ – de 1 pièce à 100 000 pièces
Options de traitement de surface pour la corrosion et l'isolation électrique
L'aluminium nu s'oxyde, ce qui réduit les performances thermiques avec le temps. Nous proposons trois finitions standard : anodisation claire (5–10 µm) pour la résistance à la corrosion, anodisation noire (10–15 µm) pour une émissivité améliorée (0,85), et conversion chimique au chromate pour les applications de mise à la terre électrique. Si vous avez besoin d'un revêtement diélectrique, nous pouvons appliquer une couche d'époxy de 25 µm avec une tension de claquage de 2 kV. Tous les traitements sont effectués dans notre installation partenaire située à moins de 5 km de notre usine.
Inspection avant chaque expédition : MMT et test d'étanchéité
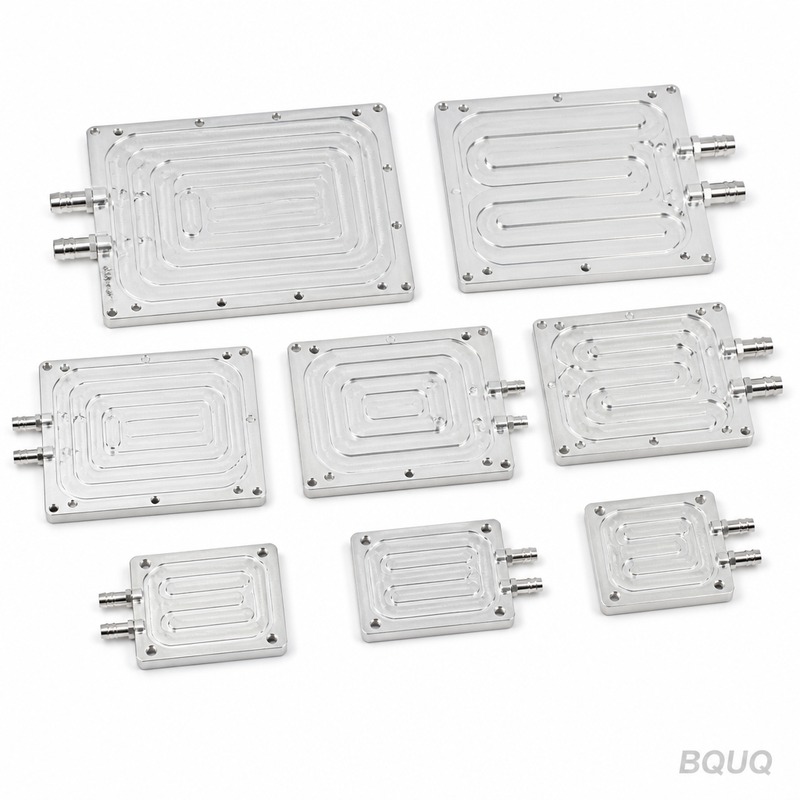
Nous inspectons 100 % des dissipateurs usinés sur les dimensions critiques. Une machine à mesurer tridimensionnelle (MMT) vérifie les positions des trous et la planéité sur une base d'échantillonnage (AQL 0,65). Pour les dissipateurs refroidis par liquide, nous effectuons un test d'étanchéité à l'air de 0,6 MPa sur chaque unité. Nous mesurons également la rugosité de surface avec un profilomètre et enregistrons les valeurs dans votre rapport d'inspection. Vous recevez un rapport PDF avec les valeurs mesurées réelles, et non pas simplement un tampon conforme/non conforme.
Avez-vous une quantité minimale de commande ?
Sans MOQ. Nous acceptons les commandes de 1 pièce prototype à 100 000 unités de production, et le délai pour les prototypes est de 7 jours.
Pouvez-vous personnaliser le motif des ailettes ou les trous de montage ?
Oui, nous pouvons modifier la hauteur des ailettes, l'épaisseur et les motifs de trous, mais ces modifications peuvent nécessiter un nouveau moule ou un nouveau programme CNC ; nous fournissons un devis pour la modification du moule sous 24 heures.
Comment contrôlez-vous la qualité sur les grandes commandes ?
Nous utilisons un SPC en cours de processus sur toutes les caractéristiques usinées CNC, plus un contrôle final MMT sur 5 % des pièces et une inspection visuelle à 100 % pour les défauts de surface.
Quel est le délai pour un dissipateur moulé sous pression personnalisé ?
Alliage standard (ADC12) avec un nouveau moule : 25 jours ; A356-T6 avec traitement thermique : 30 jours, y compris la fabrication du moule et l'inspection du premier article.
Pour obtenir les meilleurs résultats de coupe sur nos dissipateurs, consultez notre guide de sélection des outils de coupe CNC. Si vous spécifiez des tolérances serrées sur la face de montage, lisez notre guide des tolérances d'usinage CNC pour comprendre ce que nous pouvons maintenir de manière constante.
Envoyez votre plan pour un devis ferme sous 12 heures. E-mail : sc@bquq.com ou WhatsApp : +86 13713157787. Nous répondons avec un retour DFM, un prix unitaire et un délai confirmé – sans MOQ requis.