Ce que Cette Collection Offre et Pourquoi Elle Réduit Votre Taux de Reprise Il s‘agit d‘une gamme de bornes à cintrer estampées—en laiton, bronze phosphoreux et cuivre au bérylli
Collection de Bornes à Cintrer Estampées de Précision | Usine BQUQ en Chine
Ce que Cette Collection Offre et Pourquoi Elle Réduit Votre Taux de Reprise Il s'agit d'une gamme de bornes à cintrer estampées—en laiton, bronze phosphoreux et cuivre au béryllium—produites sur des
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que Cette Collection Offre et Pourquoi Elle Réduit Votre Taux de Reprise
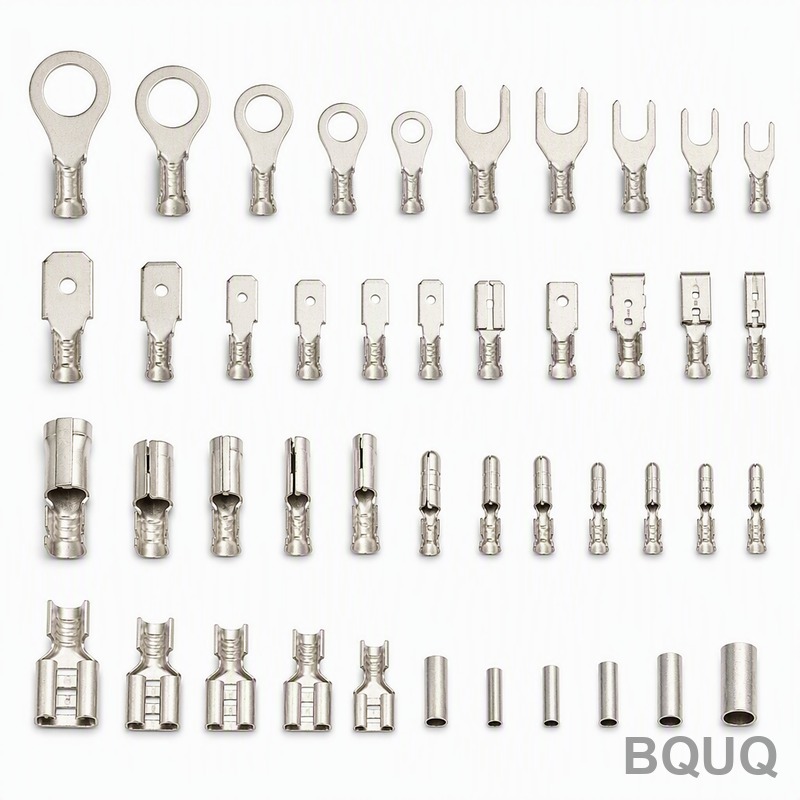
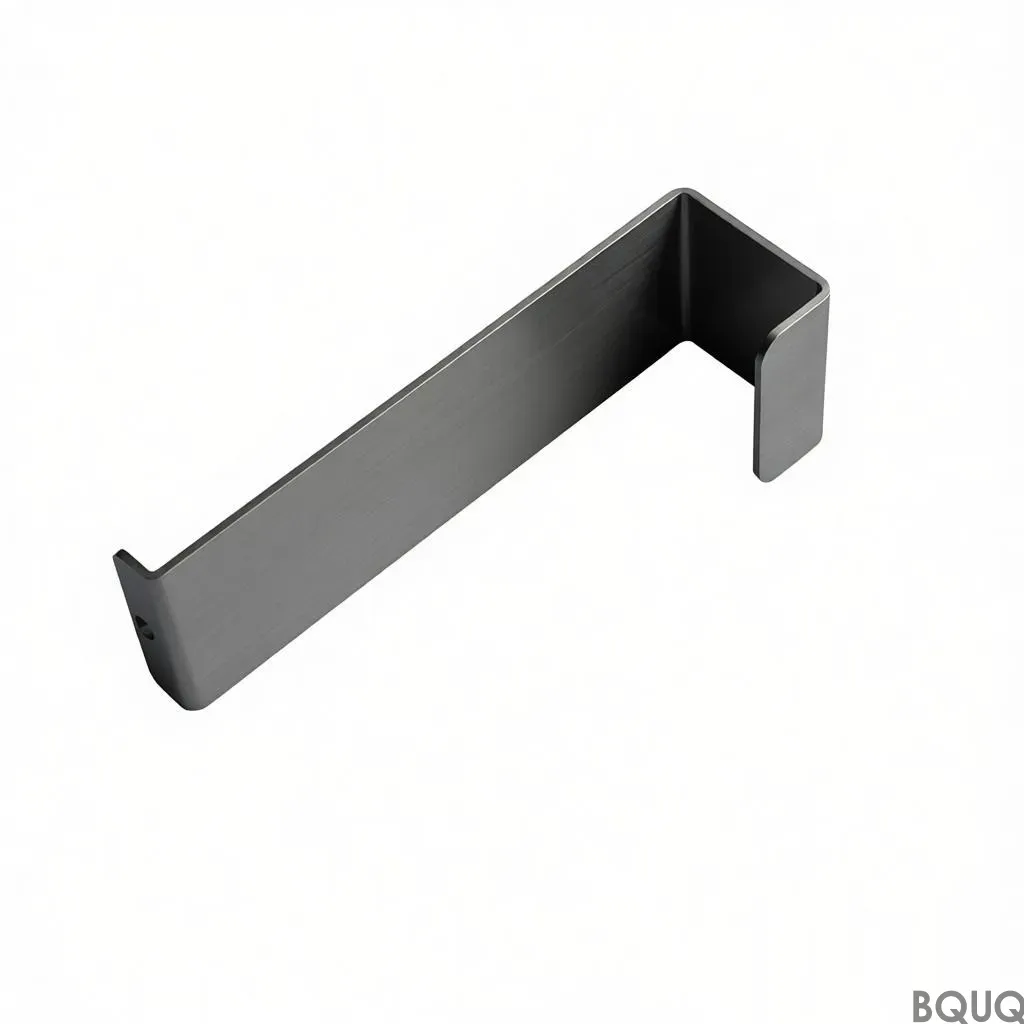
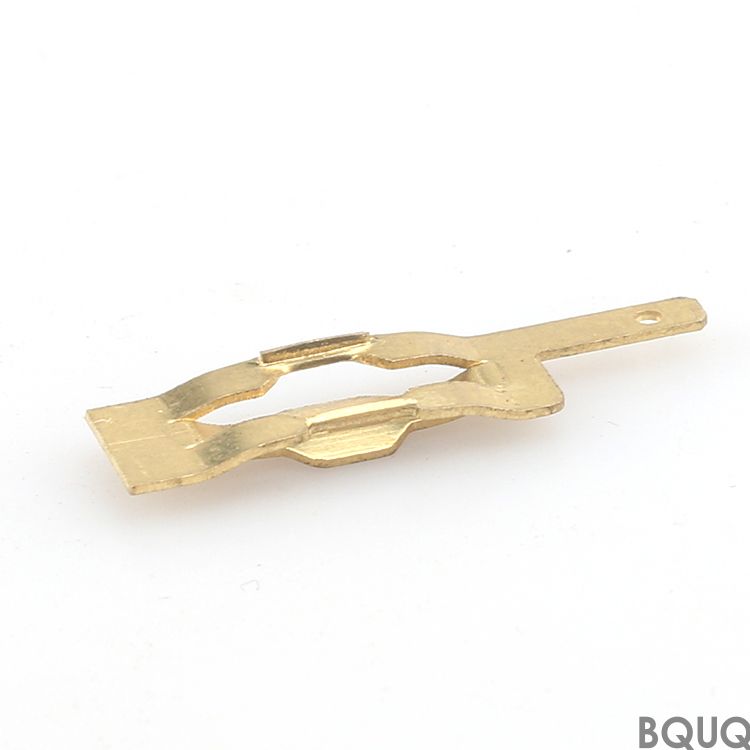
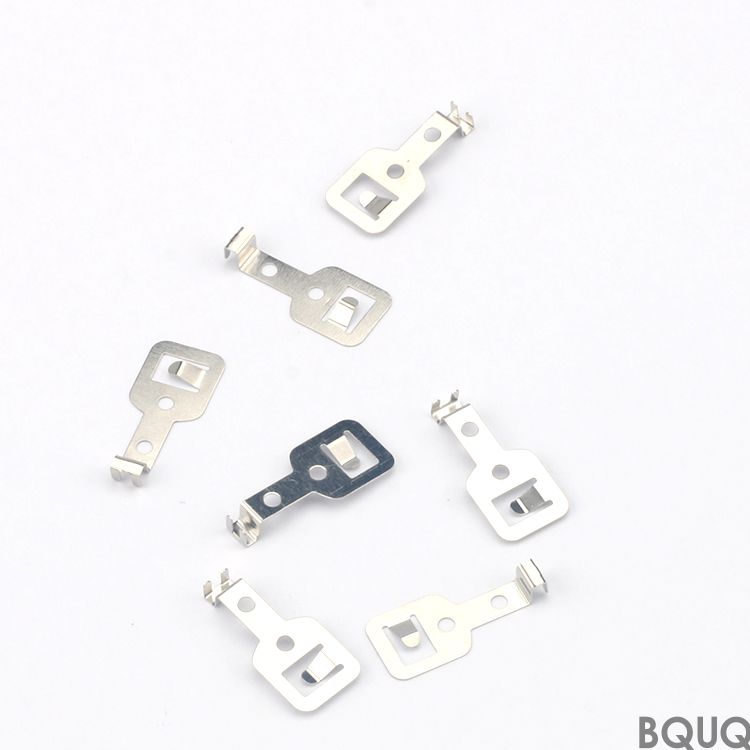
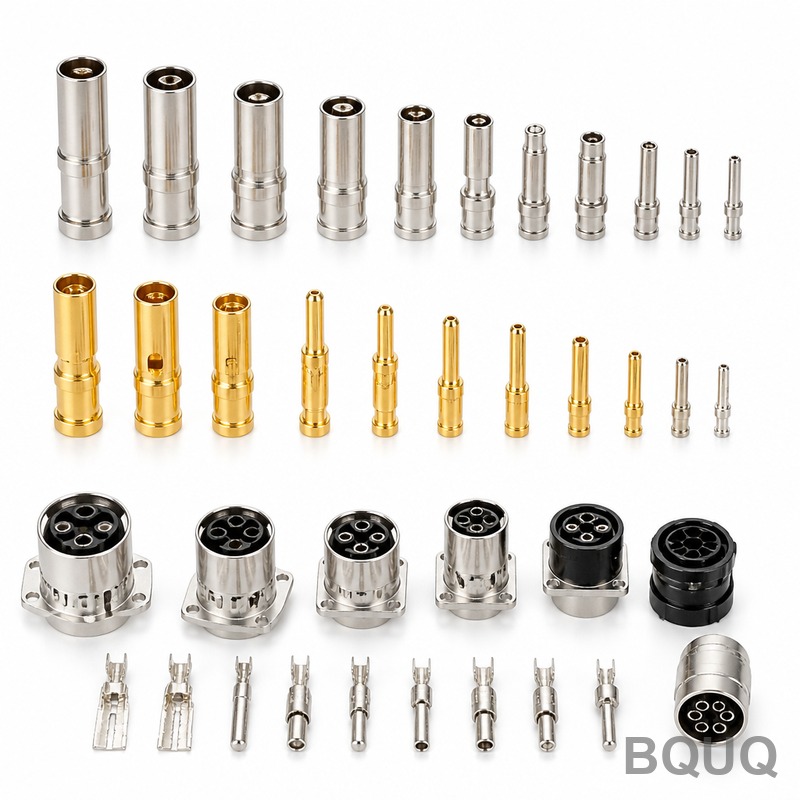
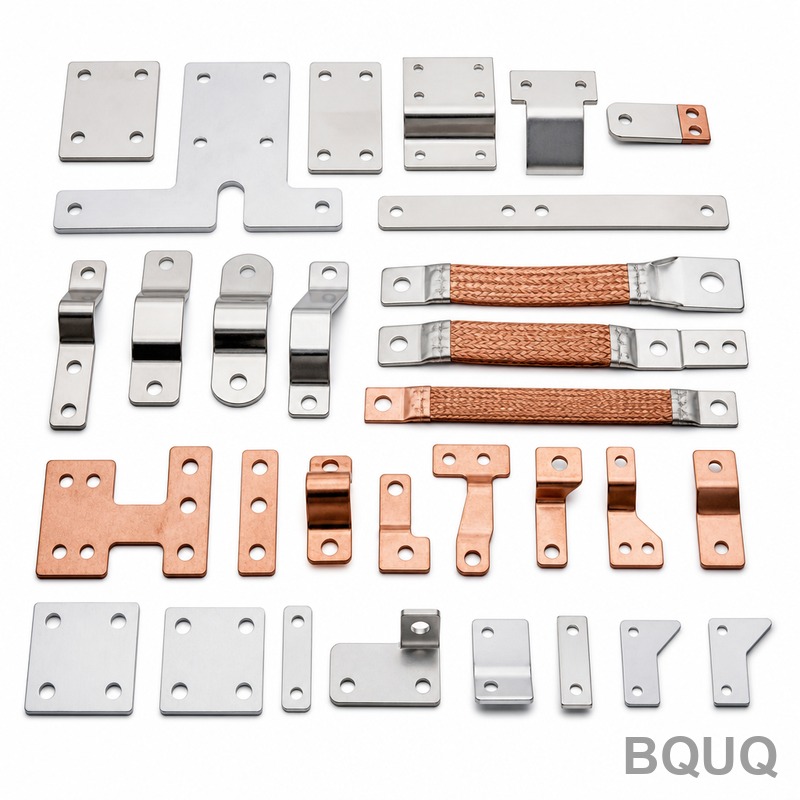
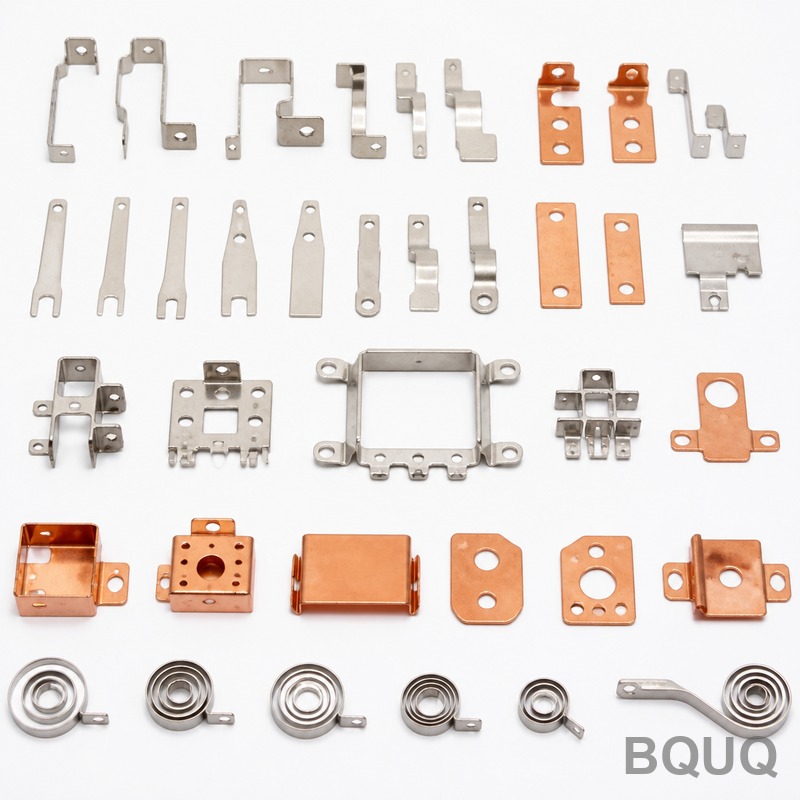
Il s'agit d'une gamme de bornes à cintrer estampées—en laiton, bronze phosphoreux et cuivre au béryllium—produites sur des presses haute vitesse de 25 tonnes avec des outillages progressifs. L'avantage concret : vous obtenez une répétabilité dimensionnelle borne-à-borne de ±0,01 mm sur la géométrie critique de contact, une hauteur de bavure maintenue sous 0,03 mm, et un état de surface de Ra 0,8 µm sur le corps de sertissage. Cela se traduit par une baisse mesurable des défaillances d'arrachement au sertissage—typiquement de 3 % à moins de 0,5 % dans les assemblages à haute vibration. Chaque lot est traité thermiquement à 40 HRC lorsque spécifié, et le délai standard est de 15 jours de l'approbation du plan à l'expédition. Si vous recherchez une résistance de contact électrique plus faible ou un verrouillage mécanique plus fiable, c'est la base de fabrication de précision sur laquelle vous pouvez compter.
Conception d'Outillage Progressif : Comment Nous Maintenons ±0,01 mm sur 100 000 Frappes
Nous n'utilisons pas de simples outillages de découpe et formage. Chaque borne passe par un outillage progressif de 12 à 18 postes. Les trous pilotes sont poinçonnés au premier poste, puis la bande est indexée par un avanceur à came avec une précision de répétition de ±0,005 mm. Les postes de formage sont divisés : d'abord un pliage à 90°, puis un matriçage, puis un sur-pliage final de 15° pour compenser le retour élastique. C'est pourquoi la largeur intérieure de notre corps de sertissage reste dans ±0,01 mm même après 100 000 frappes continues. L'acier d'outillage est du D2 trempé à 58-60 HRC, et nous réaffûtons toutes les 300 000 frappes pour maintenir une qualité de coupe stable. Pour les ingénieurs qui ont vu des bornes estampées se déformer au niveau de la patte de soudure—nous contrôlons cela en ajoutant un poste de matriçage qui aplatit le matériau de base à une variation d'épaisseur de ±0,008 mm.
Matériaux et Traitement Thermique Utilisés pour les Bornes à Cintrer
Nous stockons trois alliages de base : le laiton C26000 (demi-dur) pour les bornes de puissance générales, le bronze phosphoreux C52100 pour les contacts à ressort, et le cuivre au béryllium C17200 pour les applications de flexion à cycle élevé. Le laiton est fourni à 80-90 HRB, le bronze phosphoreux à 90-100 HRB, et le cuivre au béryllium est vieilli à 36-40 HRC après formage. Pour les bornes qui doivent survivre à plus de 500 cycles d'insertion, nous spécifions un processus de durcissement sélectif uniquement sur la poutre de contact, laissant le corps de sertissage souple (70 HRB) pour une déformation facile du fil. N'acceptez pas une pièce avec une dureté unique pour tout. Nous proposons également un étamage (2-5 µm) ou un placage or sélectif (0,76 µm) uniquement sur la zone de contact—cela réduit votre coût unitaire de 18 à 22 % par rapport à un placage complet.
Dimensions Critiques Mesurées sur Chaque Borne Estampée
Avant l'approbation de tout outillage, nous effectuons une inspection complète par MMT (machine à mesurer tridimensionnelle) sur 5 pièces d'un lot d'essai de 300 pièces. Les dimensions clés que nous verrouillons : largeur intérieure du corps de sertissage (tolérance ±0,01 mm), diamètre intérieur de la pince d'isolation (±0,02 mm), longueur totale (±0,05 mm), et hauteur de la poutre de contact (±0,015 mm). Nous mesurons également la hauteur de bavure avec un profilomètre laser—l'objectif est sous 0,03 mm sur les bords coupés, car les bavures endommagent les brins de fil et provoquent des courts-circuits électriques intermittents. L'état de surface sur la zone de sertissage est de Ra 0,8 µm maximum, vérifié avec un profilomètre à stylet. Chaque dimension est enregistrée dans un rapport PPAP (Processus d'Approbation de Pièce de Production), que vous recevez avec la première inspection d'article.
Spécification
Valeur / Plage
Matériaux de base
Laiton C26000, bronze phosphoreux C52100, cuivre au béryllium C17200
Épaisseur de la borne
0,15 mm – 2,0 mm (standard), jusqu'à 3,0 mm pour les cosses de puissance
±0,01 mm sur le corps de sertissage, ±0,02 mm sur la pince d'isolation
Hauteur de bavure (max)
0,03 mm
État de surface (zone de sertissage)
Ra 0,8 µm
Faux-rond (alignement borne-bande)
±0,02 mm sur une longueur de bande de 50 mm
Délai de livraison standard
15 jours de l'approbation du plan à la première expédition
MOQ
Aucun MOQ pour la collection standard ; les outillages personnalisés commencent à 5 000 pièces
Inspection Avant Chaque Expédition : Plus Qu'un Simple Contrôle par Sondage
Nous n'expédions pas une bobine sans un audit final. Pour chaque lot de production, nous prélevons 32 pièces au début, au milieu et à la fin de la série. Chaque pièce est vérifiée pour la hauteur de sertissage (à l'aide d'un calibre passe/ne passe pas), la largeur de la borne (micromètre) et les défauts de surface (grossissement 20x). Ensuite, nous effectuons un test d'arrachement destructif sur 5 échantillons sertis—fil de calibre 22 AWG à 10 AWG—et exigeons une force d'arrachement d'au moins 1,5 fois la résistance à la traction nominale du fil. Si un échantillon échoue, tout le lot est mis en quarantaine et l'outillage est réajusté. Nous incluons également un certificat matière (MTR) avec chaque expédition, traçable au numéro de lot de la bobine. C'est un protocole standard de fabrication de précision, pas un service supplémentaire.
Conditionnement Bobine à Bobine : Pas de Bornes Emmêlées, Pas de Temps d'Arrêt
Nos bornes sont conditionnées sur des bobines en plastique (diamètre standard de 330 mm) avec une bande de support compatible avec votre machine de sertissage existante. Nous proposons des options de pas de 2,0 mm, 2,5 mm, 3,0 mm et 4,0 mm. La résistance à la traction de la bande de support est de 150 N, elle ne s'étire donc pas lors de l'alimentation à haute vitesse. Chaque bobine est étiquetée avec le numéro de pièce, la date de lot et la quantité—nous comptons avec un capteur photoélectrique, pas par poids, afin que votre inventaire soit exact. Nous proposons également un chaînage pour les bornes en vrac si votre outillage utilise des bols vibrants. Aucun MOQ ne s'applique aux tailles de bobines standard, vous pouvez donc commander 500 pièces pour un essai pilote.
Avez-vous un MOQ pour la Collection de Bornes à Cintrer Estampées de Précision ?
Aucun MOQ pour toute borne standard de cette collection—vous pouvez commander une seule bobine de 500 pièces pour le prototypage, et le travail d'outillage personnalisé commence à 5 000 pièces pour amortir le coût de l'outillage.
Pouvez-vous personnaliser la géométrie de la borne pour mon boîtier de connecteur existant ?
Oui, nous modifions les inserts d'outillage pour vos dimensions de boîtier spécifiques—typiquement en ajoutant ou en déplaçant des ergots de rétention ou en modifiant la longueur du corps de sertissage—avec un coût de modification d'outillage à partir de 800 $ et un délai de révision d'outillage de 10 jours.
Quels documents de contrôle qualité fournissez-vous avec chaque expédition ?
Chaque expédition comprend un rapport de test matière (MTR), un rapport d'inspection dimensionnelle (avec données MMT) et un certificat de conformité (CoC) pour notre processus de fabrication de précision.
Quel est votre délai actuel pour une conception de borne à cintrer personnalisée ?
Pour une borne personnalisée avec un nouvel outillage progressif, le délai est de 25 jours de l'approbation du plan au premier article ; pour une modification d'un outillage existant, il est de 12 jours.
Obtenez un Devis Ferme en 12 Heures—Envoyez Votre Plan Aujourd'hui
Envoyez votre plan 2D (PDF ou DXF) ou modèle 3D (STEP) à sc@bquq.com, et nos ingénieurs répondront en 12 heures avec un prix ferme par pièce, le coût d'outillage (si applicable) et un calendrier de livraison. Pour les questions urgentes, contactez-nous sur WhatsApp au +86 13713157787. Nous sommes une usine de 20 ans à Dongguan, fabriquant en Chine, et nous expédions dans le monde entier via DHL ou FedEx. Si vous cherchez également des outils de coupe pour votre propre production, consultez notre guide de sélection d'outils de coupe CNC. Et pour comprendre comment les tolérances affectent l'ajustement de vos bornes, lisez notre guide des tolérances d'usinage CNC. Pas de MOQ, pas de détours—juste un devis précis.