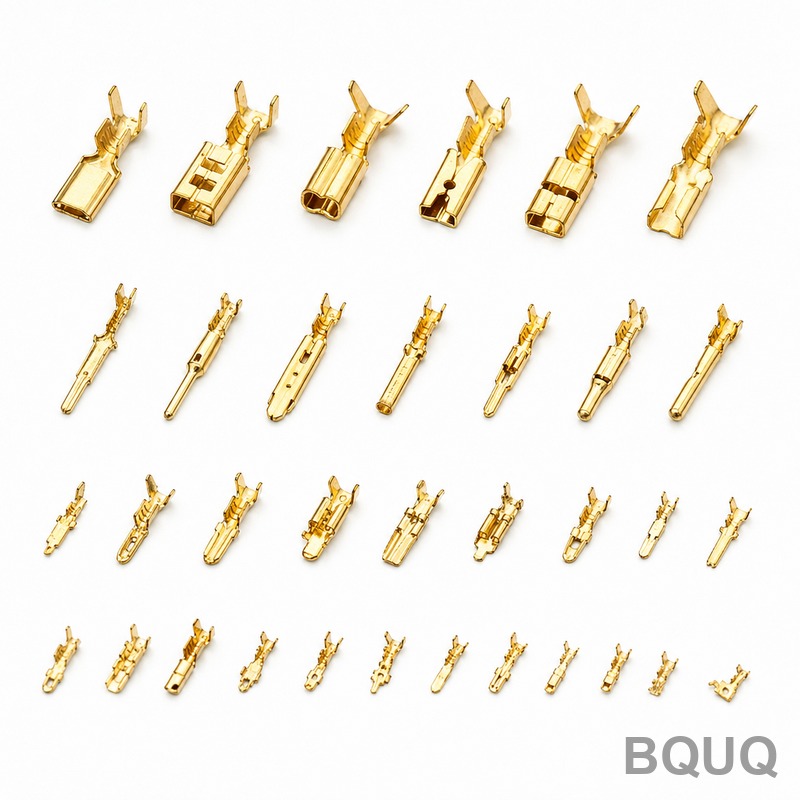
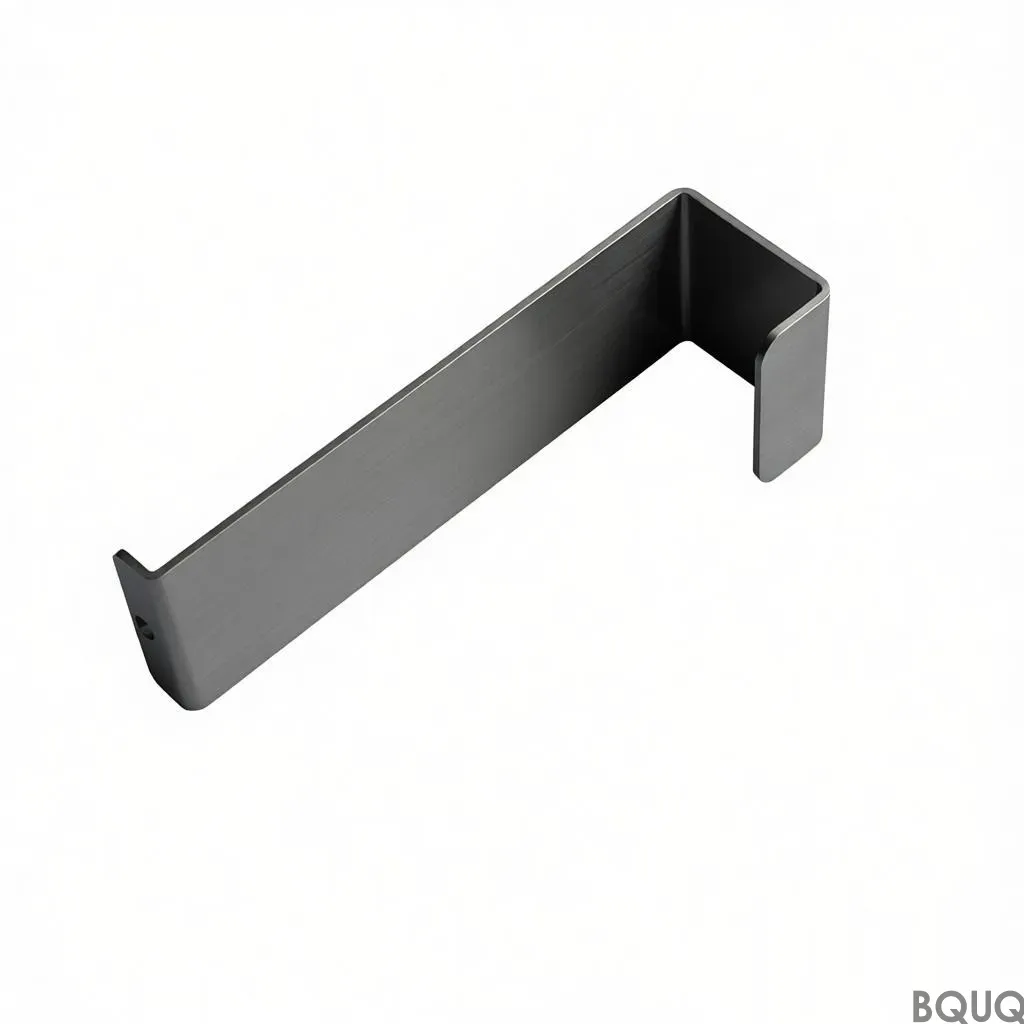
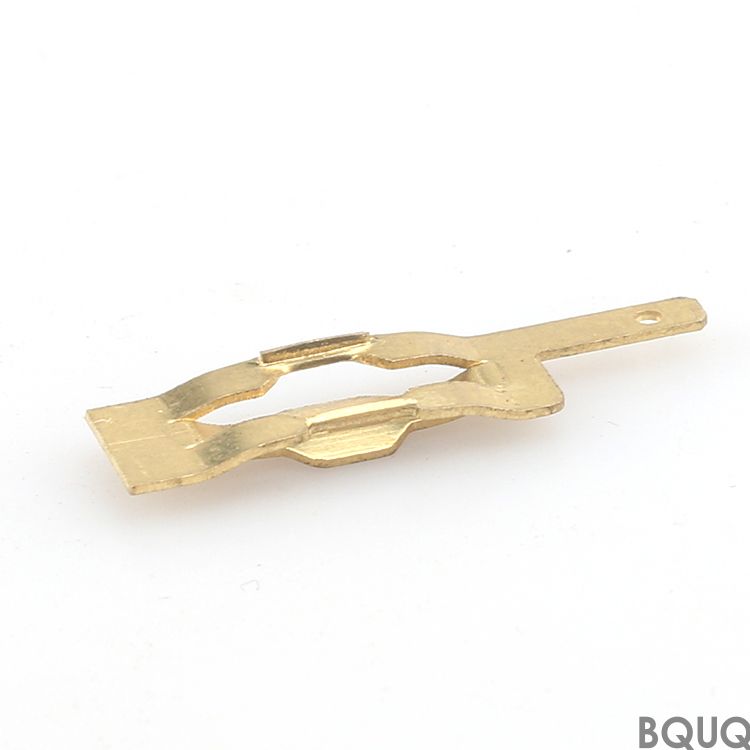
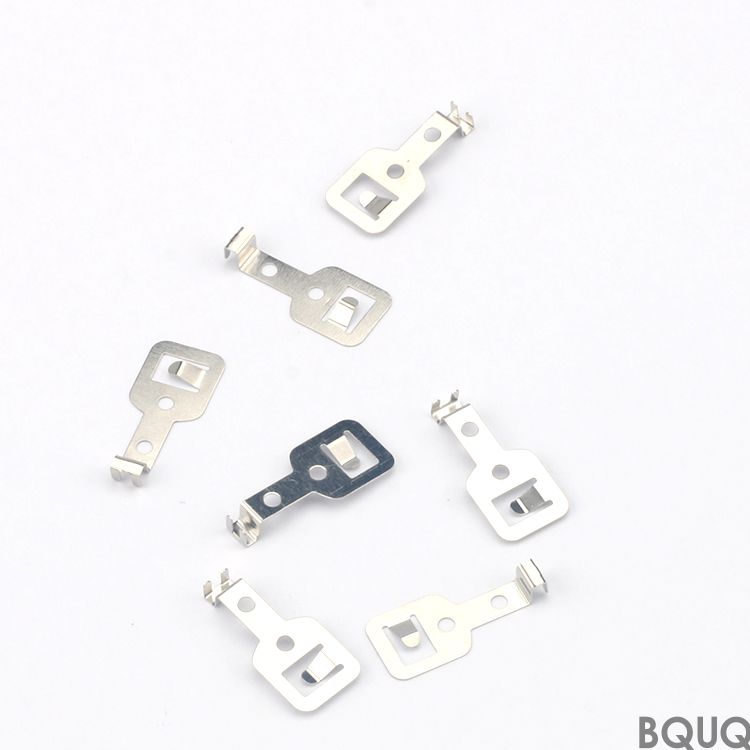
Ce que cette collection offre en chiffres concrets Il s‘agit d‘une famille de terminaux de signaux micro produits par estampage de précision—contacts plats, formés ou plaqués sélec
Collection de Terminaux de Signaux Micro Estampés de Précision | Usine BQUQ
Ce que cette collection offre en chiffres concrets Il s'agit d'une famille de terminaux de signaux micro produits par estampage de précision—contacts plats, formés ou plaqués sélectivement pour connec
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que cette collection offre en chiffres concrets
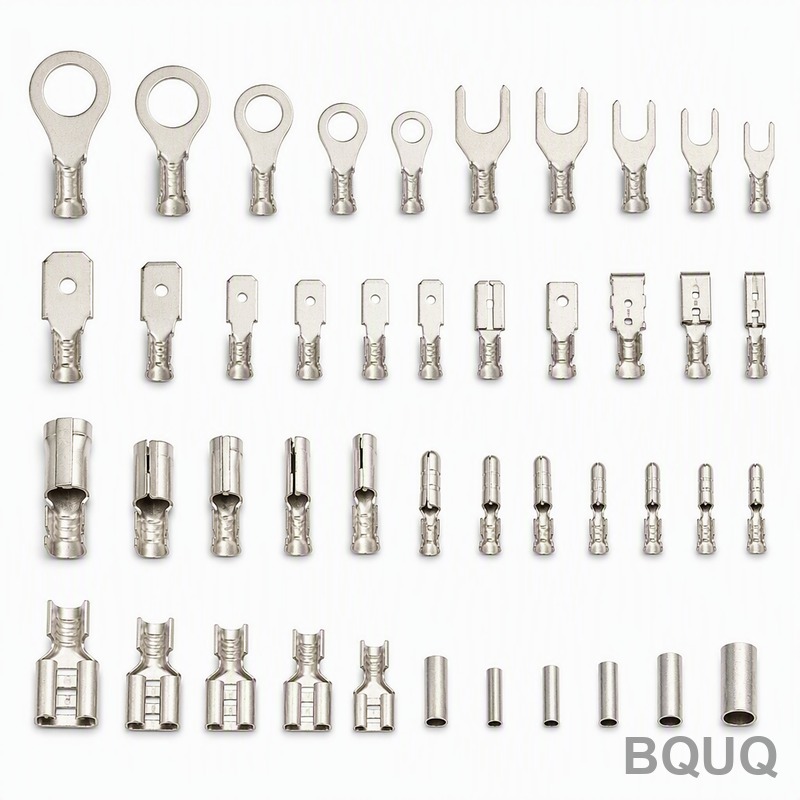
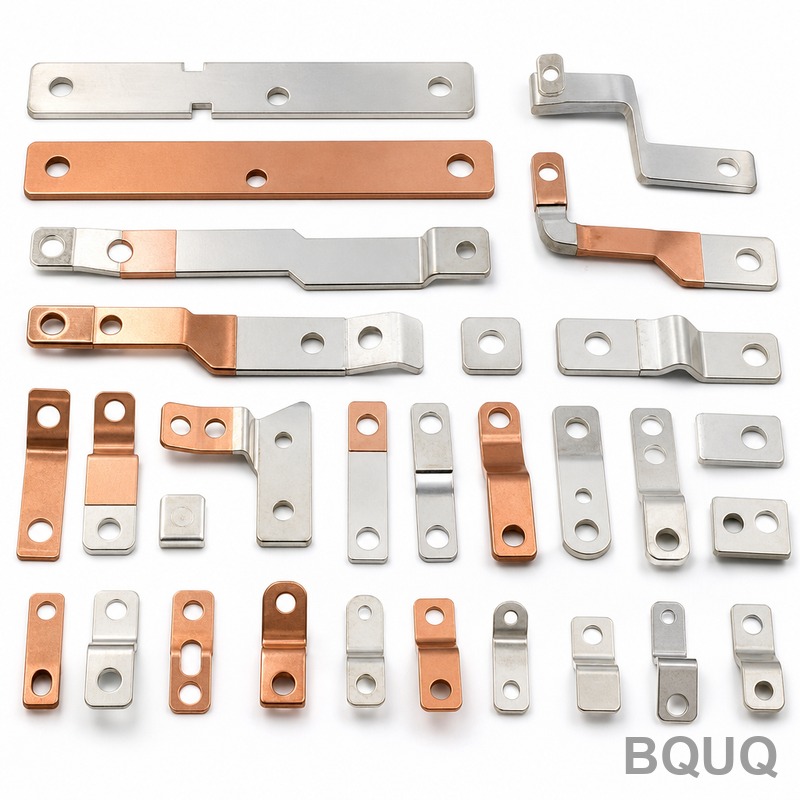
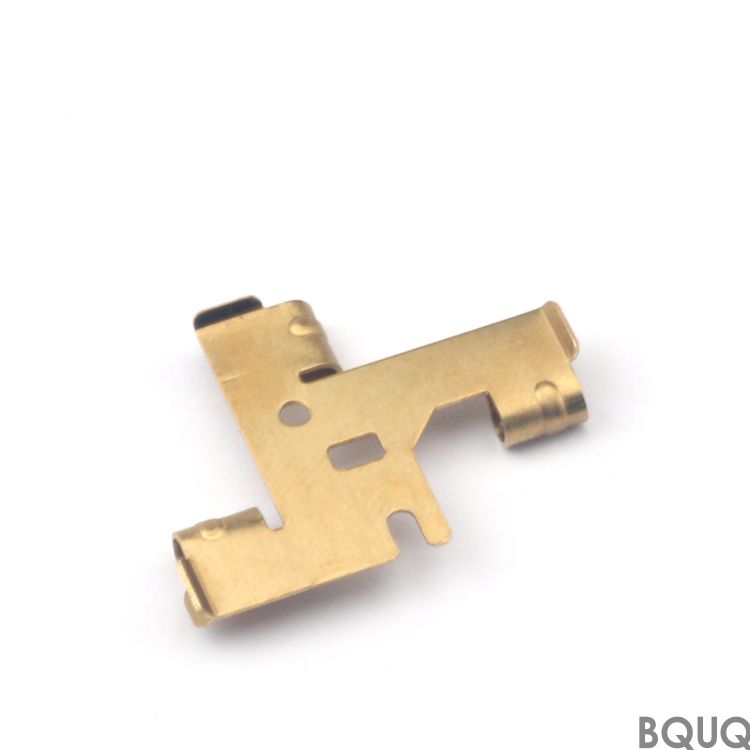
Il s'agit d'une famille de terminaux de signaux micro produits par estampage de précision—contacts plats, formés ou plaqués sélectivement pour connecteurs, capteurs et embases PCB. Vous obtenez une tolérance dimensionnelle de ±0,01 mm sur les surfaces de contact critiques, un voile de bord inférieur à 0,02 mm, et une finition de surface Ra 0,4 µm sur les zones de contact. La dureté est contrôlée entre HRC 38 et HRC 42 après traitement thermique sélectif, ce qui offre une résistance au retour élastique sans fracture fragile. Le délai pour les révisions standard d'outillage est de 15 jours ; pour les jeux de matrices existants, nous expédions sous 7 jours. Ce produit est fabriqué en Chine dans notre usine de Dongguan avec 20 ans d'expérience en estampage, et nous acceptons les commandes sans MOQ.
Pourquoi les terminaux micro nécessitent un contrôle plus strict que les estampages standard
Les terminaux de signaux micro transportent de faibles courants (0,1–2 A) mais exigent une intégrité des données élevée. Une bavure de 0,05 mm sur la poutre de contact peut provoquer une perte de signal intermittente à 10 Gbps. Notre processus d'estampage utilise des matrices progressives avec un jeu de 4 à 6 % de l'épaisseur du matériau, ce qui élimine l'ébavurage secondaire sur la plupart des géométries. Nous mesurons la force de contact à 0,5 N ± 0,05 N à l'aide d'une cellule de charge sur chaque 100e pièce—pas seulement lors du réglage de l'outil. Pour les versions plaquées or, nous appliquons un minimum de 0,76 µm d'or sur 1,27 µm de nickel, conformément à la norme ASTM B488, uniquement sur la surface de contact, ce qui réduit les coûts de 40 % par rapport à un plaquage intégral.
Matériaux et traitement thermique utilisés pour l'intégrité du signal
Nous stockons du bronze phosphoreux C5210R (tempe dure, HV 210–250), du cuivre au béryllium C17200 (vieilli à HRC 38–42), et de l'acier inoxydable 301 (plein dur, HV 480 min). Pour les applications de flexion à cycles élevés, nous recommandons le C17200 car sa limite de fatigue est de 450 MPa à 10^7 cycles—trois fois celle du bronze phosphoreux. Le traitement thermique est effectué dans un four sous vide avec une uniformité de ±5 °C, suivi d'un conditionnement cryogénique à -73 °C pendant 2 heures pour stabiliser la structure du grain. Cela évite la dérive de la résistance de contact sur 10 000 cycles d'accouplement. Nous évitons les laitons au plomb car ils ne respectent pas la directive RoHS et créent des micro-fissures au rayon de pliage.
Comment nous contrôlons la hauteur de bavure et la géométrie de la section transversale
La hauteur de bavure est la première cause de rejet pour les terminaux micro. Notre calendrier de maintenance des matrices déclenche un polissage après 50 000 frappes, et nous mesurons la bavure avec un microscope numérique à un grossissement de 200×. La bavure maximale autorisée est de 0,03 mm sur le bord coupé, mais nous atteignons généralement 0,015 mm. Pour la géométrie de la section transversale (largeur, épaisseur, angle de pliage), nous utilisons un scanner laser de profil en ligne sur la bande, avec retour des données à la presse toutes les 30 secondes. Cela nous permet de détecter l'usure de l'outil avant qu'elle ne produise des pièces hors spécifications—pas après. Si vous avez besoin d'un rayon de pliage spécifique de 0,1 mm, nous pouvons le maintenir à ±0,02 mm, ce qui est essentiel pour l'adaptation d'impédance dans les connecteurs RF.
Inspection avant chaque expédition : option de test électrique 100 %
Chaque lot passe par un protocole d'inspection en 10 points. Nous vérifions : 1) la tolérance dimensionnelle sur 5 points critiques par pièce, 2) l'épaisseur du plaquage par fluorescence X, 3) la dureté sur un testeur micro-Vickers, 4) la hauteur de bavure, 5) la finition de surface Ra, 6) l'angle de retour élastique, 7) la coplanéité pour les versions CMS, 8) le test de soudabilité sans plomb (balance de mouillage à 245 °C), 9) le brouillard salin pour la résistance à la corrosion (24 h minimum), et 10) l'intégrité de l'emballage. Pour les applications à haute fiabilité, nous pouvons effectuer un test de continuité électrique à 100 % à l'aide d'une sonde Kelvin à 4 fils avec une résolution de 1 mΩ. Cela ajoute 2 jours au délai mais vous garantit zéro pièce défectueuse lors de votre inspection à réception. Nous fournissons également un certificat de matériau complet avec rapport d'essai en usine, y compris la traçabilité jusqu'à la bobine d'origine.
Spécification
Valeur
Notes
Options de matériaux
C5210R, C17200, 301 SS
Autres alliages de cuivre sur demande
Plage d'épaisseur
0,05 – 0,5 mm
Tolérance micro-épaisseur ±0,005 mm
Plage de largeur
0,3 – 5,0 mm
Largeur formée jusqu'à 8 mm
Dureté (HRC)
38 – 42 (C17200 vieilli)
SS : HV 480 min
Tolérance dimensionnelle
±0,01 mm
Sur les surfaces de contact critiques
Finition de surface Ra
0,4 µm
Zone de contact, tel qu'estampé
Voile de bord
0,02 mm max
Par 10 mm de longueur
Plaquage
Au 0,76 µm / Ni 1,27 µm
Sélectif ou intégral, ASTM B488
Délai
7 jours (matrice existante), 15 jours (nouvel outil)
Pour des quantités jusqu'à 500 000 pièces
MOQ
Sans MOQ
Commandes d'échantillons acceptées
Stratégie d'outillage pour les séries à faible volume et les prototypes
Nous utilisons des matrices progressives modulaires avec inserts interchangeables. Cela signifie que pour une série prototype de 500 pièces, vous ne payez que la modification de l'insert, pas une reconstruction complète de la matrice. Le coût typique d'un nouvel outillage pour un terminal micro est de 800 à 2 500 $, selon la complexité (nombre de pliages, fenêtres de plaquage, trous latéraux). Nous conservons une bibliothèque de plus de 400 jeux de matrices existants pour les formats de terminaux standard (par exemple, pas de 0,5 mm, pas de 1,27 mm, compatible JST PH). Si votre dessin correspond à l'un de ces formats, vous ne payez aucun frais d'outillage et bénéficiez d'un délai de 7 jours. Pour la production à grand volume (1M+ pièces/mois), nous passons à des matrices en carbure qui durent 3 millions de frappes entre deux affûtages, et nous pouvons faire fonctionner des presses de 200 tonnes à 400 frappes par minute.
Quelle est la quantité minimale de commande (MOQ) ?
Nous n'avons pas de MOQ—commandez 100 pièces pour validation ou 10 millions pour production, la même norme de qualité s'applique.
Pouvez-vous personnaliser l'épaisseur et l'emplacement du plaquage ?
Oui, nous proposons un plaquage sélectif avec masques de précision, afin de plaquer uniquement la pointe de contact ou la queue de soudure, avec une épaisseur d'or de 0,1 à 2,5 µm.
Comment assurez-vous la qualité d'un lot prototype ?
Les prototypes bénéficient de la même inspection en 10 points que les séries de production, plus un rapport dimensionnel complet avec données CMM et micrographies des zones de pliage critiques.
Quel est votre délai typique pour une conception personnalisée ?
Le nouvel outillage prend 15 jours, les premiers articles sont expédiés sous 18 jours, et les commandes récurrentes avec outils existants sont expédiées sous 7 jours après approbation du dessin.
L'expertise de 20 ans d'estampage de BQUQ appliquée à votre chaîne de signaux
Nous avons produit plus de 2 milliards de terminaux estampés depuis 2004 pour des clients de l'automobile, du médical et des télécommunications. Nos presses vont de 5 à 200 tonnes, et notre atelier d'outillage interne dispose de 12 machines de découpe à fil CNC et de 5 rectifieuses de surface. Cette intégration verticale signifie que nous contrôlons l'ensemble du processus—du refendage de la bobine à l'emballage final en bande et bobine. Contrairement à de nombreux ateliers d'estampage, nous ne sous-traitons ni le traitement thermique ni le plaquage. Notre four sous vide interne et notre ligne de plaquage sélectif garantissent une qualité constante lot après lot. Si vous concevez un nouveau connecteur, nos ingénieurs peuvent suggérer des modifications de matériau et de plaquage pour réduire les coûts sans sacrifier les performances. Pour référence, notre prix standard pour un terminal est de 0,008 à 0,05 $ par pièce selon le matériau et la complexité, avec une remise de 15 % pour les volumes annuels supérieurs à 5 millions.
Pour les ingénieurs travaillant sur des assemblages de précision, nous recommandons de consulter notre guide de sélection des outils de coupe CNC lors de la conception des boîtiers d'accouplement. Et pour comprendre comment nos tolérances d'estampage se comparent à l'usinage, voir notre guide des tolérances d'usinage CNC. Les deux sont des références pratiques pour établir vos propres critères d'inspection.
Demandez un devis ferme sous 12 heures
Envoyez-nous votre dessin au format PDF, DXF ou STEP. Nous examinerons la faisabilité de l'outillage, sélectionnerons le meilleur matériau et vous retournerons un devis ferme avec prix unitaire, coût d'outillage et délai—le tout sous 12 heures ouvrables. Nous fournissons également des retours DFM gratuits sur les rayons de pliage, l'épaisseur du matériau et les fenêtres de plaquage. Pour un prototypage urgent, nous pouvons commencer à découper le matériau le jour même de l'approbation du devis. Envoyez votre dessin par e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Nous sommes prêts à estamper votre prochain terminal de signal dès aujourd'hui.