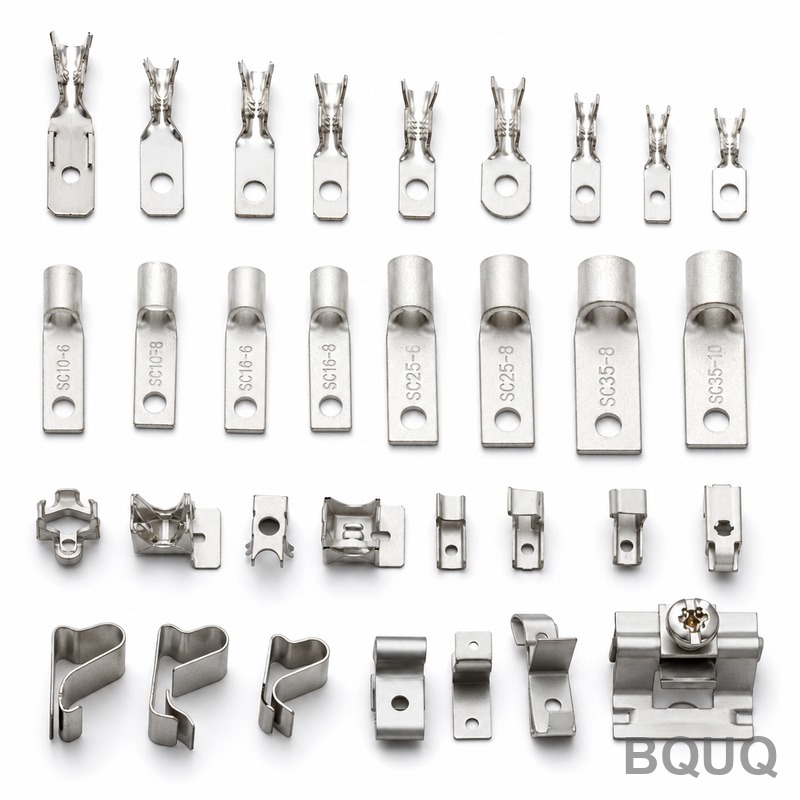
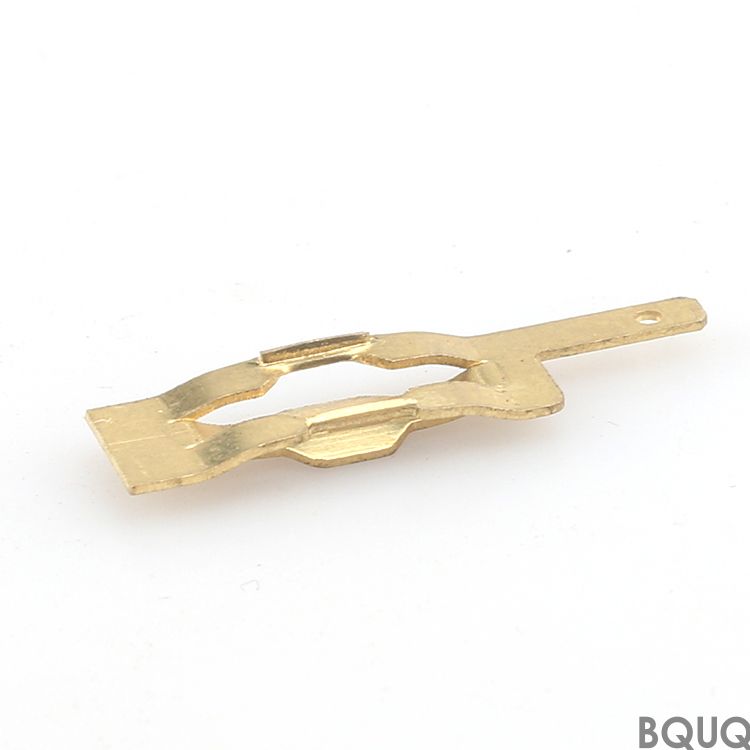
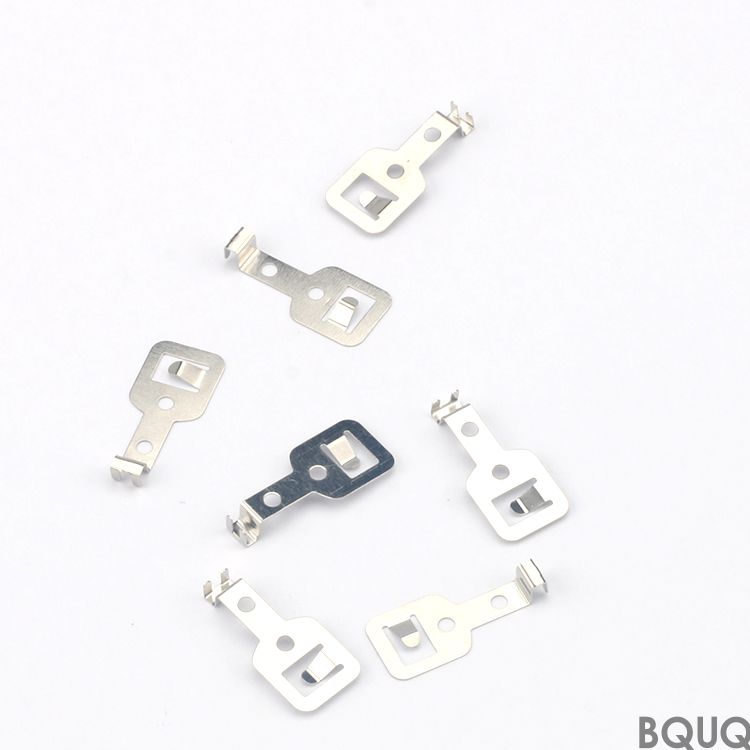
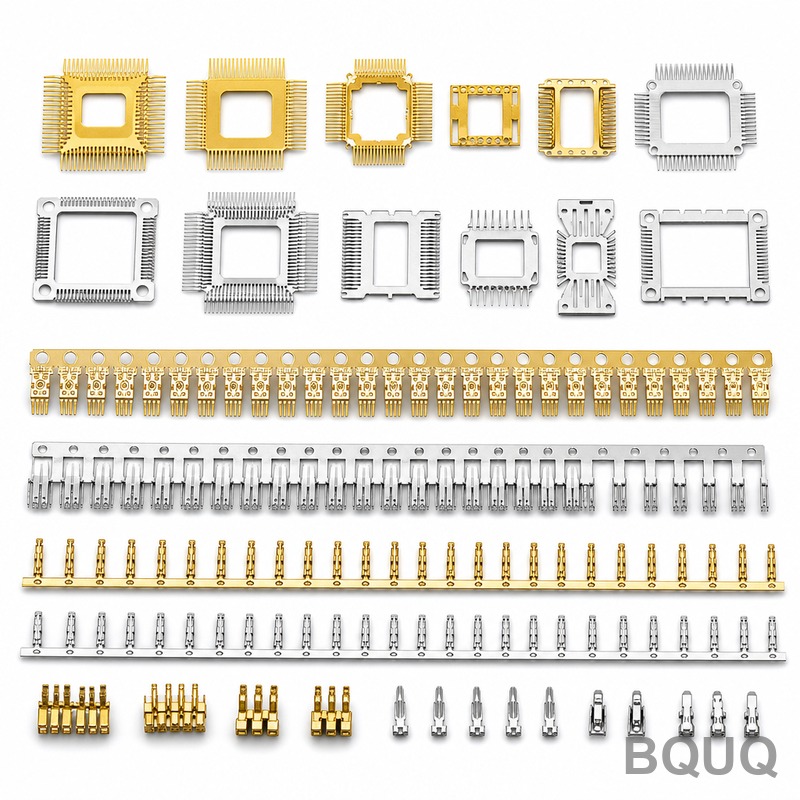
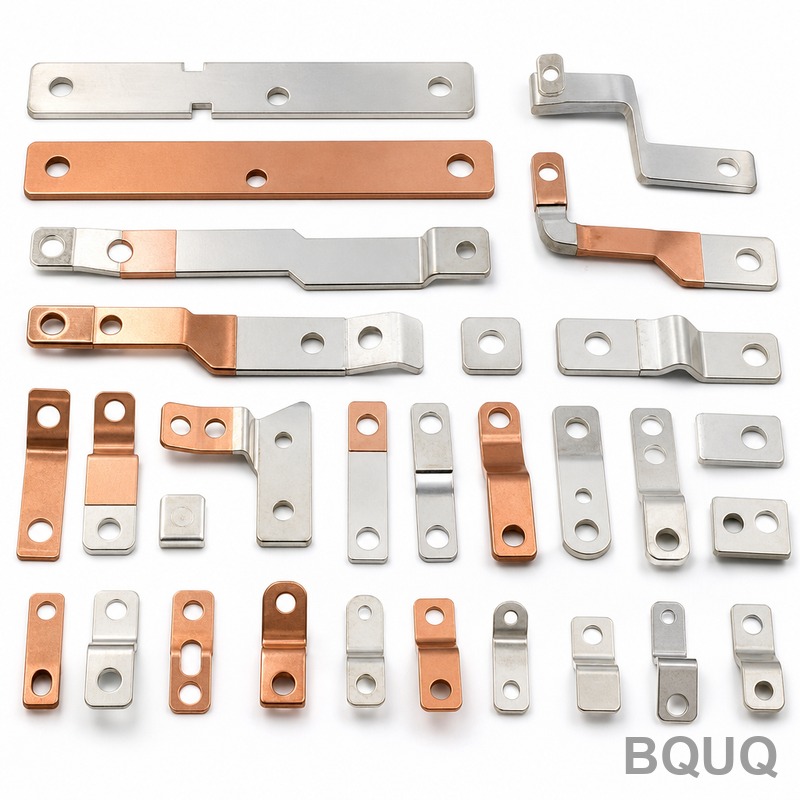
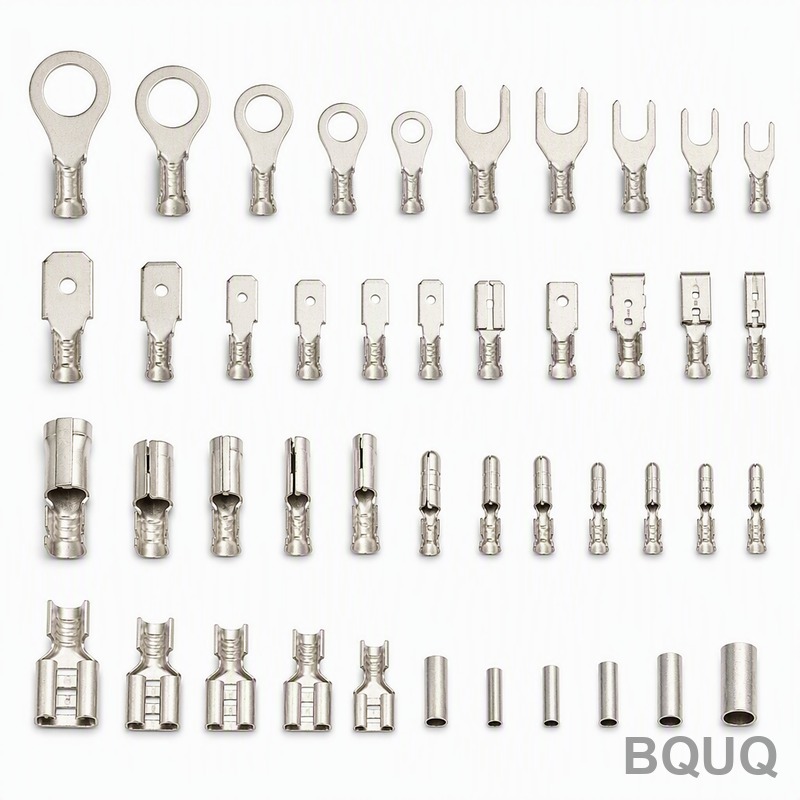
Ceci est une gamme complète de bornes et clips pour boîtes de jonction solaires — des contacts métalliques estampés qui verrouillent les câbles PV en place et acheminent le courant
Collection de bornes et clips pour boîtes de jonction solaires | BQUQ Découpage de précision
Ceci est une gamme complète de bornes et clips pour boîtes de jonction solaires — des contacts métalliques estampés qui verrouillent les câbles PV en place et acheminent le courant du panneau au câble
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ceci est une gamme complète de bornes et clips pour boîtes de jonction solaires — des contacts métalliques estampés qui verrouillent les câbles PV en place et acheminent le courant du panneau au câble. Chaque pièce est formée sur des presses Bruderer à haute vitesse avec des tolérances maintenues à ±0,02 mm, une finition de surface à Ra 0,8, et une dureté allant jusqu'à HV 450 pour les clips à ressort qui survivent à 10 000 cycles d'insertion sans perdre leur force de maintien.
Pourquoi nos contacts estampés supportent 30A sans surchauffe
Les bornes sont fabriquées en cuivre C1100 ou en bronze phosphoreux C5191, selon votre charge de courant. Pour les systèmes de 30A et plus, nous spécifions du C1100 de 0,6 mm d'épaisseur avec un placage argent sélectif (2–3 µm) sur la zone de contact. Cela réduit la résistance de contact en dessous de 0,5 mΩ et maintient l'élévation de température sous 30 K au courant nominal. Pour les clips à ressort, nous utilisons du C5191-H qui offre une limite d'élasticité de 500 MPa — le clip continue de presser contre le câble PV même après 10 000 cycles d'accouplement. Nous proposons également des versions plaquées étain pour les environnements de brouillard salin (testées 96 heures selon ASTM B117).
Conception d'outillage qui réduit la hauteur de bavure à 0,03 mm
Les bavures sont la première cause d'arcs électriques dans les boîtes de jonction. Notre atelier d'outillage construit des matrices progressives avec un jeu de 5 à 7 % de l'épaisseur du matériau sur le poinçon et la matrice. Ce jeu, combiné à une pointe de poinçon micro-rectifiée (Ra 0,2), maintient la hauteur de bavure sous 0,03 mm sur le bord coupé. Nous ajoutons également une étape secondaire de matriçage pour les doigts de ressort de contact — cela écrouit le rayon et élimine toute microfissure qui pourrait se propager sous vibration. Chaque nouvelle matrice est validée avec 50 000 coups d'essai avant le début de la production.
Matériaux et traitements thermiques que nous utilisons pour les pièces certifiées PV
Nous stockons quatre nuances de matériaux spécifiquement pour les composants de boîtes de jonction solaires : cuivre ETP C1100 (conductivité 101 % IACS), bronze phosphoreux C5191 (tempe ressort), maillechort C7521 (pour la résistance à la corrosion), et acier inoxydable SUS301 (pour les clips de diode de dérivation à haute température). Les clips à ressort en C5191 sont vieillis à 300°C pendant 2 heures pour atteindre HV 350–450, tandis que les clips en inox subissent un recuit brillant à 480°C pour restaurer l'élasticité. Nous n'utilisons pas de cuivre recyclé — chaque bobine est livrée avec un certificat d'usine indiquant la composition chimique et la conductivité.
Inspection avant chaque expédition : tests CMM et de force d'arrachement
Nous mesurons trois dimensions critiques sur chaque lot : largeur de borne (à ±0,02 mm), jeu de clip (à ±0,03 mm), et planéité de la pastille de soudure (à 0,05 mm au total). Une MMT (Zeiss Contura) vérifie la première pièce de chaque jeu de matrices ; pour les lots de production, nous prélevons 5 pièces par heure de la presse et vérifions avec un micromètre numérique et un dynamomètre de 50 N. Le test d'arrachement simule un câble PV tiré — nous exigeons une force de rétention minimale de 80 N pour un câble de 2,5 mm². Les rapports de test sont inclus avec chaque expédition, montrant les valeurs mesurées par rapport à vos spécifications sur le dessin.
Emballage et livraison pour la collection de bornes et clips pour boîtes de jonction solaires
Les pièces sont nettoyées dans un bain à ultrasons pour éliminer l'huile de découpage, puis emballées dans des sachets antistatiques avec déshydratant. Nous expédions dans des cartons télescopiques à 5 couches de cannelure, chaque carton contenant 10 000 à 50 000 pièces selon la taille. Pour les bobines, nous utilisons des bobines en plastique de 330 mm avec 4 000 à 8 000 pièces par bobine, collées toutes les 20 positions pour un alimentation SMT facile. Le délai standard est de 15 jours pour les pièces estampées sans placage, 20 jours avec placage argent ou étain. Le fret aérien de Dongguan à LAX prend 3 jours ; le fret maritime vers Rotterdam prend 25 jours. Nous pouvons également stocker dans notre entrepôt de Hong Kong pour une livraison JIT.
En quoi notre processus de découpage diffère de la découpe CNC pour ce produit
Le découpage est le processus adapté pour les bornes à grand volume car il produit la pièce en un seul coup — aucun gaspillage de matériau, aucun usinage secondaire. Nos presses fonctionnent à 200–400 coups par minute, donc une commande de 100 000 pièces est terminée en 2 jours. L'usinage CNC prendrait 10 fois plus de temps et coûterait 4 à 5 fois plus par pièce. Cependant, si votre conception comporte des pliages 3D complexes ou exige des tolérances serrées en dessous de ±0,01 mm, nous recommanderons une approche hybride : estamper le flan plat, puis usiner la surface de contact critique en CNC. Consultez notre guide de sélection des outils de coupe CNC pour savoir quand la découpe est le meilleur choix.
Vérifications de conception que nous signalons avant que vous n'envoyiez le dessin final
Nous examinons chaque dessin pour trois problèmes courants : (1) un rayon de pliage inférieur à 1× l'épaisseur du matériau — cela fissure la structure du grain ; nous suggérons un minimum de 1,5× l'épaisseur pour le cuivre et 2× pour l'inox. (2) Des tolérances plus serrées que ±0,02 mm sur les caractéristiques estampées — nous pouvons les maintenir mais le coût de la matrice augmente de 30 %. (3) Un placage spécifié sur toute la pièce — nous recommandons un placage sélectif uniquement sur la zone de contact pour réduire les coûts. Si vous n'êtes pas sûr de votre empilement de tolérances, lisez notre guide des tolérances d'usinage CNC pour une référence générale sur ce qui est réalisable en fabrication de précision.
Sans MOQ — nous réalisons des lots pilotes à partir de 1 000 pièces
Quel est le MOQ pour une conception de borne personnalisée ?
Il n'y a pas de MOQ — nous estampons 1 000 pièces pour un lot pilote et montons jusqu'à 1 million par mois à mesure que votre projet grandit.
Pouvez-vous reproduire une borne existante d'un autre fournisseur ?
Oui, envoyez-nous le dessin ou un échantillon physique ; nous rétro-concevons les dimensions et le matériau en 2 jours, puis nous proposons un devis pour l'outillage et le prix unitaire.
Comment garantissez-vous la qualité pour une commande à grand volume ?
Nous appliquons un SPC sur chaque presse — des cartes de contrôle suivent la largeur et le jeu chaque heure, et une inspection finale par échantillonnage AQL 1.0 est effectuée avant l'emballage.
Quel est le délai le plus rapide pour un prototype ?
Nous pouvons expédier des prototypes avec outillage doux en 7 jours ; l'outillage dur prend 20 jours, et les pièces de production suivent 15 jours après approbation.
Envoyez votre dessin pour un devis ferme en 12 heures. Email sc@bquq.com ou WhatsApp +86 13713157787. Nous répondons avec une ventilation complète des coûts — outillage, prix unitaire pour des quantités de 10k/50k/100k, et date de livraison. Sans MOQ, fabriqué en Chine, fabrication de précision garantie.