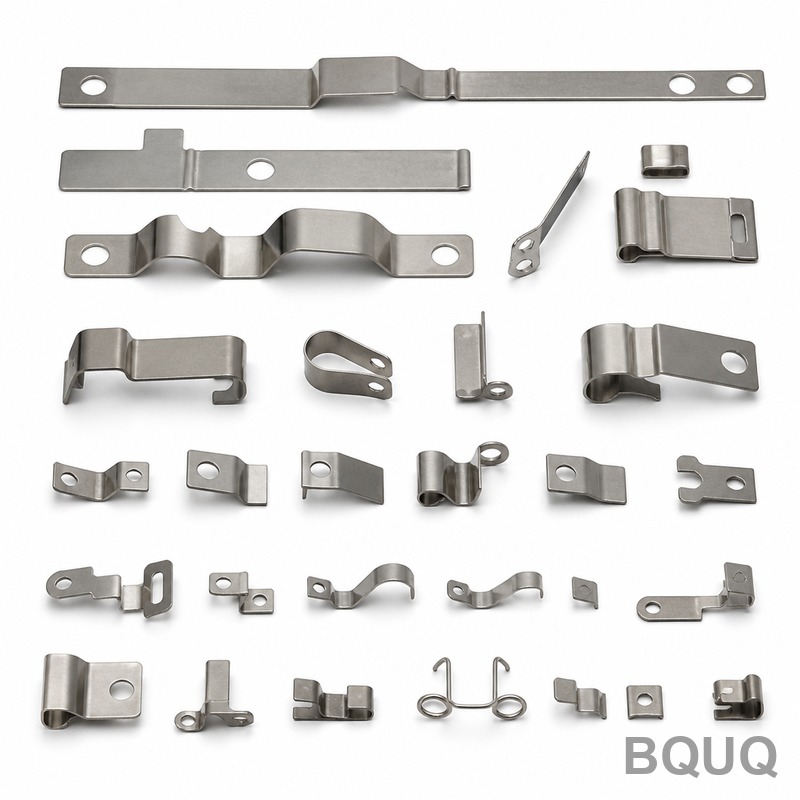
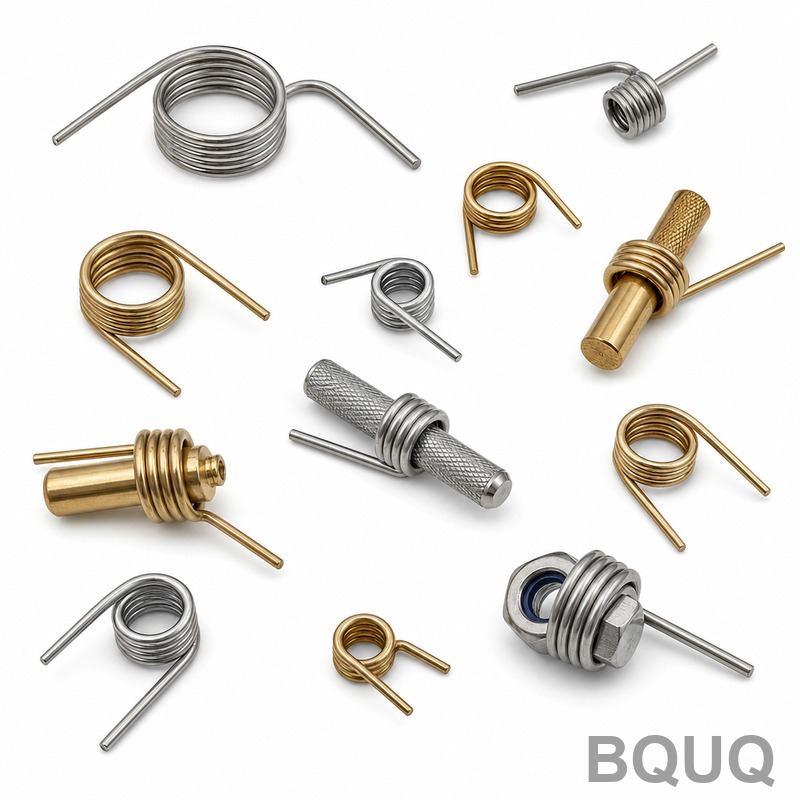
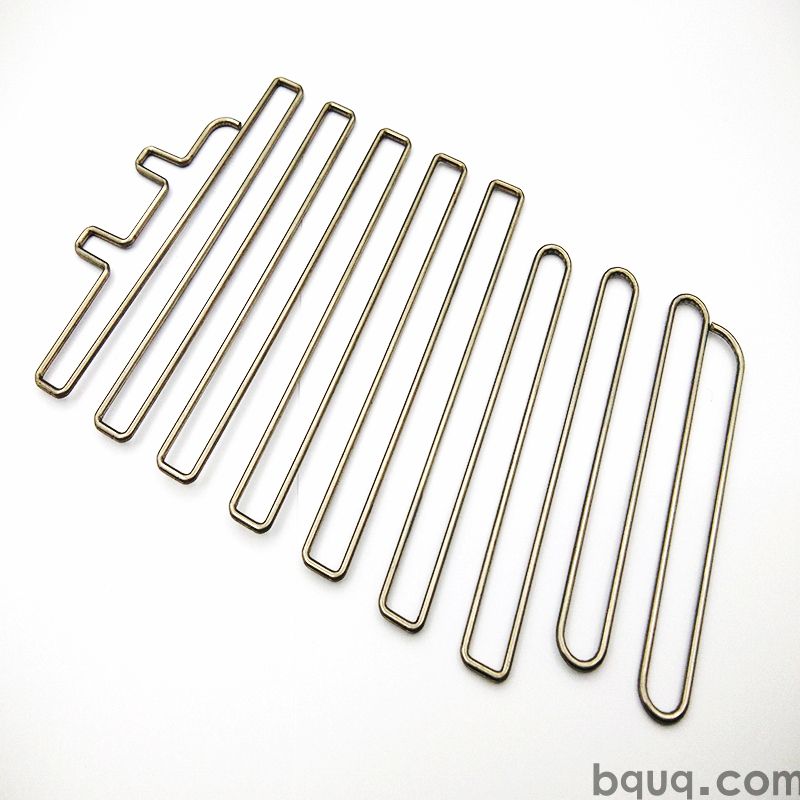
Les bandeaux élastiques sur mesure sont estampés selon une géométrie monobloc base-ailettes, garantissant un pas d'ailette reproductible au sein d'une série et une planéité obtenue directement de l'outil. La matrice forme chaque ailette en une seule frappe, de sorte que le coût de la pièce cesse d'augmenter avec la complexité, et chaque lot est livré avec un rapport CMM. Les passes d'outillage et le cycle alimentent une ligne, la position des trous étant conservée sur l'ensemble du lot pour des programmes de volume reproductibles.
Un bandeau élastique sur mesure en offre une résistance thermique sous . Les ailettes ont une épaisseur de à un pas de sur une base de , et chaque lot est livré avec un rapport CMM à .
L'estampage offre un profil d'ailette reproductible que l'extrusion ne peut pas atteindre : la matrice forme chaque ailette en une seule frappe, de sorte que le pas reste dans une tolérance de sur une série de .
Comme la base et les ailettes sont pressées en une seule pièce, il n'y a aucun joint brasé susceptible de défaillir. La planéité de sur la face de montage est obtenue directement de l'outil, ce qui assure un contact d'interface thermique uniforme.
Une seule frappe de forme l'ensemble du bandeau élastique sur mesure, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. Les passes d'outillage , et le cycle de alimente une ligne de .
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le trajet thermique. Rien ne se trouve entre et le flux d'air, hormis la surface estampée elle-même.
Chaque frappe est dimensionnellement identique, de sorte que la position des trous de est conservée sur l'ensemble du lot. C'est ce qui rend les programmes de volume de cordons de sécurité reproductibles.
Sélection des matériaux et finition de surface
Le matériau standard est , fourni avec . Pour les applications où l'exposition au cordon de sécurité est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont réalisées à ±0,5 mm, avec des caractéristiques critiques telles que traitées séparément. La géométrie formée hérite d'une répétabilité d'outillage de , et la position des trous est maintenue à . Des classes plus serrées nécessitent une opération de presse supplémentaire, il est donc judicieux de décider avant l'outillage plutôt qu'après.
Chaque lot est accompagné d'un rapport CMM de . Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout ce qui dépasse ±0,5 mm avant que cela ne quitte la ligne.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec sur chaque premier article. Les écarts au-delà de ±0,5 mm déclenchent un tri complet du lot.
La traçabilité des lots s'étend de la bobine au carton : le numéro de coulée, la plage de course de presse et l'enregistrement d'inspection restent attachés, de sorte qu'un problème sur le terrain peut être relié à une exécution spécifique.
Le confinement final est . Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans conformément au dossier ISO9001.
Dans une longe de sécurité, la détermine le débit d'air encore nécessaire à l'enceinte. Aux températures de jonction d'une longe de sécurité, des ailettes à pas maintiennent le delta-T dans le budget du capteur.
Les clients de longes de sécurité spécifient généralement pour des raisons de corrosion, puis maintiennent le plan à ±0,5 mm. La ligne absorbe le volume sans seconde source.
Dans une longe de sécurité, la base fait généralement aussi office d'interface de montage. avec plat offre une surface stable pour le pad thermique de la longe de sécurité.
Les conceptions de longes de sécurité utilisent souvent un flux d'air forcé de 2,0 m/s. à signifie que la longe de sécurité peut tenir sa cible avec une puissance de ventilateur sous la limite acoustique.
Spécifications
Paramètre
Valeur / Plage
Tolérance générale
±0,5 mm
MOQ (prototype)
1000 pcs
MOQ (production)
5000 pcs
Délai (prototype)
7 jours ouvrés
Délai (production)
20 jours ouvrés
FAQ : Vos questions avant de commander
Quelle tolérance pouvez-vous tenir ?
Les dimensions générales sont de ±0,5 mm ; les dimensions critiques telles que sont tenues séparément. Les formes usinées héritent de la répétabilité de l'outillage de . Si votre plan nécessite plus serré, informez-nous avant l'outillage afin que nous puissions prévoir l'opération de presse supplémentaire.
Comment cela se compare-t-il à un custom spring headbands extrudé ?
L'extrusion est moins coûteuse au-delà d'environ 500 000 pièces par an et offre un profil plus lisse. L'estampage est plus avantageux en dessous de ce seuil et dès que l'épaisseur des ailettes descend sous 0,5 mm, car l'extrusion ne peut pas tenir de manière constante. Pour les prototypes de safety lanyard, le coût de l'outillage décide généralement.
Pouvez-vous livrer sans traitement de surface ?
Oui, nous expédions à l'état estampé pour les clients qui réalisent leur propre finition. Le risque réside dans les marques de manipulation sur les ailettes , c'est pourquoi nous emballons ces pièces avec des feuilles intercalaires à l'intérieur de .
Y a-t-il un risque que les ailettes se plient pendant le transport ?
Avec des ailettes et un standard, les dommages sont rares. Pour les longues routes maritimes ou la manutention automatisée, nous suggérons un intercalage double couche, que nous pouvons spécifier sans coût d'outillage. Nous avons expédié par mois de cette manière sans aucune réclamation de transport au cours des 3 dernières années.
Pouvez-vous fournir les custom spring headbands pré-assemblés ?
Oui. Nous pouvons ajouter des clips, des vis ou un carénage de ventilateur sous forme d'ensemble en kit, avec les pièces ensachées et étiquetées par jeu. C'est courant dans les programmes de safety lanyard et cela ajoute environ 3 jours ouvrables.
Notre processus de fabrication et d'expédition
Approvisionnement direct depuis Dongguan : matière en bobine, formage, traitement de surface et contrôle sont réalisés dans un seul bâtiment, ce qui permet de vérifier la planéité avant l'emballage de la pièce.
Notre expérience des cordons de sécurité remonte au premier programme d'outillage en 2015. C'est pourquoi la norme et le ±0,5 mm sont des valeurs prudentes plutôt qu'optimistes.
Nous établissons un devis et réservons 1000 pcs pour l'échantillonnage. L'échantillonnage est , ainsi une première évaluation ne nécessite aucun engagement de production.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
Matériau standard fourni avec option passivée pour les contraintes d'exposition
Tolérance
Pas maintenu sur toute la longueur d'une série ; planéité sur la face de montage obtenue directement par l'outil
Délai de livraison
Lancements d'outillage ; le cycle alimente une ligne
MOQ
Programmes en volume pris en charge ; répétabilité au niveau du lot
Capacité
Une matrice à frappe unique forme la pièce complète ; chaque frappe est dimensionnellement identique
Sélection / comparaison
Option
Idéal pour
Compromis
Pièce monobloc estampée
Profil d'ailettes répétable et contact d'interface thermique uniforme
Nécessite un outillage ; optimal pour les programmes en volume
Extrusion
Profils continus simples
Ne peut pas maintenir le pas d'ailettes aussi régulièrement que l'estampage
Refroidisseur en deux parties avec adhésif
Complexité d'outillage réduite
Ajoute une couche adhésive, allonge le trajet thermique, le joint brasé peut défaillir
Finition passivée
Contraintes d'exposition
Peut compromettre la conductivité par rapport aux applications sensibles au poids
Finition axée sur la conductivité
La conductivité prime sur le poids
Peut ne pas prioriser la résistance à l'exposition
Processus / inspection
Étape
Contrôle
Enregistrement
Estampage
La matrice forme chaque ailette en une seule passe ; le pas reste constant sur toute la série
Identité dimensionnelle d'une passe à l'autre
Formage de la base et des ailettes
Pressées en une seule pièce ; aucune jointure brasée susceptible de céder
Géométrie monobloc documentée
Planéité
La planéité de la face de montage est obtenue directement par l'outil
Garantit un contact uniforme à l'interface thermique
Position des trous
Reproductible sur l'ensemble du lot
Compatible avec les programmes de volumes pour dragonnes de sécurité
Inspection finale
Chaque lot est livré avec un rapport CMM
Rapport CMM fourni
Questions fréquentes
Qu'est-ce qui rend les bandeaux à ressorts personnalisés estampés plus reproductibles que les profilés extrudés ?
L'estampage forme chaque ailette en une seule passe, de sorte que le pas reste constant sur toute la série. L'extrusion ne permet pas de maintenir ce profil d'ailette avec la même régularité. Comme la base et les ailettes sont pressées en une seule pièce, il n'y a aucune jointure brasée susceptible de céder, et la planéité de la face de montage est obtenue directement par l'outil pour un contact uniforme à l'interface thermique.
Quel est l'impact de la conception monobloc sur les performances thermiques ?
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, ce qui raccourcit le trajet thermique. Rien ne s'interpose entre la base et le flux d'air, hormis la surface estampée elle-même. Ce trajet direct permet d'atteindre la résistance thermique cible spécifiée tout en maintenant la planéité de la face de montage obtenue directement par l'outil.
Quelles options de matériau et de finition de surface sont disponibles pour les serre-têtes à ressort personnalisés ?
Le matériau standard est fourni avec une voie de passivation recommandée lorsque l'exposition est un facteur critique. Lorsque la conductivité prime sur le poids, une finition alternative peut être sélectionnée. Les deux voies sont compatibles avec la géométrie estampée monobloc et le rapport CMM fourni avec chaque lot.
La position des trous peut-elle être maintenue de manière constante sur un programme de volume ?
Oui. Chaque course est dimensionnellement identique, de sorte que la position des trous est reproductible sur l'ensemble du lot. C'est ce qui rend les programmes de volume de cordons de sécurité répétables. La matrice forme chaque ailette en une seule course, et le cycle alimente une ligne, ce qui permet de maîtriser la variation d'un lot à l'autre sans opérations secondaires de perçage.
Quelle documentation d'inspection accompagne chaque lot ?
Chaque lot est livré avec un rapport CMM à la tolérance spécifiée. L'inspection couvre le profil d'ailette estampée, le pas sur une série, la planéité sur la face de montage et la position des trous sur l'ensemble du lot. Cet enregistrement soutient les programmes de volume de cordons de sécurité répétables et confirme la géométrie monobloc.
Le coût de la pièce évolue-t-il avec la complexité des ailettes dans ce procédé ?
Non. Une seule course forme l'ensemble des serre-têtes à ressort personnalisés, de sorte que le coût de la pièce cesse d'évoluer avec la complexité. Les passes d'outillage et le cycle alimentent une ligne. Comme la base et les ailettes sont pressées en une seule pièce, il n'y a ni joint brasé susceptible de défaillir, ni couche adhésive ajoutant du coût ou de la résistance thermique.
Comment la planéité est-elle contrôlée sur la face de montage ?
La planéité de la face de montage est obtenue directement par l'outil, ce qui garantit un contact d'interface thermique uniforme. La matrice forme chaque ailette en une seule passe, de sorte que le pas reste constant sur toute la série. Chaque lot est livré avec un rapport CMM à la tolérance spécifiée pour vérifier la face de montage et le profil des ailettes.