Pourquoi votre boîtier de montre nécessite une tolérance de 0,005 mm, et non de 0,05 mm Les pièces de boîtier de montre en laiton usinées CNC constituent le cœur structurel de vo
Pièces de boîtier de montre en laiton usinées CNC BQUQ | Fabrication de précision pour montres
Pourquoi votre boîtier de montre nécessite une tolérance de ±0,005 mm, et non de ±0,05 mm Les pièces de boîtier de montre en laiton usinées CNC constituent le cœur structurel de votre garde-temps. Nou
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Pourquoi votre boîtier de montre nécessite une tolérance de ±0,005 mm, et non de ±0,05 mm
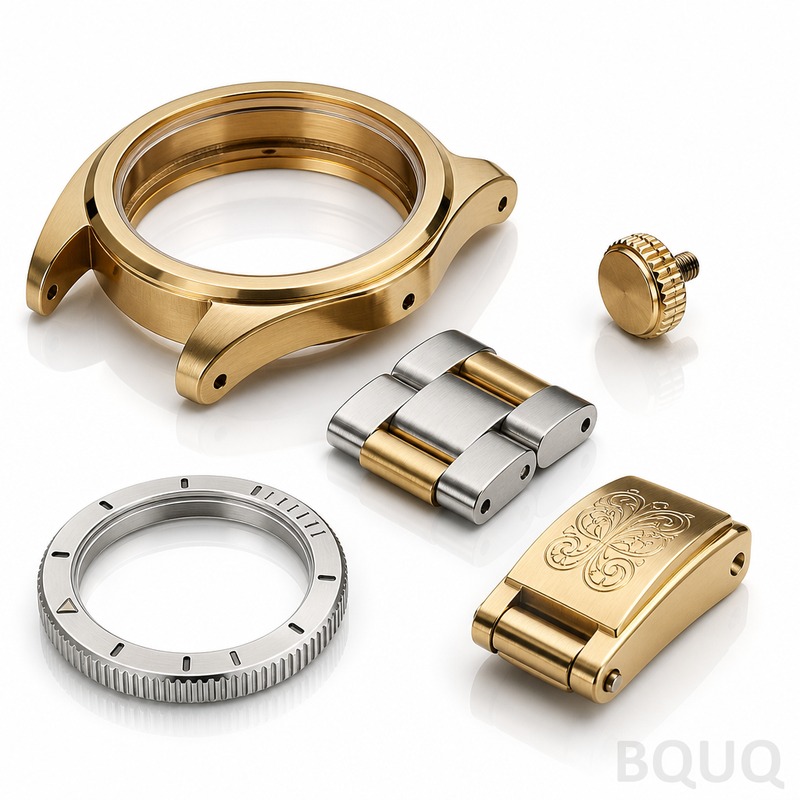
Les pièces de boîtier de montre en laiton usinées CNC constituent le cœur structurel de votre garde-temps. Nous usinons des boîtiers et composants de boîtier en laiton (cors, lunettes, couronnes, fonds de boîtier, inserts de tube) avec une tolérance de ±0,005 mm et un faux-rond de 0,01 mm. Cela signifie que votre boîtier s'adapte à votre mouvement, joint et glace sans cales, sans retouche et sans défaillance sur le terrain. Vous obtenez un boîtier cohérent et reproductible qui s'assemble parfaitement du premier coup, à chaque fois. Notre délai standard est de 7 jours pour les prototypes et de 15 jours pour les séries de production.
Nuances de laiton que nous usinons : C36000, C38500 et alternatives en 6061-T6
Nous usinons le laiton de décolletage C36000 par défaut pour les pièces de boîtier de montre. Il offre une usinabilité de 100 % (contre 40 % pour l'acier inoxydable), ce qui se traduit par des cycles plus rapides et un coût unitaire réduit. Pour une meilleure résistance à la corrosion en environnement humide, nous utilisons le C38500 (bronze architectural), qui résiste mieux au ternissement que le C36000. Si vous avez besoin d'un boîtier plus léger pour une montre habillée, nous usinons également de l'aluminium 6061-T6 avec une finition anodisée dure — mais les pièces en laiton restent notre cœur de métier. Nous stockons des barres rondes de 8 mm à 80 mm de diamètre, de sorte que le diamètre de votre boîtier peut aller de 28 mm à 52 mm sans commande de matériau personnalisée.
Dureté et traitement thermique : de 65 HRB à l'état usiné à 40 HRB recuit
Le laiton à l'état étiré mesure 65 HRB (Rockwell B). Cela est suffisant pour la plupart des boîtiers de montre. Mais si vous avez besoin d'un fond de boîtier résistant à la déformation lors d'ouvertures répétées, nous pouvons spécifier un laiton traité thermiquement à 75 HRB. À l'inverse, pour une gravure profonde ou un travail complexe de lunette, nous recuisons à 40 HRB afin que l'outil ne repousse pas la matière. Nous ne réalisons pas de durcissement complet (cela concerne les boîtiers en acier), mais nous contrôlons la dureté selon votre plan. Nous documentons la lecture de dureté pour chaque lot dans le rapport d'inspection.
Contrôle des copeaux et état de surface : Ra 0,2 µm sans polissage secondaire
Les boîtiers de montre exigent une finition miroir sur les surfaces visibles. Nous obtenons un Ra de 0,2 µm directement depuis la machine CNC grâce à des plaquettes carbure polies et un liquide de coupe haute pression (70 bar). Cela élimine le besoin de polissage secondaire au tonneau sur les lunettes plates. Pour les finitions brossées, nous utilisons un passage multi-axes avec une bande abrasive de grain 400, offrant une texture hairline uniforme à Ra 0,4 µm. Les filetages du fond de boîtier sont coupés avec une tolérance 6H, de sorte que votre fond se visse sans effort et sans faux pas. Notre stratégie de trajectoire d'outil contrôle le flux de copeaux afin que les copeaux de laiton ne rayent pas les surfaces finies — un problème courant avec un usinage bon marché.
Gorges de joint et sièges de glace : faux-rond de 0,01 mm pour l'étanchéité
La dimension critique de tout boîtier de montre est la gorge de joint et le siège de glace. Si le faux-rond dépasse 0,01 mm, votre joint se comprime de manière inégale, et l'infiltration d'eau s'ensuit. Nous usinons le siège de glace et la gorge du fond dans le même serrage sur une fraiseuse CNC 5 axes. Cela garantit une concentricité entre les deux éléments à moins de 0,01 mm de faux-rond total indiqué (TIR). Nous ébavurons également chaque bord interne avec une brosse robotisée, afin que le joint ne soit pas coupé lors de l'assemblage. C'est la différence entre une étanchéité de 50 mètres et une de 100 mètres.
Inspection avant chaque expédition : rapports CMM et certificats de dureté
Chaque lot de pièces de boîtier de montre en laiton usinées CNC est expédié avec un rapport d'inspection complet. Nous mesurons les dimensions critiques sur une machine à mesurer tridimensionnelle (CMM) Zeiss avec une résolution de 0,0001 mm. Nous vérifions : le diamètre extérieur, le diamètre intérieur, la profondeur du siège de glace, la largeur de la gorge de joint, le pas de filetage et l'état de surface. Le faux-rond est vérifié sur une machine de circularité Talyrond. La dureté est mesurée sur un duromètre Rockwell. Vous recevez le rapport CMM en PDF avec votre expédition. Si vous avez besoin d'un document PPAP (Processus d'Approbation de Pièce de Production), nous le fournissons dans les 3 jours suivant l'approbation de l'échantillon.
Paramètre
Valeur
Matériaux
Laiton C36000, bronze C38500, aluminium 6061-T6
Plage de diamètre de boîtier
28 mm – 52 mm
Dureté (à l'état usiné)
65 HRB (typique), jusqu'à 75 HRB (traité thermiquement)
Tolérance d'usinage
±0,005 mm (caractéristiques critiques), ±0,01 mm (standard)
Concentricité / faux-rond
0,01 mm TIR (siège de glace à gorge de fond)
État de surface (visible)
Ra 0,2 µm (miroir), Ra 0,4 µm (brossé)
Tolérance de filetage
6H (filetage du fond de boîtier)
Délai (prototype)
7 jours
Délai (production)
15 jours pour 1 000 pièces
MOQ
Sans MOQ – commencez avec 1 pièce
Prototype en 7 jours, production en 15 jours — sans MOQ sur les boîtiers en laiton
Vous n'avez pas besoin de commander 500 pièces pour tester un design. Nous usinons un prototype unique pour vous en 7 jours. Ce prototype est usiné sur la même machine CNC, avec le même outillage, que votre série de production. Ainsi, ce que vous approuvez est exactement ce que vous recevez. Une fois l'échantillon approuvé, nous passons en production en 15 jours. Pour un lot de 1 000 boîtiers, nous livrons en 15 jours. Pour 5 000, ajoutez 5 jours supplémentaires. Sans MOQ, vous pouvez également nous utiliser pour des pièces de rechange ou des éditions de luxe en petite série.
Comment nous atteignons un délai de 7 jours sans sacrifier la précision
Notre usine à Dongguan fonctionne 24h/24 et 7j/7 avec 20 centres d'usinage CNC dédiés aux pièces de montre. Nous conservons des barres de laiton C36000 en stock pour les 10 diamètres de boîtier les plus courants (28, 32, 34, 36, 38, 40, 42, 44, 46, 48 mm). Cela élimine le délai d'approvisionnement en matériaux. Nous utilisons une bibliothèque d'outillage standardisée (fraises en carbure, forets et outils de filetage de Mitsubishi et Sandvik) afin de ne pas attendre de commandes d'outils spéciaux. Nos programmeurs utilisent une table de référence de trajectoires d'outil éprouvées pour les boîtiers de montre, de sorte que la première exécution est déjà optimisée. C'est pourquoi nous pouvons vous proposer une date de livraison ferme dans les 12 heures suivant la réception de votre plan. Pour plus de détails sur l'outillage et les tolérances, consultez notre guide de sélection des outils de coupe CNC et notre guide des tolérances d'usinage CNC.
Répartition des coûts : pourquoi le laiton surpasse l'acier inoxydable pour les boîtiers de montre de milieu de gamme
Un boîtier en laiton typique de 40 mm pèse 32 grammes. Aux prix actuels du laiton, le coût du matériau est d'environ 0,85 $ par boîtier. L'acier inoxydable (316L) coûte 1,20 $ par boîtier mais prend 3 fois plus de temps à usiner. Le coût total d'usinage d'un boîtier en laiton (y compris le fraisage 5 axes, le filetage et le polissage) s'élève à 4,50 $ à 7,00 $ par pièce pour une quantité de 1 000. Le même boîtier en 316L coûte 9,00 $ à 14,00 $. Cela représente une économie de 50 %. Pour une montre vendue au détail à 200 $, cette économie est significative. De plus, le laiton est plus facile à plaquer (or, rhodium ou nickel) car il accepte le placage sans couche d'accroche. Nous pouvons coordonner avec notre partenaire de placage interne pour un boîtier entièrement fini.
Pièces de boîtier de montre en laiton usinées CNC : fabriqué en Chine avec contrôle direct en usine
Nous sommes BQUQ, une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience en usinage CNC. Nous ne sommes pas une société de négoce. Vous traitez directement avec le propriétaire de l'usine et l'équipe d'ingénierie. Cela signifie que vous obtenez de vraies réponses sur la faisabilité des trajectoires d'outil, la disponibilité des matériaux et les réductions de coûts. Notre fabrication de précision est certifiée ISO 9001:2015. Nous exportons vers les États-Unis, l'Allemagne, le Japon et la Suisse. Chaque expédition comprend un certificat de conformité et le rapport d'inspection CMM. Nos prix fabriqué en Chine sont généralement 30 à 40 % inférieurs à ceux d'un usinage équivalent suisse ou allemand, sans compromettre la tolérance.
Quelle est la quantité minimale de commande pour des boîtiers de montre en laiton personnalisés ?
Sans MOQ — nous usinons 1 prototype pour vous, et vous pouvez passer à l'échelle supérieure à n'importe quelle quantité ultérieurement.
Pouvez-vous usiner un boîtier pour un mouvement spécifique (par exemple, ETA 2824 ou Miyota 9015) ?
Oui, envoyez-nous le plan du mouvement ou le mouvement lui-même, et nous usinerons la cavité du boîtier, le trou de tige et le siège de cadran pour un ajustement précis.
Comment contrôlez-vous l'état de surface sur la lunette et les cors visibles ?
Nous utilisons des plaquettes carbure polies pour la finition miroir (Ra 0,2 µm) et une bande de grain 400 pour la finition brossée (Ra 0,4 µm), toutes deux vérifiées avec un profilomètre avant expédition.
Quel est votre délai standard pour une série de production de 2 000 pièces ?
18 jours à compter de l'approbation du plan (15 jours pour 1 000 pièces, plus 3 jours pour le volume supplémentaire).
Envoyez votre plan à sc@bquq.com ou sur WhatsApp au +86 13713157787. Nous vous retournerons un devis ferme avec une date de livraison confirmée dans les 12 heures. Incluez le diamètre du boîtier, la nuance du matériau et l'état de surface. Nous vous enverrons également une note DFM (Conception pour la Fabrication) si nous voyons un moyen de réduire les coûts ou d'améliorer la tolérance.