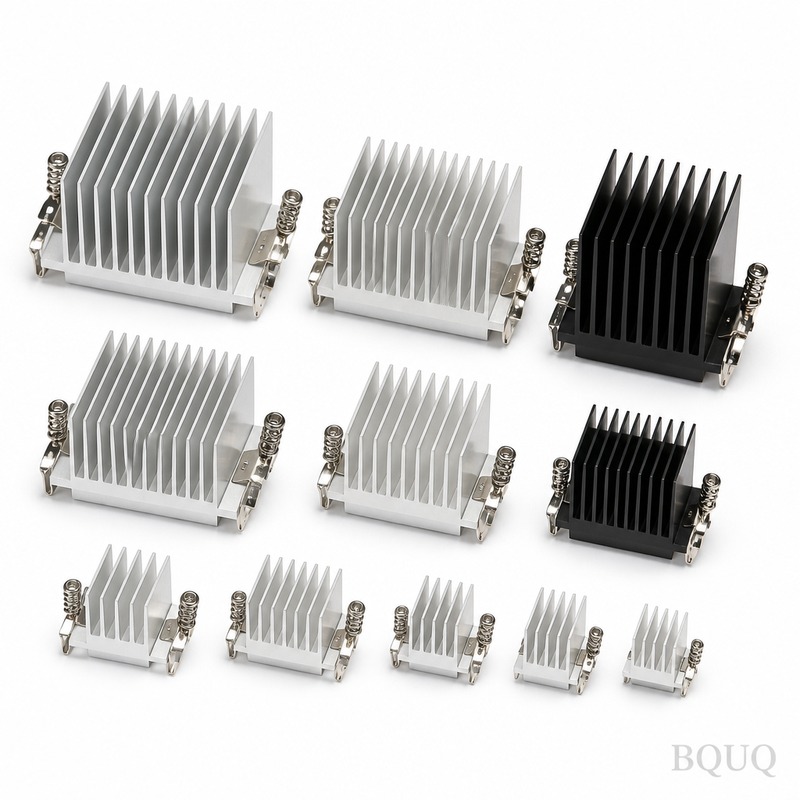
Dissipateur thermique pour SSD : aluminium 1050A, ailettes de 0,4 mm avec un pas de 3,0 mm, planéité de 0,10 mm sur 100 mm, résistance thermique de 0,48 K/W. Quantité minimale de commande 200 pièces, expédition en 5 jours ouvra...
Dissipateur thermique pour SSD
heat sink for ssd: 1050A aluminium, 0.4 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 200 pcs, ships in 5 working d...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
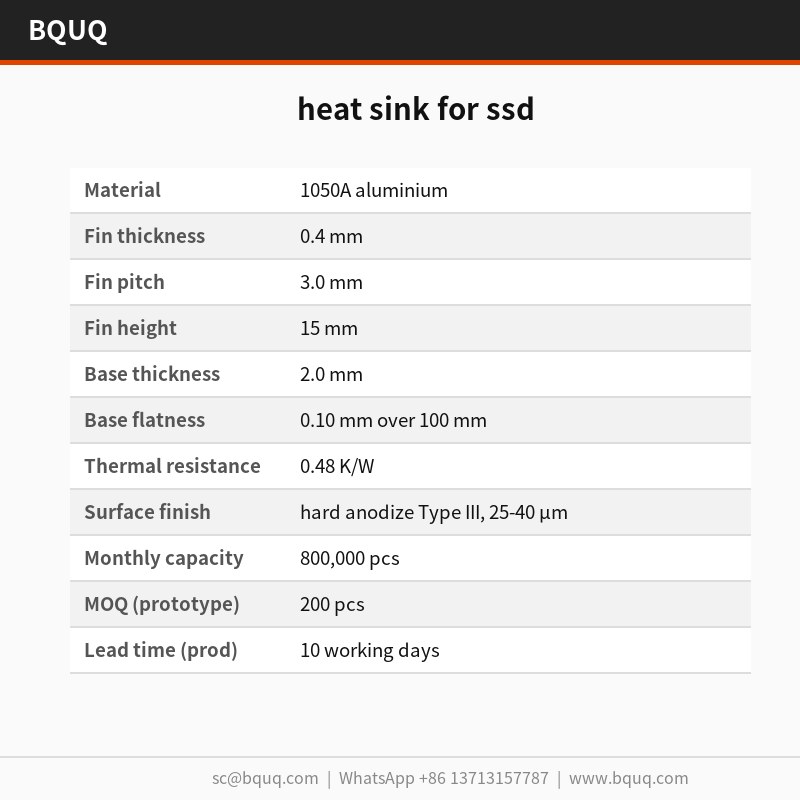
Un dissipateur thermique pour SSD est estampé en aluminium 1050A avec une base de 2,0 mm et des ailettes de 0,4 mm à un pas de 3,0 mm. Il maintient 0,10 mm sur 100 mm et offre 0,48 K/W à ΔT = 75 K avec un flux d'air forcé de 2,0 m/s. La capacité mensuelle atteint 800 000 pièces, avec un anodisage dur Type III de 25 à 40 µm.
Une base de 2,0 mm et des ailettes de 0,4 mm définissent ce dissipateur thermique pour SSD. Pressé en aluminium 1050A sur outillage 110 T, il maintient 0,10 mm sur 100 mm et restitue 0,48 K/W à ΔT = 75 K, air forcé 2,0 m/s. La production mensuelle atteint 800 000 pièces.
Approche de conception et procédé
La faible épaisseur d'ailette est le point fort de l'estampage : des ailettes de 0,4 mm à un pas de 3,0 mm offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
La géométrie monobloc élimine la couche d'adhésif présente dans les refroidisseurs en deux parties, réduisant le chemin thermique. Rien ne s'interpose entre l'aluminium 1050A et le flux d'air, hormis la surface estampée elle-même.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailette, détecté par inspection CMM à une résolution de 0,001 mm plutôt qu'en conditions réelles.
Chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,15 mm se reproduit sur tout le lot. C'est ce qui rend les programmes volumiques d'éclairage LED high bay reproductibles.
L'anodisage dur Type III, finition 25-40 µm, est appliqué après formage, de sorte que la protection contre la corrosion n'est pas entamée aux racines d'ailettes comme c'est le cas sur les solutions usinées.
Sélection des matériaux et finition de surface
Le matériau standard est l'aluminium 1050A, fourni avec anodisage dur Type III, 25-40 µm. Pour les applications où l'exposition liée à l'éclairage LED high bay est un critère, nous recommandons la voie passivée ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
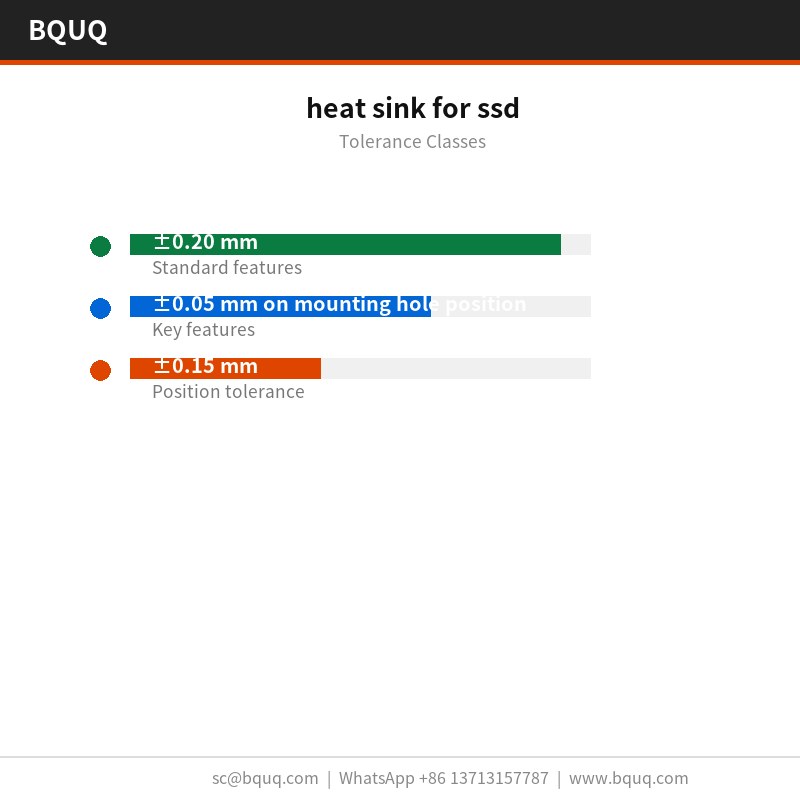
Les dimensions générales sont à ±0,20 mm, avec des caractéristiques critiques telles que ±0,05 mm sur la position des trous de montage tenues séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,03 mm, et la position des trous est tenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un marbre en granite, à 25 °C, par rapport à une limite de 0,10 mm sur 100 mm, et le pas d'ailette est vérifié optiquement à ±0,03 mm. Les rapports accompagnent chaque lot.
La traçabilité des lots va de la bobine au carton : numéro de coulée, plage de courses de presse et enregistrement d'inspection restent attachés, de sorte qu'un problème terrain peut être relié à une campagne spécifique.
Nous inspectons les extrémités d'ailettes de 0,4 mm pour détecter bavures et fissures après formage, car l'estampage peut fendre une racine sans modifier aucune cote du plan. La limite de bavure est définie par pièce.
Le confinement final est un sachet antistatique + caisse en bois au-delà de 50 kg. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé 10 ans selon le dossier ISO9001.
Où cette pièce est utilisée
Dans l'éclairage LED high bay, la valeur de 0,48 K/W détermine le besoin d'air du boîtier. Aux températures de jonction de l'éclairage LED high bay, des ailettes de 0,4 mm à un pas de 3,0 mm maintiennent le delta-T dans le budget du capteur.
Les programmes d'éclairage LED high bay sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier, et un pas de 3,0 mm avec une épaisseur de 0,4 mm constitue le plafond pratique pour l'aluminium.
Les règles d'emballage et de vibration de l'éclairage LED high bay poussent vers une construction monobloc. Un dissipateur thermique estampé pour SSD n'a pas d'adhésif susceptible de fluer, ce qui est le mode de défaillance habituel des refroidisseurs en deux parties.
Les concepteurs travaillant sur l'éclairage LED high bay demandent la planéité avant les données thermiques, car l'assemblage de l'éclairage LED high bay est automatisé et une base non plane arrête la ligne.
Spécifications
Paramètre
Valeur / Plage
Matériau
aluminium 1050A
Épaisseur d'ailette
0,4 mm
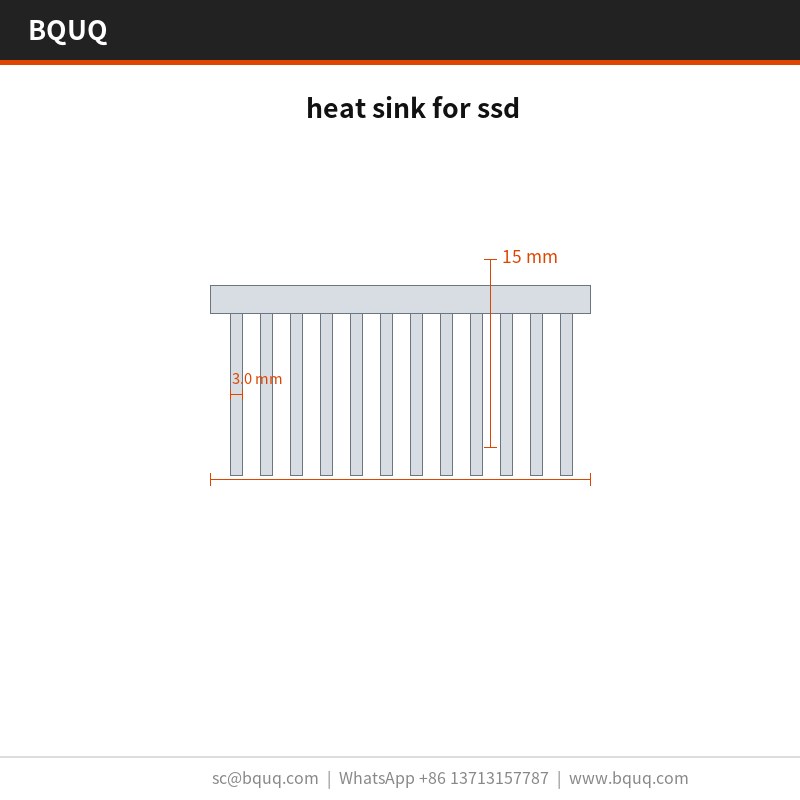
Pas d'ailette
3,0 mm
Hauteur d'ailette
15 mm
Épaisseur de base
2,0 mm
Planéité de base
0,10 mm sur 100 mm
Résistance thermique
0,48 K/W
Condition d'essai thermique
ΔT = 75 K, air forcé 2,0 m/s
Finition de surface
anodisage dur Type III, 25-40 µm
Plage de dimensions
120 x 80 x 50 mm
FAQ : vos questions avant commande
Quel est le délai de livraison du dissipateur thermique pour SSD ?
Le prototype est à 5 jours ouvrés après approbation du plan ; la production est à 10 jours ouvrés après validation du premier article. L'outillage pour une nouvelle pièce prend . Nous cotons FOB Guangzhou, et le fret maritime vers l'Europe compte environ 25 à 30 jours après réservation.
Comment cela se compare-t-il à un dissipateur thermique extrudé pour SSD ?
L'extrusion est moins chère au-delà d'environ 500 000 pièces par an et offre un profil plus lisse. L'estampage l'emporte en dessous de ce seuil et partout où l'épaisseur d'ailette descend sous 0,5 mm, car l'extrusion ne peut pas tenir 0,4 mm de manière constante. Pour les prototypes d'éclairage LED high bay, le coût d'outillage tranche généralement la question.
Nous testons à ΔT = 75 K, air forcé 2,0 m/s et déclarons 0,48 K/W. Il s'agit d'une valeur en régime permanent, non transitoire : pour le comportement à la première mise sous tension de l'éclairage LED high bay, un test différent est nécessaire, que nous pouvons réaliser sur demande.
Pouvez-vous livrer sans traitement de surface ?
Oui, nous expédions à l'état estampé pour les clients qui réalisent leur propre finition. Le risque réside dans les marques de manipulation sur les ailettes de 0,4 mm, aussi emballons-nous ces pièces avec des feuilles intercalaires dans un sachet antistatique + caisse en bois au-delà de 50 kg.
Nous fournissons un plan 2D avec le rapport CMM, et un STEP 3D sur demande. Les deux indiquent les tolérances de planéité et les lignes de joint d'outillage, ce qui compte si vous vérifiez 0,10 mm sur 100 mm dans votre propre assemblage.
Comment nous fabriquons et expédions
La ligne se situe à Dongguan dans une usine unique ISO9001. Les presses de 110 T couvrent la famille des dissipateurs thermiques pour SSD, et 800 000 pièces par mois constituent la production engagée actuelle.
Notre expérience de l'éclairage LED high bay remonte au premier programme d'outillage en 2015. Cet historique explique pourquoi l'anodisage dur Type III standard, 25-40 µm, et ±0,20 mm sont conservateurs plutôt qu'optimistes.
L'outillage est fabriqué en interne, ce qui permet de tenir ±0,03 mm sur un programme de 800 000 pièces plutôt que de dériver pièce après pièce.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
±0,15 mm position des trous ; 0,10 mm sur 100 mm planéité
Délai de livraison
Standard pour les programmes d'outillage estampé ; à confirmer avec BQUQ
MOQ
Production volumique ; à confirmer avec BQUQ
Capacité
800 000 pièces par mois
Sélection / comparaison
Option
Idéal pour
Compromis
Aluminium 1050A estampé
Refroidissement SSD à grand volume avec ailettes de 0,4 mm
Nécessite un outillage ; le pas d'ailette évolue avec l'usure de la matrice
Profil extrudé
Coût d'outillage plus faible pour formes simples
Densité de surface plus faible ; variation de lot liée à l'extrusion
Dissipateur thermique usiné
Prototype ou géométrie personnalisée à faible volume
Coût unitaire plus élevé ; couche d'adhésif dans les refroidisseurs en deux parties ajoutant un chemin thermique
Refroidisseur en deux parties avec adhésif
Applications nécessitant base et empilement d'ailettes séparés
La couche d'adhésif augmente la résistance thermique
Estampé avec anodisage dur Type III
Protection contre la corrosion après formage
L'anodisage ajoute une étape de procédé ; épaisseur 25-40 µm
Procédé / inspection
Étape
Contrôle
Enregistrement
Estampage
Outillage 110 T ; ailettes de 0,4 mm à pas de 3,0 mm
Dimensions de course ; pas d'ailette
Formage
Géométrie monobloc ; sans couche d'adhésif
Base 2,0 mm ; hauteur d'ailette selon spécification
Anodisation
Anodisage dur Type III, 25-40 µm après formage
Épaisseur de revêtement ; protection contre la corrosion aux racines d'ailettes
Inspection
CMM résolution 0,001 mm ; 0,10 mm sur 100 mm
Planéité ; position des trous ±0,15 mm
Final
Inspection avant chaque expédition
Rapport dimensionnel de lot
Questions fréquentes
Quelle est la résistance thermique de ce dissipateur thermique pour SSD ?
Il restitue 0,48 K/W à ΔT = 75 K avec air forcé à 2,0 m/s. La base de 2,0 mm et les ailettes de 0,4 mm à pas de 3,0 mm offrent une surface élevée par millimètre cube, et la géométrie estampée monobloc élimine la couche d'adhésif présente dans les refroidisseurs en deux parties.
Quels matériau et finition de surface sont utilisés ?
Le dissipateur thermique est pressé en aluminium 1050A. Après formage, il reçoit un anodisage dur Type III à 25-40 µm. Cela protège contre la corrosion sans percer aux racines d'ailettes, contrairement aux solutions usinées où l'anodisage peut être compromis.
Quelles tolérances puis-je attendre sur le dissipateur thermique estampé ?
La planéité tient 0,10 mm sur 100 mm. La position des trous se maintient à ±0,15 mm sur tout le lot car chaque course est dimensionnellement identique. L'inspection utilise une CMM à résolution 0,001 mm pour détecter l'usure de la matrice comme un décalage du pas d'ailette.
La production mensuelle atteint 800 000 pièces. L'outillage 110 T et les ailettes de 0,4 mm à pas de 3,0 mm soutiennent des programmes volumiques reproductibles. Cette capacité convient à l'éclairage LED high bay et aux applications volumiques similaires.
Pourquoi choisir la construction estampée plutôt que l'extrusion ou l'usinage ?
L'estampage l'emporte sur l'épaisseur d'ailette : des ailettes de 0,4 mm à pas de 3,0 mm offrent plus de surface par millimètre cube que les profils usinés ou extrudés dans le même encombrement. La géométrie monobloc élimine la couche d'adhésif, réduisant le chemin thermique. La construction estampée tolère également mieux les variations de lot.
Comment la qualité est-elle contrôlée avant expédition ?
L'inspection avant chaque expédition utilise une CMM à résolution 0,001 mm. L'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailette, détecté avant tout problème terrain. La planéité est vérifiée à 0,10 mm sur 100 mm, et la position des trous à ±0,15 mm.
Où ce dissipateur thermique pour SSD est-il généralement utilisé ?
Il est utilisé pour le refroidissement des SSD et l'électronique similaire. La conception en aluminium 1050A estampé avec anodisage dur Type III convient aux programmes volumiques tels que l'éclairage LED high bay, où une position de trous reproductible à ±0,15 mm et une production mensuelle de 800 000 pièces comptent.