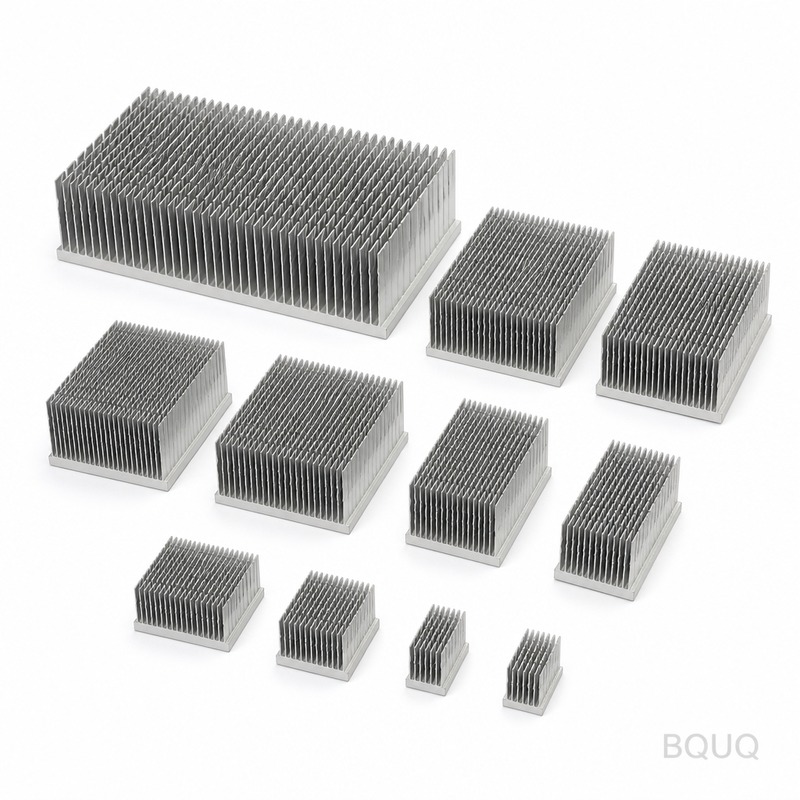
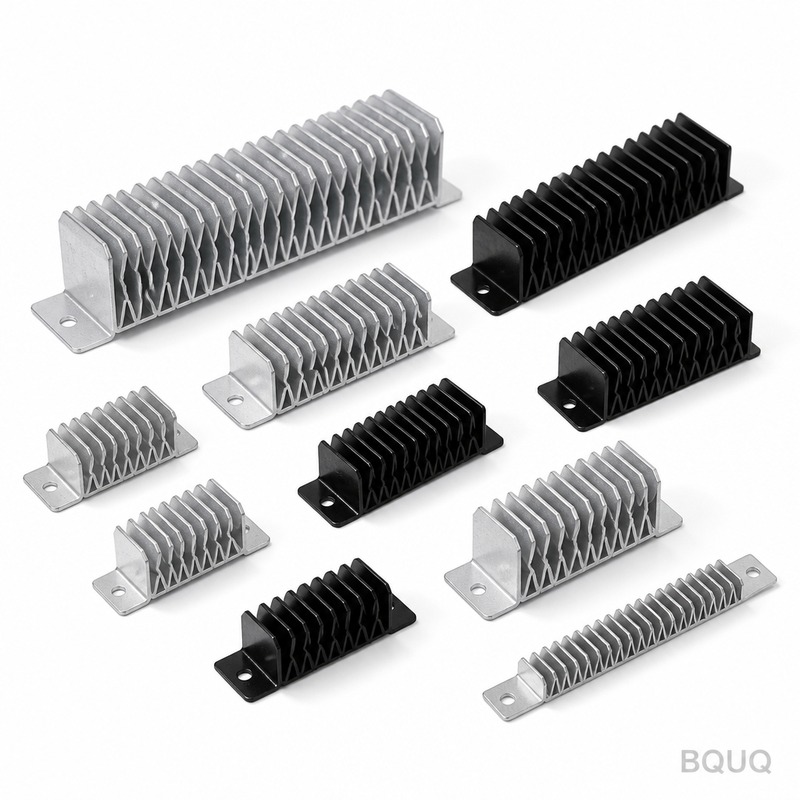
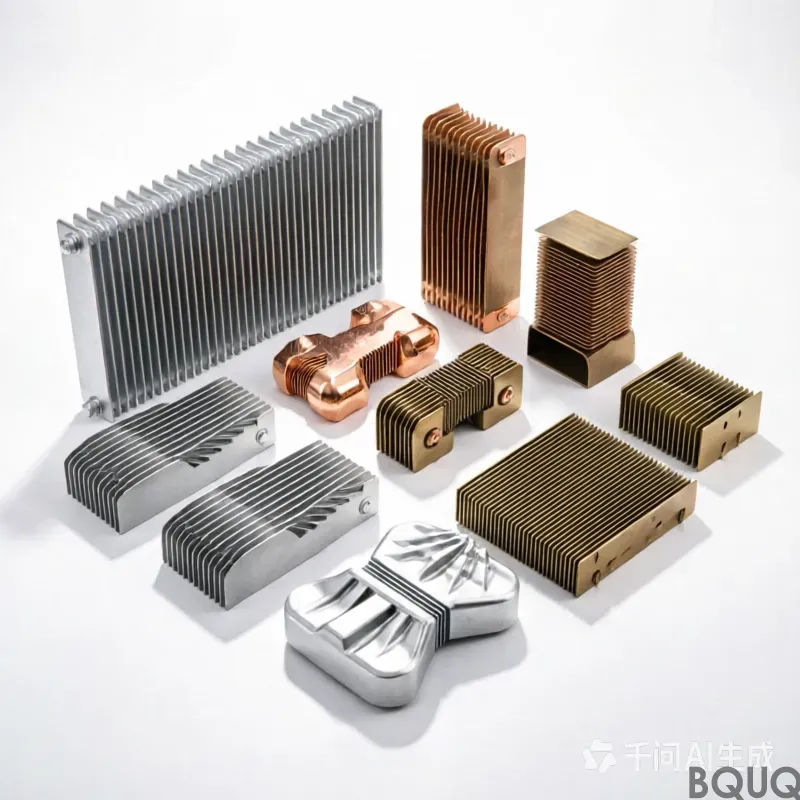
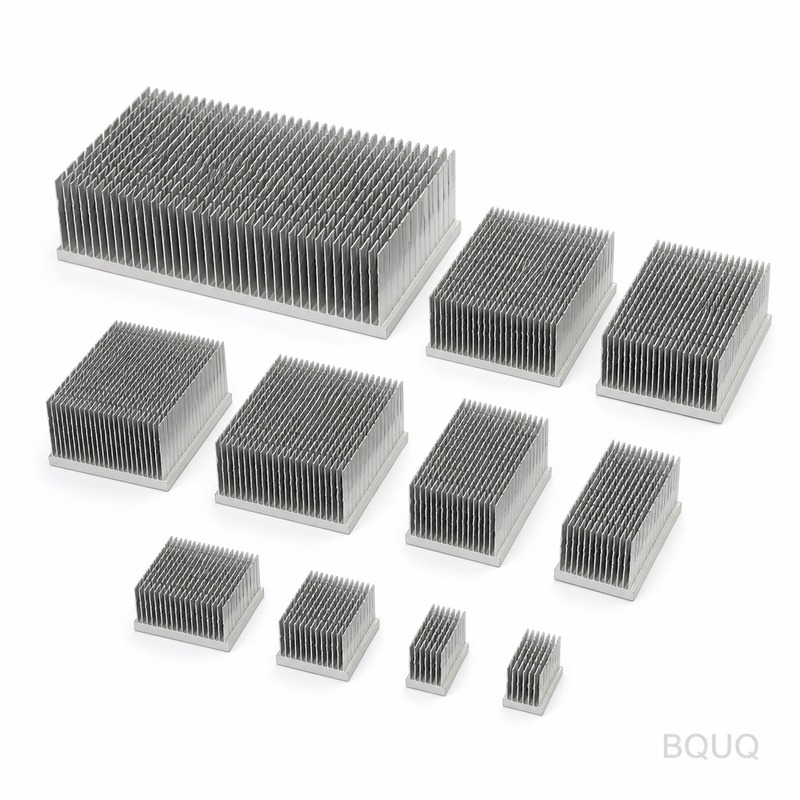
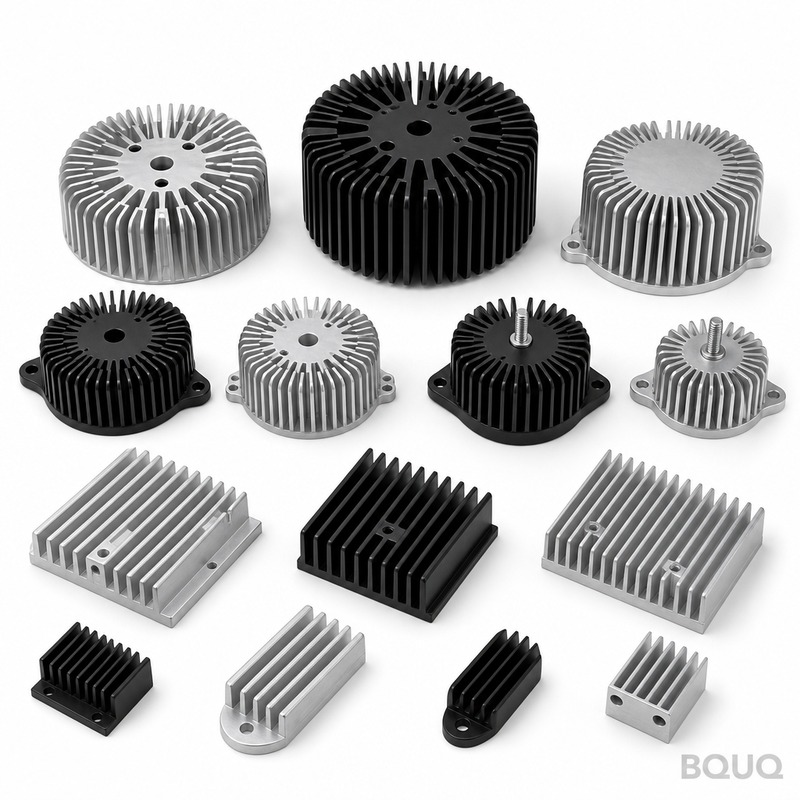
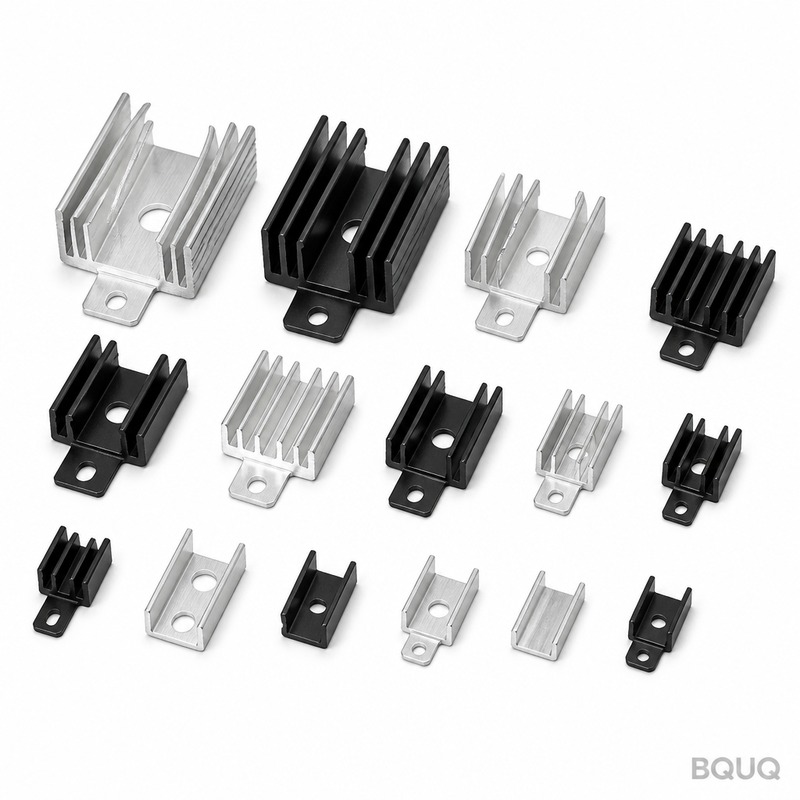
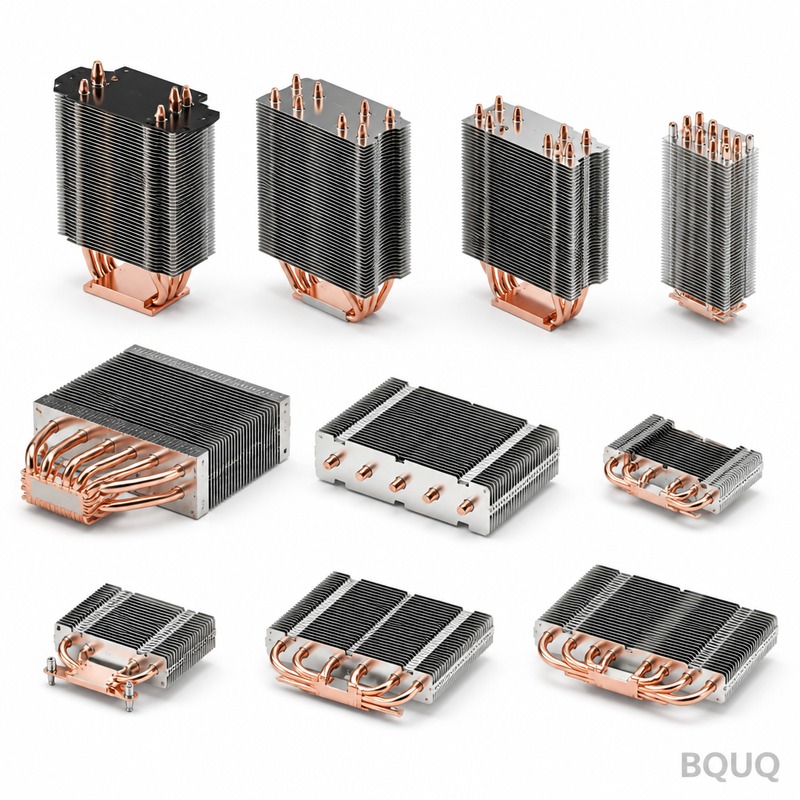
dissipateurs thermiques : aluminium 1050A, ailettes de 0,3 mm au pas de 4,0 mm, planéité de 0,05 mm sur 100 mm, résistance thermique de 0,85 K/W. Quantité minimale de commande 100 pièces, expédition en 7 jours ouvrables.
dissipateurs thermiques
dissipateurs thermiques: 1050A aluminium, 0.3 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.85 K/W thermal resistance. MOQ 100 pcs, ships in 7 wor...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Les dissipateurs thermiques de BQUQ sont estampés en aluminium 1050A sur un outillage de 25 T, avec une répétabilité de ±0,05 mm sur une série de 800 000 pièces. Le profil d'ailettes de 0,3 mm à un pas de 4,0 mm offre 0,85 K/W à ΔT = 60 K, avec anodisation noire Type II, 10-15 µm en standard. La planéité de la face de montage est de 0,05 mm sur 100 mm, et le poids unitaire démarre à 650 g selon l'encombrement.
Sur une série de 800 000 pièces, ce dissipateur thermique est pressé sur un outillage de 25 T avec une répétabilité de ±0,05 mm. L'aluminium 1050A offre 0,85 K/W à ΔT = 60 K, et une anodisation noire Type II, 10-15 µm est appliquée en standard.
L'estampage permet d'obtenir un profil d'ailettes de 0,3 mm reproductible que l'extrusion ne peut pas garantir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,05 mm sur une série de 800 000 pièces.
La base et les ailettes étant pressées en une seule pièce, il n'y a aucun joint brasé susceptible de défaillir. Une planéité de 0,05 mm sur 100 mm sur la face de montage est obtenue directement par l'outil, ce qui assure un contact d'interface thermique uniforme.
La faible épaisseur d'ailette est le point fort de l'estampage : des ailettes de 0,3 mm à un pas de 4,0 mm offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte au CMM ainsi que par un test d'étanchéité à 100 % sur presse hydraulique, plutôt qu'en conditions réelles.
Le pressage de l'aluminium 1050A permet de garder le dissipateur thermique léger, à partir de 650 g selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
Sélection des matériaux et finition de surface
Le matériau standard est l'aluminium 1050A, fourni avec un anodisage noir Type II, 10-15 µm. Pour les applications où l'exposition aux chargeurs VE et OBC est un critère, nous recommandons la voie passivée ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Les dimensions générales sont tenues à ±0,20 mm, les caractéristiques critiques telles que ±0,05 mm sur l'épaisseur de base étant gérées séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,05 mm, et la position des trous est tenue à ±0,10 mm. Les classes plus serrées nécessitent une opération d'emboutissage supplémentaire ; il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
Chaque lot est accompagné d'un rapport CMM issu de la CMM, complété par un test d'étanchéité à 100 % sur presse hydraulique. Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons toute valeur hors ±0,20 mm avant que le lot ne quitte la ligne.
L'aluminium 1050A entrant est contrôlé en épaisseur et en dureté avant d'entrer en presse. Après formage, le rapport CMM complété par le test d'étanchéité à 100 % sur presse hydraulique confirme 0,05 mm sur 100 mm et 4,0 mm par rapport au plan.
La traçabilité des lots s'étend de la bobine au carton : numéro de coulée, plage de course de presse et enregistrement d'inspection restent attachés, de sorte qu'un problème sur le terrain peut être relié à une passe spécifique.
La planéité est mesurée sur marbre plutôt que sur fonte, car 0,05 mm sur 100 mm à 200 x 100 x 80 mm se lit différemment sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux relevés.
Domaines d'application de cette pièce
Pour les ensembles de chargeurs pour véhicules électriques et chargeurs embarqués (OBC), la planéité de 0,05 mm sur 100 mm de la face de montage importe autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Les clients de chargeurs pour véhicules électriques et OBC spécifient généralement de l'aluminium 1050A pour des raisons de corrosion, puis maintiennent le plan à ±0,20 mm. La ligne de 800 000 pièces absorbe le volume sans second fournisseur.
Les exigences d'emballage et de vibration des chargeurs pour véhicules électriques et OBC orientent vers une construction monobloc. Un dissipateur thermique estampé ne présente aucun adhésif susceptible de fluer, ce qui constitue le mode de défaillance habituel des refroidisseurs en deux parties.
Les concepteurs travaillant sur des chargeurs pour véhicules électriques et OBC demandent la planéité avant les données thermiques, car l'assemblage des chargeurs pour véhicules électriques et OBC est automatisé et une base non plane arrête la ligne.
Spécifications
Paramètre
Valeur / Plage
Matériau
aluminium 1050A
Épaisseur des ailettes
0,3 mm
Pas des ailettes
4,0 mm
Hauteur des ailettes
10 mm
Épaisseur de base
3,0 mm
Planéité de la base
0,05 mm sur 100 mm
Résistance thermique
0,85 K/W
Condition d'essai thermique
ΔT = 60 K, convection naturelle
Finition de surface
anodisation noire Type II, 10-15 µm
Plage de dimensions
200 x 100 x 80 mm
FAQ : Vos questions avant de commander
Pouvez-vous personnaliser les dissipateurs thermiques pour notre application ?
Oui. Envoyez-nous un plan ou un échantillon et nous vous retournons une note DFM sous 3 jours ouvrés. La plupart des personnalisations pour chargeurs EV et OBC portent sur 4,0 mm, 3,0 mm ou le schéma de perçage, et ces trois modifications sont des changements d'outillage sur la presse 25 T existante plutôt qu'une nouvelle machine.
Quel est le délai de livraison pour les dissipateurs thermiques ?
Le prototype est livré en 7 jours ouvrés après approbation du plan ; la production en 12 jours ouvrés après validation du premier article. L'outillage pour une nouvelle pièce prend . Nous cotons EXW, et le fret maritime vers l'Europe compte environ 25 à 30 jours après réservation.
Combien de temps l'outillage dure-t-il avant remplacement ?
Sur aluminium 1050A à tonnage de presse normal, comptez une durée de vie d'outillage d'environ . À 800 000 pièces, cela représente 6 à 12 mois. Nous conservons des jeux de matrices de rechange sur site pour les programmes de chargeurs EV et OBC, ce qui élimine l'attente si une usure apparaît dans le relevé de planéité.
Comment prévenez-vous la corrosion galvanique ?
La clé est d'éviter un second métal dans la zone de contact humide. Nous recommandons une anodisation noire Type II, 10-15 µm et, lorsque la pièce touche un châssis en aluminium, une rondelle isolante. Indiquez-nous le matériau en contact et nous spécifierons le revêtement en conséquence.
Pouvez-vous aider avec la simulation thermique avant l'échantillonnage ?
Oui. Envoyez-nous le flux d'air de votre boîtier, la température d'entrée et la charge thermique à dissiper, et nous exécuterons un modèle en régime permanent et retournerons une combinaison suggérée de 0,3 mm et 4,0 mm. Cela permet généralement d'économiser une itération d'outillage.
Notre processus de fabrication et d'expédition
La ligne de production est située à Dongguan, dans une usine unique certifiée ISO9001. Des presses de 25 T couvrent la gamme des dissipateurs thermiques, et la capacité actuellement engagée s'élève à 800 000 pièces par mois.
Approvisionnement direct depuis Dongguan : bobines de matière, formage, traitement de surface et contrôle ont lieu dans un seul bâtiment, de sorte que la planéité de 0,05 mm sur 100 mm est vérifiée avant l'emballage de la pièce.
L'outillage est fabriqué en interne, ce qui permet de maintenir une tolérance de ±0,05 mm sur un programme de 800 000 pièces sans dérive pièce par pièce.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
±0,05 mm sur le pas d'ailette ; planéité de 0,05 mm sur 100 mm
Délai de livraison
Standard pour ce procédé : 2 à 4 semaines après approbation de l'outillage
Quantité minimale de commande
Standard pour ce procédé : 5 000 pièces
Capacité
800 000 pièces produites sur outillage 25 T
Sélection / comparaison
Option
Idéal pour
Compromis
Dissipateur thermique estampé
Grandes séries nécessitant des ailettes de 0,3 mm à un pas de 4,0 mm
Nécessite un outillage de 25 T ; l'usure de la matrice décale le pas des ailettes au fil du temps
Dissipateur thermique extrudé
Profils simples avec des ailettes plus épaisses
Ne peut pas maintenir un profil d'ailette de 0,3 mm ni un pas de ±0,05 mm de manière répétable
Dissipateur thermique usiné
Prototypes et petites séries
Surface par millimètre cube inférieure à celle des ailettes estampées de 0,3 mm
Ensemble brasé
Géométries complexes avec base et ailettes séparées
Le joint brasé peut céder ; la base et les ailettes estampées forment une seule pièce
Anodisation noire Type II, 10-15 µm
Finition thermique et anticorrosion standard
Ajoute une étape de process ; l'épaisseur doit être contrôlée dans une plage de 10-15 µm
Processus / inspection
Étape
Contrôle
Enregistrement
Estampage
L'outillage de 25 T forme chaque ailette en une seule course ; le pas est maintenu dans une tolérance de ±0,05 mm
Mesure du pas des ailettes sur une série de 800 000 pièces
Planéité
Planéité de 0,05 mm sur 100 mm sur la face de montage, obtenue directement par l'outil
Fiche de contrôle de planéité
Profil d'ailette
Ailette de 0,3 mm à un pas de 4,0 mm vérifiée par rapport aux spécifications de la matrice
Rapport de contrôle CMM
Test d'étanchéité
Test d'étanchéité hydraulique à 100 % sur chaque unité
Journal de conformité/non-conformité au test d'étanchéité
Inspection finale
Contrôle CMM et test d'étanchéité hydraulique à 100 % avant expédition
Certificat d'inspection par lot
Questions fréquentes
Quelle est la résistance thermique de ce dissipateur thermique estampé ?
Avec de l'aluminium 1050A et des ailettes de 0,3 mm à un pas de 4,0 mm, la résistance thermique est de 0,85 K/W à ΔT = 60 K. Cette valeur est mesurée sur le profil estampé à 25 T avec anodisation noire Type II, 10-15 µm en standard, et reste stable sur toute la série de 800 000 pièces.
Quelle est la précision de la tolérance du pas des ailettes sur une série de 800 000 pièces ?
Le pas des ailettes reste dans une tolérance de ±0,05 mm sur toute la série de 800 000 pièces. La matrice de 25 T forme chaque ailette en une seule course, ce qui garantit une répétabilité de ±0,05 mm. L'usure de la matrice se manifeste d'abord par un décalage mesurable du pas des ailettes, que le contrôle CMM détecte avant expédition.
Pourquoi choisir des dissipateurs thermiques estampés plutôt que des profilés extrudés ou usinés ?
L'estampage maintient un profil d'ailette de 0,3 mm à un pas de 4,0 mm, ce que l'extrusion ne peut pas égaler. La matrice forme chaque ailette en une seule passe, de sorte que le pas reste dans une tolérance de ±0,05 mm sur 800 000 pièces. La base et les ailettes sont d'une seule pièce, il n'y a donc pas de joint brasé susceptible de défaillir, et les ailettes de 0,3 mm offrent plus de surface par millimètre cube que les profilés usinés ou extrudés de même encombrement.
Quel matériau et quel fini de surface sont standards ?
Le matériau standard est l'aluminium 1050A, qui maintient le dissipateur thermique léger à partir de 650 g selon l'encombrement. Le fini standard est l'anodisation noire Type II, 10-15 µm. Cette combinaison offre 0,85 K/W à ΔT = 60 K et est appliquée sur la série de 800 000 pièces.
Comment la planéité est-elle contrôlée sur la face de montage ?
La planéité est de 0,05 mm sur 100 mm sur la face de montage, maintenue directement par l'outil 25 T. Cela assure un contact d'interface thermique uniforme. Elle est vérifiée par inspection CMM avant chaque expédition, parallèlement au test d'étanchéité à 100 % sur presse hydraulique.
Quel contrôle est effectué avant expédition ?
Chaque expédition fait l'objet d'une inspection CMM ainsi que d'un test d'étanchéité à 100 % sur presse hydraulique. La CMM vérifie le pas des ailettes dans une tolérance de ±0,05 mm et la planéité à 0,05 mm sur 100 mm. Le test d'étanchéité confirme que la base et les ailettes estampées d'une seule pièce ne présentent aucun risque de défaillance de joint brasé sur la série de 800 000 pièces.
Quel est le poids unitaire et comment influence-t-il l'ajustement dans le boîtier ?
Le poids unitaire commence à partir de 650 g selon l'encombrement. Le pressage de l'aluminium 1050A maintient le dissipateur thermique léger sans sacrifier la densité d'ailettes à 0,3 mm et un pas de 4,0 mm. Cela est important lorsque la longueur du trajet d'air est déjà fixée par le boîtier, et la performance de 0,85 K/W à ΔT = 60 K est maintenue.