Buse de guidage pour mandrin-pince à nez de type suisse usinée CNC en tungstène | BQUQ
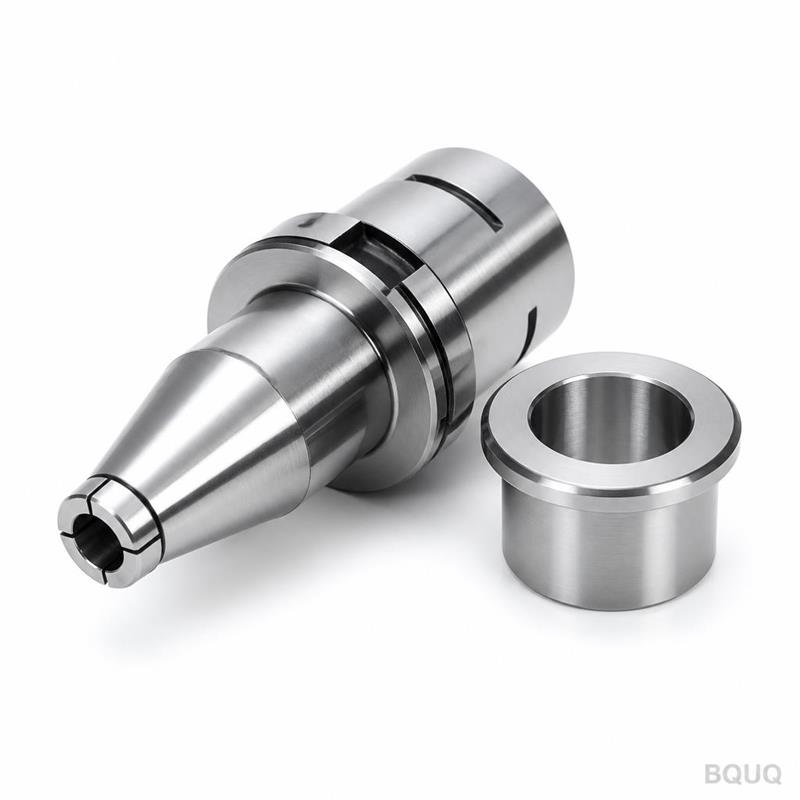
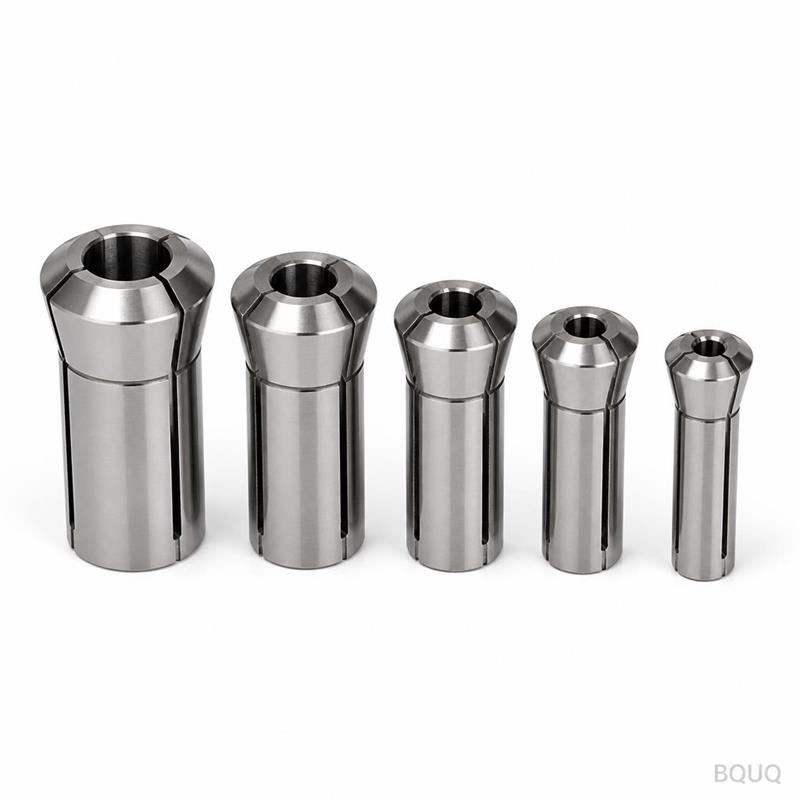
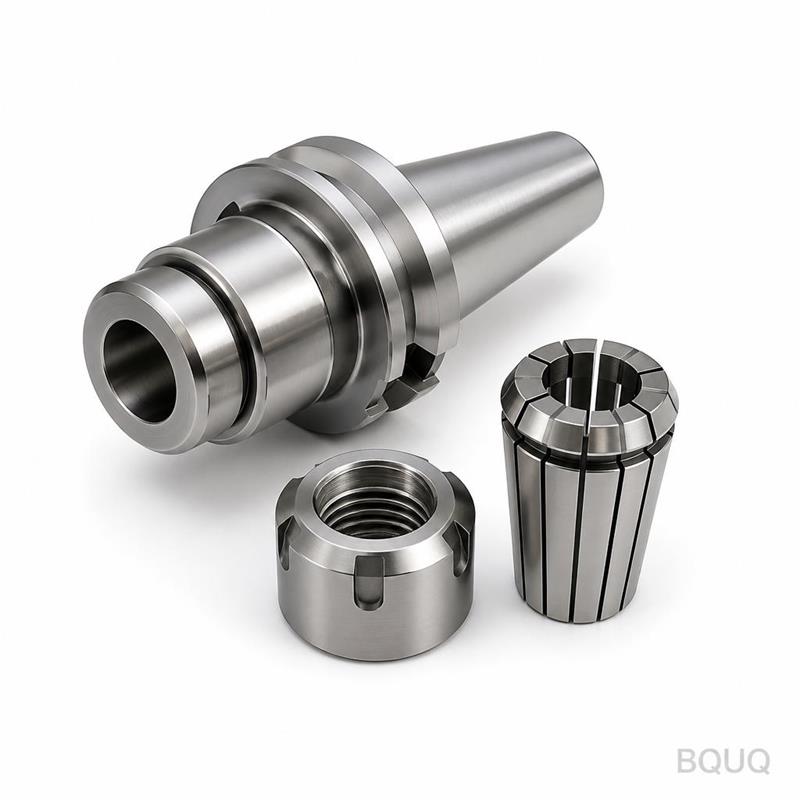
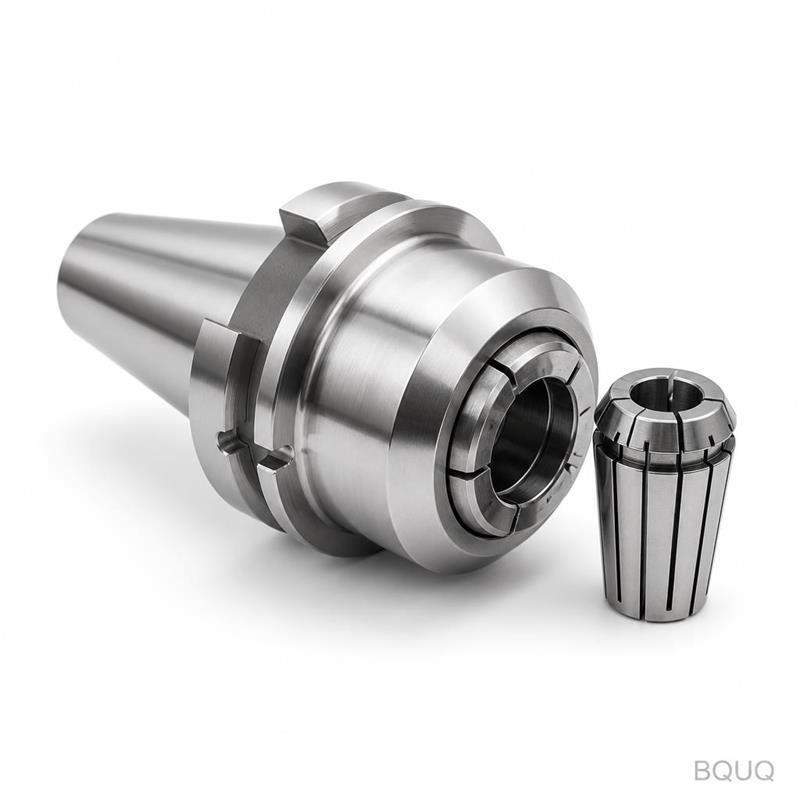
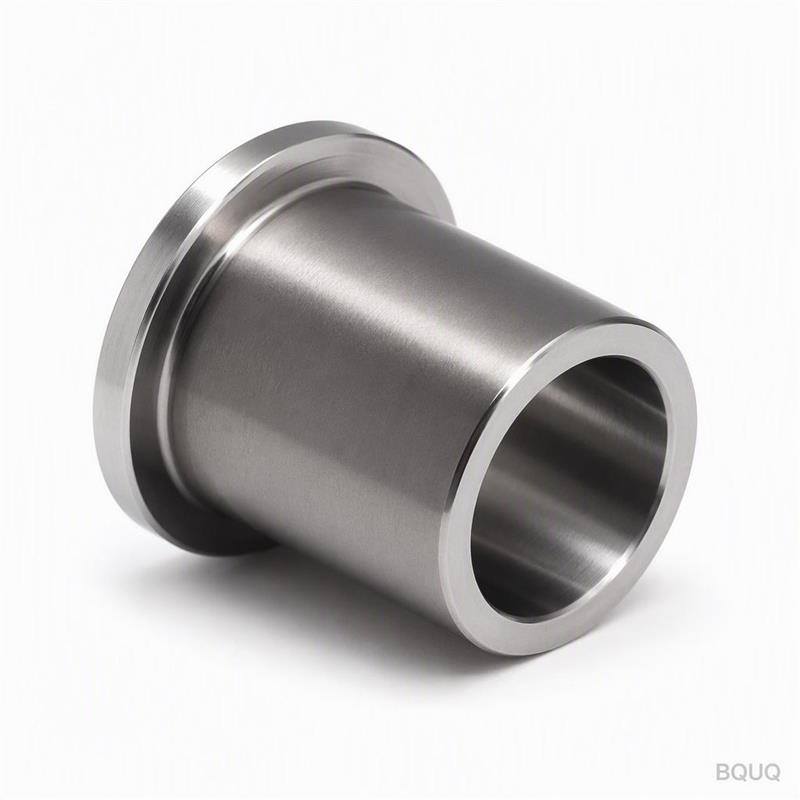
Ce que ce mandrin fait différemment pour les tours de type suisse Il s'agit d'une buse de guidage pour mandrin-pince à nez de type suisse usinée CNC, fabriquée à partir de carbure de tungstène massif
Devis rapide pour cette pièce
Envoyez plan / quantité / matériau — réponse sous 24 h.
Ce que ce mandrin fait différemment pour les tours de type suisse
Il s'agit d'une buse de guidage pour mandrin-pince à nez de type suisse usinée CNC, fabriquée à partir de carbure de tungstène massif (nuance WC-Co K20/K30). Elle maintient rigidement la barre de matière dans la zone de coupe, éliminant la déflexion et les vibrations lors du tournage à haute vitesse. L'avantage concret : le faux-rond total (TIR) est maintenu à ≤0,003 mm (0,00012 po), l'état de surface est de Ra 0,2 µm, et la dureté atteint 90 HRA. Cela se traduit par une durée de vie d'outil plus longue, des tolérances de pièces plus serrées et un délai standard de 15 jours depuis notre usine de Dongguan.
Pourquoi le carbure de tungstène surpasse l'acier trempé pour les buses de guidage
Les buses de guidage en acier trempé s'usent après 40 000 à 60 000 heures de broche avec des matériaux abrasifs comme l'acier inoxydable 304 ou l'Inconel. Le carbure de tungstène (WC-Co) offre une résistance à l'usure 5 à 8 fois supérieure. Notre nuance K20/K30 a une densité de 14,8 g/cm³ et une résistance à la rupture transversale de 2 400 MPa. Cela signifie que la buse conserve sa géométrie de diamètre intérieur même après une utilisation prolongée, de sorte que votre mandrin-pince maintient la même répétabilité sur la pièce n° 5000 que sur la pièce n° 1.
Géométrie du nez de type suisse : le profil de préhension qui empêche l'évasement
Le nez de cette buse de guidage de mandrin est usiné avec un cône interne de 15° et un rayon de 0,5 mm sur l'arête d'entrée. Ce profil spécifique guide la barre de matière dans la pince sans rayure ni grippage. Nous rectifions l'alésage par CNC en un seul montage sur une rectifieuse Studer S41, ce qui nous donne une circularité de 0,0015 mm et une rectitude de 0,002 mm sur toute la longueur de 30 mm de la buse. Vous ne verrez pas d'évasement à l'entrée, même lors d'une avance de 0,3 mm par tour.
Dureté et microstructure : 90 HRA avec zéro appauvrissement du liant
Notre carbure de tungstène est fritté dans une atmosphère d'hydrogène contrôlée à 1 450 °C, puis soumis à une compression isostatique à chaud (HIP) pour éliminer la porosité interne. La dureté finale est de 90 HRA (équivalent à 78 HRC). Nous testons chaque lot avec un duromètre Vickers (HV30) et vérifions que la teneur en liant de cobalt reste entre 5,5 % et 6,5 %. Si le liant s'appauvrit, la buse s'ébréchera au niveau du nez. Nous empêchons cela grâce à un cycle de frittage sous vide exclusif.
Paramètre
Valeur
Matériau
Carbure de tungstène WC-Co K20/K30, densité 14,8 g/cm³
Dureté
90 HRA (Vickers HV30 : 1 750 ± 50)
Plage de diamètre d'alésage
Ø1,0 mm à Ø32,0 mm, personnalisé selon plan
Faux-rond total (TIR)
≤0,003 mm (0,00012 po)
Circularité
≤0,0015 mm
État de surface (alésage)
Ra 0,2 µm (poli miroir)
Rectitude sur 30 mm de longueur
≤0,002 mm
Angle du cône de nez
15° interne, ±0,1°
Délai standard
15 jours (prototype 7 jours)
Quantité minimale de commande
Aucune — pièce unique acceptée
Inspection avant chaque expédition : TIR mesuré sur un testeur 3D TAFD
Nous n'expédions aucune buse de guidage sans rapport d'inspection complet. Chaque pièce est mesurée sur une machine à mesurer tridimensionnelle (MMT) TAFD 3D avec une résolution de 0,0001 mm. Nous vérifions le diamètre de l'alésage à trois profondeurs (entrée, milieu, sortie), le TIR en faisant tourner la buse sur un mandrin de précision, et l'état de surface avec un profilomètre Mitutoyo SJ-410. Le rapport vous est envoyé par e-mail dans les 24 heures suivant l'expédition. Si une dimension dépasse la tolérance de votre plan, nous mettons la pièce au rebut et la réusinons sans frais.
Comment nous usinons le tungstène : EDM + rectification au diamant, pas seulement du tournage
Le carbure de tungstène ne peut pas être tourné avec des plaquettes en carbure standard — il s'ébrécherait. Nous utilisons l'électroérosion à fil (EDM) pour découper le profil externe, puis la rectification sans centre pour le diamètre extérieur et la rectification cylindrique interne pour l'alésage. L'alésage est fini avec une meule diamantée de grain 600, suivie d'un composé de rodage au diamant de 3 µm pour atteindre Ra 0,2 µm. Ce processus en deux étapes élimine toutes les microfissures de la zone affectée thermiquement par l'EDM, c'est pourquoi nos buses ne se fracturent pas sous une pression de liquide de refroidissement de 200 bar.
Quelle est la quantité minimale de commande pour les buses de guidage personnalisées ?
Aucune — nous acceptons une seule pièce prototype pour test, et la tarification de production s'applique à partir de 10 pièces ou plus.
Pouvez-vous personnaliser l'angle du cône de nez ou le dégagement de l'alésage ?
Oui — nous modifions le cône, le rayon et le dégagement de l'alésage pour correspondre à votre modèle spécifique de machine de type suisse (Citizen, Star, Tsugami) ou à la géométrie de votre pièce ; envoyez simplement un plan 2D ou un fichier 3D STEP.
Comment garantissez-vous un TIR ≤0,003 mm lot après lot ?
Chaque buse est mesurée individuellement sur une MMT TAFD, et nous tenons un graphique de contrôle statistique des procédés (SPC) sur le diamètre de l'alésage — si le Cpk tombe en dessous de 1,33, nous arrêtons la production et ravivons la meule de rectification.
Quel est le délai réel pour une buse en tungstène personnalisée ?
Le prototype (1 à 2 pièces) est expédié en 7 jours ; la production standard (10 à 100 pièces) est expédiée en 15 jours à compter de l'approbation du plan, via DHL ou FedEx.
Pourquoi les ingénieurs choisissent BQUQ plutôt que les ateliers d'outillage locaux
Nous sommes une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience en usinage CNC. Notre atelier dispose de 12 tours CNC et 4 rectifieuses CNC, tous équipés de dispositifs de préréglage d'outils automatiques et de jauges en cours de processus. Pour ce produit, nous offrons un devis ferme en 12 heures, un retour DFM gratuit sur votre plan, et une garantie de remboursement à 100 % si le TIR dépasse 0,003 mm sur la première pièce. Nous usinons également la pince et l'écrou d'accouplement si vous avez besoin d'un ensemble apparié.
Si vous sélectionnez le bon outil de coupe pour votre tour suisse, lisez notre guide de sélection des outils de coupe CNC pour faire correspondre les nuances d'outils avec les matériaux de buse. Pour des tolérances de pièces plus serrées, consultez notre guide des tolérances d'usinage CNC pour comprendre ce qui est réalisable sur votre prochain projet.
Obtenez votre devis ferme en 12 heures. Envoyez votre plan (PDF, STEP ou DXF) à sc@bquq.com, ou contactez-nous sur WhatsApp au +86 13713157787. Nous répondrons avec un prix, des notes DFM et une date de livraison — sans engagement.
FAQ fournisseur — ce que les acheteurs demandent avant commande
Des réponses d'usine, pas une plaquette commerciale.
Comment obtenir un devis pour cette pièce ?
Envoyez votre plan (STEP, IGES, DWG, DXF ou PDF) avec quantité et matière à sc@bquq.com ou WhatsApp +86 137 1315 7787. Nos ingénieurs étudient le plan et répondent avec prix, délai et coût d'outillage.
Quel est votre minimum de commande ?
Nous n'appliquons pas de minimum fixe. Le minimum est défini par pièce et par procédé : indiquez votre quantité cible, nous chiffrons dessus. Les petits lots d'essai sont acceptés pour les nouvelles pièces.
Quel est le délai de livraison ?
Le délai est convenu par commande, selon la date souhaitée, la quantité, la matière et la nécessité d'outillage. Envoyez votre date cible avec le plan : nous confirmons la faisabilité avant le devis.
Quelle tolérance pouvez-vous tenir ?
Usinage CNC : ±0,005 mm. Les pièces embouties, ressorts et profilés sont fabriqués selon les tolérances indiquées sur votre plan ; nous confirmons les valeurs atteignables au devis.
Fabriquez-vous des pièces selon mon plan ?
Oui. Chaque commande est réalisée selon le plan ou l'échantillon du client. Notre usine de Dongguan réunit usinage CNC, emboutissage, fabrication de ressorts et filage de dissipateurs aluminium : un seul fournisseur pour la pièce complète.
Quelles matières travaillez-vous ?
Aluminium (6061, 6063, 7075), inox (301, 304, 316), acier au carbone (SPCC, SGCC), laiton, cuivre, bronze phosphoreux, cuivre au béryllium et acier à ressorts (fil musical, trempé à l'huile).
Quels formats de plans acceptez-vous ?
STEP, IGES, DWG, DXF et PDF. Les plans 2D avec tolérances et exigences de finition sont préférés en complément du modèle 3D. Les croquis à main levée sont chiffrés après redessin par nos ingénieurs.
Comment la qualité est-elle contrôlée ?
Le contrôle accompagne la production, pas seulement la fin : validation de la première pièce, contrôles en cours et un rapport par lot, mesuré au CMM et en optique. Certificats matière sur demande.
Où est l'usine et livrez-vous dans le monde entier ?
Notre usine se trouve à Dongguan, Guangdong, Chine, en activité depuis 2005. Nous expédions par express, aérien et maritime dans le monde entier, avec le transitaire désigné par l'acheteur.