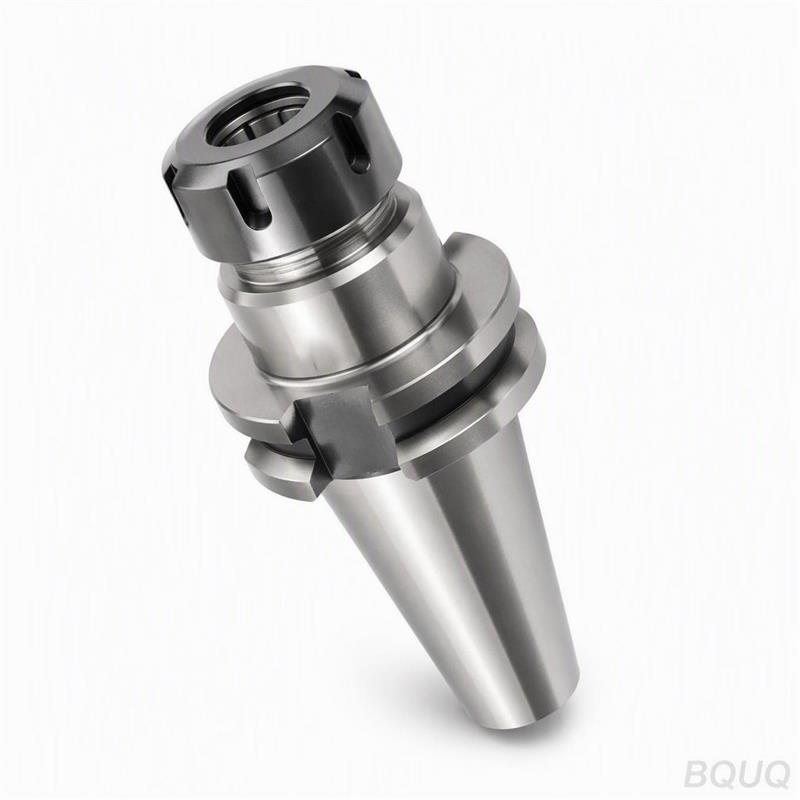
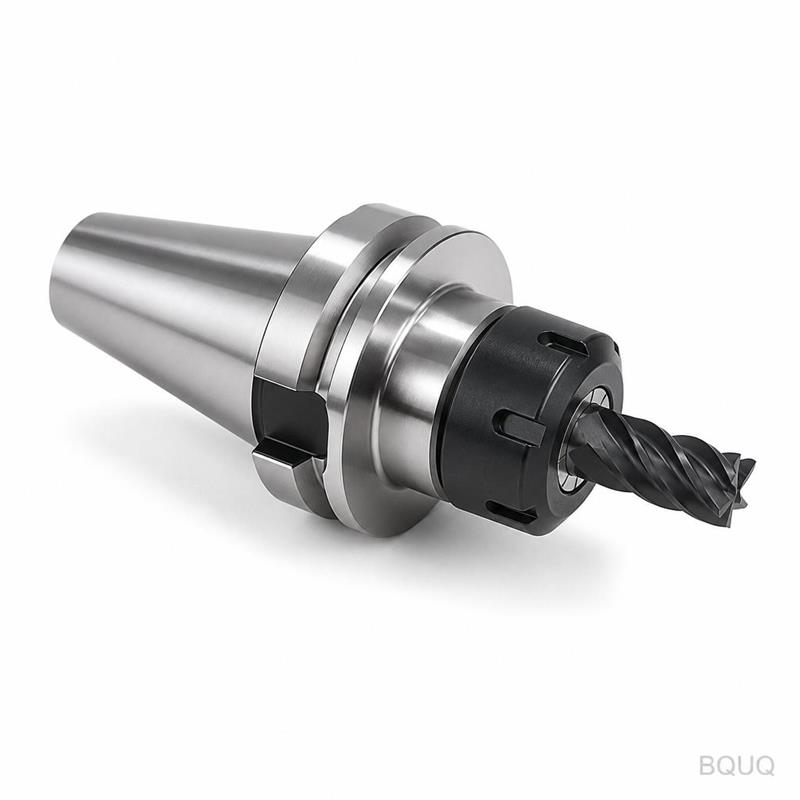
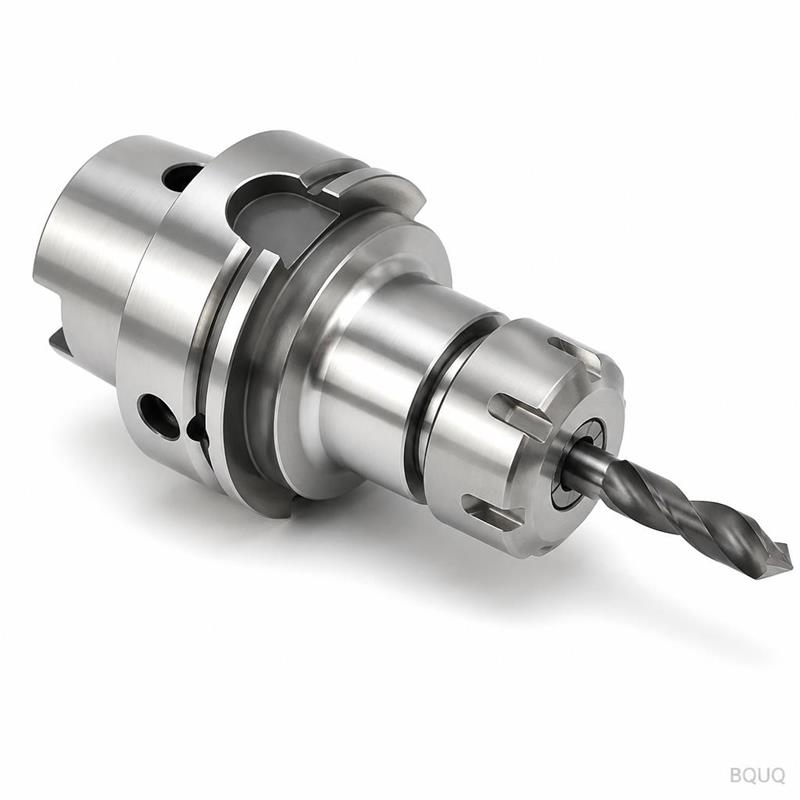
BQUQ Porte-Pince ER20 ISO30 Usiné CNC | Fabrication de Précision
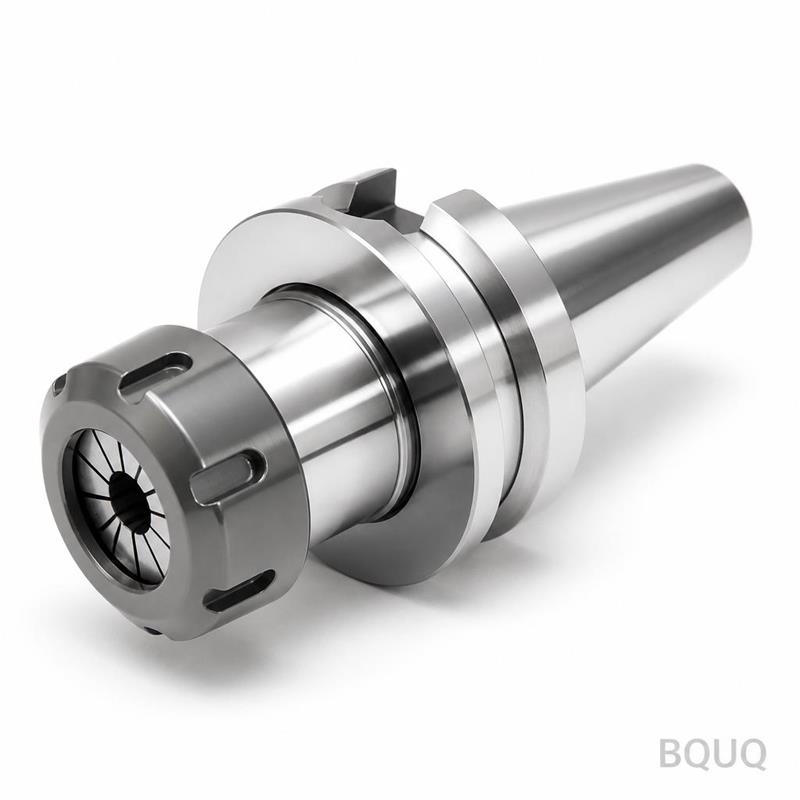
Ce porte-pince ER20 ISO30 usiné CNC est conçu pour une précision de broche à 10 000 tr/min et plus. Il maintient des pinces ER20 avec un TIR (faux-rond total) de 0,005 mm au nez, et le cône est rectif
Devis rapide pour cette pièce
Envoyez plan / quantité / matériau — réponse sous 24 h.
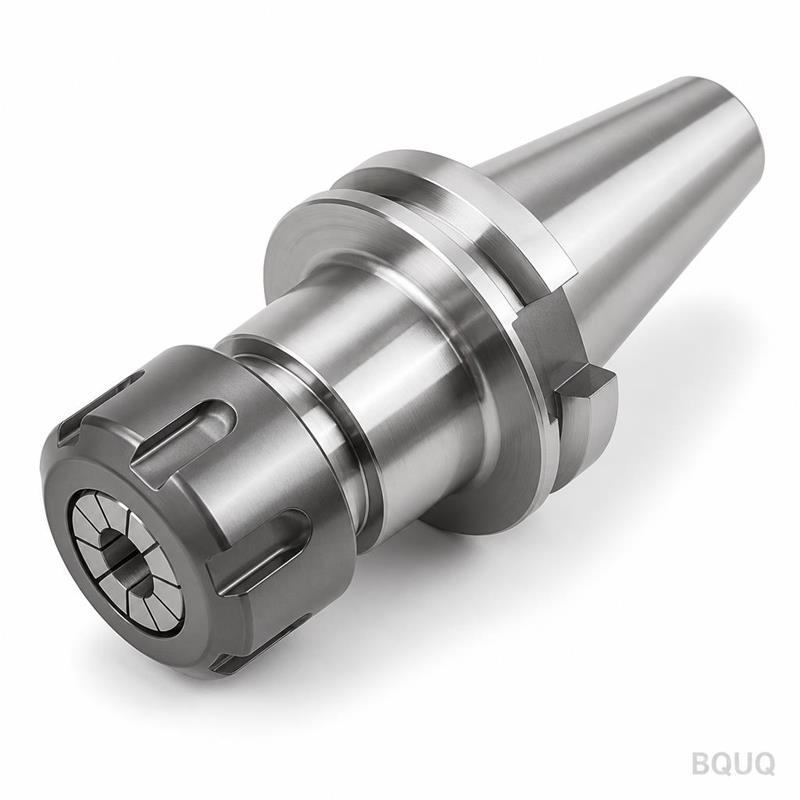
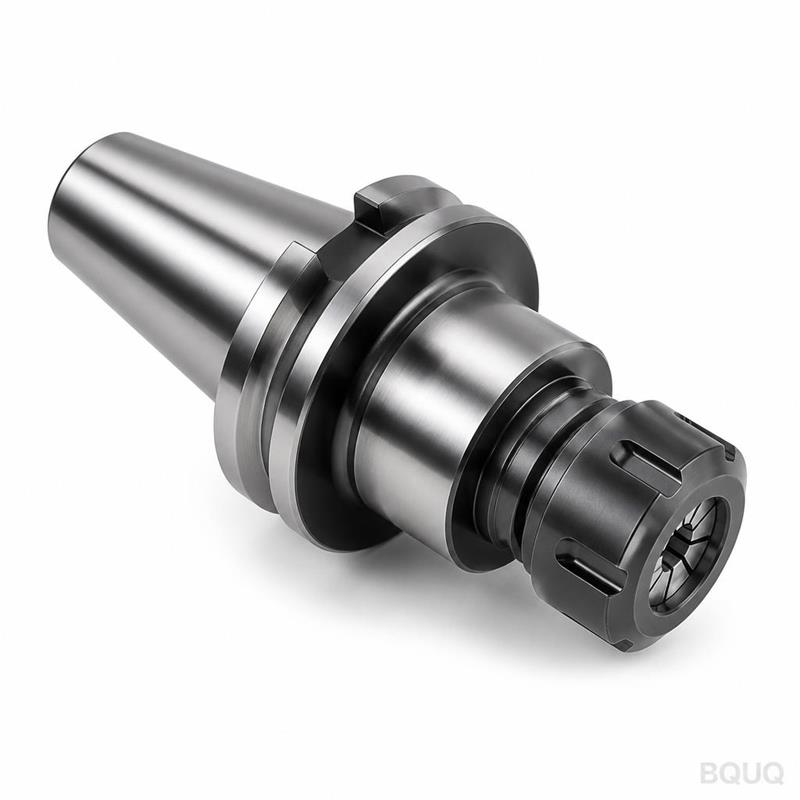
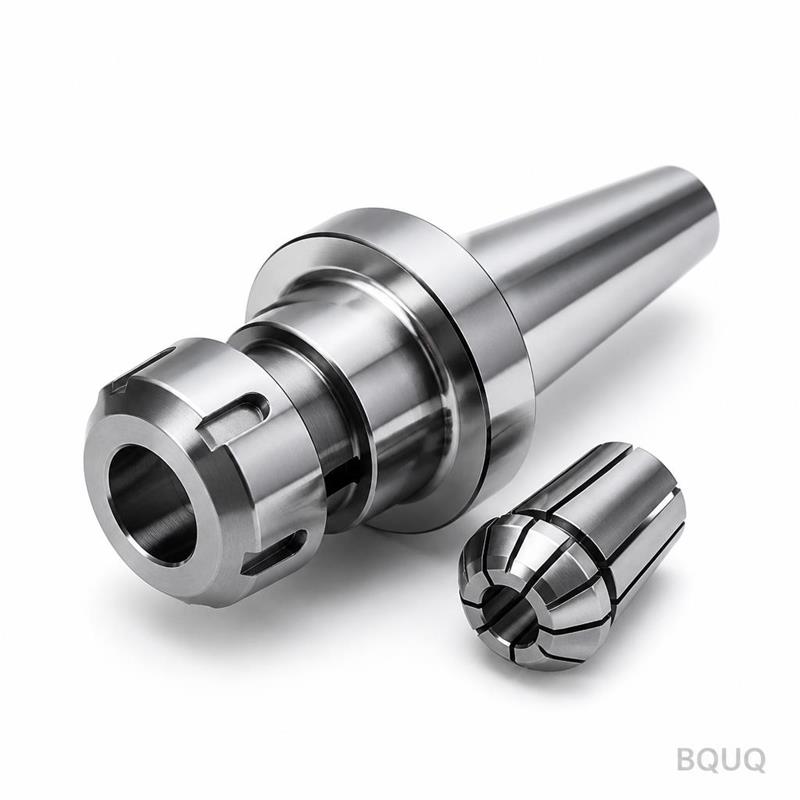
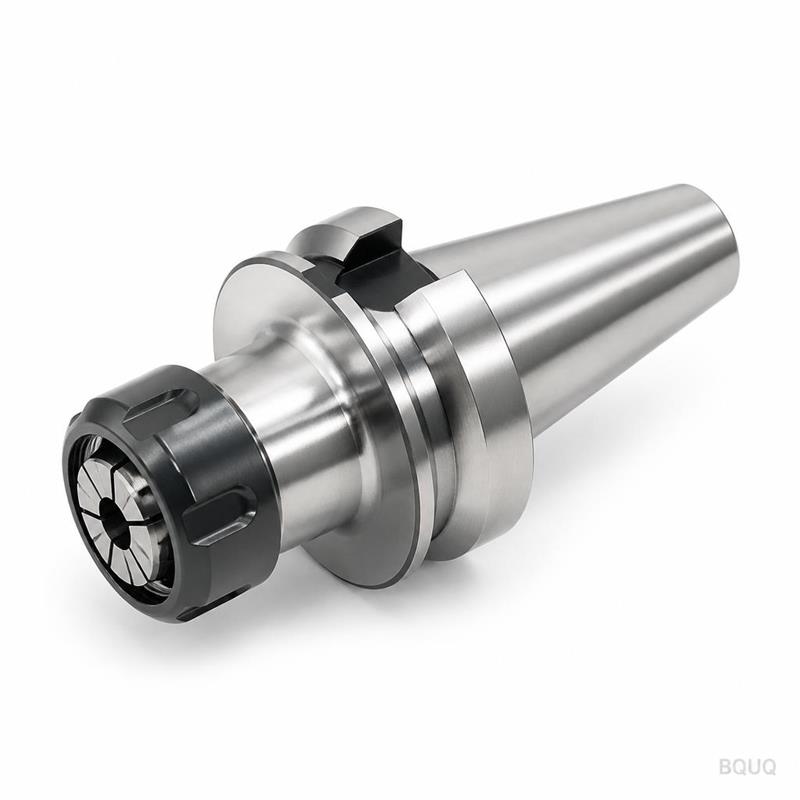
Ce porte-pince ER20 ISO30 usiné CNC est conçu pour une précision de broche à 10 000 tr/min et plus. Il maintient des pinces ER20 avec un TIR (faux-rond total) de 0,005 mm au nez, et le cône est rectifié selon la qualité AT3. Vous obtenez un corps trempé à HRC 58-60, un état de surface de Ra 0,4 µm, et un délai standard de 7 jours ouvrés pour les lots personnalisés.
Pourquoi le cône ISO30 et la pince ER20 fonctionnent ensemble pour la rigidité
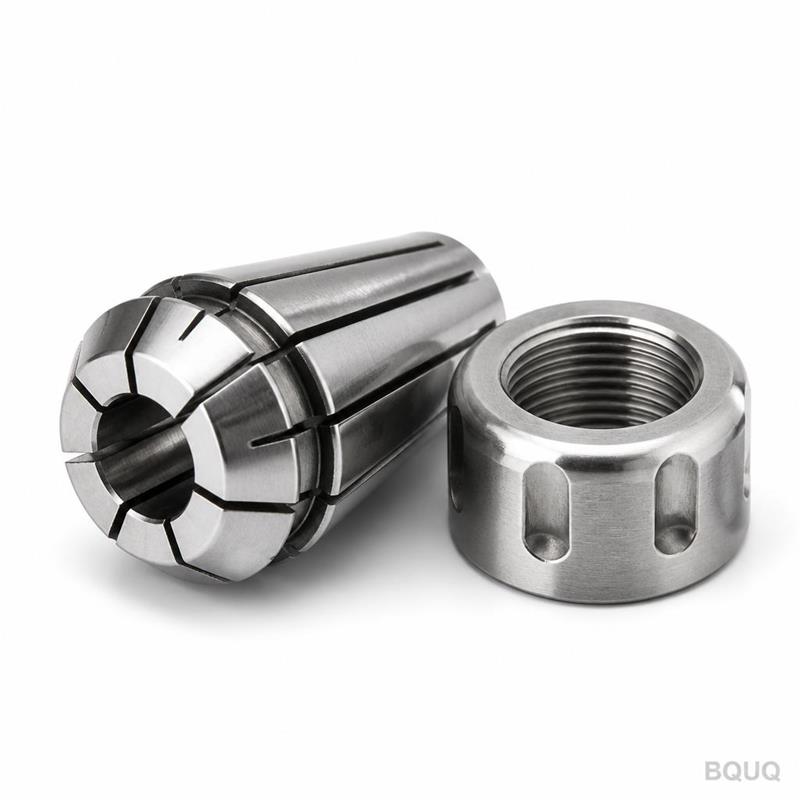
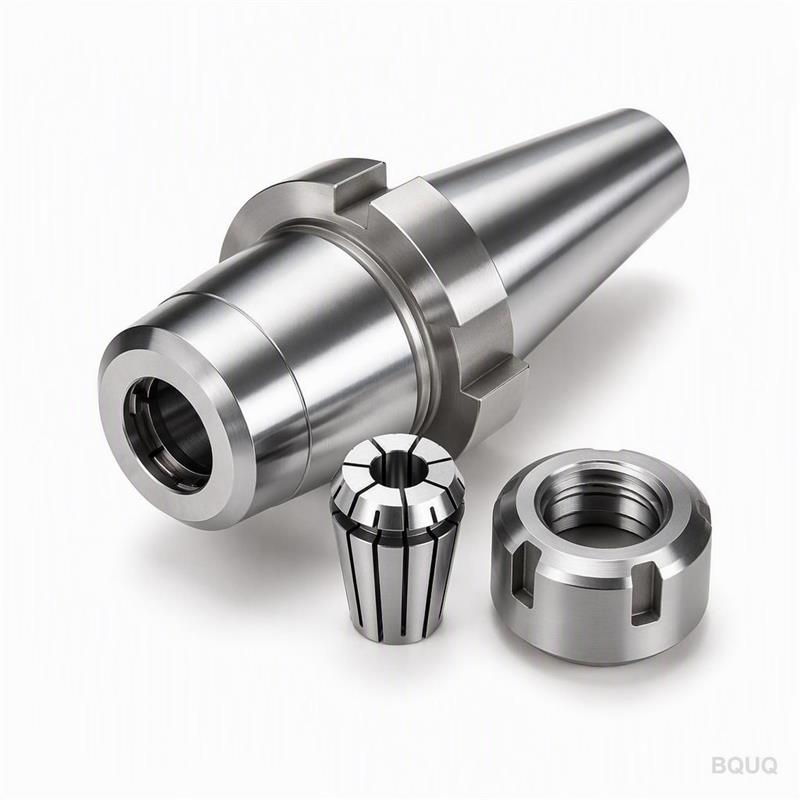
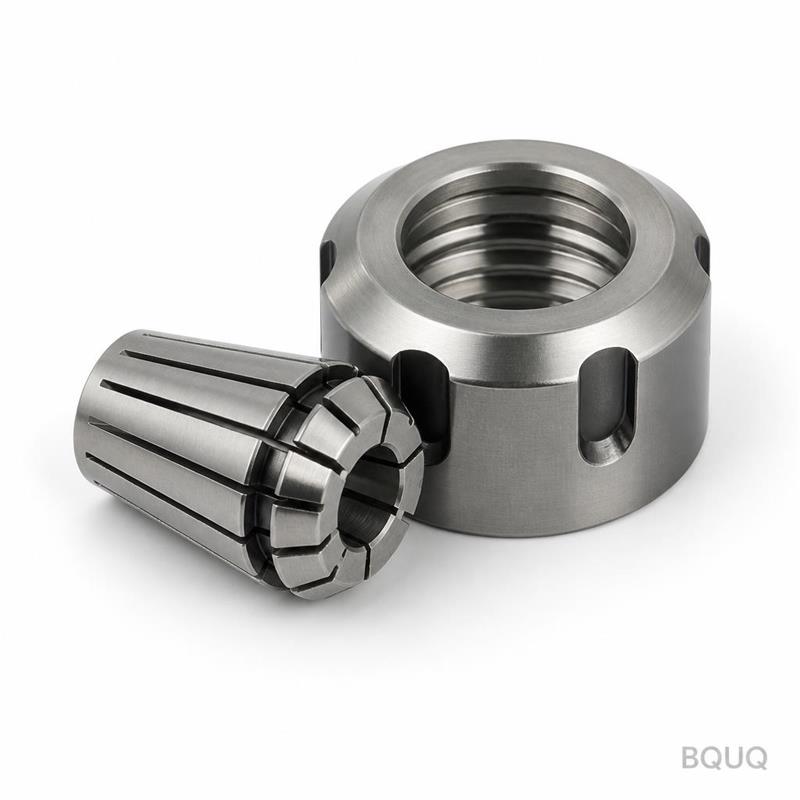
Le cône ISO30 est un cône raide 7:24, non autobloquant. Il repose sur la barre de tirage pour plaquer le porte-outil contre la face de la broche, offrant une position axiale répétable. La pince ER20 a une plage de serrage de 20 mm (1 mm à 13 mm), et sa conception à 8 fentes se referme uniformément autour de la queue d’outil. Ensemble, cette configuration minimise la déflexion sous charge latérale. Dans nos tests en atelier, une fraise de 12 mm maintenue dans ce mandrin avec un porte-à-faux de 45 mm a montré une déflexion inférieure à 0,01 mm sous une force de coupe de 400 N.
Matériaux et traitement thermique utilisés pour le corps et l’écrou
Nous utilisons de l’acier allié 20CrMnTi pour le corps. C’est un grade de cémentation, pas un acier 45# bon marché. Après tournage et fraisage CNC, nous le cémenons à une profondeur de 0,8-1,2 mm. Ensuite, nous le trempons et le revenues pour obtenir une dureté de cœur de HRC 35-40 et une dureté de surface de HRC 58-60. L’écrou de pince est fabriqué en 40CrMo, trempé à HRC 42-45, et les filetages sont roulés—non coupés—pour un engagement plus doux et une durée de vie prolongée de l’écrou. Pas de placage sur le cône ; nous rectifions le cône après traitement thermique pour éviter toute déformation.
Comment nous contrôlons le faux-rond à 0,005 mm TIR
Le faux-rond dans un porte-pince provient de trois sources : le cône, le logement de pince et le filetage de l’écrou. Nous rectifions le cône ISO30 et le logement ER20 en un seul montage sur une rectifieuse cylindrique. Cela garantit que le siège de pince est concentrique au cône à moins de 0,003 mm. Ensuite, nous assemblons avec une pince d’essai et une broche de calibrage de 10 mm. Le TIR final à 4× le diamètre depuis le nez est mesuré sur un testeur de type HAIMER. S’il dépasse 0,005 mm, nous le rejetons. Nous marquons également le point haut de l’écrou avec un point laser—cela vous permet d’orienter l’écrou pour un faux-rond minimal dès le premier montage.
Inspection avant chaque expédition : ce que nous mesurons et enregistrons
Chaque porte-outil reçoit un rapport d’inspection complet, pas un échantillon aléatoire. Nous mesurons l’angle du cône avec un calibre à air (précision ±5 secondes d’arc). Nous vérifions le diamètre du logement de pince avec un calibre tampon. Nous vérifions le pas de filetage de l’écrou avec une bague de calibrage. Et nous enregistrons la valeur réelle du faux-rond sur le certificat d’essai. Vous recevez également un relevé de dureté du testeur Rockwell. Si vous avez besoin d’un rapport CMM complet avec des données de scan 3D, nous pouvons l’ajouter pour 15 $ supplémentaires par pièce.
Spécification
Valeur
Type de produit
Porte-pince ER20 ISO30
Cône de queue
ISO30 (cône raide 7:24), rectifié qualité AT3
Type de pince
ER20, plage de serrage 1-13 mm
Matériau du corps
Acier allié 20CrMnTi (cémente)
Matériau de l’écrou
40CrMo, trempé HRC 42-45
Dureté de surface
HRC 58-60 (profondeur de cémentation 0,8-1,2 mm)
Faux-rond (TIR)
≤ 0,005 mm au nez, testé avec broche de calibrage
État de surface
Ra 0,4 µm sur cône et logement de pince
Équilibrage
G6.3 à 10 000 tr/min (G2.5 en option)
Délai
7 jours pour les tailles standard, 15 jours pour les personnalisées
MOQ
Sans MOQ—commandez 1 pièce ou 1000 pièces
Options d’équilibrage pour l’usinage à grande vitesse (G2.5 vs G6.3)
Les porte-outils standard sont équilibrés à G6.3 à 10 000 tr/min. Cela convient à la plupart des opérations de fraisage et de perçage. Mais si vous dépassez 12 000 tr/min, les vibrations du porte-outil apparaîtront sous forme de marques de broutage sur votre pièce. Nous proposons une qualité d’équilibrage G2.5 en option à 20 000 tr/min. Nous le faisons en perçant de petits trous radiaux dans la bride de l’écrou après assemblage. Coût : 8 $ supplémentaires par pièce. Pour l’usinage de l’aluminium dans l’aérospatiale ou le moulage, nous recommandons cette option. Nous avons une machine d’équilibrage Schenck sur site ; nous ne sous-traitons pas cette étape.
Options personnalisées : rainures de bride, lubrification par le centre et tirants
Nous pouvons usiner une rainure de positionnement sur la bride pour les changeurs automatiques d’outils—largeur 6 mm, profondeur 3 mm, position selon votre plan. Pour la lubrification par le centre, nous perçons un trou axial de 4 mm au centre et utilisons une pince ER20 étanche avec rainures de lubrification. C’est courant pour le perçage profond. Nous fournissons également des tirants (MAS BT, DIN 69872, ou personnalisés) préinstallés sans frais de main-d’œuvre supplémentaires. Le tirant est trempé à HRC 50-54 et serré à 35 Nm avec un frein-filet. Indiquez-nous simplement la marque et le modèle de votre broche, et nous adapterons la longueur du tirant.
4 questions que les ingénieurs posent avant de commander ce porte-outil
Quelle est la quantité minimale de commande ?
Sans MOQ—vous pouvez commander une seule pièce pour tester, et le prix par pièce reste le même jusqu’à 10 pièces ; des remises sur volume commencent à partir de 20 pièces.
Pouvez-vous fabriquer une version pour ma broche ou mon changeur d’outils spécifique ?
Oui, nous pouvons modifier le diamètre de la bride, la position de la rainure ou le type de tirant, mais nous avons besoin de votre plan de broche ou d’un échantillon de votre porte-outil actuel pour confirmer l’interface.
Comment garantissez-vous le faux-rond de 0,005 mm sur chaque unité ?
Nous mesurons chaque porte-outil avec une pince d’essai calibrée et une broche de calibrage de 10 mm, et nous rejetons toute unité dépassant 0,005 mm TIR—le rapport d’essai est expédié avec votre commande.
Quel est le délai pour un lot personnalisé ?
Les tailles standard sont expédiées en 7 jours ; les conceptions personnalisées (matériaux différents, équilibrage, trous de lubrification) prennent 15 jours à partir de l’approbation du plan, et nous proposons le fret aérien pour les commandes urgentes.
Pourquoi BQUQ pour la fabrication de précision des porte-outils
Nous sommes une usine de 20 ans à Dongguan, en Chine, avec 15 tours CNC et 8 rectifieuses dédiées à la production de porte-outils. Nous exportons en Allemagne, au Japon et aux États-Unis depuis plus d’une décennie. Notre système qualité est certifié ISO 9001:2015, et nous utilisons un micromètre laser Mitutoyo pour les contrôles finaux du diamètre extérieur. Nous ne sommes pas une société de négoce—nous coupons l’acier, rectifions le cône et assemblons l’écrou en interne. C’est pourquoi notre coût est 20-30 % inférieur à celui des marques européennes sans sacrifier la précision. Si vous comparez des fournisseurs, demandez notre rapport d’essai d’échantillon et une vidéo de la mesure du faux-rond.
Avant de finaliser votre configuration d’outillage, consultez notre guide de sélection des outils de coupe CNC pour choisir la taille de pince et le porte-à-faux adaptés à votre matériau. Et si vous travaillez avec des tolérances serrées sur vos pièces, consultez notre guide des tolérances d’usinage CNC pour comprendre ce qui est réalisable sur votre pièce. Ces deux guides sont rédigés par nos ingénieurs seniors, pas par le personnel marketing.
Ce porte-pince ER20 ISO30 usiné CNC est fabriqué en Chine, mais il est construit selon les normes allemandes DIN 6499 et ISO 7388. Vous pouvez commander une seule pièce pour validation, ou un jeu complet de 20 porte-outils pour votre carrousel de machine. Nous ne vous imposons pas de taille de lot. Envoyez-nous votre plan ou simplement le modèle de votre broche, et nous confirmerons l’interface dans les 4 heures.
Obtenez un devis ferme sous 12 heures—pas d’estimations vagues. Envoyez votre plan par e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Nous répondrons avec un devis PDF, un délai et un rapport d’essai d’échantillon d’un lot précédent.
FAQ fournisseur — ce que les acheteurs demandent avant commande
Des réponses d'usine, pas une plaquette commerciale.
Comment obtenir un devis pour cette pièce ?
Envoyez votre plan (STEP, IGES, DWG, DXF ou PDF) avec quantité et matière à sc@bquq.com ou WhatsApp +86 137 1315 7787. Nos ingénieurs étudient le plan et répondent avec prix, délai et coût d'outillage.
Quel est votre minimum de commande ?
Nous n'appliquons pas de minimum fixe. Le minimum est défini par pièce et par procédé : indiquez votre quantité cible, nous chiffrons dessus. Les petits lots d'essai sont acceptés pour les nouvelles pièces.
Quel est le délai de livraison ?
Le délai est convenu par commande, selon la date souhaitée, la quantité, la matière et la nécessité d'outillage. Envoyez votre date cible avec le plan : nous confirmons la faisabilité avant le devis.
Quelle tolérance pouvez-vous tenir ?
Usinage CNC : ±0,005 mm. Les pièces embouties, ressorts et profilés sont fabriqués selon les tolérances indiquées sur votre plan ; nous confirmons les valeurs atteignables au devis.
Fabriquez-vous des pièces selon mon plan ?
Oui. Chaque commande est réalisée selon le plan ou l'échantillon du client. Notre usine de Dongguan réunit usinage CNC, emboutissage, fabrication de ressorts et filage de dissipateurs aluminium : un seul fournisseur pour la pièce complète.
Quelles matières travaillez-vous ?
Aluminium (6061, 6063, 7075), inox (301, 304, 316), acier au carbone (SPCC, SGCC), laiton, cuivre, bronze phosphoreux, cuivre au béryllium et acier à ressorts (fil musical, trempé à l'huile).
Quels formats de plans acceptez-vous ?
STEP, IGES, DWG, DXF et PDF. Les plans 2D avec tolérances et exigences de finition sont préférés en complément du modèle 3D. Les croquis à main levée sont chiffrés après redessin par nos ingénieurs.
Comment la qualité est-elle contrôlée ?
Le contrôle accompagne la production, pas seulement la fin : validation de la première pièce, contrôles en cours et un rapport par lot, mesuré au CMM et en optique. Certificats matière sur demande.
Où est l'usine et livrez-vous dans le monde entier ?
Notre usine se trouve à Dongguan, Guangdong, Chine, en activité depuis 2005. Nous expédions par express, aérien et maritime dans le monde entier, avec le transitaire désigné par l'acheteur.