Ce Que Sont Ces Boîtiers et Pourquoi Ils S‘Adaptent à Votre Assemblage Les boîtiers aérospatiaux usinés CNC sont des enceintes fraisées qui protègent et alignent les capteurs, gyro
Boîtiers Aérospatiaux Usinés CNC | BQUQ Fabrication de Précision
Ce Que Sont Ces Boîtiers et Pourquoi Ils S'Adaptent à Votre Assemblage Les boîtiers aérospatiaux usinés CNC sont des enceintes fraisées qui protègent et alignent les capteurs, gyroscopes, actionneurs
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce Que Sont Ces Boîtiers et Pourquoi Ils S'Adaptent à Votre Assemblage
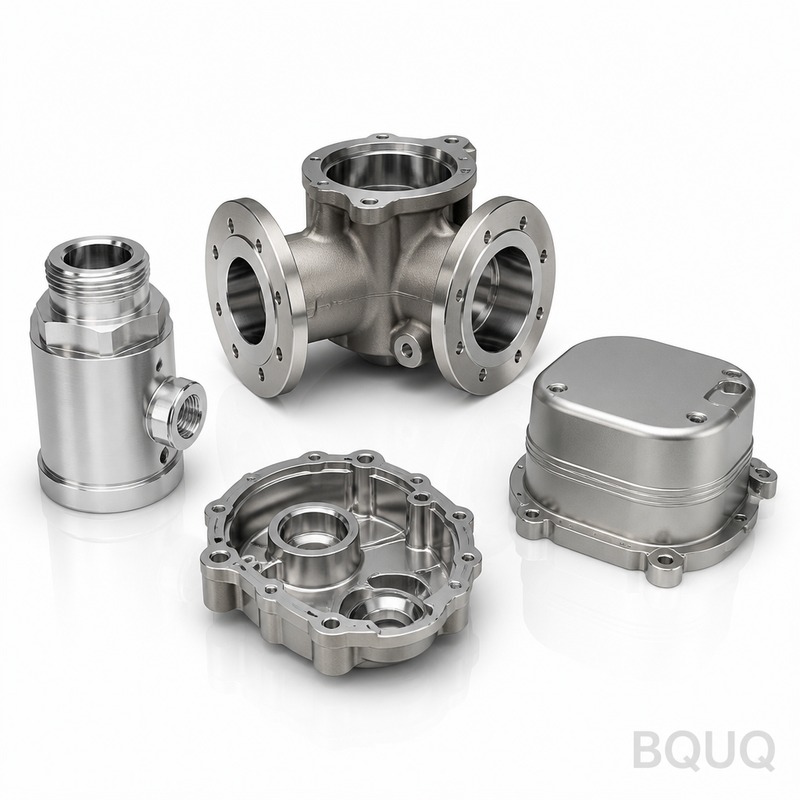
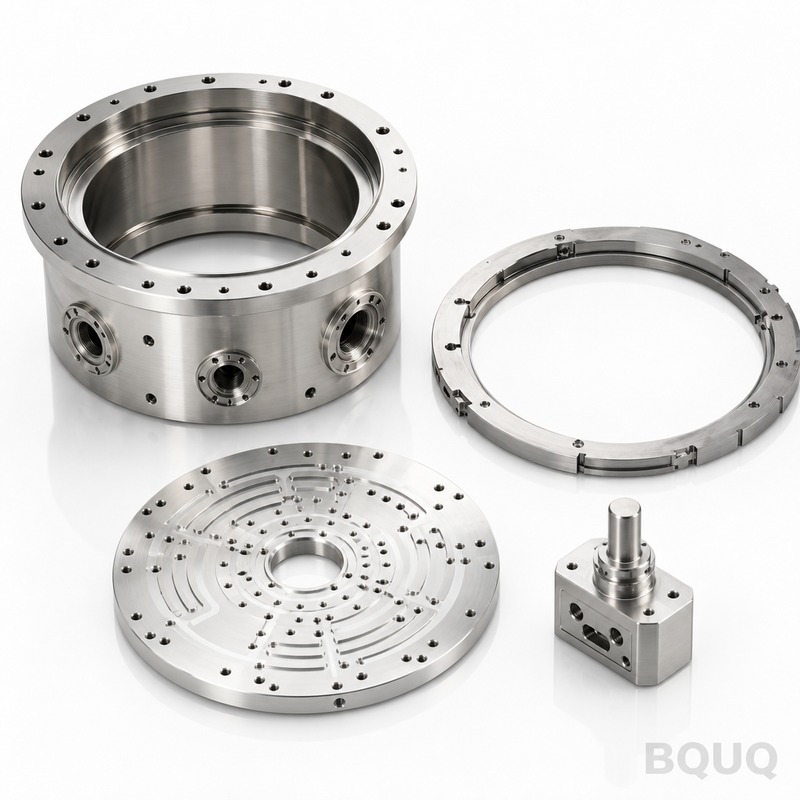
Les boîtiers aérospatiaux usinés CNC sont des enceintes fraisées qui protègent et alignent les capteurs, gyroscopes, actionneurs ou cartes avioniques dans des environnements aéronautiques exigus. Vous obtenez une tolérance de position de ±0,005 mm, un faux-rond de 0,002 mm sur les alésages critiques, et une dureté de surface de 45 HRC après traitement thermique. Le délai typique est de 7 jours pour les prototypes et de 15 jours pour les séries de production. Il s'agit d'une fabrication de précision issue d'une usine de Dongguan forte de 20 ans d'expérience, fabriqué en Chine, sans MOQ.
Comment Nous Contrôlons le Faux-Rond sur les Alésages et les Diamètres de Pilotage
Le faux-rond réduit la durée de vie des roulements. Nous usinons tous les alésages critiques en une seule opération de serrage sur des fraiseuses 4 axes et 5 axes. Cela élimine les erreurs de ré-indexation. Nous maintenons un faux-rond total indiqué (TIR) de 0,002 mm sur des diamètres allant jusqu'à 80 mm. Pour les boîtiers plus grands, nous utilisons une tourelle à outils motorisés avec un mandrin hydraulique qui se répète à 0,001 mm près. Chaque alésage est ensuite vérifié par calibre à air, et non pas seulement par échantillonnage.
Matériaux et Traitements Thermiques Que Nous Utilisons pour les Pièces Critiques au Vol
Nous stockons de l'aluminium 7075-T6, du 6061-T6, de l'acier inoxydable 17-4 PH (état H900) et du titane 6Al-4V. Pour les boîtiers en aluminium, nous utilisons un état T6 avant usinage, puis une anodisation dure équivalente à 60 HRC en surface. Pour l'acier et le titane, nous usinons à l'état recuit, puis traitons thermiquement à 45–50 HRC, suivi d'une électroérosion à fil pour la géométrie finale des alésages si nécessaire. Nous proposons également un nickelage chimique sur l'aluminium pour la résistance à l'usure.
Finition de Surface et Ébavurage Conformes aux Normes IPC-A-610 et NAS
La finition standard est de Ra 0,8 µm sur les faces d'étanchéité et Ra 0,4 µm sur les portées de roulement. Nous ne laissons pas d'arêtes vives. Chaque arête externe reçoit un rayon de 0,2 mm ou un chanfrein de 45°. Les trous transversaux internes sont ébavurés avec une pierre flexible pour éliminer les micro-bavures qui pourraient se détacher en vol. Nous suivons la norme NAS 3350 pour les défauts d'arête et de surface. Si vous avez besoin de Ra 0,2 µm, nous polissons sur une machine de rodage avec une pâte diamantée de 3 µm.
Spécification
Valeur / Plage
Matériaux
7075-T6, 6061-T6, 17-4 PH, Ti-6Al-4V
Taille maximale de pièce
600 x 400 x 300 mm (24" x 16" x 12")
Épaisseur de paroi minimale
0,8 mm (aluminium), 1,2 mm (acier/titane)
Dureté (aluminium après anodisation)
60 HRC équivalent (anodisation dure)
Dureté (acier après traitement thermique)
45–50 HRC
Tolérance d'usinage
±0,005 mm (linéaire), ±0,01 mm (angulaire)
Faux-rond (TIR sur alésages)
0,002 mm
Finition de surface (standard)
Ra 0,8 µm ; Ra 0,4 µm sur faces d'étanchéité
Délai (prototype)
7 jours
Délai (production)
15–20 jours
MOQ
Sans MOQ (1 pièce acceptée)
Inspection Avant Chaque Expédition : MMT et Calibre à Air
Nous n'expédions jamais sans rapport complet. Chaque boîtier passe sur une MMT Zeiss avec une résolution de 0,5 µm. Nous mesurons tous les alésages critiques, les schémas de trous de boulons et la planéité. Le faux-rond est vérifié avec un calibre à air et un mandrin de précision. La finition de surface est contrôlée avec un profilomètre Mitutoyo. Nous incluons un rapport d'inspection PDF avec chaque expédition. Si vous avez besoin d'une inspection première pièce (FAI) selon AS9102, nous la réalisons sans frais supplémentaires pour les 10 premières pièces.
Pourquoi "Fabriqué en Chine" Ici Signifie un Coût Inférieur Sans Risque de Tolérance
Vous n'achetez pas auprès d'un atelier qui sous-traite. BQUQ possède 25 centres d'usinage CNC (commandes Fanuc et Mitsubishi). Nous sommes situés à Dongguan, à 90 minutes de route de l'aéroport de Shenzhen. Notre coût de main-d'œuvre est d'un tiers de celui d'un atelier américain, mais notre taux de rebut est inférieur à 0,5 %. Nous répercutons cela sur nos prix. Le prix typique pour un boîtier en aluminium de 100 mm x 100 mm x 50 mm est de 38 à 55 USD par pièce pour 100 pièces. Pour la même pièce en 17-4 PH, ajoutez 40 %.
Comment Nous Gérons les Boîtiers Aérospatiaux à Parois Minces et à Poches Profondes
Les parois minces provoquent des vibrations. Nous utilisons l'usinage à grande vitesse avec une broche de 24 000 tr/min et des trajectoires trochoïdales pour maintenir l'engagement radial en dessous de 5 % du diamètre de l'outil. Cela réduit la force de coupe de 70 % par rapport au fraisage conventionnel. Pour les poches profondes (profondeur > 5x diamètre), nous utilisons des fraises à cannelures variables et un fraisage par piquage à 0,3 mm par passe. Nous concevons également des montages personnalisés avec des ventouses à vide pour maintenir les sections minces sans déformation. Si vous avez un boîtier avec une paroi de 0,8 mm, nous pouvons maintenir une planéité de ±0,01 mm.
Oui, nous acceptons une seule pièce pour le prototypage, mais vous payez des frais de mise en place uniques de 120 USD par opération ; les séries de production n'ont aucun MOQ, mais la mise en place est amortie dans le prix unitaire.
Pouvez-vous usiner un boîtier à partir de mon modèle 3D avec des filetages et inserts personnalisés ?
Oui, nous acceptons les fichiers STEP, IGES ou X_T ; nous ajouterons un filetage hélicoïdal pour tout filetage standard ou personnalisé (M1.6 à M48) et pouvons insérer des inserts HeliCoil par emmanchement avant la livraison.
Comment garantissez-vous la qualité sans inspecteur à temps plein sur votre site ?
Nous envoyons une vidéo de l'inspection MMT et un rapport dimensionnel dans les 24 heures suivant l'usinage ; vous pouvez également demander un appel vidéo en direct pendant l'inspection finale.
Quel est le délai réel pour 500 boîtiers en 7075-T6 ?
Pour 500 pièces, nous travaillons en 3 équipes pendant 12 jours, puis 2 jours pour l'anodisation et l'inspection, soit 14 jours au total de l'approbation du dessin à l'expédition.
Obtenez un Devis Ferme en 12 Heures—Envoyez Votre Dessin Aujourd'hui
Arrêtez d'attendre des semaines pour un devis sur des boîtiers aérospatiaux usinés CNC. Envoyez votre dessin (STEP, PDF, ou même une esquisse manuscrite) à sc@bquq.com. Nous vous retournerons un prix ferme, une revue des tolérances et une suggestion de changement de matériau si cela vous fait économiser de l'argent. Pour les projets urgents, appelez ou contactez-nous sur WhatsApp au +86 13713157787. Nous répondons dans les 12 heures, même le week-end. Si vous hésitez encore entre les options d'outillage, lisez notre guide de sélection des outils de coupe CNC pour voir comment la géométrie de l'outil affecte votre finition de surface. Et si vous vous inquiétez de l'accumulation des tolérances sur plusieurs pièces, notre guide des tolérances d'usinage CNC explique comment nous maintenons ±0,005 mm sur les nervures minces. Pour un aperçu plus approfondi de la façon dont nous réduisons la consommation d'énergie par pièce, consultez nos notes sur le fraisage de précision durable. Envoyez votre dessin maintenant.