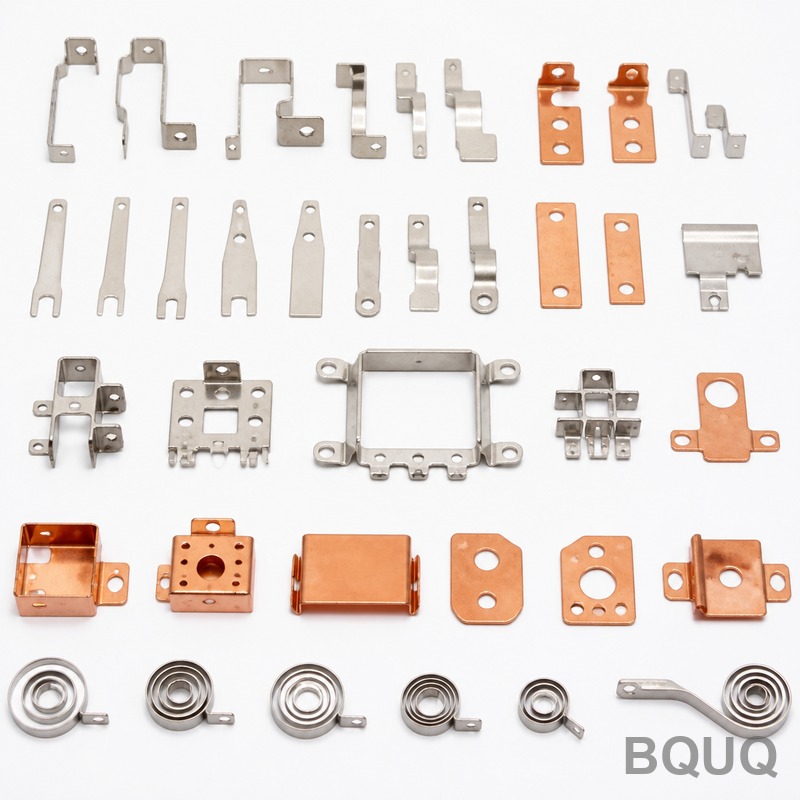
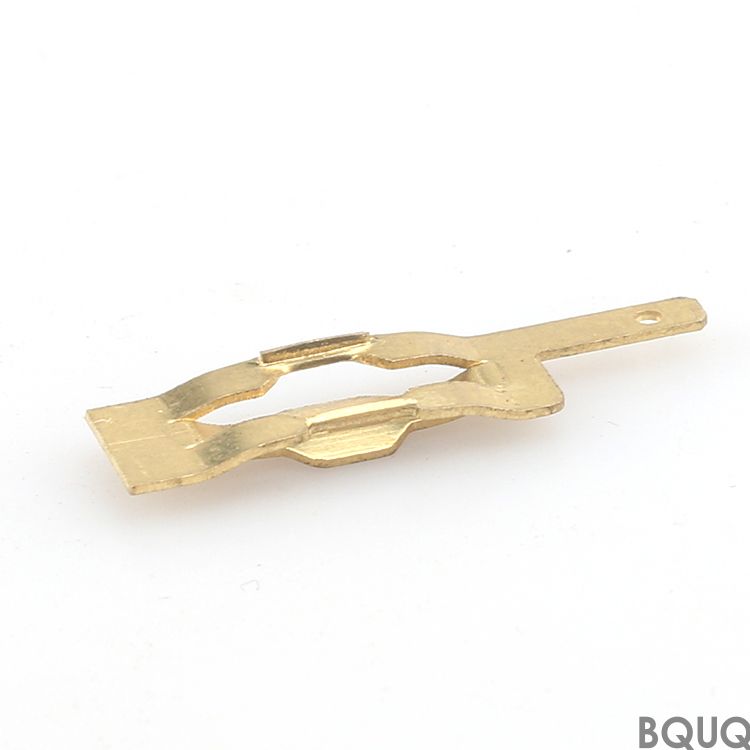
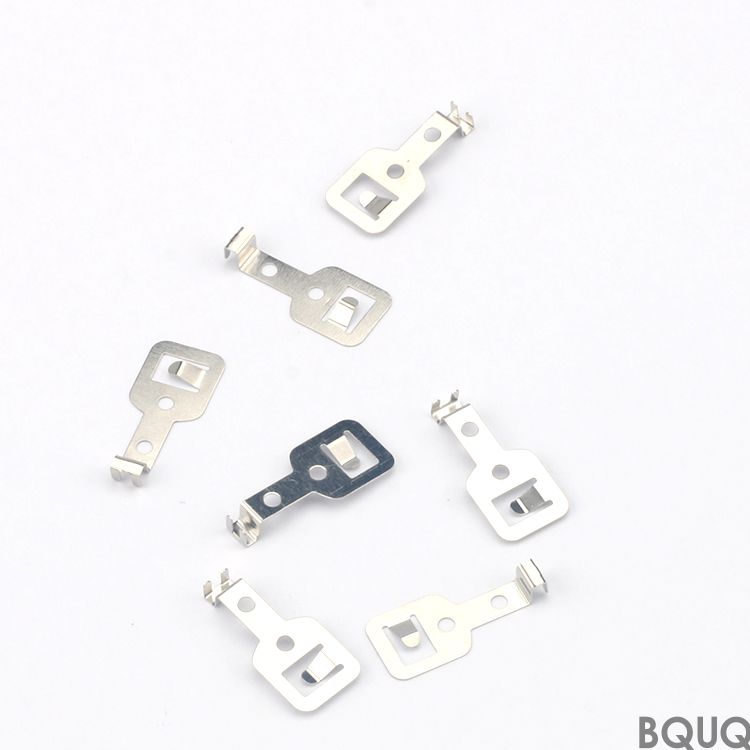
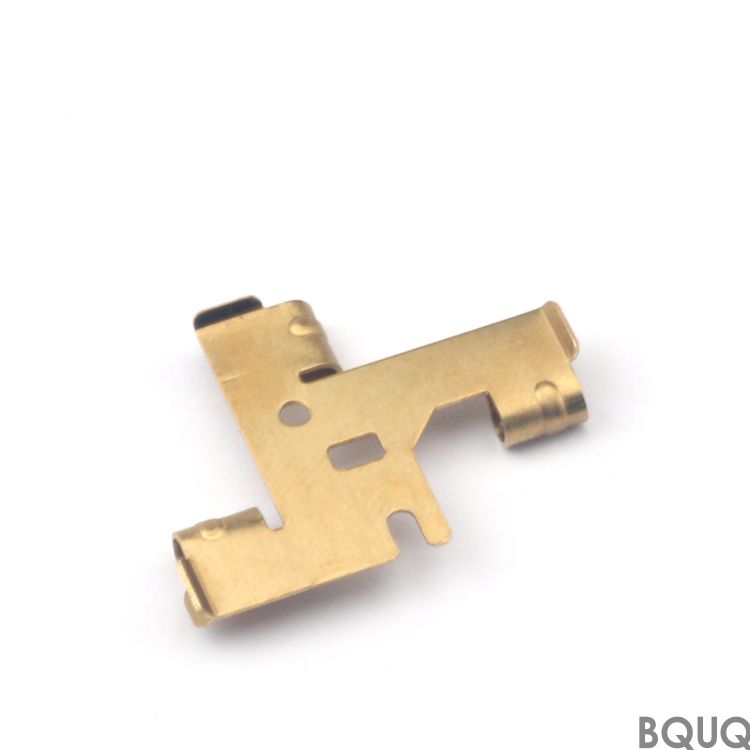
Voici notre collection de pièces de contacteur haute tension pour véhicules électriques — un ensemble de pièces de découpage de précision pour le chemin de courant interne, les su
Collection de pièces de contacteur haute tension pour véhicules électriques | Découpage de précision par BQUQ
Voici notre collection de pièces de contacteur haute tension pour véhicules électriques — un ensemble de pièces de découpage de précision pour le chemin de courant interne, les supports de ressort et
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Voici notre collection de pièces de contacteur haute tension pour véhicules électriques — un ensemble de pièces de découpage de précision pour le chemin de courant interne, les supports de ressort et les bornes de chambre d'arc des contacteurs DC de 100 A à 600 A. Vous obtenez une planéité de 0,03 mm, une hauteur de bavure inférieure à 0,05 mm et une dureté constante de 40 à 45 HRC sur les pièces en cuivre et en acier, avec un délai standard de 10 jours ouvrables après approbation du dessin.
Pourquoi le chemin de courant nécessite un contrôle des bavures sous 0,05 mm
Dans un contacteur haute tension, une bavure sur le bord découpé agit comme un concentrateur de contraintes. À 750 V DC et 300 A de courant continu, cette minuscule imperfection crée un échauffement localisé et peut initier un micro-arc. Nos matrices de découpage sont découpées au fil avec un jeu de 5 % de l'épaisseur du matériau, ce qui maintient la hauteur de bavure sous 0,05 mm sur l'ensemble de la collection de pièces de contacteur haute tension pour véhicules électriques. Vous n'avez pas besoin d'ébavurer manuellement avant l'assemblage.
Matériaux adaptés à votre conception de contacteur scellé
Nous stockons trois familles de matériaux pour cette collection. Premièrement, le cuivre C1100 et le cuivre au béryllium C17200 pour les ponts de contact principaux et les connecteurs de shunt flexibles. Deuxièmement, l'acier inoxydable AISI 304 pour les sièges de ressort mobiles et les guides de ressort de rappel. Troisièmement, l'acier laminé à froid (SPCC) avec placage d'étain pour les bornes de chambre d'arc. Chaque matériau est certifié avec un certificat d'essai d'usine, et nous conservons des bobines de 2 tonnes de chaque matériau dans notre entrepôt de Dongguan afin que votre délai ne dépende pas de l'approvisionnement en matériaux.
Comment nous maintenons le faux-rond sous 0,02 mm lors du formage multi-étapes
Une borne de contacteur comporte deux ou trois pliages dans des plans différents. Si le deuxième pliage se décale ne serait-ce que de 0,03 mm, l'écart de contact devient inégal et la durée de vie de commutation diminue. Nous utilisons une matrice progressive de 9 à 14 postes, et chaque poste est équipé d'une bague de guidage de précision avec un jeu de 0,008 mm. Le résultat : une tolérance de position trou-à-pliage de ±0,02 mm et un faux-rond total sur la face de borne assemblée inférieur à 0,02 mm sur une largeur de 15 mm. Ceci est vérifié sur une machine à mesurer tridimensionnelle (MMT) après chaque 500e pièce, et non seulement lors du réglage initial.
Traitement thermique et finition de surface pour une durée de vie de 10 000 cycles
Les pièces en cuivre au béryllium sont vieillies par durcissement à 315 °C pendant 2 heures pour atteindre 42 à 45 HRC. Les supports de ressort en acier inoxydable sont recuits à 35 HRC pour éviter les fissures sous charge cyclique. Les pièces en cuivre reçoivent un placage d'argent de 4 à 6 microns pour maintenir la résistance de contact sous 0,5 milliohm. Les pièces en acier reçoivent une finition d'étain brillant de 3 à 5 microns pour la résistance à la corrosion en atmosphère humide. Chaque finition de surface est testée avec un appareil de mesure d'épaisseur par fluorescence X (XRF) ; nous n'expédions pas de pièces sans rapport de revêtement.
Inspection avant chaque expédition : données MMT et essais de traction
Nous ne nous reposons pas uniquement sur les contrôles en cours de fabrication. Avant d'emballer votre collection de pièces de contacteur haute tension pour véhicules électriques, nous effectuons une inspection finale par lot : 10 pièces de chaque lot de production sont mesurées sur une MMT Zeiss pour les dimensions critiques, un essai de traction vérifie la résistance de soudure ou de sertissage si vous demandez des sous-ensembles, et un rugosimètre confirme Ra 0,8 µm sur les surfaces d'étanchéité. Vous recevez un rapport d'inspection PDF avec les valeurs mesurées réelles, et non un certificat de conformité générique.
Réalisation de votre pont de contact personnalisé sans quantité minimale de commande
Notre ligne de presses de découpage va de 25 tonnes à 300 tonnes. Pour votre pont ou borne personnalisé, nous avons seulement besoin d'un dessin 2D ou d'un fichier STEP 3D. La conception de l'outillage prend 3 jours, la fabrication de l'outillage prend 7 à 10 jours, et les premiers articles sont expédiés dans les 24 heures suivant l'approbation. Il n'y a pas de MOQ. Vous pouvez commander 50 pièces pour un lot prototype ou 100 000 pièces pour la production. Le prix unitaire diminue de manière prévisible : l'outillage est amorti sur les 5 000 premières pièces, de sorte que votre coût par pièce diminue rapidement.
Options d'étanchéité et de placage pour boîtiers classés IP67
De nombreux clients utilisent ces pièces à l'intérieur d'un boîtier de contacteur scellé. Pour cela, nous proposons un motif de bossages estampés sur la partie plate de la borne qui s'encastre dans un joint en caoutchouc moulé. Nous fournissons également un placage sélectif — argent uniquement sur la zone de contact, laissant le trou de montage non plaqué pour une connexion vissée sécurisée. Ceci est réalisé avec un processus de masquage qui maintient la limite de placage à ±0,2 mm, afin d'éviter la corrosion par ramification sur le filetage.
Avant de finaliser votre dessin, consultez deux de nos guides techniques : le guide de sélection des outils de coupe CNC pour choisir le bon matériau de matrice, et le guide des tolérances d'usinage CNC pour comprendre comment le rayon de pliage et la direction du grain affectent vos dimensions finales.
Paramètre
Spécification
Nom du produit
Collection de pièces de contacteur haute tension pour véhicules électriques
Matériaux principaux
Cuivre C1100, Cuivre au béryllium C17200, AISI 304, SPCC
10 jours ouvrables (standard), 5 jours (prototype)
MOQ
Sans MOQ
Quelle est votre quantité minimale de commande pour une pièce personnalisée ?
Sans MOQ — nous acceptons 50 pièces pour un lot prototype et nous évoluons à partir de là, avec le coût de l'outillage amorti sur les 5 000 premières unités.
Pouvez-vous correspondre exactement aux dimensions de mes pièces de contacteur existantes ?
Oui, envoyez votre dessin ou un échantillon physique, et nous rétro-concevrons les dimensions à ±0,01 mm et vous fournirons un devis sous 12 heures.
Comment contrôlez-vous la qualité des pièces de contacteur haute tension ?
Nous utilisons une matrice progressive de 9 à 14 postes avec un jeu de bague de guidage de 0,008 mm, plus une inspection MMT sur chaque 500e pièce et un contrôle final de 10 pièces par lot avec un rapport PDF.
Quel est le délai typique pour un premier article ?
La fabrication de l'outillage prend 7 à 10 jours, les premiers articles sont expédiés dans les 24 heures suivant votre approbation, et les commandes de production sont expédiées en 10 jours ouvrables à compter de la signature du dessin.
Obtenez un devis ferme sous 12 heures. Envoyez votre dessin par e-mail à sc@bquq.com ou envoyez-le via WhatsApp au +86 13713157787. Nous sommes une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience en usinage CNC et en découpage. Envoyez votre dessin — nous répondrons avec un prix et des commentaires DFM aujourd'hui.