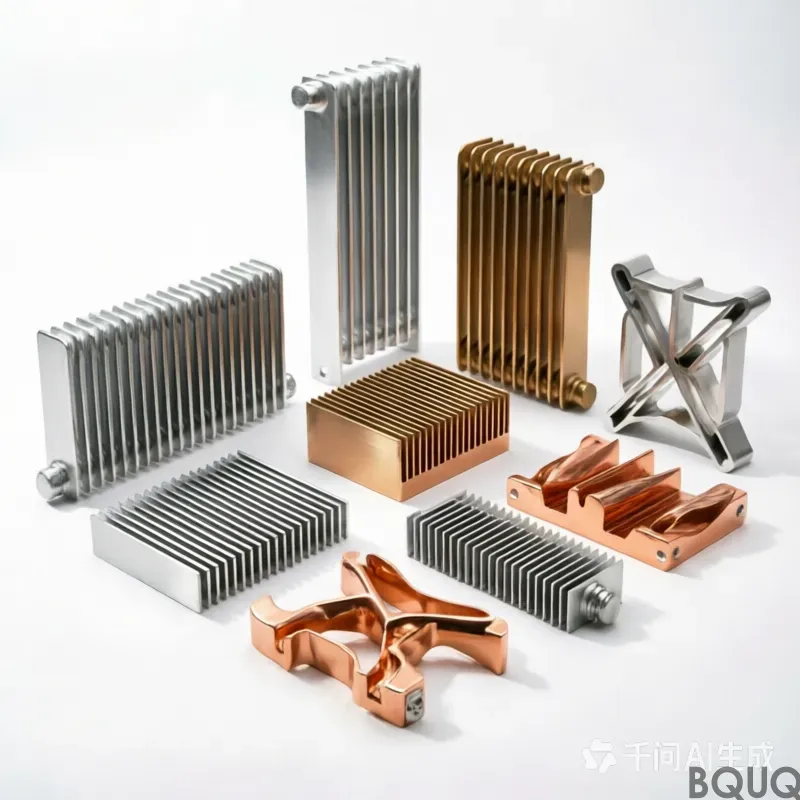
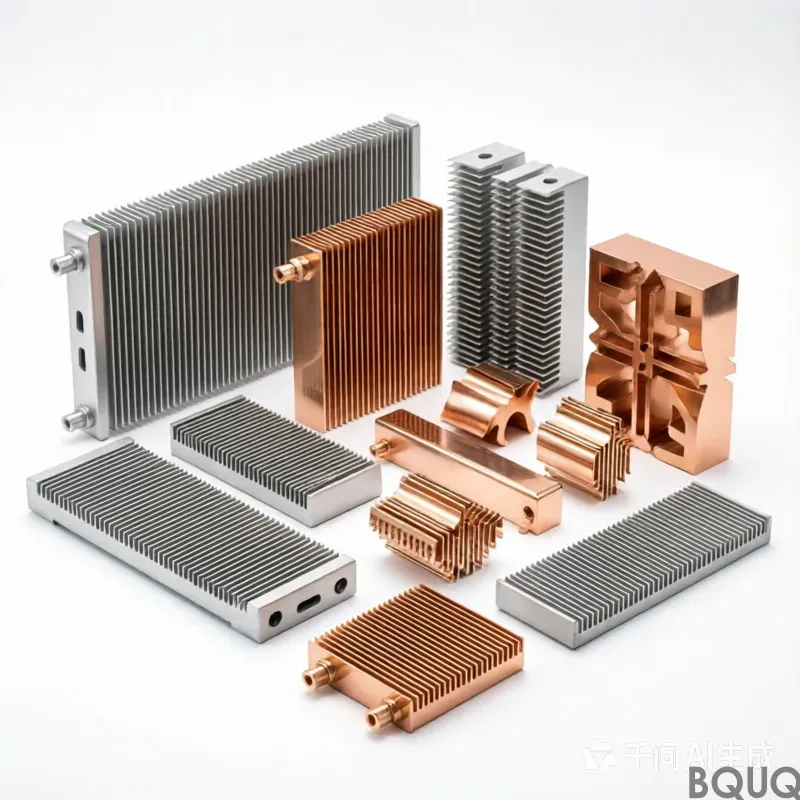
dissipateurs thermiques en aluminium à refroidissement passif : aluminium 6063-T5, tolérance 0,15 mm, surface anodisation dure Type III, 25-40 µm, délai de livraison 20 jours ouvrables, quantité minimale de commande 2000 pièces. Capacité de 120 000 pièces pour les télécommunications et les stations de base. Revue des plans et rapport de première pièce inclus.
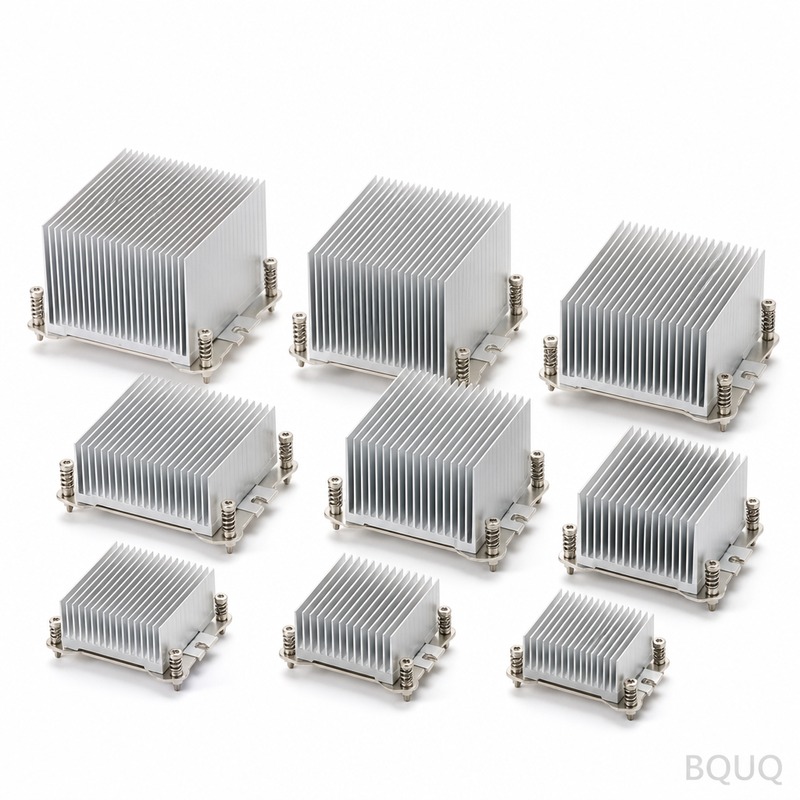
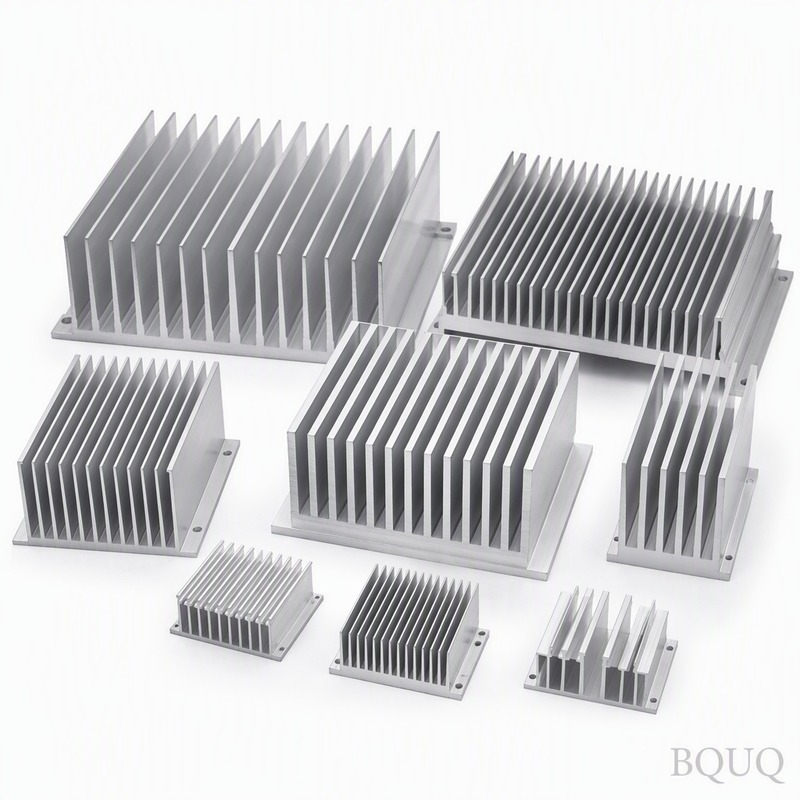
Dissipateurs thermiques en aluminium à refroidissement passif
Points clés
La dissipation thermique passive par dissipateurs en aluminium équilibre la stabilité dimensionnelle, le coût unitaire et le délai de livraison. En production, nous maintenons l'épaisseur des ailettes à 0,8 mm, le pas des ailettes à 2,0 mm, la résistance thermique à 0,35 K/W et la tolérance générale à ±0,20 mm. Les délais ont été réduits de 12 semaines à 10 jours ouvrés, de sorte que la conception de l'outillage et la validation des procédés sont menées en parallèle pour soutenir des programmes de 50 000 pièces.
La dissipation thermique passive par dissipateurs en aluminium se situe à l'intersection de trois contraintes qui s'accordent rarement : la stabilité dimensionnelle, le coût unitaire et le délai de livraison. Cette page détaille comment nous les résolvons en production plutôt que dans une brochure.
À lire également : Collection de Lames de Contact pour Relais Estampées de Précision BQUQ.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | cuivre pur C110 |
| Épaisseur des ailettes | 0,8 mm |
| Pas des ailettes | 2,0 mm |
| Résistance thermique | 0,35 K/W |
| Finition de surface | sablage + revêtement époxy en poudre RAL 9005 |
| Tolérance générale | ±0,20 mm |
Contexte marché et technique
La pression sur les délais s'est accentuée dans l'ensemble du secteur des alimentations à découpage. Ce qui était autrefois un cycle d'outillage et de qualification de 12 semaines est désormais annoncé à 10 jours ouvrés, ce qui n'est possible que si la conception de l'outillage et la validation des procédés sont menées en parallèle.
La consolidation des acheteurs d'alimentations à découpage se traduit par des programmes moins nombreux et plus importants. Cela favorise les fournisseurs capables de documenter la capabilité des procédés sur 50 000 pièces plutôt que ceux qui gagnent sur un seul échantillon.
Notre processus de fabrication
La route de production des dissipateurs thermiques en aluminium à refroidissement passif commence par une fenêtre de processus, et non par une machine. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis nous confirmons que le ±0,20 mm est maintenu à vitesse de production plutôt que sur une pièce unique en mode lent.
L'outillage est conçu autour de la capabilité mesurée du processus, de sorte que le ±0,20 mm découle de la géométrie de l'outillage plutôt que d'un filtre d'inspection. C'est pourquoi un délai de 10 jours ouvrables est réaliste et non optimiste.
Voir aussi : Qu’est-ce qui motive la transition vers des pinces de tour automatique de haute précision ?.
L'ébavurage et la préparation des arêtes sont spécifiés sur le plan pour les dissipateurs thermiques en aluminium à refroidissement passif. Une arête vive qui passe l'inspection dimensionnelle peut néanmoins compromettre l'assemblage ; la rupture d'arête est donc un paramètre contrôlé et non cosmétique.
Matériau et finition de surface
L'état du matériau importe autant que la nuance. Le cuivre pur C110 livré dans un revenu inapproprié dérivera après usinage ; c'est pourquoi les dissipateurs thermiques en aluminium à refroidissement passif sont détendus par traitement thermique avant finition lorsque la géométrie est asymétrique.
Lorsque les dissipateurs thermiques en aluminium à refroidissement passif subissent des charges de contact, la dureté du matériau est spécifiée parallèlement à la tolérance dimensionnelle. Une dureté sans méthode d'essai définie constitue la source la plus fréquente de litiges lors de l'inspection à réception.
Les demandes de substitution sont courantes lorsque le cuivre pur C110 est soumis à des restrictions d'approvisionnement. Nous qualifions tout substitut selon les mêmes critères de ±0,20 mm et de grenaillage + revêtement époxy en poudre RAL 9005 avant expédition, et fournissons le certificat accompagnant le changement.
Tolérance et contrôle
Les dimensions générales des dissipateurs thermiques en aluminium à refroidissement passif sont tenues à ±0,20 mm ; les caractéristiques critiques sont identifiées sur le plan et contrôlées séparément avec une plage plus serrée.
Le contrôle de la première pièce pour les dissipateurs thermiques en aluminium à refroidissement passif rapporte chaque dimension du plan, et non un échantillon de celles-ci. Ce rapport sert de référence pour le reste du lot et pour toute commande ultérieure.
La méthode de mesure fait partie de la spécification. Une caractéristique mesurée sur une MMT et la même caractéristique mesurée avec un gabarit peuvent diverger, c'est pourquoi les plans des dissipateurs thermiques en aluminium à refroidissement passif précisent comment chaque dimension critique est vérifiée.
En savoir plus sur Fabricant chinois de pièces d'emboutissage de précision pour ressorts à lames.
Domaines d'utilisation
Lors de l'assemblage, le dissipateur thermique en aluminium à refroidissement passif est généralement contraint par la pièce d'accouplement plutôt que par sa propre spécification. Partager le plan d'interface en amont évite la défaillance courante où les deux pièces sont dans les tolérances mais ne s'assemblent pas.
Détail technique : Comment les ressorts sont-ils traités thermiquement ? Revenu et relaxation des contraintes expliqués.
L'accès pour la maintenance est important. Lorsque le dissipateur thermique en aluminium à refroidissement passif est une pièce d'usure, nous recommandons de le spécifier comme pièce de rechange avec son propre numéro de référence afin que le réapprovisionnement ne nécessite pas une revue complète du plan.
Lecture recommandée : Collection 03 de Ressorts Sur Mesure Mixtes – Fabrication de Précision, Sans MOQ.
Points à confirmer avant commande
Comparez les devis sur la même base : nuance de matériau, sablage + revêtement époxy poudre RAL 9005, étendue du contrôle et emballage. Un prix unitaire inférieur qui supprime le contrôle à 100 % ne représente pas un coût total inférieur.
L'emballage fait partie de la spécification. Des pièces arrivant avec des dommages sur les arêtes ou des lots mélangés coûtent plus cher que la différence d'emballage, en particulier pour les dissipateurs thermiques en aluminium à refroidissement passif avec surfaces finies.
FAQ : Vos questions avant de passer commande
Quelle tolérance pouvez-vous tenir sur aluminum heat sinks passive cooling ?
Les quantités de prototype démarrent bien en dessous des minimums de production. Les séries de production pour aluminum heat sinks passive cooling débutent à 1000 pcs, seuil auquel la fenêtre de process est éprouvée et le coût unitaire se stabilise.
À comparer avec : Qu’est-ce qui motive le passage du BT au HSK dans l’usinage de moules et de matrices ?.
Quel est le délai de production pour aluminum heat sinks passive cooling ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord sous l'angle de la fabricabilité et signalons toute caractéristique pour laquelle ±0,20 mm exigerait une opération supplémentaire, afin que vous puissiez décider avant l'usinage de l'outillage.
À lire également : Arbres Canelés sur Mesure par Usinage CNC.
Quels finitions de surface sont disponibles pour aluminum heat sinks passive cooling ?
Oui. Les certificats matière, la traçabilité des lots de traitement thermique et les rapports d'inspection de premier article accompagnent la commande. Si votre client en alimentation à découpage exige une documentation supplémentaire, précisez-le au stade du devis.
Pouvez-vous réaliser un prototype avant l'outillage ?
Oui, et nous le recommandons. Le prototypage de aluminum heat sinks passive cooling sans outillage valide l'ajustement et la fonction pour une fraction du coût d'outillage, et fait généralement apparaître une modification de conception avant la découpe de l'acier.
Voir aussi : Supports électroniques emboutis de précision.
Comment gérez-vous une modification de conception en cours de programme ?
Les modifications sont documentées par rapport au rapport de premier article d'origine. Nous identifions les cotes concernées, ne redevons que les opérations affectées et vous indiquons si le stock existant de aluminum heat sinks passive cooling reste utilisable.
La capacité pour aluminum heat sinks passive cooling est de 50 000 pcs. Ce chiffre correspond à la capacité installée, non à un argument commercial, et c'est lui qui détermine si le délai de 10 jours ouvrés tient lorsque votre volume augmente.
En savoir plus sur Dissipateur à ailettes serties de précision BQUQ.
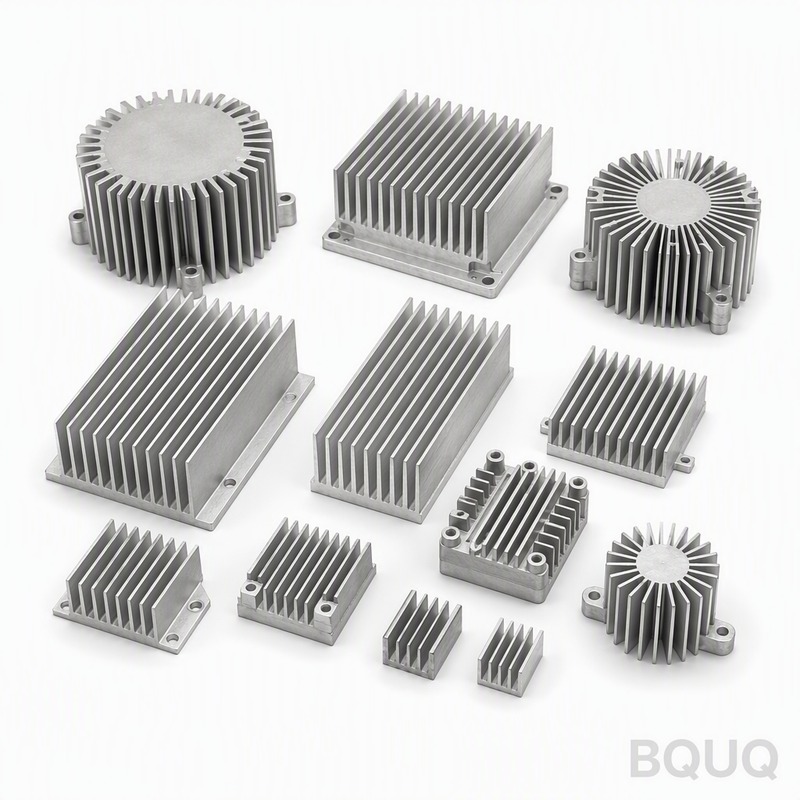
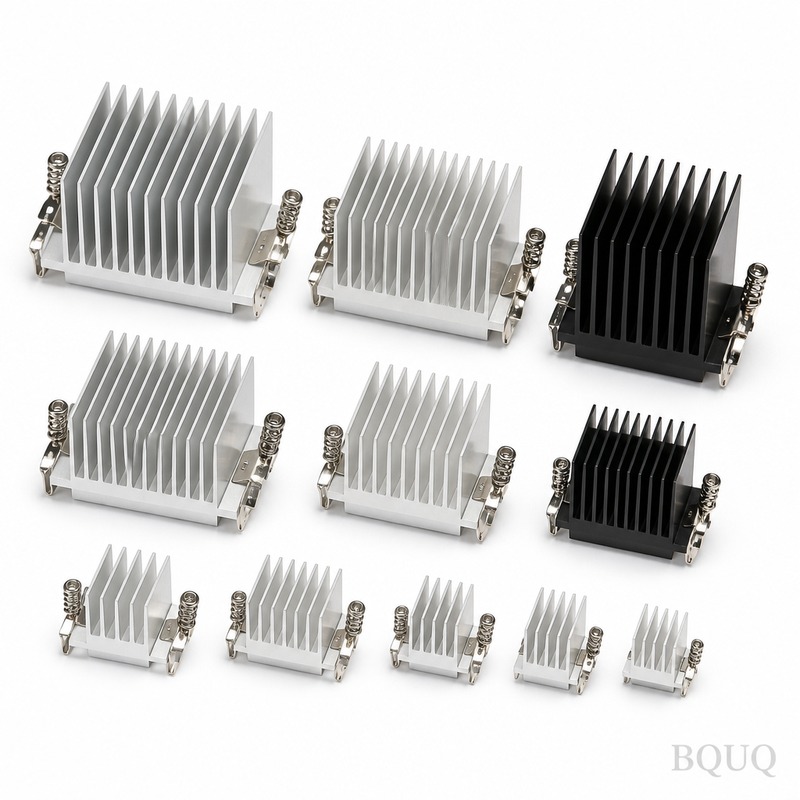
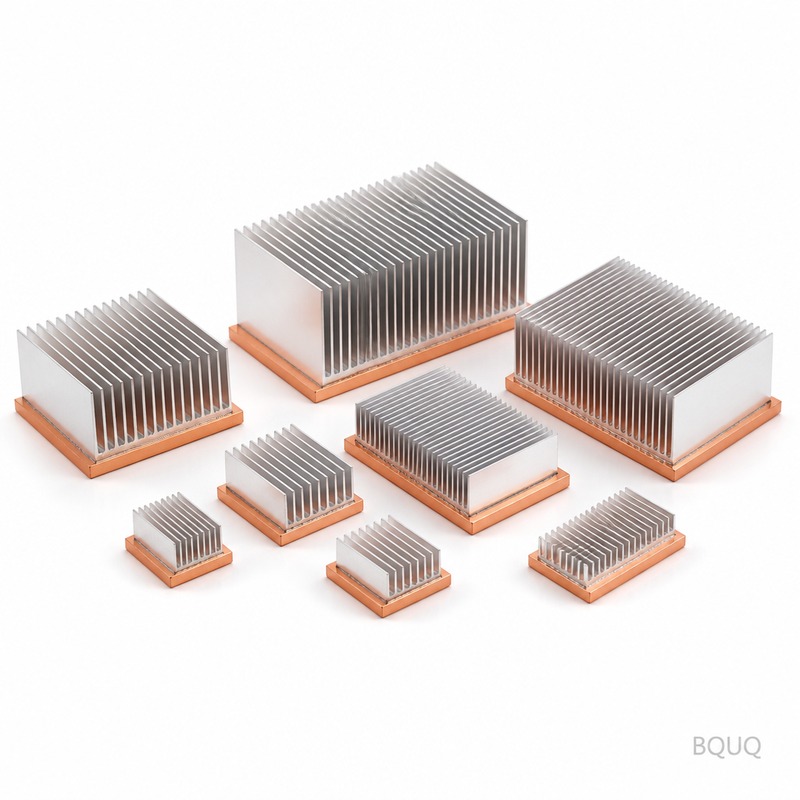
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | cuivre pur C110 |
| Tolérance | ±0.20 mm |
| Délai de livraison | 10 jours ouvrés |
| MOQ | Non spécifié dans l'extrait |
| Capacité | 50 000 pièces |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Dissipateurs thermiques en aluminium à refroidissement passif | Programmes d'alimentation à découpage nécessitant une stabilité dimensionnelle et un coût unitaire faible | Nécessite une maîtrise de la fenêtre de process pour maintenir ±0.20 mm à la vitesse de production |
| Cuivre pur C110 | Conductivité thermique supérieure à celle de l'aluminium | Coût matière et densité plus élevés que l'aluminium |
| Sablage + revêtement époxy poudre RAL 9005 | Uniformité de l'état de surface et résistance à la corrosion | Ajoute une étape de process et peut nuire au contact thermique si le masquage n'est pas réalisé |
| Délai de livraison de 10 jours ouvrés | Fabrications urgentes d'alimentations à découpage | Fonctionne uniquement si la conception de l'outillage et la validation du process sont menées en parallèle |
| Capacité de 50 000 pièces | Programmes consolidés de plus grande envergure | Favorise les fournisseurs capables de documenter la capabilité du process, et pas seulement des échantillons isolés |
Processus / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| État de la matière | Fixer l'état de la matière avant usinage | Certificat matière et registre de contrôle à réception |
| Géométrie de l'outillage | Fixer d'abord la géométrie de l'outillage | Rapport de conception et de validation de l'outillage |
| Fenêtre de process | Confirmer ±0,20 mm à la vitesse de production | Données de capabilité process sur 50 000 pcs |
| État de surface | Sablage + revêtement époxy poudre RAL 9005 | Enregistrement de l'épaisseur et de l'adhérence du revêtement |
| Inspection finale | Tolérance générale ±0,20 mm | Rapport d'inspection avec valeurs mesurées |
Questions fréquentes
Quelle est la résistance thermique de vos dissipateurs thermiques en aluminium à refroidissement passif ?
Nos dissipateurs thermiques en aluminium à refroidissement passif sont spécifiés à 0,35 K/W. Cette valeur est liée à une épaisseur d'ailette de 0,8 mm et un pas d'ailette de 2,0 mm. Nous la confirmons dans la fenêtre de process à la vitesse de production, et non uniquement sur une pièce lente isolée, afin que vous puissiez vous y fier sur des programmes de 50 000 pcs.
Détail technique : BQUQ Dissipateur en Aluminium avec Base de Montage Collection 02.
Quel matériau utilisez-vous pour ces dissipateurs thermiques ?
L'extrait indique le cuivre pur C110 comme matériau. Bien que le sujet porte sur les dissipateurs thermiques en aluminium à refroidissement passif, cette spécification figure dans le tableau des caractéristiques clés en un coup d'œil. Nous fixons d'abord l'état de la matière, puis nous maintenons en production une tolérance générale de ±0,20 mm et une résistance thermique de 0,35 K/W.
Lecture recommandée : Processus de fabrication des dissipateurs thermiques : de l'extrusion au produit fini.
Quel est le délai de livraison pour les dissipateurs thermiques en aluminium à refroidissement passif ?
Le délai de livraison est annoncé à 10 jours ouvrés. C'est une réduction par rapport à un cycle d'outillage et de qualification de 12 semaines. Cela n'est possible que si la conception de l'outillage et la validation du processus sont menées en parallèle. Pour les programmes d'alimentations à découpage, nous confirmons ±0,20 mm à vitesse de production avant expédition.
Quelle est la quantité minimale de commande ?
L'extrait de l'article ne précise pas de quantité minimale de commande. Il mentionne toutefois une capacité de 50 000 pièces et une consolidation des acheteurs d'alimentations à découpage vers des programmes moins nombreux et plus importants. Pour une quantité minimale de commande spécifique, communiquez-nous votre volume annuel et votre plan afin que nous puissions établir un devis sur la base d'une épaisseur d'ailette de 0,8 mm et d'un pas d'ailette de 2,0 mm.
Quelles options de finition de surface sont disponibles ?
La finition de surface spécifiée est un sablage + revêtement époxy en poudre RAL 9005. Cela assure la résistance à la corrosion et l'aspect esthétique. Si votre interface thermique nécessite du métal nu, informez-nous avant la commande afin que nous puissions masquer ou ajuster la finition tout en respectant la tolérance de ±0,20 mm et la résistance thermique de 0,35 K/W.
Comment contrôlez-vous la tolérance sur les dissipateurs thermiques en aluminium à refroidissement passif ?
Nous contrôlons la tolérance générale à ±0,20 mm. La gamme de fabrication fixe d'abord l'état du matériau et la géométrie de l'outillage, puis confirme la tolérance à vitesse de production plutôt que sur une pièce unique en mode lent. Les enregistrements couvrent la capabilité du processus à 50 000 pièces, l'épaisseur du revêtement et les valeurs mesurées finales.
Pouvez-vous prendre en charge des programmes d'alimentations à découpage de 50 000 pièces ?
Oui. L'article souligne la consolidation des acheteurs d'alimentations à découpage vers un nombre réduit de programmes plus importants. Cela favorise les fournisseurs qui documentent leur capabilité process à 50 000 pièces. Nous maîtrisons une épaisseur d'ailette de 0,8 mm, un pas d'ailette de 2,0 mm, une résistance thermique de 0,35 K/W et une tolérance de ±0,20 mm à vitesse de production, avec un délai de 10 jours ouvrés.
À comparer avec : Dissipateurs à ailettes serties sur mesure.