
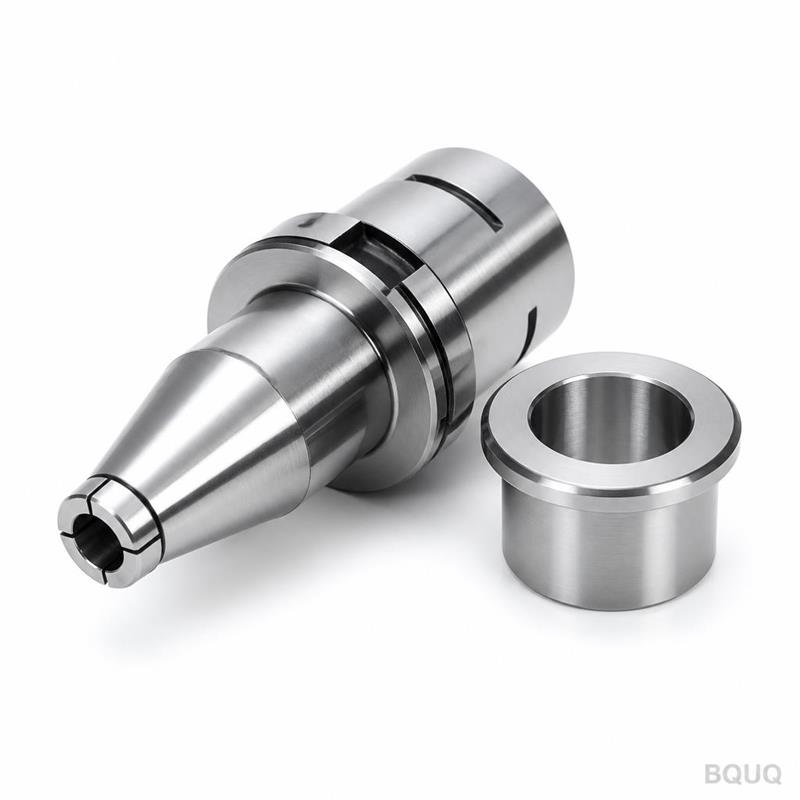
Pinces pour tours multibroches et tours à cames
Réponse courte : Pour les tours multibroches et les tours à cames (automatiques), spécifiez des pinces élastiques adaptées à la série de nez de broche de votre machine — généralement de type 15, de type 25 ou de type 36/46 — avec une forme d'alésage (ronde, hexagonale, carrée ou spéciale) usinée pour la barre brute, et non pour la pièce finie. Commandez l'alésage 0,02 à 0,05 mm au-dessus du diamètre nominal de la barre, maintenez le faux rond (TIR) dans une plage de 0,01 à 0,02 mm sur le cône de centrage, et choisissez des nuances trempées ou polies miroir pour les travaux à cames à cycle élevé. BQUQ fabrique ces pinces à Dongguan selon ISO9001 avec une capacité CNC de ±0,005 mm et chiffre les profils sur mesure en 12 heures ouvrées.
Les tours automatiques multibroches et les tours à cames dépendent entièrement de leurs pinces. Sur un tour CNC monobroche, il est souvent possible de compenser un maintien d'œuvre faible par une avance lente et une passe légère. Sur une machine à cames à six broches produisant 40 pièces par minute, il n'y a pas de temps pour compenser quoi que ce soit. La pince serre la barre de façon concentrique à chaque indexation, ou la machine produit des rebuts à un rythme qu'aucun opérateur ne peut suivre.
Cet article couvre ce qui compte réellement lors de la spécification de pinces pour cette classe de machines : les familles de pinces concernées, comment choisir la géométrie d'alésage, quelles tolérances inscrire sur un dessin, et comment le matériau et le traitement thermique affectent la durée de vie.
Qu'est-ce qui différencie les pinces pour tours multibroches et tours à cames ?
Un tour à cames — souvent appelé tour automatique ou machine à décolleter automatique — séquence ses opérations mécaniquement. Les cames entraînent les chariots transversaux, la tourelle et le mécanisme d'ouverture/fermeture de la pince. Il n'y a pas de boucle d'asservissement corrigeant la force de serrage ou la concentricité de la pince. Tout ce que fait la pince, elle le fait par la géométrie et la force élastique seules.
Cela génère trois exigences qui diffèrent du maintien d'œuvre CNC général :
- Répétabilité sur des millions de cycles. Une machine à cames peut ouvrir et fermer ses pinces plusieurs millions de fois par an. La pince doit revenir au même diamètre de serrage à chaque cycle sans perdre sa mémoire élastique.
- Libération rapide et franche. La barre doit avancer librement dès que la pince s'ouvre. Une pince qui frotte sur la barre use la surface de la barre et peut causer des erreurs de longueur d'avance.
- Profil extérieur compact. Les machines multibroches regroupent les broches de manière serrée. Il n'y a pas de place pour un corps de mandrin volumineux, c'est pourquoi les pinces élastiques dominent cette application.
Sur une machine multibroches, la contrainte est encore plus forte. Six ou huit broches sont montées sur un tambour commun, chacune avec sa propre pince, chacune indexée à un poste différent. Si une pince de l'ensemble serre différemment des autres, cette broche produit une pièce différente. Les ensembles comptent autant que les pinces individuelles.
Quelle série de pinces convient à quelle machine ?
La convention de nommage des pinces de tours automatiques fait généralement référence au nez de broche ou à la famille de machines plutôt qu'à une norme d'outillage comme ER ou 5C. Le tableau ci-dessous résume les regroupements courants et leurs utilisations. Considérez les capacités de barre comme typiques/indicatives — vérifiez toujours par rapport au dessin de broche de votre machine.
| Groupe de série | Capacité de barre typique | Contexte machine courant | Formes d'alésage disponibles |
|---|---|---|---|
| Type 15 | ~4–15 mm | Petits tours automatiques à cames, tours de seconde opération | Ronde, hexagonale, carrée, spéciale |
| Type 25 | ~10–25 mm | Tours automatiques monobroches et multibroches de taille moyenne | Ronde, hexagonale, carrée, rainurée |
| Type 36/46 | ~20–46 mm | Tours multibroches et à cames plus grands | Ronde, hexagonale, carrée, sur mesure |
| Pinces de douille de guidage de type suisse | ~1–32 mm | Tours suisses à poupée mobile | Ronde, doublée carbure |
| Pinces de style C / à filetage extérieur | Varie selon la broche | Tours à cames et tourelles anciens | Ronde, hexagonale, spéciale |
Deux notes pratiques. Premièrement, « type 15 » et « type 25 » sont des étiquettes de famille, pas des dimensions universelles — deux machines de constructeurs différents peuvent partager l'étiquette et différer par l'angle de cône ou la longueur hors tout. Deuxièmement, la même machine peut accepter des pinces de plus d'une famille de fournisseurs, donc le document de spécification le plus sûr est un dessin coté de la pince existante plus une note sur le nez de broche.
Si vous travaillez également avec des machines à poupée mobile, la douille de guidage et la pince doivent être traitées comme une paire assortie ; les principes de notre guide de sélection des systèmes de pinces s'appliquent directement.
Comment choisir la forme d'alésage et la plage de serrage ?
L'alésage est l'endroit où la plupart des erreurs de spécification se produisent. Trois règles couvrent la majorité des cas.
Usinez l'alésage pour la barre, pas pour la pièce
Pour le travail à cames alimenté en barre, la pince serre la barre brute. Si vous utilisez une barre rectifiée de 12,00 mm, l'alésage de la pince doit être dimensionné pour une barre de 12,00 mm — pas pour le diamètre fini de 11,85 mm. Spécifier la taille finie produit une pince qui ne serre jamais correctement et marque la barre.
Dimensionnez l'alésage légèrement au-dessus du diamètre nominal de la barre
Une pince élastique doit se fermer sur la barre. Si l'alésage est exactement égal au diamètre de la barre, la pince n'a aucune course de fermeture et la force de serrage s'effondre. Un point de départ typique est un alésage de 0,02 à 0,05 mm au-dessus du diamètre nominal de la barre pour une barre rectifiée, et plus large pour les barres laminées à chaud ou étirées avec plus de variation de diamètre. Notre guide de la plage de serrage des pinces couvre le calcul en détail.
Adaptez la forme d'alésage à la section transversale de la barre
La barre ronde est la valeur par défaut, mais les machines à cames utilisent fréquemment des barres hexagonales, carrées ou profilées. Une pince hexagonale usinée à la bonne dimension sur plats serre sur les six faces et indexe la barre angulairement comme avantage secondaire. Les formes carrées et hexagonales doivent être usinées avec les coins légèrement dégagés afin que la pince entre en contact avec les plats, pas les coins.
| Forme de barre | Forme d'alésage | Dimension clé à spécifier | Jeu typique |
|---|---|---|---|
| Ronde, rectifiée | Ronde | Diamètre d'alésage | +0,02 à +0,05 mm |
| Ronde, étirée | Ronde | Diamètre d'alésage | +0,05 à +0,10 mm |
| Hexagonale | Hexagonale | Sur plats | +0,02 à +0,05 mm |
| Carrée | Carrée | Sur plats | +0,02 à +0,05 mm |
| Profilée / cannelée | Spéciale | Dessin de profil complet | Selon dessin |
Pour les ateliers à production mixte, une pince avec une plage de serrage légèrement plus large réduit le temps de changement. Le compromis entre plage et concentricité fait l'objet de précision des pinces vs productivité.
Quelles tolérances devez-vous inscrire sur un dessin de pince de tour à cames ?
Des dessins vagues produisent des pinces qui s'adaptent mais ne performent pas. L'ensemble de tolérances suivant est un point de départ viable pour les pinces de tours automatiques et multibroches. Les valeurs sont typiques/indicatives et doivent être resserrées ou relâchées en fonction de la tolérance de la pièce.
| Caractéristique | Tolérance typique | Pourquoi c'est important |
|---|---|---|
| Angle du cône de centrage | ±5 minutes d'arc | Contrôle la position axiale et le centrage radial |
| Faux rond de la surface conique | 0,01–0,02 mm | Se transmet directement au faux rond de la pièce |
| Diamètre d'alésage | +0,02 / −0,00 mm | Définit le serrage et le jeu d'avance de la barre |
| Concentricité alésage-cône | 0,01 mm | Empêche la variation d'épaisseur de paroi |
| Longueur hors tout | ±0,10 mm | Affecte la course de la tirette/fermeture |
| Largeur et nombre de fentes | Selon dessin, ±0,05 mm | Régit la raideur et la force de serrage |
| Dureté après trempe | 58–62 HRC (typique) | Durée de vie à l'usure sur le cône et l'alésage |
Deux d'entre elles méritent d'être soulignées. L'angle du cône est la dimension la plus influente : un cône décalé de quelques minutes d'arc s'assiéra à la mauvaise profondeur, et la pince serrera faiblement ou se bloquera. Et la dureté n'est pas une spécification de vanité — sur une machine à cames fonctionnant des millions de cycles, une pince non trempée ou sous-trempée s'évasera au niveau de l'alésage en quelques semaines.
Matériau et traitement thermique : où se gagne la durée de vie
Les pinces de tours automatiques sont presque toujours fabriquées en acier à ressort allié, puis trempées et revenues, puis rectifiées. Les différences entre une pince qui dure six mois et une qui dure trois ans se résument à trois choses :
1. Propreté et homogénéité de l'acier. Les inclusions et les bandes dans la barre brute créent des points faibles qui deviennent des fissures aux racines des fentes.
2. Contrôle du traitement thermique. La trempe à une plage de dureté contrôlée avec un revenu approprié donne la combinaison de mémoire élastique et de résistance à l'usure dont l'application a besoin. Un sous-revenu rend la pince cassante ; un sur-revenu la rend molle et de courte durée.
3. Rectification après trempe. Le cône et l'alésage doivent être rectifiés après le traitement thermique, pas avant. Toute pince rectifiée avant trempe se déformera pendant la trempe.
Pour les travaux à cames à cycle élevé, les alésages et cônes polis miroir réduisent le frottement, diminuent l'usure et améliorent la libération. Pour les barres abrasives ou les charges de serrage élevées, une nuance trempée avec une surface conique légèrement plus dure est généralement le meilleur compromis. Discutez de la combinaison spécifique avec votre fournisseur plutôt que d'accepter une nuance générique.
BQUQ produit ces pinces sur des lignes dédiées dans une seule usine à Dongguan, aux côtés de l'usinage CNC, de l'emboutissage des métaux, des ressorts sur mesure et de la production de dissipateurs thermiques. Cela signifie que les étapes de traitement thermique et de rectification sont contrôlées en interne plutôt que sous-traitées, ce qui rend la capacité CNC de ±0,005 mm significative sur une pièce trempée et fendue.
Comment maintenir un ensemble multibroche assorti ?
Sur une machine multibroches, acheter six pinces de trois lots différents est une recette pour qu'une broche produise des pièces hors tolérance.
- Commandez en ensemble assorti. Spécifiez que toutes les pinces de l'ensemble proviennent du même lot de traitement thermique et sont rectifiées en tant qu'ensemble.
- Enregistrez les dimensions réelles du cône et de l'alésage. Une fiche d'ensemble avec les valeurs mesurées réelles vous permet de suivre l'usure broche par broche.
- Remplacez en ensemble. Si une pince s'use, les autres suivent de près. Remplacer une seule à la fois crée un déséquilibre permanent.
- Stockez sur un rack protégeant les cônes. Les dommages aux cônes dus à un stockage négligent sont une cause courante de remplacement prématuré. Voir nos notes sur les pratiques de stockage et de manipulation des pinces.
Pour les ateliers qui utilisent également des mandrins motorisés sur le même site, la comparaison des maintien d'œuvre dans notre gamme de produits pour mandrins motorisés et maintien d'œuvre de type suisse est une référence utile pour décider quelle broche reçoit quelle méthode de maintien.
Questions fréquentes
Q : Puis-je utiliser une pince ER standard sur un tour à cames ?
R : Généralement non. Les pinces ER sont conçues pour le maintien d'outils avec une fermeture entraînée par écrou et une interface conique spécifique. Les tours à cames utilisent des pinces élastiques actionnées par tirette ou came avec un cône et un profil extérieur spécifiques à la machine. Une pince ER ne s'assiéra pas correctement et ne fournira pas la force de serrage requise, et le mécanisme de fermeture de la machine ne l'engagera pas correctement.
Q : Quelle est la plage de serrage d'une pince de tour automatique ?
R : Une pince élastique typique serre sur environ 0,1 à 0,3 mm de variation de diamètre, selon la géométrie des fentes et l'épaisseur de paroi. Une plage plus large coûte en concentricité. Pour une barre rectifiée avec un contrôle de diamètre serré, spécifiez une plage étroite pour un meilleur TIR. Pour les barres étirées ou laminées à chaud, acceptez une plage plus large et vérifiez le faux rond sur la pièce.
Q : Quel faux rond puis-je attendre d'une bonne pince de tour à cames ?
R : Une pince bien fabriquée sur un cône de broche propre et non endommagé maintient généralement un TIR de 0,01 à 0,02 mm au niveau de la barre. Pour y parvenir, il faut un cône rectifié, une dureté correcte et un nez de broche en bon état. Si le faux rond dépasse 0,03 mm, vérifiez l'usure ou les débris sur le cône avant de blâmer la pince.
Q : Combien de temps doit durer une pince de tour automatique trempée ?
R : Sur une machine à cames fonctionnant avec du laiton ou de l'acier doux normal, une pince correctement trempée et rectifiée dure couramment de plusieurs centaines de milliers à des millions de cycles. Les matériaux abrasifs, une force de serrage excessive ou un cône de broche usé raccourcissent considérablement la durée de vie. Suivez l'usure de l'alésage avec une jauge à tampon et remplacez lorsque elle dépasse votre budget de tolérance de pièce.
Q : Fabriquez-vous des profils d'alésage sur mesure pour les tours multibroches ?
R : Oui. BQUQ produit des alésages ronds, hexagonaux, carrés, rainurés et entièrement personnalisés selon dessin, ainsi que des ensembles assortis provenant d'un seul lot de traitement thermique. Envoyez la section transversale de la barre, les dimensions du nez de broche et la tolérance de la pièce, et nous retournons un devis dans les 12 heures ouvrées. Un MOQ flexible s'applique, donc les ensembles d'essai sont pratiques.
Ressources associées
- À propos de BQUQ et de notre usine de Dongguan : /about/
- Pinces de tours automatiques et gamme de pinces élastiques : /auto-lathe-collets/
- Mandrins motorisés et maintien d'œuvre de type suisse : /power-chucks-swiss/
- Systèmes de porte-outils et mandrins porte-pinces : /tool-holder-collet-chucks/
- Tendances de l'industrie dans la fabrication de précision : /industry-dynamics/
- Articles techniques et guides d'ingénierie : /bquq-blog/
- Questions fréquentes : /faq/
- Contactez l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


