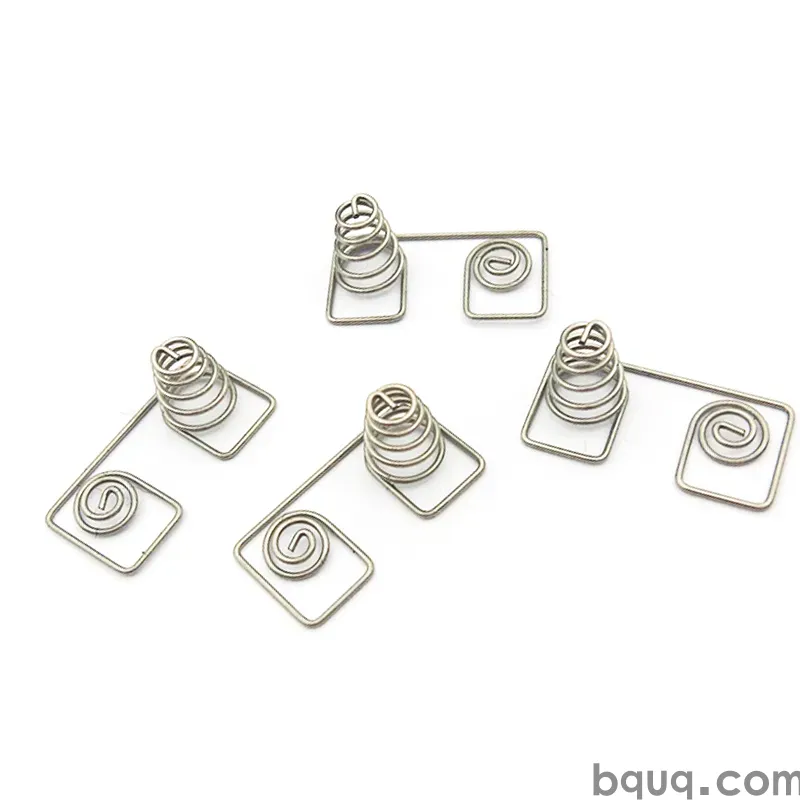
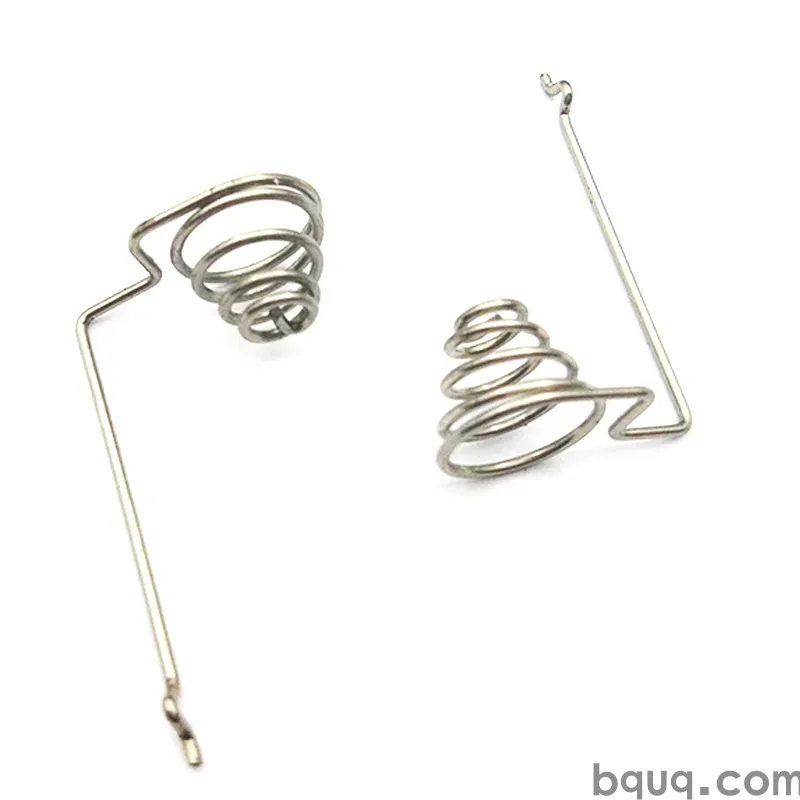
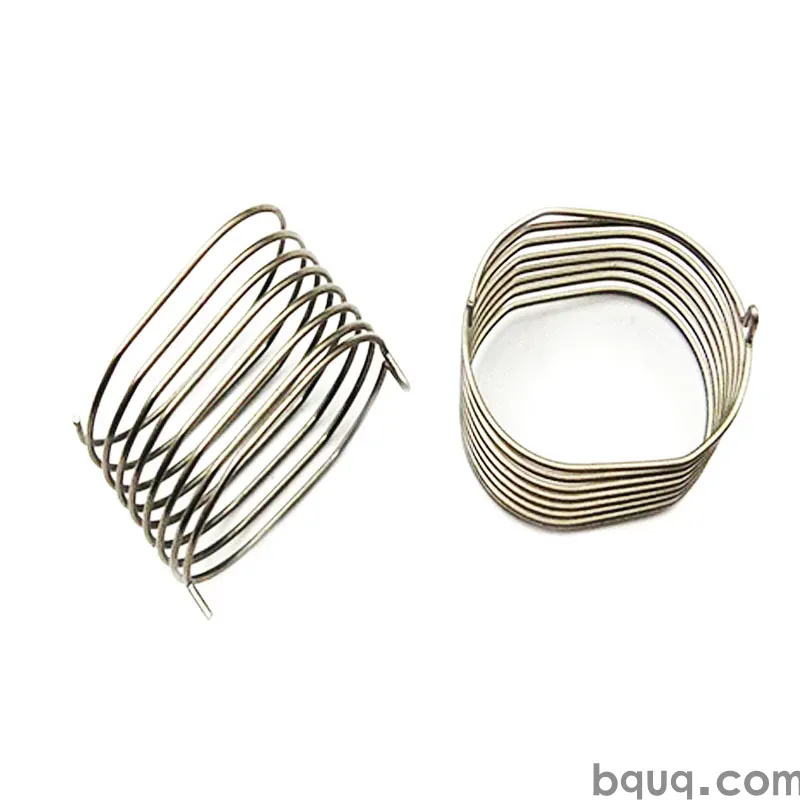
exportateur de pièces en tôle : POM / PEEK / nylon, tolérance 0,003 mm, placage dur au chrome de 0,025 mm, délai de livraison 10 jours ouvrables, quantité minimale de commande 1000 pcs. Capacité pour équipement de semi-conducteurs. Revue de dessin et rapport de première pièce inclus.
exportateur de pièces de tôlerie
Points clés à retenir
L'approvisionnement en pièces de tôlerie de l'exportateur BQUQ utilise de l'aluminium 6061-T6 avec grenaillage + passivation, un délai de production de 20 jours ouvrables et une quantité minimale de commande de 200 pièces. Les acheteurs doivent confirmer les tolérances sur les caractéristiques critiques, le traitement des arêtes et l'épaisseur du fini de surface, car les assemblages robotiques nécessitent souvent un contrôle plus strict que ±0,005 mm ainsi qu'une seconde source qualifiée.
La plupart des acheteurs commencent avec un plan et un prix cible. Nous commençons par l'exportateur de pièces de tôlerie et demandons ce que la pièce doit réellement supporter : cycles de charge, variations thermiques ou environnement corrosif en robotique.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 6061-T6 |
| Fini de surface | grenaillage + passivation |
| Délai (production) | 20 jours ouvrables |
| Quantité minimale (production) | 200 pièces |
Contexte marché et technique
L'incertitude tarifaire et logistique a fait de la qualification régionale une priorité en robotique. Les acheteurs demandent de plus en plus une seconde source qualifiée, ce qui modifie la façon dont l'exportateur de pièces de tôlerie est spécifié et dont les tolérances sont documentées.
Le niveau d'exigence technique ne cesse d'augmenter : des assemblages qui acceptaient autrefois ±0,005 mm spécifient désormais un contrôle plus strict sur les caractéristiques critiques, ce qui déplace la décision vers la conception de l'outillage plutôt que vers l'inspection finale.
À lire également : Dissipateur thermique PS5.
Comment nous le fabriquons
Le traitement thermique et le traitement de surface sont planifiés comme des étapes contrôlées, et non comme des considérations secondaires. Le grenaillage + passivation est appliqué dans une plage d'épaisseur définie et vérifié, car une variation à ce niveau provoque plus de défaillances sur le terrain qu'une dérive dimensionnelle.
L'ébavurage et le traitement des arêtes sont spécifiés sur le plan pour l'exportateur de pièces de tôlerie. Une arête vive qui passe l'inspection dimensionnelle peut néanmoins faire échouer l'assemblage, c'est pourquoi la rupture d'arête est un paramètre contrôlé et non cosmétique.
L'inspection finale pour l'exportateur de pièces de tôlerie est basée sur l'échantillonnage pour les dimensions générales et à 100 % pour les caractéristiques critiques. Cette répartition est convenue avant l'outillage, car le passage d'une caractéristique de générale à critique modifie le coût et les 20 jours ouvrables.
Matériau et fini de surface
L'aluminium 6061-T6 est la référence pour l'exportateur de pièces de tôlerie car il maintient ±0,005 mm de manière prévisible et s'usine sans surprises d'écrouissage. Des alternatives sont proposées lorsque la corrosion ou la conductivité domine l'exigence.
Voir aussi : Mandrin de Tour Automatique Type 36 à Filetage Extérieur sur Mesure, Usiné CNC.
L'état du matériau compte autant que la nuance. De l'aluminium 6061-T6 fourni dans un revenu incorrect dérivera après usinage, c'est pourquoi l'exportateur de pièces de tôlerie est détendu avant finition lorsque la géométrie est asymétrique.
Le contenu recyclé et les déclarations RoHS/REACH sont disponibles pour l'exportateur de pièces de tôlerie sur demande. Si votre client en robotique audite l'origine des matériaux, demandez le certificat de coulée au stade du devis, pas à la livraison.
Tolérance et inspection
La méthode de mesure fait partie de la spécification. Une caractéristique mesurée sur une MMT et la même caractéristique mesurée avec un gabarit peuvent diverger, c'est pourquoi les plans de l'exportateur de pièces de tôlerie indiquent comment chaque dimension critique est vérifiée.
La traçabilité est assurée par lot de traitement thermique et date de production. Si un problème sur le terrain apparaît avec l'exportateur de pièces de tôlerie, nous pouvons identifier quel lot, quel jeu d'outillage et quel enregistrement d'inspection s'appliquent.
Le matériel non conforme est mis en quarantaine physiquement, pas seulement dans le système. Pour l'exportateur de pièces de tôlerie, cela signifie que le lot reste dans une zone marquée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
Où il est utilisé
En assemblage, l'exportateur de pièces de tôlerie est généralement contraint par la pièce d'accouplement plutôt que par sa propre spécification. Partager le plan d'interface tôt évite la défaillance courante où les deux pièces sont dans la tolérance mais ne s'assemblent pas.
Les demandes de rétrofit sont courantes : un assemblage existant nécessite l'exportateur de pièces de tôlerie dans une taille légèrement différente. Comme la fenêtre de processus est déjà connue, les 20 jours ouvrables sur un rétrofit sont généralement plus courts que sur une pièce nouvelle.
En savoir plus sur Pince de serrage CNC sur mesure pour tour automatique, alésage carré 42 mm.
Ce qu'il faut confirmer avant de commander
Définissez les caractéristiques critiques au stade du devis. Faire passer une caractéristique de générale ±0,005 mm à critique après outillage ajoute du coût et prolonge les 20 jours ouvrables, ce qui constitue le retard le plus évitable en approvisionnement sur mesure.
Détail technique : Fabrication de ressorts sur mesure par formage de fil CNC.
L'emballage fait partie de la spécification. Des pièces arrivant avec des arêtes endommagées ou des lots mélangés coûtent plus cher que la différence d'emballage, en particulier pour l'exportateur de pièces de tôlerie avec surfaces finies.
FAQ : Vos questions avant de commander
Combien de temps prend la production pour l'exportateur de pièces de tôlerie ?
Les dimensions générales sont maintenues à ±0,005 mm. Les caractéristiques critiques sont identifiées sur le plan et maintenues dans une bande plus serrée, avec la méthode de mesure indiquée afin que l'inspection à réception corresponde à la nôtre.
Pouvez-vous travailler à partir de notre plan existant ?
Les quantités de prototype commencent bien en dessous des minimums de production. Les séries de production pour l'exportateur de pièces de tôlerie démarrent à 200 pièces, seuil où la fenêtre de processus est éprouvée et le coût unitaire se stabilise.
Lecture recommandée : Comment le traitement de surface du dissipateur thermique affecte-t-il les performances thermiques ?.
Fournissez-vous des certificats de matériaux et d'inspection ?
Le délai standard pour l'exportateur de pièces de tôlerie est de 20 jours ouvrables après approbation du plan et validation de l'outillage. Les prototypes sont généralement plus rapides car ils évitent l'outillage, et les commandes répétées le sont encore plus car l'outillage existe.
Quels finis de surface sont disponibles pour l'exportateur de pièces de tôlerie ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord pour la fabricabilité et signalons toute caractéristique où ±0,005 mm nécessiterait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
Comment gérez-vous un changement de conception en cours de programme ?
Les changements sont documentés par rapport au rapport de première article original. Nous identifions les dimensions affectées, redevons uniquement les opérations concernées et vous indiquons si le stock existant de l'exportateur de pièces de tôlerie reste utilisable.
La capacité pour l'exportateur de pièces de tôlerie est de . Ce chiffre représente la capacité installée, non un chiffre de vente, et c'est lui qui détermine si les 20 jours ouvrables tiennent lorsque votre volume augmente.
À comparer avec : Ressort à former en fil pour douille de capteur : acier inoxydable 302, 0,5 mm, ±0,05 mm.
À lire également : Pièces d'emboutissage automobile BQUQ – Précision, dureté, délai de livraison rapide.
Voir aussi : Fixations à vide pour pièces minces : quand elles gagnent.
En savoir plus sur Négocier le MOQ avec les usines chinoises.
Détail technique : Comment concevoir des dissipateurs thermiques pour le refroidissement à air forcé : choix du ventilateur et du conduit ?.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 6061-T6 |
| Tolérance | ±0,005 mm ou plus serré sur les caractéristiques critiques |
| Délai | 20 jours ouvrables |
| Quantité minimale | 200 pièces |
| Capacité | Quantités de production à partir de 200 pièces ; qualification d'une seconde source prise en charge |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Aluminium 6061-T6 | Structures robotiques nécessitant un bon rapport résistance/poids | Résistance à la corrosion inférieure à l'inox ; nécessite une passivation |
| Grenaillage + passivation | Fini mat uniforme avec protection contre la corrosion | La plage d'épaisseur doit être contrôlée et vérifiée |
| Contrôle de tolérance plus serré | Caractéristiques critiques dans les assemblages | Déplace le coût vers la conception de l'outillage plutôt que vers l'inspection finale |
| Seconde source qualifiée | Acheteurs confrontés à l'incertitude tarifaire et logistique | Ajoute des efforts de qualification et de documentation |
| Traitement des arêtes / ébavurage | Pièces exposées aux cycles de charge ou à la manutention | Doit être spécifié sur le plan ; ajoute une étape d'inspection |
Processus / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Traitement thermique | Planifié comme étape contrôlée | Journal de processus |
| Traitement de surface | Grenaillage + passivation selon une plage d'épaisseur définie | Enregistrement de vérification d'épaisseur |
| Ébavurage / traitement des arêtes | Spécifié sur le plan | Validation d'inspection |
| Inspection finale | Caractéristiques critiques vérifiées par rapport à la tolérance | Rapport dimensionnel |
| Qualification de la source | Seconde source qualifiée documentée | Dossier de qualification |
Questions fréquemment posées
Quel matériau est utilisé pour l'approvisionnement de l'exportateur de pièces de tôlerie ?
BQUQ fournit des pièces de tôlerie en aluminium 6061-T6. Cet alliage offre un bon rapport résistance/poids pour la robotique et des applications similaires. Le fini de surface est un grenaillage + passivation, appliqué dans une plage d'épaisseur définie et vérifié. Le délai de production est de 20 jours ouvrables, avec une quantité minimale de 200 pièces.
Quelle tolérance pouvez-vous tenir sur les caractéristiques critiques ?
L'article note que des assemblages qui acceptaient autrefois ±0,005 mm spécifient désormais un contrôle plus strict sur les caractéristiques critiques. La tolérance dépend de la conception de l'outillage plutôt que de l'inspection finale. Confirmez les dimensions critiques sur votre plan avant de commander, car un contrôle plus serré peut nécessiter un outillage dédié et un plan d'inspection documenté.
Combien de temps prend la production et quelle est la commande minimale ?
Le délai de production est de 20 jours ouvrables. La quantité minimale de commande pour la production est de 200 pièces. Ces chiffres s'appliquent aux pièces de tôlerie en aluminium 6061-T6 avec grenaillage + passivation décrites dans l'article. Confirmez la planification avant de passer commande si votre projet a des échéances tarifaires ou logistiques.
Pourquoi l'épaisseur du fini de surface importe-t-elle plus que la dérive dimensionnelle ?
L'article indique que la variation d'épaisseur du grenaillage + passivation provoque plus de défaillances sur le terrain que la dérive dimensionnelle. Le traitement de surface est planifié comme une étape contrôlée et appliqué dans une plage d'épaisseur définie. Les enregistrements de vérification doivent être demandés avec le dossier d'inspection pour éviter les problèmes de corrosion ou d'ajustement en service.
Lecture recommandée : Quelle est la stabilité de la demande d’emboutissage pour l’électroménager et quelles sont les tendances de conception pour 2026 ?.
Que dois-je confirmer avant de commander des pièces de tôlerie ?
Confirmez le matériau, la plage d'épaisseur du fini de surface, les tolérances critiques, le traitement des arêtes et les exigences d'ébavurage sur le plan. Confirmez également le délai de 20 jours ouvrables et la quantité minimale de 200 pièces. Si vous avez besoin d'une seconde source qualifiée, documentez comment les tolérances et le fini de surface seront vérifiés.
À comparer avec : Mandrin à pince CNC personnalisé type 40, pièces pour tour automatique fabriquées en Chine.
Soutenez-vous une seconde source qualifiée pour les assemblages robotiques ?
Oui. L'article note que l'incertitude tarifaire et logistique a fait de la qualification régionale une priorité en robotique, et les acheteurs demandent de plus en plus une seconde source qualifiée. Cela modifie la façon dont l'exportateur est spécifié et dont les tolérances sont documentées. L'effort de qualification doit être planifié avant la libération en production.
Comment l'ébavurage et le traitement des arêtes sont-ils contrôlés ?
L'ébavurage et le traitement des arêtes sont spécifiés sur le plan pour les pièces de tôlerie. Ce ne sont pas des considérations secondaires. Comme les cycles de charge et la manutention peuvent propager des défauts d'arête, le plan doit définir l'état des arêtes, et l'inspection doit enregistrer la validation. Cela soutient le flux de production de 20 jours ouvrables et la quantité minimale de 200 pièces.