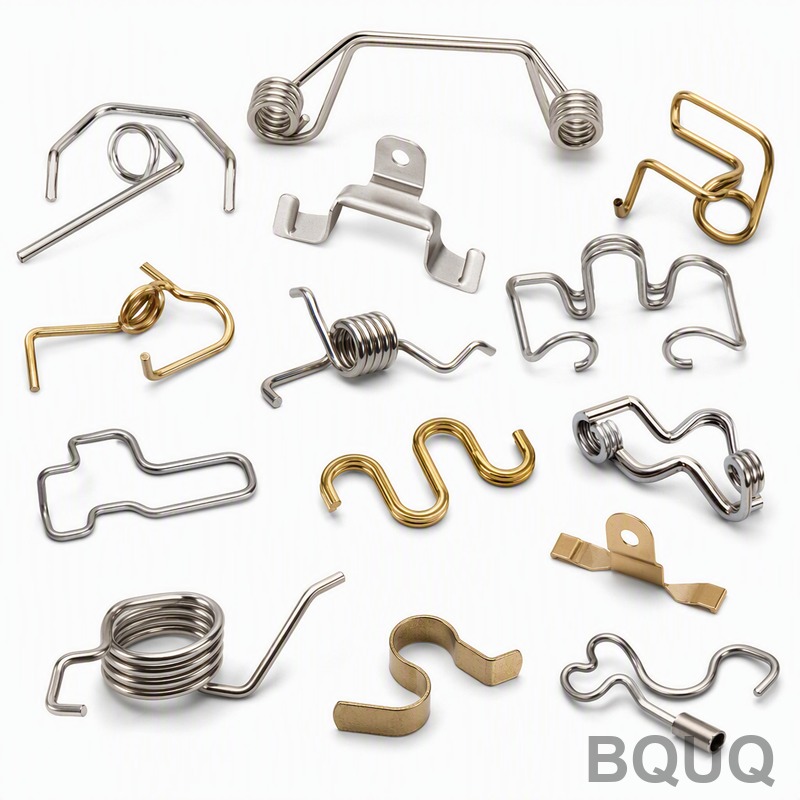
Ressort à former en fil pour douille de capteur : acier inoxydable 302, 0,5 mm, ±0,05 mm
Un contact de douille de capteur est le point de rencontre entre la fiabilité électrique et la précision mécanique. La pièce est un clip en fil formé en trois dimensions : il doit se mettre en place par ressort à l'intérieur de la douille, exercer une force normale constante contre la broche du capteur, et continuer à le faire insertion après insertion pendant toute la durée de vie de l'appareil. Si la géométrie de formage dérive ou si la force de contact varie, le symptôme est un signal intermittent - le type de défaillance sur le terrain le plus coûteux à diagnostiquer.
Contexte et défi du projet
Le client est un fabricant européen de capteurs industriels utilisés dans l'automatisation d'usine et la surveillance de procédés. Leur gamme de capteurs utilise un petit ressort de contact formé en fil à l'intérieur de la douille de connexion pour saisir la broche correspondante. La conception exige deux choses à la fois d'un seul fil de 0,5 mm : une géométrie suffisamment précise pour positionner le contact exactement là où le concepteur de la douille l'a prévu, et une force de ressort suffisamment stable pour garantir une faible résistance de contact sur des centaines de milliers de douilles.
Leur fournisseur précédent peinait précisément sur cette combinaison. La tolérance de formage tridimensionnel était fixée à ±0,05 mm sur les positions de pliage critiques - bien plus serrée que ce que le pliage général de fil peut livrer sans précaution - et les lots présentaient une dérive de forme qui déplaçait le point de contact et modifiait la sensation d'insertion. Pire encore, la force de contact variait d'une pièce à l'autre bien au-delà de la cohérence de ±5 % supposée par la conception de la douille, produisant des douilles qui passaient les tests à l'assemblage mais développaient des lectures intermittentes après des cycles thermiques sur le terrain.
Le problème comportait également une dimension de finition. L'extrémité coupée du fil se trouve près de la zone de contact, et toute bavure risque de rayer le placage de la broche ou de libérer des débris dans la douille. Le client a donc spécifié un ébavurage suivi d'un nickelage, le placage devant maintenir une résistance de contact faible et stable, et non simplement protéger contre la corrosion en apparence. Le volume variait de 200 000 à 800 000 pièces par mois sur plusieurs variantes de douilles, ce qui signifiait que le processus devait survivre à des changements fréquents sans perdre le contrôle.
Avant de s'adresser à BQUQ, le client avait envisagé de reconcevoir la douille autour d'une bande de contact emboutie. Cette voie aurait nécessité un nouvel outillage et un cycle de qualification plus long pour une famille de produits en production. La voie du formage de fil méritait une dernière tentative car elle préservait la conception existante de la douille, à condition que les deux tolérances puissent réellement être tenues en volume - ce qui est devenu le test d'acceptation de tout le projet.
Solution de processus BQUQ
BQUQ a décomposé le problème en trois étapes contrôlées : maintenir la géométrie 3D, finir la pièce pour que la zone de contact reste propre, et mesurer la force comme une caractéristique de premier ordre plutôt que comme un sous-produit du pliage.
Formage CNC de fil 3D et outillage
Les contacts sont formés sur des équipements de formage CNC de fil à partir de fil en acier inoxydable 302 de 0,5 mm - un matériau et un diamètre bien dans la plage de fils à ressorts de BQUQ de 0,2 à 3 mm. Un outillage dédié a été construit pour chaque séquence de pliage, et les positions de pliage critiques ont été vérifiées sur le projecteur optique par rapport à la tolérance de ±0,05 mm, échantillonnées au début, à intervalles pendant la production et à la fin. Comme le fil 302 présente un léger retour élastique, l'outillage a été compensé de manière itérative pendant le développement jusqu'à ce que la géométrie formée se situe au centre de la bande de tolérance, et non simplement à l'intérieur de celle-ci.
Ébavurage et nickelage
Après le formage et la coupe, chaque pièce passe par un ébavurage pour éliminer l'arête vive de queue et toute bavure susceptible d'endommager le placage de la broche ou de générer des particules libres. Un nickelage est ensuite appliqué avec une épaisseur contrôlée pour la résistance à l'usure et une résistance de contact stable. Des pièces échantillons de chaque lot de placage sont contrôlées pour l'épaisseur du revêtement, et la résistance de contact est mesurée avant et après placage pour confirmer que la finition contribue à la performance électrique de la douille plutôt que de la compromettre.
Contrôle de la cohérence de la force de contact
La force de contact est mesurée avec un dynamomètre selon un plan d'échantillonnage lié à la taille du lot, l'exigence de cohérence de ±5 % étant traitée comme le critère de libération principal - une douille avec une géométrie parfaite mais une force faible est un rebut. Les données de force sont tracées sur chaque production sous SPC, et lorsque le programme passe d'une variante de douille à une autre, les premières heures de la nouvelle configuration fonctionnent sous un échantillonnage intensifié jusqu'à ce que la distribution se recentre. C'est ce qui permet à la pièce de passer entre les variantes à des volumes mensuels de 200K à 800K pièces sans que la dispersion de force ne réapparaisse.
Le formage tridimensionnel de fil est ce qui permet à cette pièce de mériter sa bande de tolérance. Chaque pliage est programmé avec une compensation de retour élastique mesurée par lot de fil, car l'acier inoxydable 302 de différentes aciéries se détend différemment après formage. Les premières pièces sont scannées par rapport au modèle 3D, et les fixations de formage sont requalifiées chaque fois que le fournisseur ou le lot de fil change. La force de contact est définie par l'angle de pliage et la longueur de jambe plutôt que par un ajustement à l'assemblage, de sorte que la fenêtre de force de ±5 % est tenue au formage, et non corrigée plus tard. Après formage, les pièces sont ébavurées dans une finition vibratoire qui arrondit les extrémités du fil sans les aplatir, puis nickelées pour maintenir une résistance de contact stable à travers les cycles d'humidité.
Spécifications clés
| Élément | Spécification |
|---|---|
| Matériau | Fil à ressort en acier inoxydable 302 |
| Diamètre du fil | 0,5 mm |
| Tolérance de formage 3D | ±0,05 mm sur les positions de pliage critiques |
| Cohérence de la force de contact | ±5 %, surveillée par SPC par lot |
| Finition de surface | Ébavuré, nickelé |
| Volume | 200K-800K pièces/mois sur les variantes de douilles |
| Inspection | Relevé au projecteur optique, échantillonnage au dynamomètre, CPK≥1,33, ISO9001:2015 |
| Livraison | Échantillons 3-7 jours ; premier lot 12-20 jours |
Contrôle qualité et livraison
Chaque nouvelle configuration commence par une approbation de première pièce : un relevé complet de toutes les positions de pliage sur le projecteur optique, un essai de force sur un échantillon statistiquement significatif, l'épaisseur du placage et une vérification de la résistance de contact par rapport à la limite du client. En production en série, la géométrie et la force sont les deux caractéristiques SPC, toutes deux suivies avec un CPK≥1,33, et chaque expédition est accompagnée d'un rapport d'inspection dans le cadre du système qualité ISO9001:2015. Des échantillons conservés de chaque lot sont archivés afin que toute question sur le terrain puisse être répondue par rapport aux pièces réelles, et non à leur souvenir.
Résultat : la tolérance de formage de ±0,05 mm et la cohérence de force de ±5 % ont toutes deux été démontrées lors de la qualification et ont tenu tout au long de la production. Le client a depuis transféré deux variantes supplémentaires de douilles pour la même famille de capteurs à BQUQ, et les plaintes sur le terrain attribuables au contact de douille - le moteur initial du projet - ne se sont pas reproduites.
La discipline de changement de série mérite d'être mentionnée comme faisant partie du résultat. Avec plusieurs variantes de douilles partageant le même diamètre de fil, les ensembles d'outillage sont stockés et identifiés par variante, et chaque changement est suivi de la fenêtre d'échantillonnage intensifié décrite ci-dessus. Cette procédure a transformé ce qui était auparavant le moment le plus risqué du programme - le passage entre variantes - en un événement de routine mesuré en heures.
Produits et ressources associés
Pour d'autres formats de ressorts formés, parcourez les Ressorts de torsion sur mesure et la Collection de ressorts de torsion en acier.
Pour en savoir plus sur l'organisation d'ingénierie et de qualité de BQUQ derrière ces pièces, visitez À propos de BQUQ.
FAQ
Quelle est la précision du formage de fil 3D ?
Pour cette pièce, les positions de pliage critiques sont maintenues à ±0,05 mm, vérifiées sur le projecteur optique à des points définis dans chaque production. La précision provient de la compensation de l'outillage pour le retour élastique pendant le développement, puis du verrouillage de la configuration, avec un échantillonnage intensifié après chaque changement de variante.
Quels diamètres et matériaux de fil formez-vous ?
Du fil de 0,2 mm à 3 mm en acier inoxydable 302/304, 65Mn, fil à musique et bronze phosphoreux, couvrant les ressorts de torsion, les ressorts hélicoïdaux et les formes de fil tridimensionnelles. Le fil en acier inoxydable 302 de 0,5 mm de ce projet est une taille courante avec un retour élastique bien caractérisé.
Comment maintenez-vous la cohérence de la force de contact sur un lot ?
La force est traitée comme le critère de libération principal avec une capacité de tolérance de ±3-5 %. Les échantillons sont mesurés avec un dynamomètre selon un plan d'échantillonnage lié au lot, tracés sous SPC, et un CPK≥1,33 est exigé sur la force avant expédition - la cohérence est donc démontrée par des données, non supposée.
Quel est le rôle réel du nickelage ici ?
Deux fonctions : protéger le contact en acier inoxydable 302 contre la corrosion dans les atmosphères industrielles, et maintenir une résistance de contact faible et stable pendant toute la durée de vie de la douille. Les pièces sont ébavurées avant placage pour qu'aucune bavure ne raye la broche correspondante, et les lots de placage sont contrôlés pour l'épaisseur et la résistance avant libération.