Emboutissage de barres omnibus pour centres de données : cuivre T2 2 mm, haute conductivité, 100 K/mois
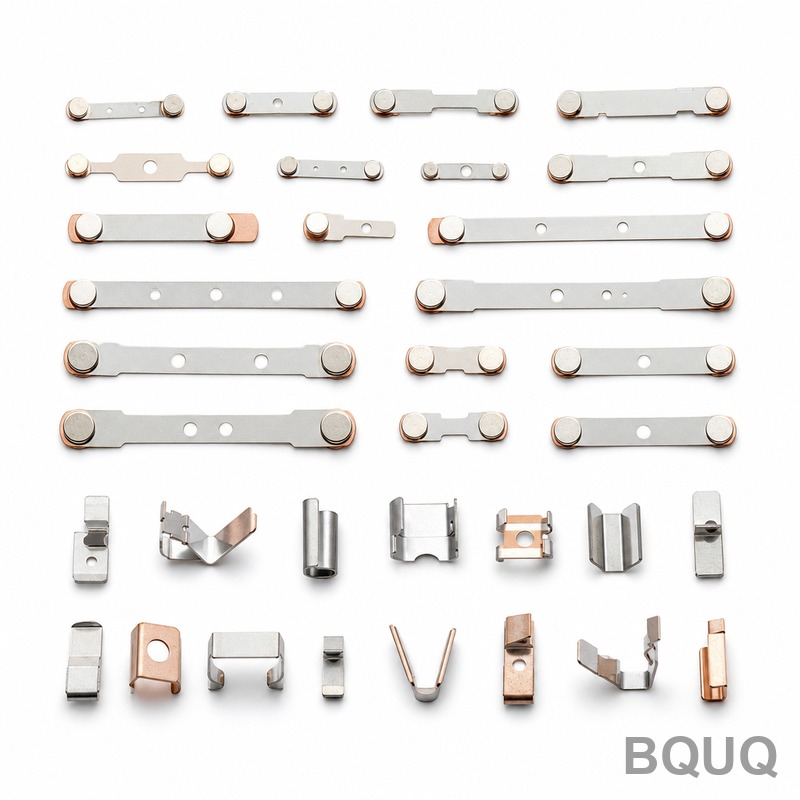
Une barre omnibus de centre de données transporte le courant de défaut complet d'une baie, et son interface emboutie est l'endroit où ce courant passe proprement ou se transforme en chaleur. Deux éléments décident du résultat : la conductivité du cuivre et la qualité de la surface de contact emboutie. Si l'un des deux est mal maîtrisé, on obtient des points chauds, une chute de tension croissante et une pièce qui échoue aux essais thermiques au pire moment.
Contexte du projet & défi
Un fournisseur de matériel d'alimentation pour centres de données est venu nous voir avec une famille de barres omnibus en cuivre embouti pour la distribution d'énergie à fort courant à l'intérieur des baies et des systèmes de chemin de câbles. Les pièces sont formées à partir de bande de cuivre T2 de 2 mm, et à cette épaisseur, le matériau est suffisamment rigide pour résister à la matrice, mais assez mou pour se déformer là où on ne le souhaite pas. Les volumes ont démarré à 100 000 pièces par mois avec une trajectoire claire vers plusieurs fois ce chiffre à mesure que la plateforme se déploie.
Les barres omnibus doivent offrir une faible résistance de contact aux interfaces boulonnées et enfichables, conserver leur planéité pour s'appuyer correctement contre les composants d'accouplement, et porter un étamage qui maintient la surface stable pendant des années dans un environnement chaud et continuellement sollicité. Toute bavure sur une face de contact, toute fissure à un pliage, toute variation d'épaisseur de revêtement devient un risque de fiabilité dans un système que personne ne peut se permettre de mettre hors ligne pour une seule pièce emboutie.
Le défi technique est que ces exigences s'opposent les unes aux autres lors de l'emboutissage. Un cuivre à conductivité plus élevée est plus mou et plus sujet à la fissuration des bords et au grippage ; des rayons de pliage plus serrés augmentent le risque de rupture à l'extérieur du pliage ; et une section de 2 mm signifie que la matrice doit supporter une tonnage élevé tout en produisant un cisaillement propre et sans bavure sur chaque bord de contact. Ajoutez l'étamage ensuite et les arêtes de coupe et la planéité doivent déjà être correctes, car le revêtement ne fait qu'amplifier ce que l'emboutissage a laissé derrière lui.
La pression commerciale a ajouté une seconde contrainte. La famille de barres omnibus change à chaque génération de baie, l'outillage devait donc être conçu une fois puis produire de manière constante sur de longues séries, tout en permettant de réviser les caractéristiques entre les programmes sans mettre au rebut toute la matrice. Cela impliquait une durée de vie d'outil prévisible, une bavure maîtrisée et un processus mesurable, pas seulement exécutable.
Le choix du matériau a été fixé tôt : cuivre T2, une nuance à haute conductivité qui est la référence pour le matériel d'alimentation CC, à 2 mm d'épaisseur pour transporter le courant sans élévation de température excessive. Ce choix, combiné aux volumes, a écarté l'usinage et la fonderie et a clairement désigné l'emboutissage à matrice progressive comme la seule voie capable d'atteindre simultanément le coût et la constance.
Solution de processus BQUQ
Globalement : concevoir une matrice progressive autour du comportement réel du cuivre, contrôler le formage par étapes et traiter les surfaces de contact comme des caractéristiques de précision plutôt que comme des sous-produits de l'emboutissage.
Conception de matrice progressive
Les barres omnibus sont produites sur une matrice progressive continue, de sorte que chaque caractéristique, des trous de guidage aux profils de contact, lignes de pliage et découpe finale, est définie par le même outil en une seule passe, ce qui maintient la cohérence des relations trou-bord sur des millions de coups. La matrice est conçue avec un formage par étapes afin que chaque pliage prenne une part de la déformation au lieu d'un seul coup agressif, ce qui évite au cuivre T2 de 2 mm de fissurer sur le rayon extérieur.
Formage, pliage & ébavurage
Les rayons de pliage sont définis pour correspondre à l'allongement réel du matériau plutôt qu'au minimum du plan, et les arêtes de cisaillement sont maintenues pour produire une coupe nette avec un minimum de bavure. Après formage, les pièces passent par une étape d'ébavurage contrôlée qui élimine les arêtes vives sur les faces de contact et les trous de boulon sans arrondir les caractéristiques qui doivent rester nettes. Comme l'outil est progressif, la pièce est entièrement formée et séparée dans un flux continu, ce qui maintient un temps de cycle bas et une constance dimensionnelle élevée à 100 K pièces par mois.
Étamage & contrôle de la résistance de contact
Le revêtement est l'étape où se joue la fiabilité à long terme de la barre omnibus. Les pièces sont revêtues à une épaisseur contrôlée avec une bonne adhérence, et le processus est surveillé pour que l'étain ne s'accumule pas de manière inégale sur les bords ou les parois des trous, là où la résistance de contact augmente insidieusement. La planéité est vérifiée après revêtement, car une barre omnibus revêtue qui ne s'appuie pas à plat affichera une résistance élevée quelle que soit la qualité du cuivre en dessous. Le nickelage est disponible lorsqu'une surface plus dure et plus résistante à l'usure est nécessaire pour des cycles d'accouplement répétés.
Spécifications clés
| Élément | Spécification |
|---|---|
| Matériau | Bande de cuivre T2, épaisseur 2 mm (plage 0,1-3 mm disponible) |
| Formage | Emboutissage à matrice progressive / continue avec pliage par étapes |
| Positions des trous | ±0,05 mm, écart d'angle de pliage dans 0,5 degré |
| Traitement de surface | Étamage (nickelage disponible) ; planéité après revêtement contrôlée |
| Résistance de contact | Faible et stable entre les lots, vérifiée sur la pièce finie |
| Volume | 100 000 pièces/mois, extensible à des volumes de plusieurs millions |
| Inspection | Contrôle dimensionnel par lot, épaisseur de revêtement et vérification de la planéité |
| Livraison | Échantillons en 5 jours, premier lot de production en 18 jours |
Contrôle qualité & livraison
Avant la production complète, une inspection de première pièce confirme les profils de contact, les positions des trous, les angles de pliage, l'état des bavures et l'épaisseur du revêtement par rapport au plan. Cette première pièce validée devient la référence pour tout le programme, et elle est revérifiée chaque fois que la matrice est entretenue ou qu'un nouveau lot de bobine est introduit.
En production, chaque lot fait l'objet d'un contrôle dimensionnel avec échantillonnage, d'une vérification de l'épaisseur du revêtement et d'un contrôle de planéité sur les faces d'appui. La hauteur des bavures et l'état des bords sont surveillés car ils déterminent la qualité du contact. L'ensemble du flux fonctionne sous un système qualité ISO9001:2015.
Résultat : échantillons en 5 jours, premier lot de production en 18 jours, et un processus stable à 100 000 pièces par mois qui a évolué vers des volumes de plusieurs millions à mesure que la plateforme du client grandissait. La résistance de contact est restée constante d'un lot à l'autre, et la planéité s'est maintenue dans les exigences d'appui après revêtement, ce qui a tenu les pièces à l'écart de la liste des défaillances thermiques du client.
Produits & ressources associés
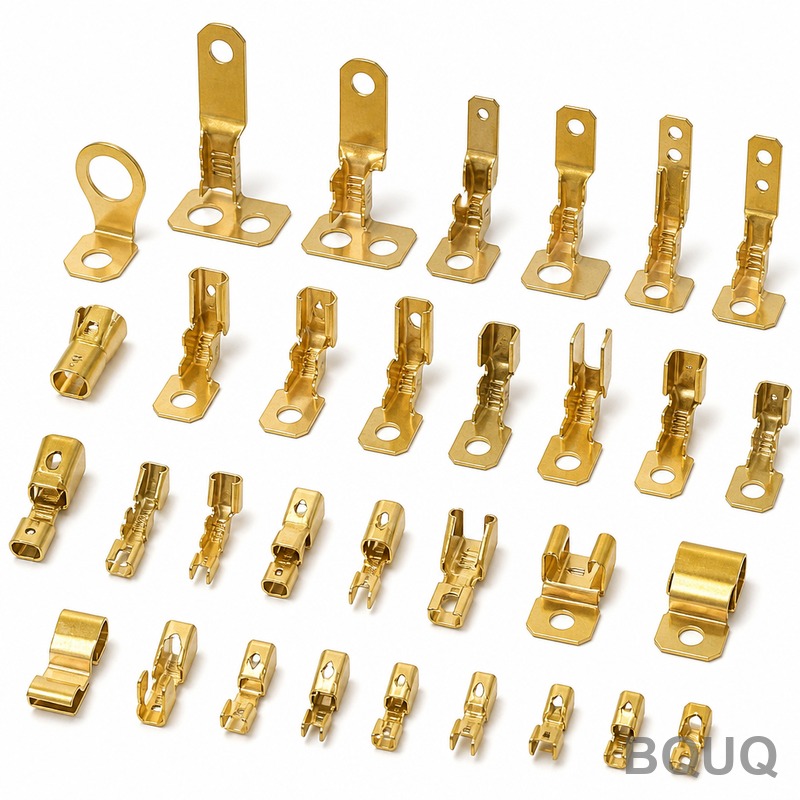
Les pièces embouties en cuivre et en laiton pour usage électrique sont une demande courante ici. Les collections associées incluent Bornes & contacts électriques en laiton embouti et Plaques bipolaires de piles à combustible à hydrogène embouties, qui partagent les mêmes défis de conductivité, de planéité et de revêtement qu'une barre omnibus.
Pour des questions de processus sur les tolérances d'emboutissage, le revêtement et les volumes, consultez notre Centre FAQ, ou envoyez un plan et nous vous retournerons un devis dans les 12 heures.
FAQ
Pouvez-vous emboutir du cuivre T2 de 2 mm sans fissuration aux pliages ?
Oui, si la matrice est conçue pour cela. Nous étageons le formage pour que chaque pliage partage la déformation, définissons les rayons pour correspondre à l'allongement réel du cuivre et maintenons les arêtes de cisaillement affûtées. La première pièce confirme le rayon de pliage, la bavure et le revêtement avant le début de la série, et le processus est surveillé lot par lot à 100 000 pièces par mois.
Comment maintenez-vous une résistance de contact faible et stable ?
En contrôlant la surface, pas seulement le cuivre. Des faces de contact sans bavure, un étamage uniforme avec une bonne adhérence et une planéité vérifiée après revêtement maintiennent l'interface propre et constante. Chaque lot est contrôlé pour l'épaisseur du revêtement et la planéité, car c'est là que les problèmes de résistance de contact commencent généralement.
Quels volumes une matrice progressive peut-elle traiter ici ?
L'emboutissage à matrice continue va de 100 000 pièces par mois jusqu'à des volumes de plusieurs millions, avec une épaisseur de bande de 0,1 mm à 3 mm. L'outillage est conçu une fois puis produit de manière constante sur de longues séries, de sorte qu'une plateforme de baies en montée en charge peut évoluer sans nouveau processus à chaque génération.
Proposez-vous l'étamage et le nickelage sur cuivre embouti ?
Oui. L'étamage est standard pour des surfaces de contact stables et brasables, et le nickelage est disponible lorsqu'une face plus dure et plus résistante à l'usure est nécessaire pour des accouplements répétés. Les deux sont contrôlés en épaisseur, et la planéité est vérifiée après revêtement pour que la pièce s'appuie toujours correctement contre sa barre omnibus d'accouplement.