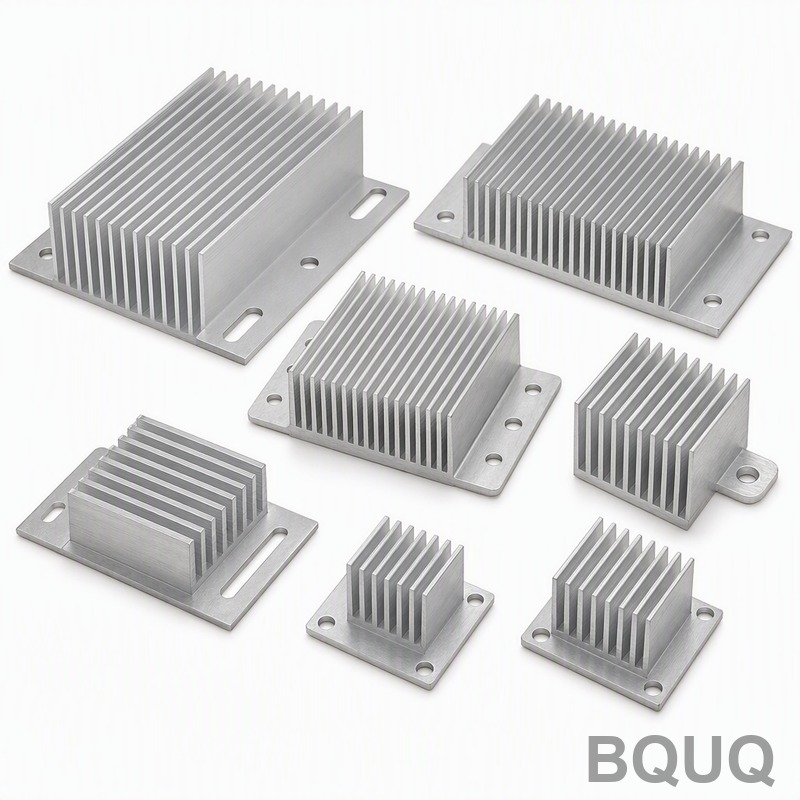
Dissipateur thermique extrudé pour variateur de fréquence avec base de montage usinée CNC : 6063-T5, ailettes 1,0 mm, planéité 0,05 mm, 8K-30K pcs/mois
Un dissipateur thermique d'étage de puissance pour un variateur de fréquence ressemble à une simple extrusion, mais c'est exactement là que la plupart des projets échouent. L'extrusion ne représente que la moitié de la pièce : la face de montage des IGBT doit être usinée plane à quelques centièmes de millimètre près, les trous de fixation du ventilateur doivent s'aligner sur des milliers d'unités, et l'ensemble doit se répéter mois après mois à des volumes compris entre 8 000 et 30 000 pièces. L'extrusion seule ne peut pas y parvenir ; ce cas montre comment un flux de travail à deux procédés a résolu le problème.
Contexte du projet & défi
Le client est un fabricant de variateurs de fréquence en Chine du Sud. Sa gamme de variateurs utilise un dissipateur thermique en aluminium à la fois comme chemin thermique et comme base structurelle de la section de puissance : les modules IGBT se boulonnent directement sur la face usinée de la base, les ventilateurs de refroidissement se boulonnent sur un motif de trous du côté des ailettes, et l'ensemble est monté dans le boîtier du variateur via des caractéristiques sur la même pièce. Un composant, trois fonctions, et aucune place pour la reprise à leur cadence de production.
Avant de venir chez nous, ils achetaient l'extrusion chez un fournisseur et l'envoyaient à un second atelier pour l'usinage. Cet arrangement créait trois problèmes récurrents. Premièrement, la planéité de la face de montage des IGBT variait entre les lots - tout dépassement de leur exigence de 0,05 mm signifiait des lacunes dans le matériau d'interface thermique, des points chauds et des défaillances sur le terrain qu'ils ne pouvaient pas se permettre. Deuxièmement, les trous de fixation du ventilateur, tolérés à ±0,1 mm en position, manquaient parfois l'alignement avec le support du ventilateur, forçant une reprise manuelle sur la ligne d'assemblage. Troisièmement, gérer deux fournisseurs doublait la chaîne logistique : chaque lot de transport était une occasion d'endommager la surface des ailettes exposées, et tout litige qualité n'avait nulle part évidente où aboutir.
La difficulté technique est réelle et mérite d'être énoncée clairement. Un profilé 6063-T5 avec des ailettes de 1,0 mm est une pièce longue et flexible - il ne survivra pas à un serrage agressif sans fléchir. Usiner la base plane alors que la pièce est contrainte par l'extrusion et la manutention signifie que la planéité mesurée sur la machine disparaît lorsque la pièce est libérée. Le client avait besoin d'un fournisseur qui comprenait à la fois le côté extrusion et le côté usinage, et qui pouvait tenir une planéité de 0,05 mm de manière répétable jusqu'à 30 000 pièces par mois.
Solution de procédé BQUQ
Notre réponse a été un flux de travail à source unique et deux procédés : une extrusion conçue sur mesure alimentant directement une opération de dressage CNC dédiée, avec la gestion des contraintes intégrée dans la séquence plutôt qu'inspectée à la fin.
Conception de l'extrusion et contrôle de la filière
Le profilé a été conçu autour de l'exigence thermique en premier lieu : épaisseur d'ailette de 1,0 mm, pas d'ailette optimisé pour le flux d'air du client selon la disposition du ventilateur, et une section de base solide suffisamment épaisse pour que l'usinage de la face IGBT n'affaiblisse pas la structure. L'extrusion est planifiée sur des lignes partenaires qualifiées que nous auditons, avec une maintenance des filières selon un calendrier fixe afin que l'épaisseur et la rectitude des ailettes restent constantes sur le volume mensuel. Les billettes sont en 6063-T5 tout du long, choisies pour leur extrudabilité, leur conductivité thermique et leur comportement à l'anodisation noire. Après extrusion, chaque profilé passe par un redressage et est coupé à longueur en préservant les caractéristiques de référence d'usinage - ainsi l'étape CNC reçoit une entrée constante, lot après lot.
Usinage CNC de la base de montage IGBT et des trous de ventilateur
L'usinage est planifié sur des centres d'usinage CNC configurés spécifiquement pour cette famille de pièces. Le maintien de la pièce est la décision critique : les longues extrusions flexibles sont serrées sur les extrémités des ailettes via une interface souple qui soutient le profilé sans le charger ponctuellement, et la face IGBT est usinée en une seule passe de dressage par zone. Comme le profilé arrive avec des références cohérentes, l'opération de dressage enlève une petite quantité contrôlée de matière - suffisante pour garantir une surface entièrement usinée, suffisamment faible pour que la redistribution des contraintes ne déforme pas la face après desserrage.
La face de montage IGBT est maintenue à une planéité de 0,05 mm, vérifiée par un contrôle de planéité sur un marbre en granit pour chaque première pièce et échantillonnée par lot. Les trous de fixation du ventilateur sont percés et chanfreinés dans le même montage, tenant ±0,1 mm sur la position des trous par rapport au plan du support de ventilateur du client - un seul montage pour les deux groupes de caractéristiques signifie aucune erreur de re-serrage entre eux. Les caractéristiques de montage du boîtier sont finies dans le même cycle, de sorte que la pièce passe de la machine à l'anodisation en tant que composant complet.
Anodisation noire et protection finale
Après usinage, les pièces sont anodisées en noir. La couche anodique ajoute une croissance contrôlée sur la face IGBT, ce qui compte lorsque le client spécifie un état de surface pour le contact thermique - ainsi la surépaisseur d'usinage a été définie pour que la finition finale soit dans les spécifications après anodisation, et non avant. L'anodisation noire donne également au champ d'ailettes une surface à haute émissivité qui améliore le rejet de chaleur par rayonnement et correspond à l'esthétique intérieure du variateur. Les faces d'appui usinées sont protégées pendant l'anodisation selon le plan du client, et les pièces sont emballées ailettes en premier dans des plateaux divisés afin que les ailettes de 1,0 mm arrivent sans dommage.
Spécifications clés
| Article | Spécification |
|---|---|
| Matériau | Extrusion aluminium 6063-T5 |
| Épaisseur d'ailette | Ailettes extrudées de 1,0 mm, pas optimisé pour le refroidissement par air forcé |
| Face de montage IGBT | Usinée CNC, planéité 0,05 mm, finition selon plan pour contact thermique |
| Trous de fixation du ventilateur | Tolérance de position ±0,1 mm, percés et chanfreinés dans le même montage que la face de base |
| État de surface | Anodisé noir, faces usinées protégées selon plan |
| Volume | 8 000-30 000 pcs/mois sur plannings glissants |
| Inspection | Contrôle de planéité sur marbre granit, position des trous avec échantillonnage CMM, relevé complet de première pièce |
| Livraison | Échantillons 3-7 jours, premier lot de production 12-20 jours |
Contrôle qualité & livraison
Le contrôle qualité commence avant l'usinage. Les profilés entrants sont vérifiés pour la géométrie et la rectitude des ailettes ; la première pièce de chaque nouveau lot de filière reçoit un relevé dimensionnel complet incluant le contrôle de planéité de 0,05 mm sur la face IGBT. En production, les positions des trous sont échantillonnées sur une CMM, la planéité est contrôlée par prélèvement sur un marbre en granit, et les données alimentent une revue CPK mensuelle avec le client - le tout sous notre système qualité ISO9001:2015. Parce que la planification de l'extrusion et de l'usinage CNC relève d'un seul responsable de projet, une dérive dimensionnelle est tracée à sa source en quelques heures au lieu d'un exercice de renvoi de responsabilité entre deux fournisseurs qui prend des semaines.
Le résultat de livraison : échantillons dans les 3-7 jours suivant l'approbation du plan, premier lot de production en 12-20 jours, et des expéditions mensuelles glissantes depuis lors sur la plage de volume 8K-30K. L'acceptation de la planéité sur la face IGBT s'est maintenue à 0,05 mm lot après lot, les problèmes d'alignement des trous de ventilateur sur la ligne d'assemblage du client sont tombés à zéro, et le flux de travail à source unique a supprimé un segment de transport entier - ainsi que les réclamations pour dommages aux ailettes qui l'accompagnaient. Le client a depuis transféré deux dissipateurs supplémentaires de la même famille de produits sur le même flux de travail.
Produits & ressources associés
Si vous recherchez un dissipateur thermique d'étage de puissance similaire, ces pages montrent comment nous packagerons ce flux de travail :
- Dissipateur thermique en aluminium sur mesure avec base de montage - la famille exacte à laquelle ce cas appartient
- Dissipateurs thermiques en aluminium extrudé sur mesure - conception de profilés et capacité d'extrusion
Pour les tableaux de tolérance, les options d'anodisation et les détails de délai, consultez le Centre FAQ BQUQ.
FAQ
Pouvez-vous vraiment tenir une planéité de 0,05 mm sur la face de montage IGBT à 30K pcs/mois ?
Oui, et les deux chiffres sont liés. La passe de dressage enlève une petite quantité contrôlée de matière en un seul montage, le maintien de la pièce soutient le profilé au lieu de l'écraser, et chaque première pièce est vérifiée par un contrôle de planéité sur un marbre en granit. L'échantillonnage par lot plus la revue CPK mensuelle maintiennent le procédé fiable sur des volumes allant jusqu'à 30 000 pièces par mois.
Pourquoi des ailettes de 1,0 mm au lieu d'ailettes plus fines pour plus de surface ?
L'épaisseur des ailettes est un compromis. Les ailettes inférieures à 1,0 mm s'extrudent avec un risque de rebut plus élevé et arrivent plus sujettes à la flexion lors de la manutention, tandis que 1,0 mm au pas entraîné par ventilateur du client atteignait déjà l'objectif de résistance thermique. Des ailettes extrudées à partir de 0,3 mm sont disponibles lorsque le calcul thermique le justifie réellement.
À quelle vitesse pouvez-vous livrer le premier lot ?
Flux typique pour cette famille : échantillons en 3-7 jours après approbation du plan, premier lot de production en 12-20 jours, puis plannings glissants mensuels. Pour une pièce répétée avec une filière existante, le premier lot tombe fréquemment à l'extrémité de 12 jours de cette fenêtre.
Que fait l'anodisation noire pour un dissipateur thermique - est-ce juste cosmétique ?
C'est fonctionnel. L'anodisation noire augmente l'émissivité de surface du champ d'ailettes, ce qui améliore le rejet de chaleur par rayonnement en complément de la convection par air forcé, et elle ajoute une résistance à la corrosion pour l'environnement de fonctionnement du variateur. L'épaisseur de la couche est prise en compte dans la surépaisseur d'usinage afin que la face IGBT respecte toujours la finition et la planéité spécifiées après anodisation.