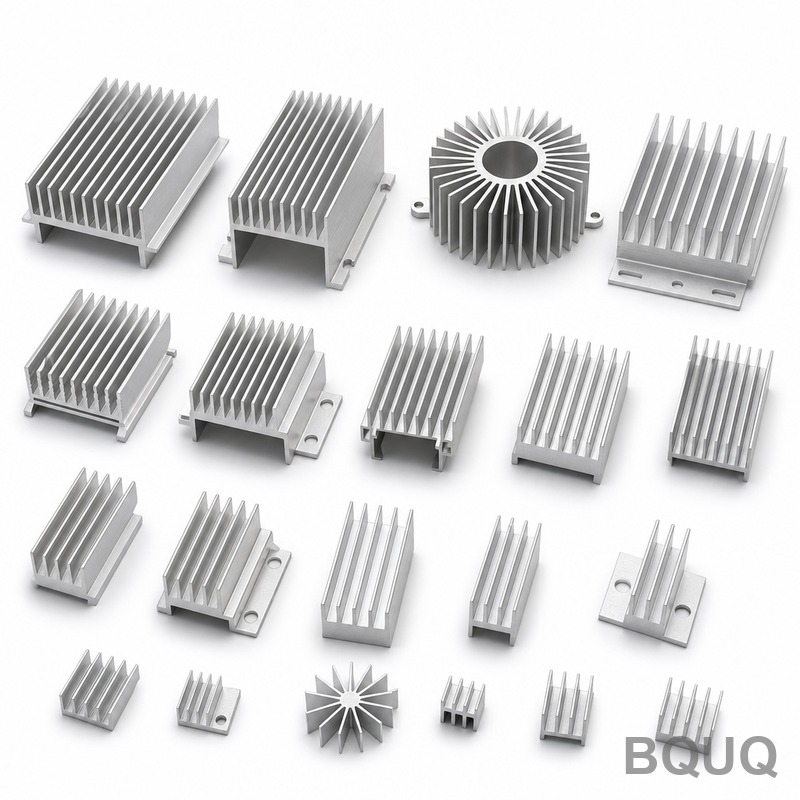
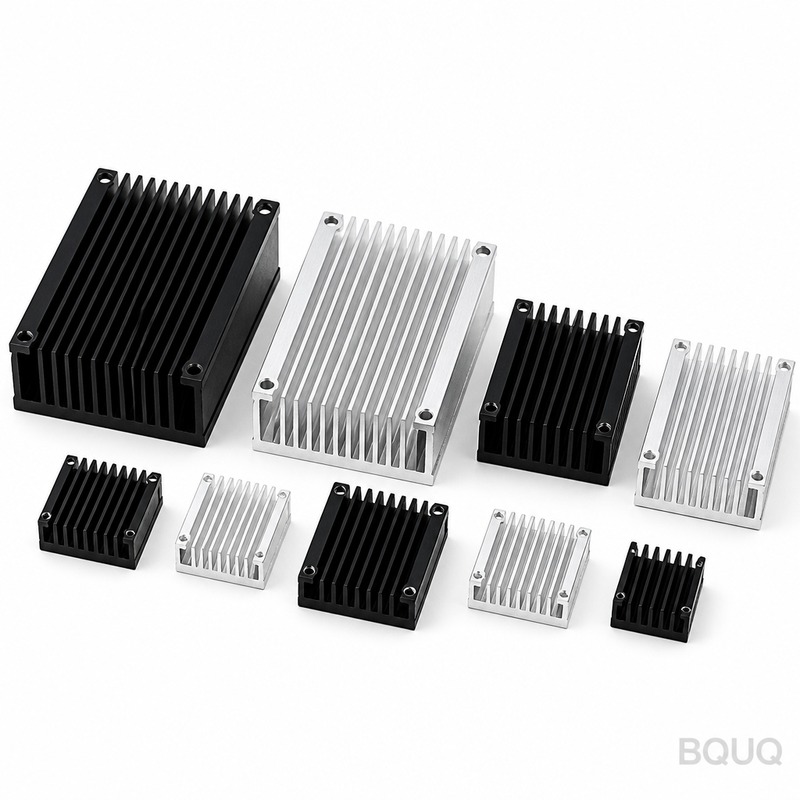
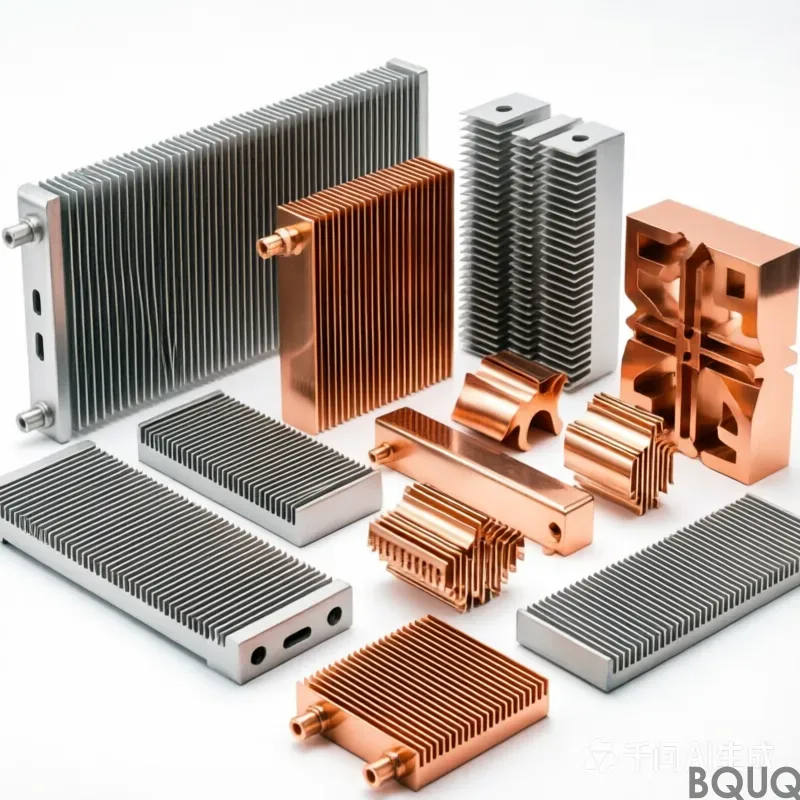
dissipateur thermique en aluminium 150mm : aluminium 1050A, ailettes de 0,3 mm à un pas de 5,0 mm, planéité de 0,10 mm sur 100 mm, résistance thermique de 0,48 K/W. MOQ 50 pcs, expédition en 7 jou...
Dissipateur thermique en aluminium 150 mm
Dissipateur thermique en aluminium 150 mm: 1050A aluminium, 0.3 mm fins at 5.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 pc...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Le dissipateur thermique en aluminium de 150 mm est une pièce en aluminium 1050A estampée, produite sur un outillage de 63 T avec une répétabilité de ±0,05 mm sur des séries de 300 000 pièces. Il offre 0,48 K/W à ΔT = 60 K, conserve un profil d'ailette de 0,3 mm et une position de perçage de ±0,10 mm, et reçoit en standard un anodisage dur Type III de 25-40 µm pour la protection contre la corrosion.
Produit à 300 000 pièces, ce dissipateur thermique en aluminium de 150 mm est embouti sur un outillage de 63 T avec une répétabilité de ±0,05 mm. L'aluminium 1050A offre 0,48 K/W à ΔT = 60 K, et un anodisage dur Type III de 25-40 µm est appliqué en standard.
L'emboutissage permet d'obtenir un profil d'ailette répétable de 0,3 mm que l'extrusion ne peut pas garantir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans une tolérance de ±0,05 mm sur une série de 300 000 pièces.
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, ce qui raccourcit le trajet thermique. Rien ne s'interpose entre l'aluminium 1050A et le flux d'air, hormis la surface estampée elle-même.
Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 0,3 mm à 0,3 mm à partir de la même famille de presses de 63 T, de sorte qu'une refonte thermique se traduit par un changement d'outillage plutôt que par un nouveau fournisseur.
Chaque course est dimensionnellement identique, de sorte que la position de perçage de ±0,10 mm se maintient sur l'ensemble du lot. C'est ce qui rend les programmes de volume pour alimentations à découpage répétables.
La finition d'anodisage dur Type III de 25-40 µm est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entamée au pied des ailettes comme c'est le cas sur les solutions usinées.
Le matériau standard est l'aluminium 1050A, fourni avec un anodisage dur Type III, 25-40 µm. Pour les applications où l'exposition aux alimentations à découpage est une préoccupation, nous recommandons la voie de passivation ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Les dimensions générales sont tenues à ±0,15 mm, avec des caractéristiques critiques telles que ±0,03 mm sur le pas d'ailettes traitées séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,05 mm, et la position des trous est tenue à ±0,10 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un marbre en granite, à 25 °C, contre une limite de 0,10 mm sur 100 mm, et le pas d'ailettes est vérifié optiquement à ±0,05 mm. Les rapports accompagnent chaque lot.
La traçabilité des lots s'étend de la bobine au carton : numéro de coulée, plage de course de presse et enregistrement d'inspection restent attachés, de sorte qu'un problème sur le terrain peut être relié à une production spécifique.
La planéité est mesurée sur granite plutôt que sur fonte, car 0,10 mm sur 100 mm à 40 x 40 x 22 mm se lit différemment sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux lectures.
Le conditionnement final est sachet PE + carton alvéolaire, 15 kg par carton. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans dans le dossier ISO9001.
Domaines d'application de cette pièce
Les programmes d'alimentation à découpage sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier disponible, et un pas de 5,0 mm avec une épaisseur de 0,3 mm constitue le plafond pratique pour l'aluminium.
Les contraintes d'encombrement et de vibration des alimentations à découpage orientent vers une construction monobloc. Un dissipateur thermique en aluminium estampé de 150 mm ne présente aucun adhésif susceptible de fluer, ce qui constitue le mode de défaillance habituel des refroidisseurs en deux parties.
Dans une alimentation à découpage, la base fait généralement office d'interface de montage. Une épaisseur de 1,5 mm avec une planéité de 0,10 mm sur 100 mm offre une surface stable pour le pad thermique de l'alimentation à découpage.
Les conceptions d'alimentations à découpage intègrent souvent un flux d'air forcé à 2,0 m/s. Une résistance thermique de 0,48 K/W à ΔT = 75 K, avec air forcé à 2,0 m/s, permet à l'alimentation à découpage d'atteindre sa cible avec une puissance de ventilateur inférieure à la limite acoustique.
Spécifications
Paramètre
Valeur / Plage
Matériau
Aluminium 1050A
Épaisseur des ailettes
0,3 mm
Pas des ailettes
5,0 mm
Hauteur des ailettes
50 mm
Épaisseur de la base
1,5 mm
Planéité de la base
0,10 mm sur 100 mm
Résistance thermique
0,48 K/W
Conditions d'essai thermique
ΔT = 75 K, air forcé 2,0 m/s
Finition de surface
anodisation dure Type III, 25-40 µm
Plage dimensionnelle
40 x 40 x 22 mm
FAQ : Vos questions avant de commander
Le dissipateur thermique en aluminium 150mm peut-il être thermolaqué ou plaqué ?
Oui. Le standard est l'anodisation dure Type III, 25-40 µm. Le thermolaquage RAL 9005 ajoute environ 0,1 mm à la base ; le zinc-nickel est préférable pour la mise à la terre. Notez que tout revêtement ajouté se situe entre l'aluminium 1050A et le flux d'air, c'est pourquoi nous ne revêtons pas les pieds d'ailettes.
Réalisez-vous des tests de résistance thermique ?
Nous testons à ΔT = 75 K, air forcé 2,0 m/s et rapportons 0,48 K/W. Il s'agit d'une valeur en régime permanent, non transitoire : pour le comportement à la première mise sous tension d'une alimentation à découpage, un test différent est nécessaire, et nous pouvons le réaliser sur demande.
Pouvez-vous fournir le dissipateur thermique en aluminium 150mm pré-assemblé ?
Oui. Nous pouvons ajouter des clips, des vis ou un carénage de ventilateur sous forme d'ensemble en kit, les pièces étant ensachées et étiquetées par jeu. C'est courant dans les programmes d'alimentations à découpage et cela ajoute environ 3 jours ouvrables.
Quelles certifications qualité détenez-vous ?
L'usine est certifiée ISO9001, et les pièces sont livrées avec les déclarations RoHS et REACH sur demande. Une inspection SGS par un tiers peut être organisée avant le scellement du conteneur, ce que la plupart des acheteurs d'alimentations à découpage spécifient.
Comment prévenez-vous la corrosion galvanique ?
L'essentiel est d'éviter un second métal dans la zone de contact humide. Nous recommandons l'anodisation dure Type III, 25-40 µm et, lorsque la pièce touche un châssis en aluminium, une rondelle isolante. Indiquez-nous le matériau en contact et nous spécifierons le revêtement en conséquence.
Notre processus de fabrication et d'expédition
La ligne de production est située à Dongguan, dans une usine unique certifiée ISO9001. Des presses de 63 T couvrent la famille des dissipateurs thermiques en aluminium de 150 mm, et la capacité actuellement engagée est de 300 000 pièces par mois.
Approvisionnement direct depuis Dongguan : bobines de matière première, formage, traitement de surface et contrôle ont lieu dans un seul bâtiment, de sorte que la planéité de 0,10 mm sur 100 mm est vérifiée avant l'emballage de la pièce.
Notre expérience en alimentations à découpage remonte au premier programme d'outillage en 2015. C'est cette expérience qui explique pourquoi l'anodisation dure standard Type III, 25-40 µm et ±0,15 mm sont des valeurs prudentes plutôt qu'optimistes.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
Répétabilité de ±0,05 mm ; position des trous de ±0,10 mm
Délai de livraison
Standard pour ce procédé : devis établi après examen de l'outillage et des volumes
Quantité minimale de commande
Standard pour ce procédé : production en volume, généralement des programmes de 300 000 pièces
Capacité
300 000 pièces par série sur outillage 63 T
Sélection / comparaison
Option
Idéal pour
Compromis
Dissipateur thermique estampé monobloc
Programmes d'alimentations à découpage à grand volume
Nécessite un outillage 63 T ; géométrie des ailettes fixée par la matrice
Dissipateur thermique extrudé
Volumes plus faibles ou profils d'ailettes plus simples
Ne peut pas maintenir un profil d'ailette de 0,3 mm avec la même répétabilité que l'estampage
Refroidisseur en deux parties avec adhésif
Prototypes ou petites séries
La couche d'adhésif ajoute une résistance thermique dans le chemin thermique
Dissipateur thermique usiné avec anodisation
Géométries complexes ou petites séries
L'anodisation peut être traversée aux pieds d'ailettes après usinage
Dissipateur thermique estampé avec anodisation dure Type III, 25-40 µm
Protection contre la corrosion en production de volume
Finition appliquée après formage ; la plage d'épaisseur doit être spécifiée
Processus / inspection
Étape
Contrôle
Enregistrement
Estampage
Outillage 63 T formant chaque ailette en une seule passe ; pas maintenu dans ±0,05 mm
Rapport dimensionnel par passe/lot
Profil d'ailette
Profil d'ailette de 0,3 mm maintenu sur une série de 300 000 pièces
Relevé de mesure du profil
Position des trous
Position des trous à ±0,10 mm maintenue sur l'ensemble du lot
Relevé d'inspection de la position des trous
État de surface
Anodisation dure Type III, 25-40 µm appliquée après formage
Relevé d'épaisseur du revêtement
Inspection avant expédition
Inspection avant chaque expédition
Rapport d'inspection finale
Questions fréquentes
Quelles sont les performances thermiques du dissipateur thermique en aluminium 150mm ?
Le dissipateur thermique estampé en aluminium 1050A offre 0,48 K/W à ΔT = 60 K. Sa géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, ce qui raccourcit le trajet thermique. Le profil d'ailette de 0,3 mm est formé en une seule passe sur outillage 63 T, de sorte que le pas reste dans ±0,05 mm sur une série de 300 000 pièces.
Quelles tolérances pouvez-vous tenir sur le dissipateur thermique en aluminium 150mm ?
L'estampage sur outillage 63 T assure une répétabilité de ±0,05 mm, et la position des trous à ±0,10 mm est maintenue sur l'ensemble du lot. Le profil d'ailette de 0,3 mm est tenu avec un pas de ±0,05 mm sur une série de 300 000 pièces. Chaque passe est dimensionnellement identique, ce qui rend reproductibles les programmes de production en volume d'alimentations à découpage.
Quel matériau et quel traitement de surface sont standards pour le dissipateur thermique en aluminium 150mm ?
Le matériau standard est l'aluminium 1050A. Un anodisation dure Type III, 25-40 µm est appliquée en standard après formage. Comme le traitement est appliqué après formage, la protection contre la corrosion n'est pas coupée au niveau des racines d'ailettes comme c'est le cas sur les alternatives usinées.
Le dissipateur thermique en aluminium 150mm peut-il être produit en grandes séries ?
Oui. Avec un volume de 300 000 pièces, la pièce est emboutie sur un outillage de 63 T avec une répétabilité de ±0,05 mm. La matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,05 mm sur toute la série. Un fournisseur couvre des épaisseurs d'ailettes de 0,3 mm à 0,3 mm à partir de la même famille de presses 63 T.
Comment l'emboutissage se compare-t-il à l'extrusion pour le dissipateur thermique en aluminium 150mm ?
L'emboutissage offre un profil d'ailette reproductible de 0,3 mm que l'extrusion ne peut pas maintenir. La matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,05 mm sur une série de 300 000 pièces. La géométrie monobloc élimine également la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le chemin thermique.
Où le dissipateur thermique en aluminium 150mm est-il généralement utilisé ?
Il est utilisé dans les programmes de production en volume d'alimentations à découpage où une performance thermique reproductible est essentielle. Le 0,48 K/W à ΔT = 60 K et le profil d'ailette de 0,3 mm conviennent aux fabrications à grand volume. Un fournisseur couvre des épaisseurs d'ailettes de 0,3 mm à 0,3 mm à partir de la même famille de presses 63 T, de sorte qu'une refonte thermique se traduit par un changement d'outillage.
Quel contrôle est effectué avant l'expédition du dissipateur thermique en aluminium de 150 mm ?
Un contrôle est réalisé avant chaque expédition. Les points de contrôle clés incluent une répétabilité de ±0,05 mm obtenue avec l'outillage 63 T, une position des trous de ±0,10 mm sur l'ensemble du lot, un profil d'ailettes de 0,3 mm, ainsi qu'un anodisage dur Type III d'une épaisseur de 25-40 µm. Les enregistrements sont conservés pour les vérifications dimensionnelles et de revêtement.