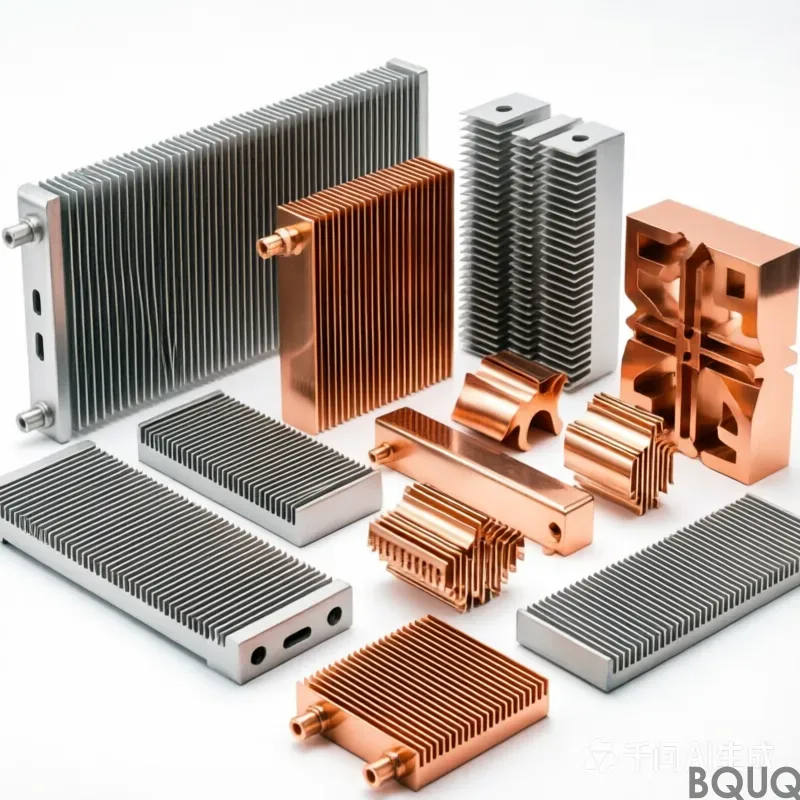
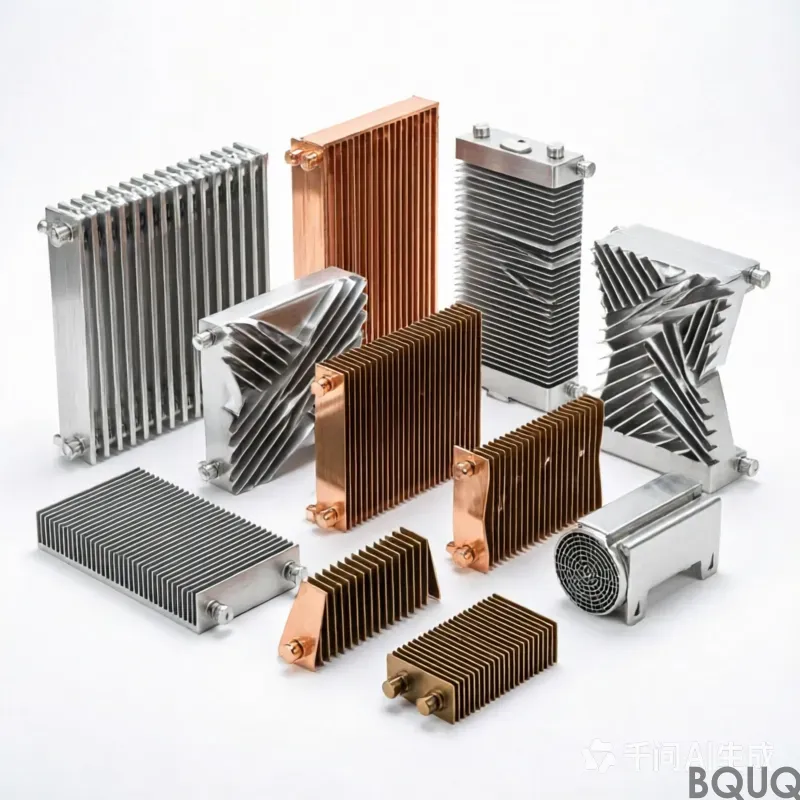
dissipateurs thermiques en aluminium : aluminium 6063-T5, ailettes de 0,5 mm au pas de 1,5 mm, planéité de 0,10 mm sur 100 mm, résistance thermique de 0,62 K/W. Quantité minimale de commande 50 pcs, expédition en 7 jours ouvr...
dissipateurs thermiques en aluminium
dissipateurs thermiques en aluminium: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Les dissipateurs thermiques en aluminium 6063-T5 offrent une résistance thermique de 0,62 K/W sous ΔT = 75 K avec convection forcée à 2,0 m/s. Les ailettes estampées ont une épaisseur de 0,5 mm pour un pas de 1,5 mm sur une base de 3,0 mm, avec un pas maintenu dans ±0,05 mm sur une série de 120 000 pièces. Les pièces démarrent à partir de 15 g, avec un anodisage dur Type III de 25-40 µm.
Un dissipateur thermique en aluminium 6063-T5 offre une résistance thermique de 0,62 K/W sous ΔT = 75 K, avec convection forcée à 2,0 m/s. Les ailettes ont une épaisseur de 0,5 mm pour un pas de 1,5 mm sur une base de 3,0 mm, et chaque lot est livré avec un rapport CMM ainsi qu'un test d'étanchéité à la presse hydraulique à 100 %.
Approche de conception et procédé
L'estampage permet d'obtenir un profil d'ailette de 0,5 mm reproductible que l'extrusion ne peut pas garantir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,05 mm sur une série de 120 000 pièces.
La géométrie monobloc élimine la couche d'adhésif présente dans les refroidisseurs en deux parties, ce qui raccourcit le chemin thermique. Rien ne s'interpose entre l'aluminium 6063-T5 et le flux d'air, hormis la surface estampée elle-même.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas des ailettes, que le contrôle détecte lors du rapport CMM et du test d'étanchéité à la presse hydraulique à 100 %, plutôt qu'en conditions réelles d'utilisation.
Le pressage de l'aluminium 6063-T5 permet de maintenir les dissipateurs thermiques légers, à partir de 15 g selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui est déterminant lorsque la longueur du chemin de flux d'air est déjà fixée par le boîtier.
Le fini d'anodisage dur Type III, 25-40 µm, est appliqué après formage, de sorte que la protection contre la corrosion n'est pas entamée au pied des ailettes comme c'est le cas sur les solutions usinées.
Sélection des matériaux et finition de surface
Le matériau standard est l'aluminium 6063-T5, fourni avec un anodisage dur Type III, 25-40 µm. Pour les applications où l'exposition aux alimentations à découpage est une préoccupation, nous recommandons la voie de passivation ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont tenues à ±0,20 mm, avec des caractéristiques critiques telles que ±0,05 mm sur l'épaisseur de base traitées séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,05 mm, et la position des trous est tenue à ±0,10 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
La planéité est contrôlée sur un marbre en granite, à 20 °C, contre une limite de 0,10 mm sur 100 mm, et le pas d'ailettes est vérifié optiquement à ±0,05 mm. Les rapports accompagnent chaque lot.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec CMM plus un test d'étanchéité à 100 % sur presse hydraulique sur chaque premier article. Les écarts au-delà de ±0,20 mm déclenchent un tri complet du lot.
Nous inspectons les extrémités d'ailettes de 0,5 mm pour les bavures et les fissures après formage, car l'estampage peut fendre une racine sans décaler aucune dimension du plan. La limite de bavure est définie par pièce.
Le confinement final est un sac PE + carton alvéolaire, 15 kg par carton. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans conformément au dossier ISO9001.
Dans une alimentation à découpage, la valeur de 0,62 K/W détermine le débit d'air encore nécessaire au niveau du boîtier. Aux températures de jonction d'une alimentation à découpage, des ailettes de 0,5 mm avec un pas de 1,5 mm maintiennent le delta-T dans le budget du capteur.
Lorsqu'un dissipateur thermique en aluminium fonctionne aux volumes d'une alimentation à découpage, la régularité pièce à pièce détermine les retours terrain. ±0,05 mm sur une série de 120 000 pièces maintient la courbe thermique dans une seule bande.
Dans une alimentation à découpage, la base sert généralement aussi d'interface de montage. 3,0 mm avec 0,10 mm sur 100 mm de planéité offre une surface stable pour le pad thermique de l'alimentation à découpage.
Les conceptions d'alimentation à découpage utilisent souvent un flux d'air forcé de 2,0 m/s. 0,62 K/W à ΔT = 75 K, air forcé 2,0 m/s signifie que l'alimentation à découpage peut tenir sa cible avec une puissance de ventilateur inférieure à la limite acoustique.
Spécifications
Paramètre
Valeur / Plage
Matériau
aluminium 6063-T5
Épaisseur des ailettes
0,5 mm
Pas des ailettes
1,5 mm
Hauteur des ailettes
35 mm
Épaisseur de la base
3,0 mm
Planéité de la base
0,10 mm sur 100 mm
Résistance thermique
0,62 K/W
Conditions d'essai thermique
ΔT = 75 K, air forcé 2,0 m/s
Finition de surface
anodisation dure Type III, 25-40 µm
Plage de dimensions
80 x 60 x 35 mm
FAQ : Vos questions avant de commander
Pouvez-vous personnaliser les dissipateurs thermiques en aluminium pour notre application ?
Oui. Envoyez-nous un plan ou un échantillon et nous vous retournons une note DFM sous 3 jours ouvrés. La plupart des personnalisations pour alimentations à découpage portent sur 1,5 mm, 3,0 mm ou le schéma de perçage, et ces trois modifications sont des changements d'outillage sur la presse 25 T existante plutôt que sur une nouvelle machine.
Comment vérifiez-vous la qualité sur chaque lot ?
Chaque lot est contrôlé par MMT ainsi qu'un test d'étanchéité à 100 % sur presse hydraulique, et le rapport est inclus dans l'expédition. Nous vérifions 0,10 mm sur 100 mm, 1,5 mm, 3,0 mm et la position des trous selon ±0,20 mm. La traçabilité du lot, de la bobine au carton, est conservée pendant 10 ans.
Nous testons à ΔT = 75 K, en convection forcée à 2,0 m/s et rapportons 0,62 K/W. Il s'agit d'une valeur en régime permanent, et non transitoire : pour le comportement à la première mise sous tension d'une alimentation à découpage, un test différent est nécessaire, et nous pouvons le réaliser sur demande.
Quelle est la planéité sur la face de montage ?
0,10 mm sur 100 mm, mesurée sur marbre en granite, à 20 °C. C'est la valeur qui compte pour une alimentation à découpage, car le pad thermique nécessite un contact uniforme. Si votre assemblage exige mieux, signalez-le et nous pouvons ajouter une opération de surfaçage.
Pouvez-vous fournir les dissipateurs thermiques en aluminium pré-assemblés ?
Oui. Nous pouvons ajouter des clips, des vis ou un carénage de ventilateur sous forme d'ensemble en kit, avec les pièces ensachées et étiquetées par jeu. C'est courant dans les programmes d'alimentations à découpage et cela ajoute environ 3 jours ouvrés.
Notre processus de fabrication et d'expédition
Notre expérience en alimentations à découpage remonte au premier programme d'outillage en 2015. C'est cette antériorité qui explique pourquoi les valeurs standard d'anodisation dure Type III, 25-40 µm et ±0,20 mm, sont des valeurs prudentes plutôt qu'optimistes.
L'outillage est réalisé en interne, ce qui permet de tenir ±0,05 mm sur un programme de 120 000 pièces sans dérive pièce après pièce.
Nous établissons nos devis FOB Shenzhen et réservons 50 pièces pour l'échantillonnage. L'échantillon est payant et remboursable à la commande : une première évaluation n'exige donc aucun engagement de production.
Standard pour ce procédé ; à confirmer à la commande
Quantité minimale de commande
Standard pour ce procédé ; à confirmer à la commande
Capacité
Série de 120 000 pièces
Sélection / comparaison
Option
Idéal pour
Compromis
Monobloc estampé
Profil d'ailette de 0,5 mm reproductible et pas serré
L'usure de la matrice décale d'abord le pas des ailettes ; détecté lors du contrôle
Extrudé
Sections transversales constantes simples
Ne peut pas maintenir un profil d'ailette de 0,5 mm avec la même reproductibilité
Refroidisseur assemblé en deux parties
Géométries complexes nécessitant un assemblage
La couche d'adhésif ajoute une résistance thermique
Estampé avec anodisation dure
Protection contre la corrosion après formage
Type III 25-40 µm ajoute une étape de process
Estampé léger
Boîtiers à longueur de trajet d'air fixe
À partir de 15 g ; dépend de l'enveloppe
Process / contrôle
Étape
Contrôle
Enregistrement
Formage
La matrice forme chaque ailette en une seule passe
Pas d'ailette mesuré à ±0,05 mm
Matière
Aluminium 6063-T5
Certification matière en standard
Finition
Anodisation dure Type III, 25-40 µm après formage
Relevé d'épaisseur de revêtement
Contrôle
Rapport CMM plus test d'étanchéité hydraulique à 100 % sous presse
Rapport CMM par lot
Expédition
Chaque lot est expédié avec son rapport CMM
Traçabilité par lot
Questions fréquentes
Quelle résistance thermique puis-je attendre de ces dissipateurs thermiques en aluminium ?
En aluminium 6063-T5, le dissipateur thermique offre une résistance thermique de 0,62 K/W sous ΔT = 75 K avec convection forcée à 2,0 m/s. Les ailettes ont une épaisseur de 0,5 mm avec un pas de 1,5 mm sur une base de 3,0 mm, ce qui garantit une performance reproductible sur la série de 120 000 pièces.
Quelle est la tolérance de pas d'ailettes sur les dissipateurs thermiques estampés ?
L'estampage maintient le pas des ailettes dans une tolérance de ±0,05 mm sur une série de 120 000 pièces. La matrice forme chaque ailette en une seule passe, ce qui assure la constance du pas. L'usure de la matrice se manifeste d'abord par une dérive mesurable du pas des ailettes, que le contrôle qualité détecte avant expédition.
Pourquoi choisir une construction estampée plutôt qu'extrudée pour des ailettes de 0,5 mm ?
L'estampage permet d'obtenir un profil d'ailette de 0,5 mm reproductible que l'extrusion ne peut pas garantir. La matrice forme chaque ailette en une seule passe, ce qui maintient le pas dans une tolérance de ±0,05 mm sur une série de 120 000 pièces. La construction estampée tolère également mieux les variations de lot que l'extrusion.
Quel traitement de surface est appliqué à ces dissipateurs thermiques en aluminium ?
Un anodisation dure Type III de 25-40 µm est appliquée après formage. Ainsi, la protection contre la corrosion n'est pas entamée au niveau des arêtes des ailettes. Le traitement est spécifié sur les pièces en aluminium 6063-T5, avec l'épaisseur du revêtement enregistrée dans le cadre du contrôle qualité.
Quel est le poids de ces dissipateurs thermiques en aluminium ?
Le pressage de l'aluminium 6063-T5 permet de maintenir les dissipateurs thermiques légers, à partir de 15 g selon l'encombrement, sans compromettre la densité des ailettes. Cela compte lorsque la longueur du circuit d'air est déjà fixée par le boîtier. Le poids exact dépend de la taille finale de votre pièce et de la configuration des ailettes.
Quel contrôle est effectué avant chaque expédition ?
Chaque lot est expédié avec un rapport CMM ainsi qu'un test d'étanchéité à 100 % sur presse hydraulique. Le contrôle permet de détecter l'usure des matrices comme un décalage mesurable du pas d'ailettes plutôt qu'en conditions réelles d'utilisation. Le rapport CMM documente les dimensions critiques, et le test d'étanchéité vérifie chaque pièce.
Ces dissipateurs thermiques peuvent-ils être utilisés dans des enceintes à chemins de circulation d'air fixes ?
Oui. La géométrie estampée d'une seule pièce élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant ainsi le chemin thermique. Avec des ailettes de 0,5 mm d'épaisseur et un pas de 1,5 mm sur une base de 3,0 mm, la conception s'adapte aux configurations où la longueur du chemin de circulation d'air est déjà fixée par l'enceinte.