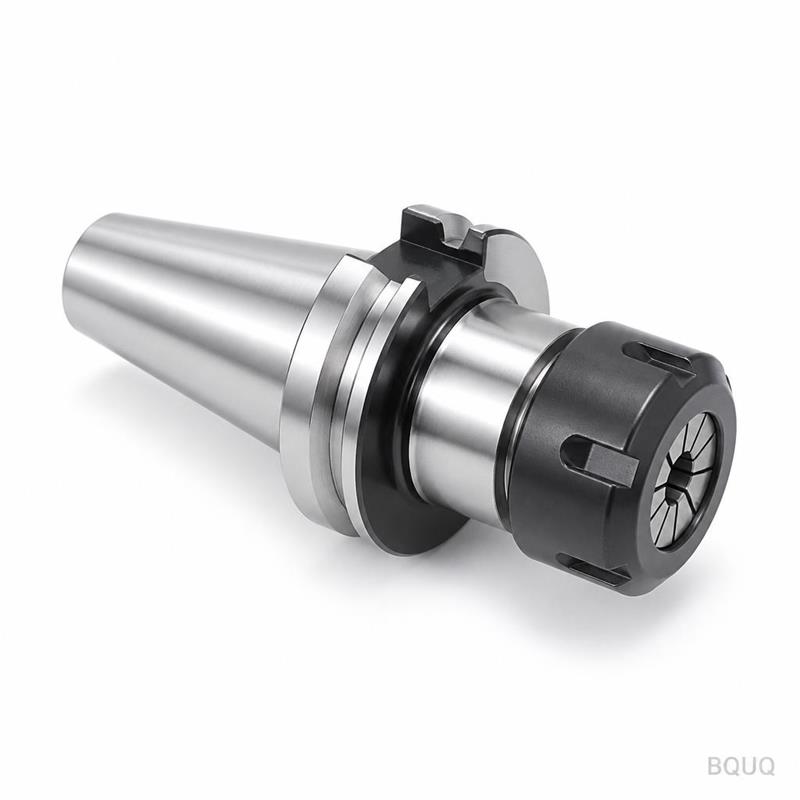
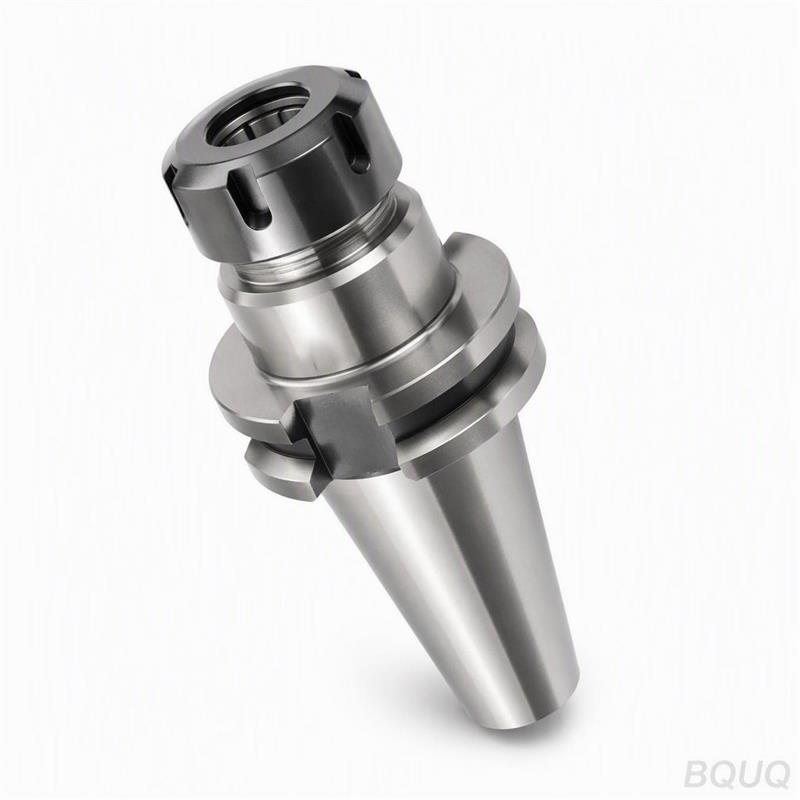
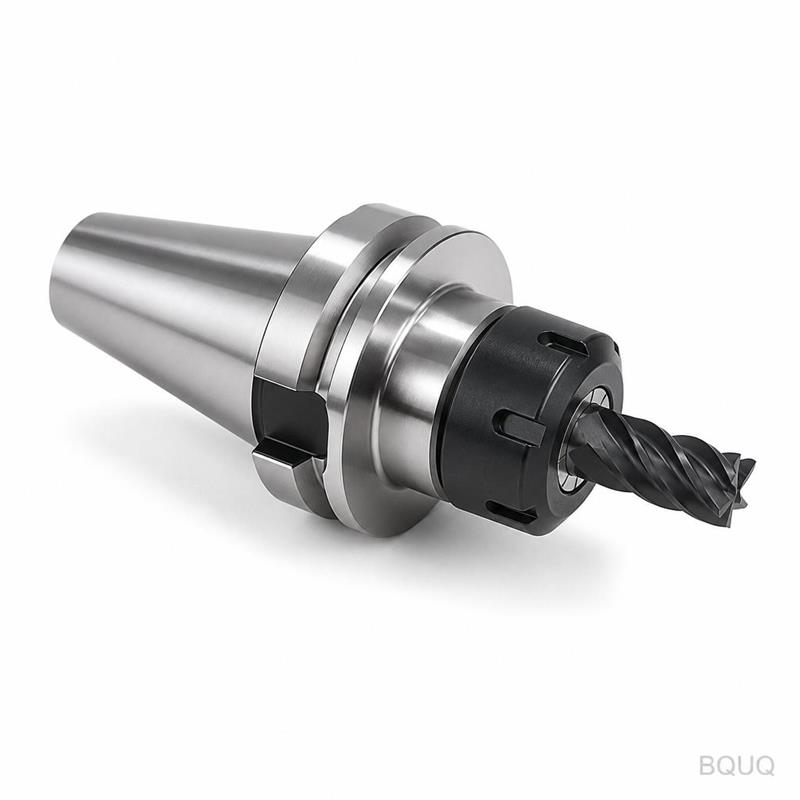
Introduction Votre mandrin de serrage BT40 commence comme un plan. Il quitte notre atelier comme une pièce vérifiée. Nous usinons selon votre plan, pas selon un standard catal
Mandrin de serrage CNC sur mesure | Fabrication de précision sans MOQ
Introduction Votre mandrin de serrage BT40 commence comme un plan. Il quitte notre atelier comme une pièce vérifiée. Nous usinons selon votre plan, pas selon un standard catalogue. Chaque mandrin
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
ntroduction Votre mandrin de serrage BT40 commence comme un plan. Il quitte notre atelier comme une pièce vérifiée. Nous usinons selon votre plan, pas selon un standard catalogue. Chaque mandrin est contrôlé avant expédition—voile, contact du cône, dureté et force de traction.
Tolérance : 0,005 mm sur les diamètres critiques
Voile : ≤ 0,01 mm TIR au nez
Délai : 15 à 20 jours ouvrés pour les lots sur mesure
Sans MOQ : commandez 1 pièce ou 1 000 pièces
Certificats matière : inclus avec chaque lot
Nous sommes une usine de fabrication de précision à Dongguan, en Chine. 20 ans d’expérience en usinage CNC, emboutissage, ressorts et dissipateurs thermiques. Votre porte-outil bénéficie de la même rigueur d’ingénierie que nos travaux pour l’aérospatiale et l’automobile.
Spécifications
Paramètre
Valeur
Options de matériaux
20CrMnTi, 40Cr, 42CrMo, 9Cr18, ou selon plan
Dureté
Cœur 28–32 HRC ; surface 58–62 HRC (cémentation ou trempe par induction)
Cône
BT40, AT3 ou AT4 selon ISO 7388
Voile (TIR)
≤ 0,01 mm au nez, ≤ 0,005 mm au niveau de la pince
État de surface
Ra 0,4 µm sur le cône, Ra 0,8 µm sur le corps
Filetages
Rectifiés après traitement thermique, classe 6H
Rainure de clavette
Fraisage ou brochage, tolérance de largeur ±0,02 mm
Équilibrage
G2,5 à 15 000 tr/min en option
Procédé
Tournage CNC, fraisage CNC, rectification cylindrique, rectification sans centre
Contrôle
MMT, testeur de dureté, comparateur de voile, jauge de cône
Taille de lot
1 à 10 000 pièces
Délai
15 jours pour les prototypes, 20 jours pour la production
Pays
Fabriqué en Chine, usine de Dongguan
Nous utilisons des tours CNC Mori Seiki et Fanuc pour le corps. La rectification est effectuée sur des machines Studer et Jones & Shipman. Le traitement thermique est réalisé en interne, ce qui nous permet de maîtriser la profondeur de cémentation et la déformation. Aucune étape externalisée. Aucune incertitude sur la métallurgie.
T
rois raisons pour lesquelles les acheteurs nous envoient leurs plans 1. Qualité traçable par lot. Chaque lot reçoit un numéro de travail unique. Le numéro de coulée de la matière première, le journal du four de traitement thermique et les données de contrôle sont liés à ce numéro. Si vous devez retracer une pièce jusqu’à sa coulée d’acier, nous pouvons le faire en quelques minutes. Nous conservons les enregistrements pendant 10 ans.
2. Rapport de contrôle par lot. Vous recevez un rapport dimensionnel complet avec chaque expédition. Pas un certificat générique—des valeurs mesurées réelles. Pourcentage de contact du cône, voile à trois positions, lectures de dureté, rugosité de surface. Si une valeur est hors tolérance, nous la signalons avant l’expédition, pas après réception.
3. Une seule usine pour CNC + emboutissage + ressorts + dissipateurs thermiques. Votre mandrin de serrage peut nécessiter une pince de serrage, un bouton de retenue embouti ou un dissipateur thermique pour une broche haute vitesse. Nous fabriquons tout cela sous un même toit. Un bon de commande, un système qualité, une date d’expédition. Moins de fournisseurs, moins de retards, moins de litiges.
Centres d’usinage CNC : Broches BT40 pour fraisage, perçage et taraudage. Standard sur les machines verticales et horizontales.
Outillage de lignes automobiles : Production à grand volume où le temps de changement d’outil est critique. Nos mandrins maintiennent la répétabilité à 8 000–12 000 tr/min.
Ateliers de moules et matrices : Finition sur acier trempé. Le faible voile réduit le broutement et prolonge la durée de vie des plaquettes.
Pièces structurelles aérospatiales : Aluminium et titane à parois minces. Les mandrins équilibrés à G2,5 maintiennent les vibrations à un niveau faible.
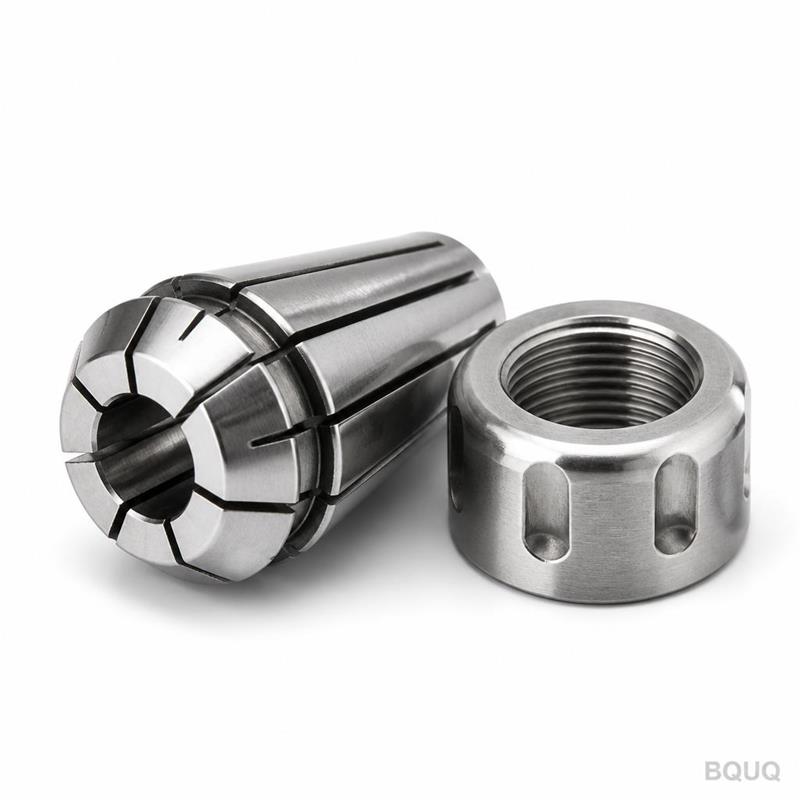
Ensembles de pinces de serrage : Nous associons nos mandrins à nos propres pinces ER ou DA, ce qui rend la courbe de force de serrage prévisible.
Q
uestions fréquentes des acheteurs avant de commander Q : Quel est votre MOQ ? R : Pas de MOQ. Nous fabriquons une pièce pour un prototype ou 5 000 pour la production. Le prix unitaire diminue avec la quantité, mais le système qualité reste le même.
Q : Comment garantissez-vous la tolérance et le voile ? R : Nous rectifions le cône et l’alésage dans le même montage. Ensuite, nous mesurons le voile sur un arbre de précision avec un comparateur de 0,001 mm. Le rapport de contrôle montre les valeurs réelles, pas seulement un tampon conforme/non conforme.
Q : Quel est le délai pour un mandrin de serrage BT40 sur mesure ? R : 15 jours ouvrés pour les prototypes, 20 pour les lots de production. Si vous avez besoin de plus rapide, nous pouvons proposer des frais express pour un délai de 7 jours. Nous stockons des ébauches courantes en 20CrMnTi.
Q : Fournissez-vous des certificats matière ? R : Oui. Certificats d’usine pour la matière première, rapports de traitement thermique et résultats de tests de dureté. Tout est inclus gratuitement. Une inspection par tierce partie (SGS, TUV) est disponible aux frais du client.
E
nvoyez votre plan Envoyez-nous votre fichier PDF ou STEP. Nous répondons avec un devis ferme sous 12 heures. Prix, délai et revue technique de votre plan—tout point critique sur les tolérances ou le matériau, nous vous le signalons avant votre engagement.
Email : sc@bquq.com WhatsApp : +86 13713157787
Mandrin de serrage CNC sur mesure, fabriqué en Chine, sans MOQ. Votre plan, nos machines, des résultats vérifiés.