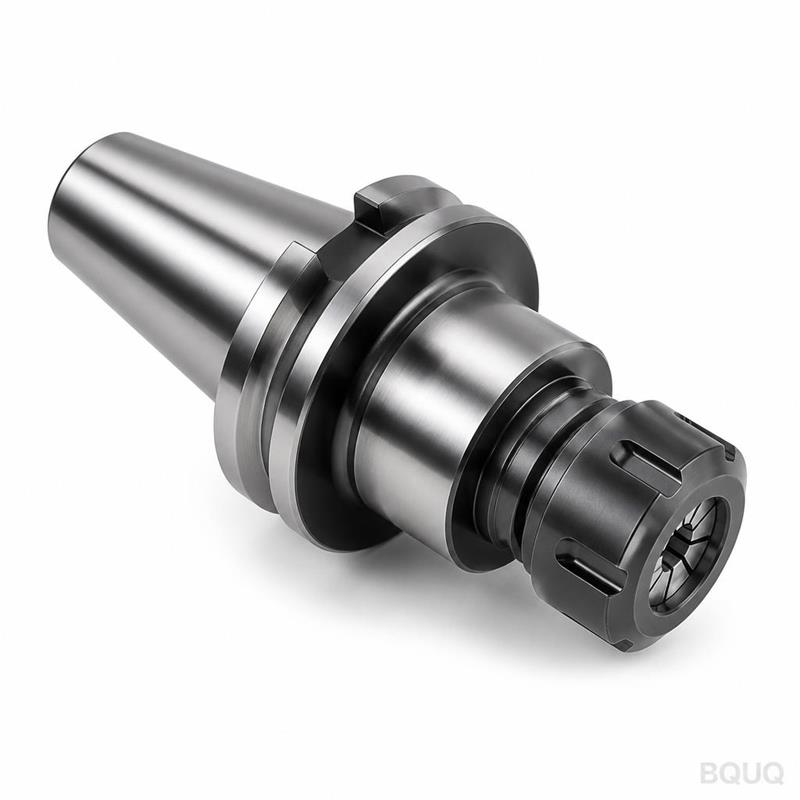
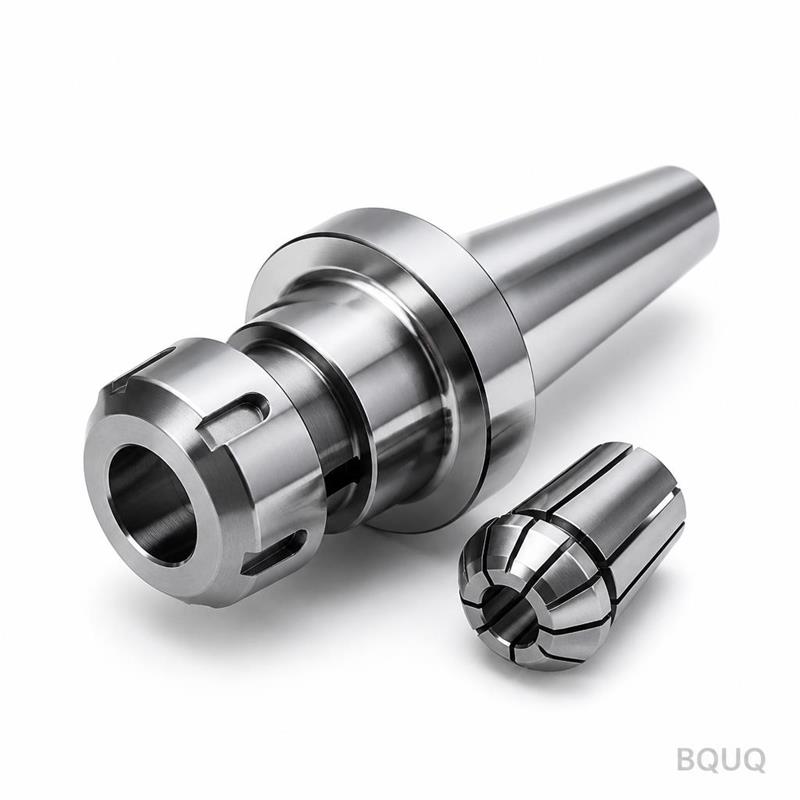
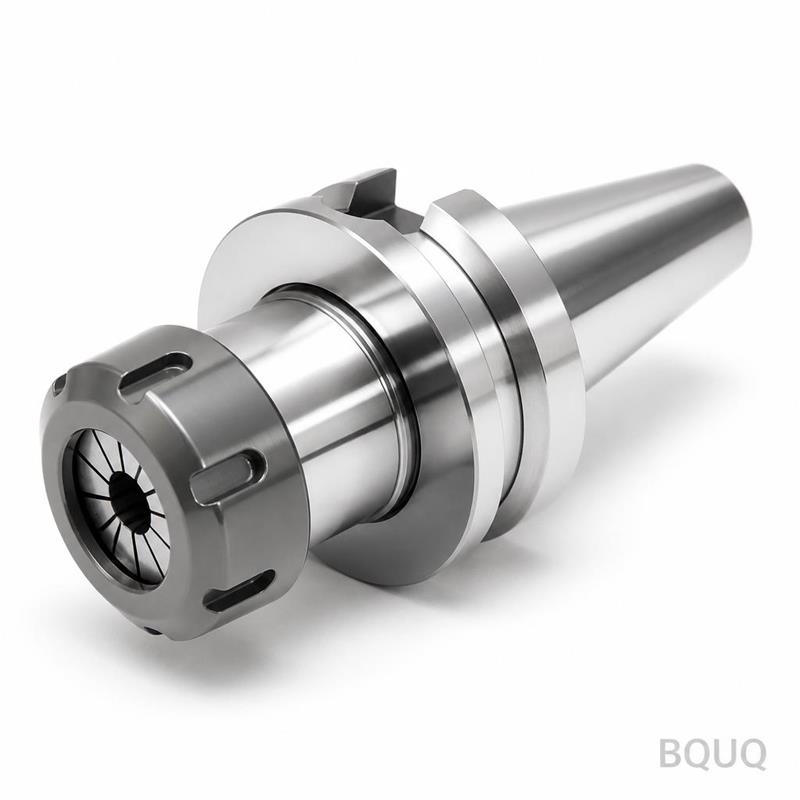
IntroductionVotre dessin définit la pièce. Nous la fabriquons exactement selon cette géométrie, puis nous la vérifions avant expédition.Il s‘agit d‘un mandrin de serrage BT40 ER16
Mandrin de serrage CNC personnalisé BT40 ER16 Porte-outil | Fabrication de précision en Chine
IntroductionVotre dessin définit la pièce. Nous la fabriquons exactement selon cette géométrie, puis nous la vérifions avant expédition.Il s'agit d'un mandrin de serrage BT40 ER16 pour fraisage CNC. I
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Votre dessin définit la pièce. Nous la fabriquons exactement selon cette géométrie, puis nous la vérifions avant expédition.
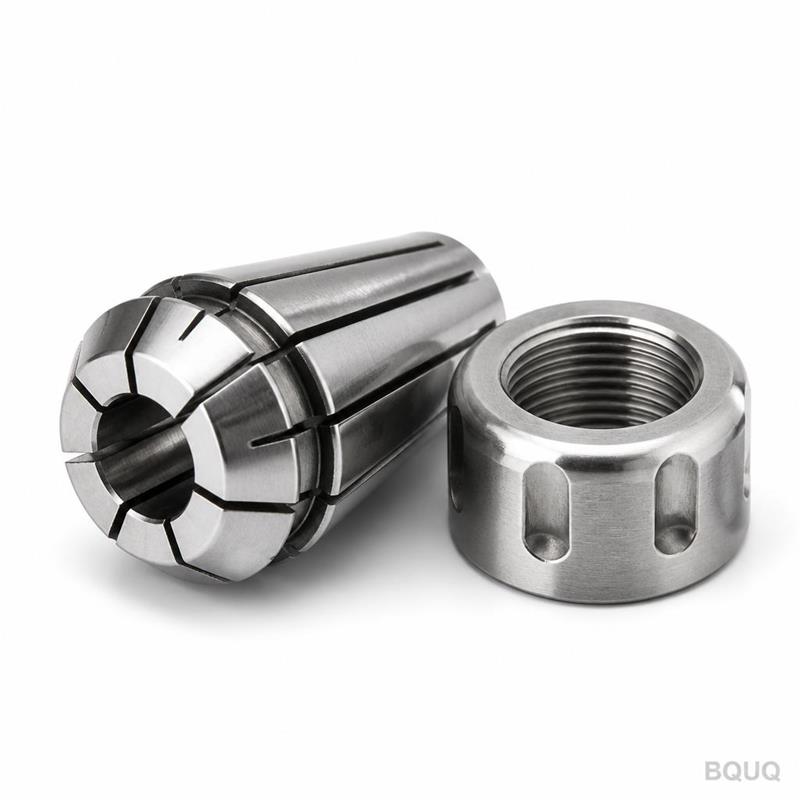
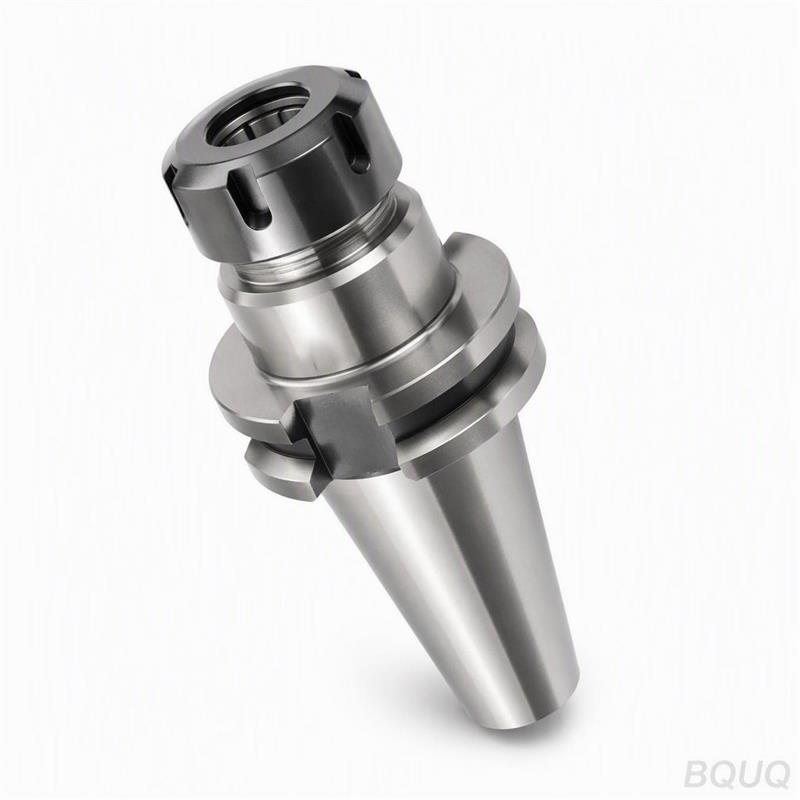
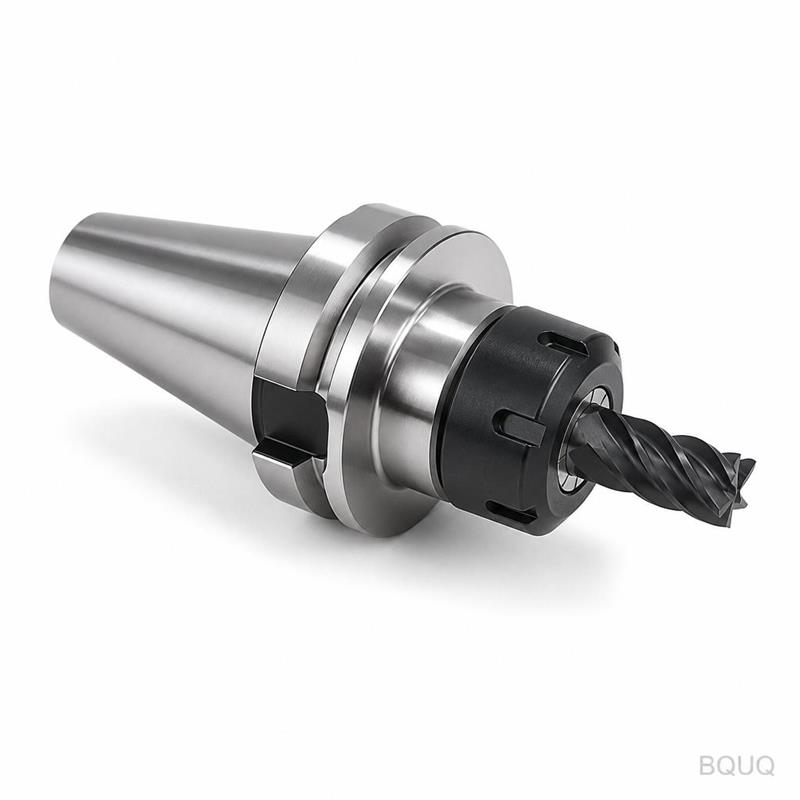
Il s'agit d'un mandrin de serrage BT40 ER16 pour fraisage CNC. Il accepte les pinces ER16, s'adapte aux broches BT40 et offre une rotation précise. Nous l'usinons à partir de votre plan, et non à partir d'un catalogue standard.
Concentricité : ≤0,005 mm TIR au nez
Angle de cône : BT40 (7:24) rectifié selon AT3
Faux-rond avec pince : ≤0,01 mm à 4× le diamètre
Matériau : 20CrMnTi ou 8620, cémenté 58–62 HRC
Délai : 10–15 jours ouvrés pour les prototypes
Sans MOQ : commandez une pièce ou un millier
Spécifications
Paramètre
Valeur
Matériau
20CrMnTi, 8620 ou 42CrMo (selon votre spécification)
Dureté
Cémenté 58–62 HRC, cœur 30–40 HRC
Tolérance du cône
AT3 selon ISO 7388/2 (BT40)
Concentricité (nez)
≤0,005 mm TIR
Faux-rond (avec pince ER16)
≤0,01 mm à 4× le diamètre
État de surface
Ra 0,4 µm sur le cône, Ra 0,8 µm sur le corps
Option de revêtement
TiN, TiAlN ou oxyde noir (sur demande)
Procédés clés
Tournage CNC, fraisage CNC, rectification cylindrique, rectification sans centre
Contrôle
Rapport CMM, test de faux-rond, test de dureté par lot
Taille de lot
1 à 5 000 pièces
Délai
10–15 jours (prototype), 20–25 jours (production)
Nous rectifions le cône BT40 sur une rectifieuse cylindrique Junker ou Studer. La poche de pince ER16 est alésée et rodée de précision. Chaque unité est contrôlée sur un comparateur de faux-rond avant emballage.
Trois raisons pour lesquelles les acheteurs nous envoient leurs dessins
1. Qualité traçable par lot.
Chaque coulée de matériau reçoit un numéro de lot unique. Nous enregistrons la dureté, les paramètres de rectification et le faux-rond final pour chaque lot. Si vous devez tracer une défaillance, nous pouvons vous montrer les données de processus exactes pour ce numéro de série.
2. Rapport d'inspection par lot.
Vous recevez un rapport CMM, un certificat de faux-rond et un certificat de matière avec chaque expédition. Sans frais supplémentaires. Le rapport indique les valeurs mesurées réelles, pas seulement un tampon conforme/non conforme.
3. Une seule usine pour le CNC, l'emboutissage, les ressorts et les dissipateurs thermiques.
Votre mandrin de serrage n'est pas une pièce isolée. Si votre assemblage nécessite également un capot embouti, un ressort de compression ou un dissipateur thermique en aluminium, nous fabriquons tout sous un même toit. Un seul bon de commande, un seul système qualité, une seule date d'expédition.
Applications de ces pièces
Les mandrins de serrage BT40 ER16 sont standard dans les centres d'usinage verticaux et les fraiseuses CNC. Applications typiques :
Ateliers de moules et matrices – maintien de fraises en carbure pour les passes de finition où le faux-rond affecte directement l'état de surface.
Supports aérospatiaux – usinage de pièces en aluminium à parois minces où la rigidité de l'outil évite le broutage.
Lignes de prototypage automobile – changements d'outils rapides entre les opérations de perçage et d'alésage.
Usinage de dispositifs médicaux – outils de petit diamètre (ER16 accepte des queues de 1 à 10 mm) pour implants en titane et instruments chirurgicaux.
Ateliers de sous-traitance avec lots mixtes – car les pinces ER16 couvrent une large plage de diamètres d'outils avec un seul porte-outil.
Le cône BT40 est courant sur les broches 40 de Mazak, Haas, Okuma et DMG MORI. Notre mandrin fonctionne sur toutes ces machines, à condition que la vis de tirage corresponde à votre barre de traction. Nous pouvons fournir la vis de tirage comme pièce séparée ou intégrée selon votre plan.
Q : Quel est votre MOQ ?
R : Sans MOQ. Nous acceptons les commandes d'une seule pièce pour les prototypes. Les prix de production commencent à 50 pièces, mais vous pouvez commander une pièce au prix prototype.
Q : Comment garantissez-vous les tolérances et la qualité ?
R : Nous rectifions le cône selon AT3 et vérifions la concentricité sur un comparateur de faux-rond. Chaque lot reçoit un rapport CMM et un certificat de dureté. Si une pièce échoue à votre contrôle à réception, nous la remplaçons sans frais.
Q : Quel est votre délai pour un mandrin de serrage CNC personnalisé ?
R : Prototype : 10–15 jours ouvrés après approbation du dessin. Production : 20–25 jours ouvrés. Pour les commandes urgentes, nous pouvons accélérer à 7 jours moyennant des frais supplémentaires.
Q : Pouvez-vous fournir des certificats de matière ?
R : Oui. Nous fournissons les certificats d'usine pour la matière première, les rapports de traitement thermique et les résultats finaux de test de dureté. Tous les documents sont en anglais et traçables au numéro de lot.
Envoyez votre dessin
Envoyez-nous votre fichier PDF ou STEP. Nous examinerons la géométrie, vérifierons la fabricabilité et vous donnerons un devis ferme sous 12 heures. Pas de coûts cachés, pas d'estimations vagues.
E-mail : sc@bquq.com
WhatsApp : +86 13713157787
Fabrication de précision, fabriqué en Chine, sans MOQ et avec traçabilité complète. Votre dessin, nos machines, des résultats vérifiés.