IntroductionVotre mandrin de serrage BT40 est usiné à partir de votre plan, et non choisi dans un catalogue standard. Nous vérifions chaque dimension avant expédition. Si le plan e
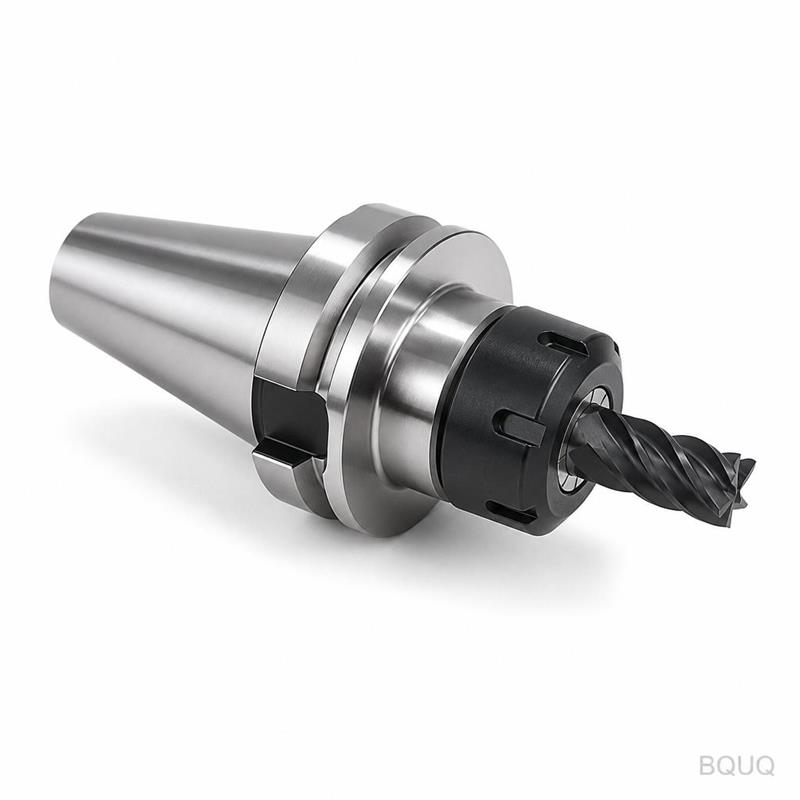
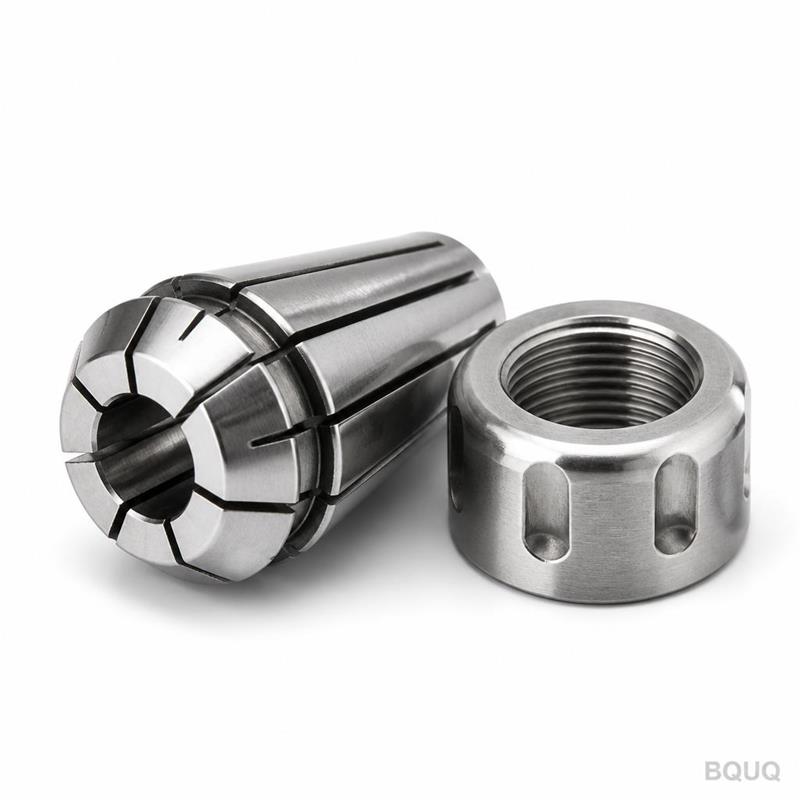
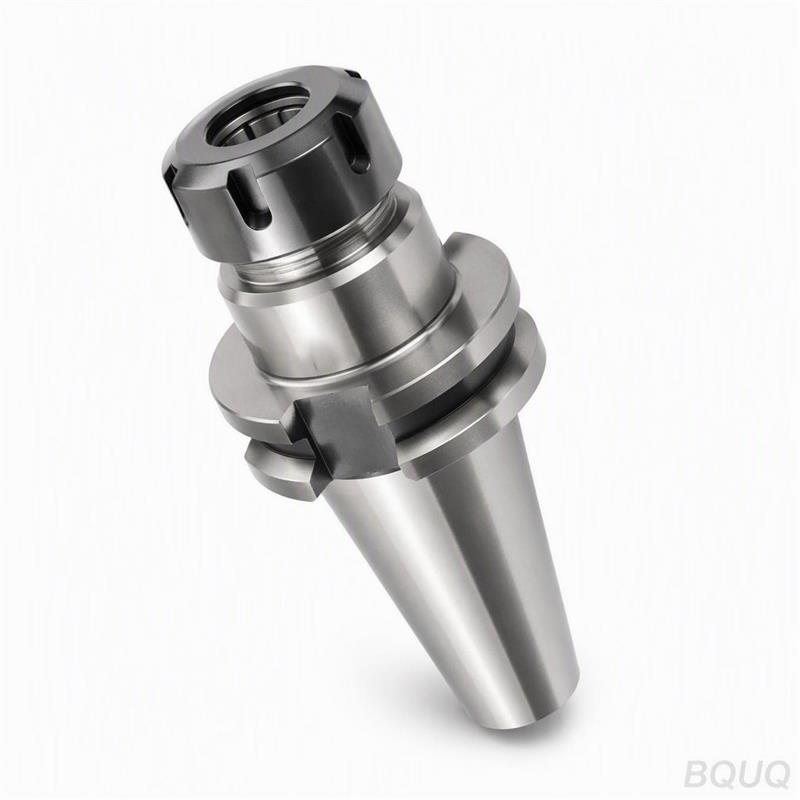
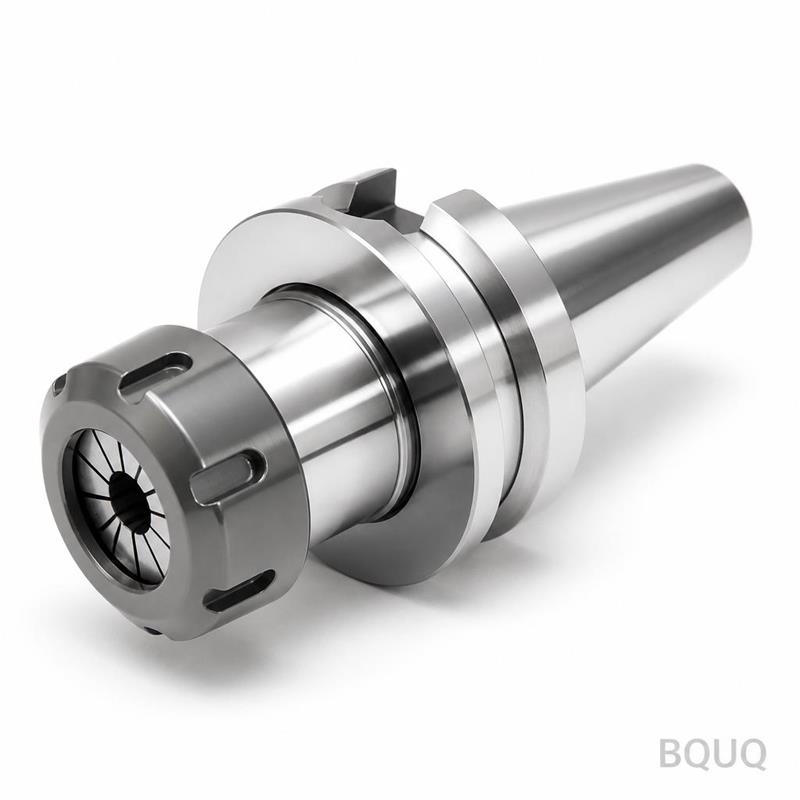
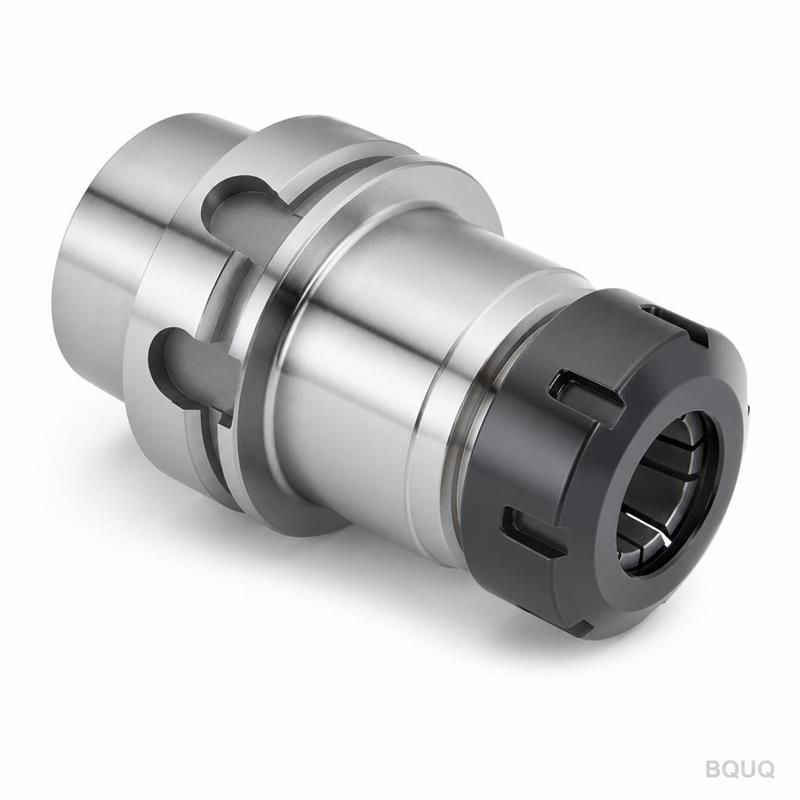
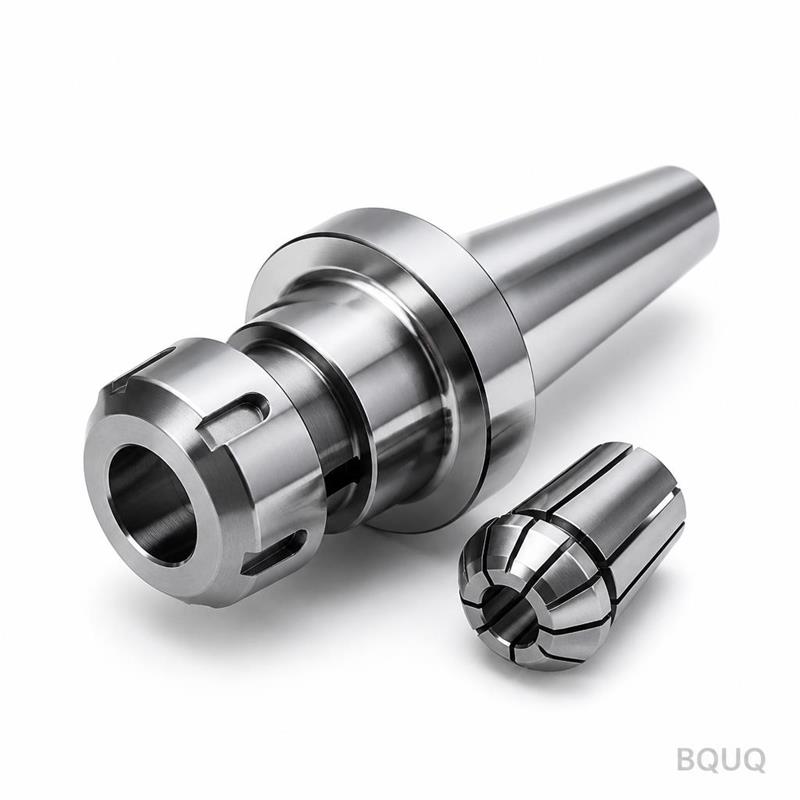
Mandrin de serrage CNC personnalisé BT40, porte-fraise de précision, fabriqué en Chine
IntroductionVotre mandrin de serrage BT40 est usiné à partir de votre plan, et non choisi dans un catalogue standard. Nous vérifions chaque dimension avant expédition. Si le plan est correct, la pièce
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Votre mandrin de serrage BT40 est usiné à partir de votre plan, et non choisi dans un catalogue standard. Nous vérifions chaque dimension avant expédition. Si le plan est correct, la pièce est correcte.
En bref : Tolérance de faux-rond ≤ 0,005 mm (TIR), angle de cône AT3 selon ISO 7388, délai de livraison 10-15 jours ouvrés, sans quantité minimale de commande, matériau traçable par lot.
Nous sommes une usine de fabrication de précision à Dongguan, en Chine. Vingt ans d'expérience en usinage CNC. Nous fabriquons la pièce dont vous avez besoin, pas celle que nous avons en stock.
Spécifications
Paramètre
Valeur
Matériau
20CrMnTi (cémenté) ou 40CrMo (trempé à cœur), selon plan
Dureté
58-62 HRC (profondeur de cémentation 0,8-1,2 mm)
Cône
BT40, tolérance AT3 selon ISO 7388
Faux-rond (TIR)
≤ 0,005 mm au nez, ≤ 0,008 mm à 100 mm
État de surface
Ra 0,4 µm sur le cône, Ra 0,8 µm sur le corps
Filetages
Rectifiés après traitement thermique, classe 6H
Rainure de clavette
Fraisage ou découpe au fil, tolérance de largeur ±0,01 mm
Vérification dimensionnelle à 100 %, rapport CMM par lot
Taille de lot
De 1 pièce à 10 000 pièces
Délai de livraison
10-15 jours ouvrés pour les prototypes, 20-25 pour la production
Quantité minimale
Aucune quantité minimale
Nous rectifions le cône après traitement thermique. C'est la seule façon de garantir la classe AT3. Nous ne sautons jamais cette étape.
Trois raisons pour lesquelles les acheteurs nous envoient leurs plans
1. Qualité traçable par lot. Chaque lot reçoit un numéro de coulée et un numéro de travail unique. Nous conservons les enregistrements pendant 10 ans. Si un problème apparaît sur votre ligne d'assemblage, nous le traçons jusqu'au cycle de traitement thermique et à la meule exacts. Aucune supposition.
2. Rapport d'inspection par lot. Vous recevez un rapport CMM complet avec chaque expédition. Le rapport indique l'angle du cône, le faux-rond, la dureté et l'état de surface. Nous n'envoyons pas de certificat générique. Nous envoyons vos valeurs, mesurées sur vos pièces.
3. Une seule usine pour l'usinage CNC, l'emboutissage, les ressorts et les dissipateurs thermiques. Votre mandrin de serrage BT40 n'est pas la seule pièce dont vous avez besoin. Si votre assemblage machine nécessite un bouton de retenue à ressort, une plaque de recouvrement emboutie ou un dissipateur thermique pour l'entraînement de broche, nous le fabriquons dans le même bâtiment. Un seul bon de commande, un seul système qualité, une seule date d'expédition.
Où ces pièces sont utilisées
Nos mandrins de serrage CNC personnalisés sont utilisés dans des environnements de production réels.
Centres d'usinage CNC : Broches BT40 sur fraiseuses verticales et horizontales. Maintien de fraises de 6 mm à 20 mm pour l'usinage de l'acier et de l'aluminium.
Outillage de lignes automobiles : Postes de perçage et de taraudage à haut volume où le temps de changement d'outil est critique. Le cône AT3 garantit une assise reproductible.
Ateliers de moules et matrices : Opérations de finition sur acier à outils trempé. Le faux-rond de 0,005 mm réduit le broutement et prolonge la durée de vie de l'outil.
Sous-traitants aérospatiaux : Ébauche de titane et d'Inconel. La poche de pince rigide et le cône rectifié supportent un couple élevé sans extraction.
Cellules d'automatisation : Changeurs d'outils robotisés. Le corps du mandrin de serrage est usiné pour des interfaces de préhension automatique selon votre plan.
Si votre application est différente, envoyez le plan. Nous avons fabriqué des mandrins de serrage pour broches de perçage de circuits imprimés et pour le fraisage ferroviaire lourd. La géométrie change, la rigueur du processus ne change pas.
Q : Quelle est votre quantité minimale de commande ?
R : Aucune quantité minimale. Nous fabriquons une pièce pour la validation du prototype. Pour la production, nous proposons une tarification par paliers à 10, 50, 100 et 500 pièces. Vous payez pour les pièces, pas pour une série minimale.
Q : Comment garantissez-vous la tolérance et la qualité ?
R : Nous rectifions le cône et l'alésage après traitement thermique. Nous mesurons avec une CMM et un calibre de cône. Le faux-rond est vérifié sur un mandrin d'essai. Chaque pièce subit une inspection finale. Le rapport est inclus dans l'expédition.
Q : Quel est le délai de livraison pour un mandrin de serrage CNC personnalisé ?
R : Prototype : 10-15 jours ouvrés après approbation du plan. Production : 20-25 jours ouvrés. Si vous avez besoin de plus rapide, nous pouvons diviser le lot et expédier les 20 % premiers plus tôt. Nous ne citons pas de délais impossibles.
Q : Pouvez-vous fournir des certificats de matériaux ?
R : Oui. Nous fournissons des certificats d'usine pour la matière première, des rapports de traitement thermique et des résultats de test de dureté. Tous les documents sont en anglais et peuvent être notariés si votre client l'exige.
Envoyez votre plan
Envoyez-nous votre plan en format STEP, IGES ou PDF. Nous vérifierons la géométrie, confirmerons le matériau et vous donnerons un devis ferme sous 12 heures.
Sans quantité minimale. Sans frais d'outillage cachés. Sans surprises.
E-mail : sc@bquq.com
WhatsApp : +86 13713157787
Nous sommes une usine de fabrication de précision à Dongguan, en Chine. Nous fabriquons des porte-outils CNC depuis 20 ans. Votre plan est la prochaine pièce que nous fabriquons.