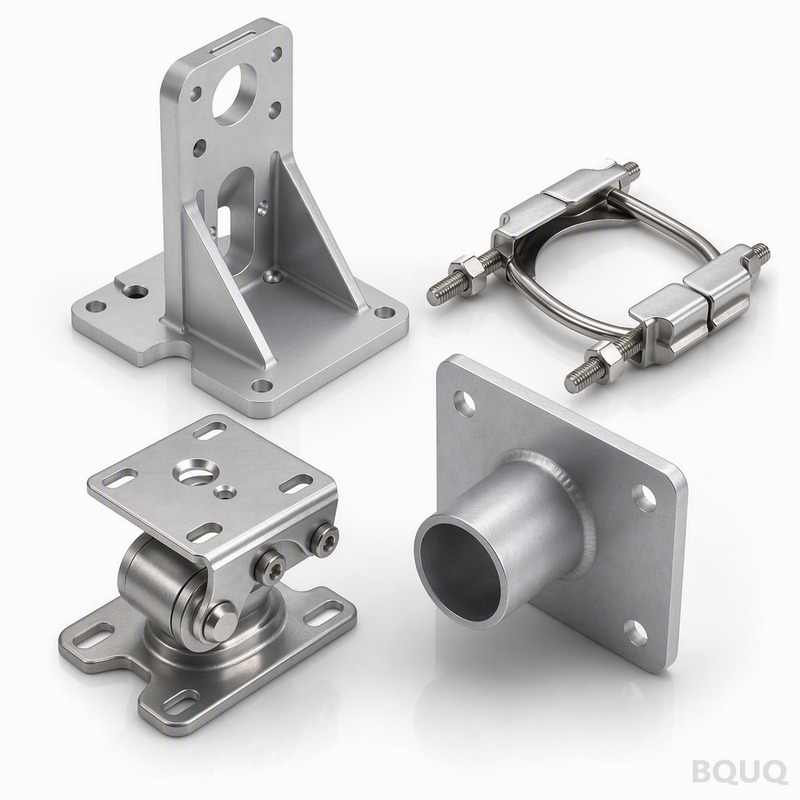
Ce que ces supports font que la tôle ne peut pas faire Ces supports de montage d‘antenne usinés CNC sont des blocs solides d‘aluminium ou d‘acier inoxydable fraisés en plates-forme
Supports de Montage d'Antenne Usinés CNC BQUQ – Tolérance de 0,005 mm, Délai de 7 Jours
Ce que ces supports font que la tôle ne peut pas faire Ces supports de montage d'antenne usinés CNC sont des blocs solides d'aluminium ou d'acier inoxydable fraisés en plates-formes rigides et résista
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que ces supports font que la tôle ne peut pas faire
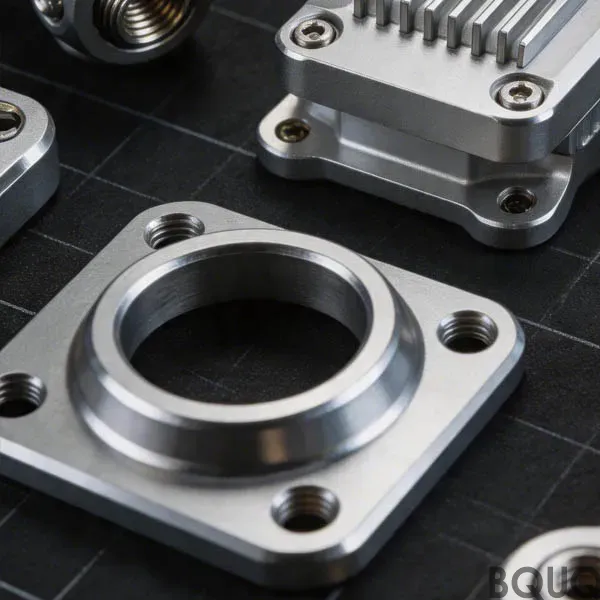
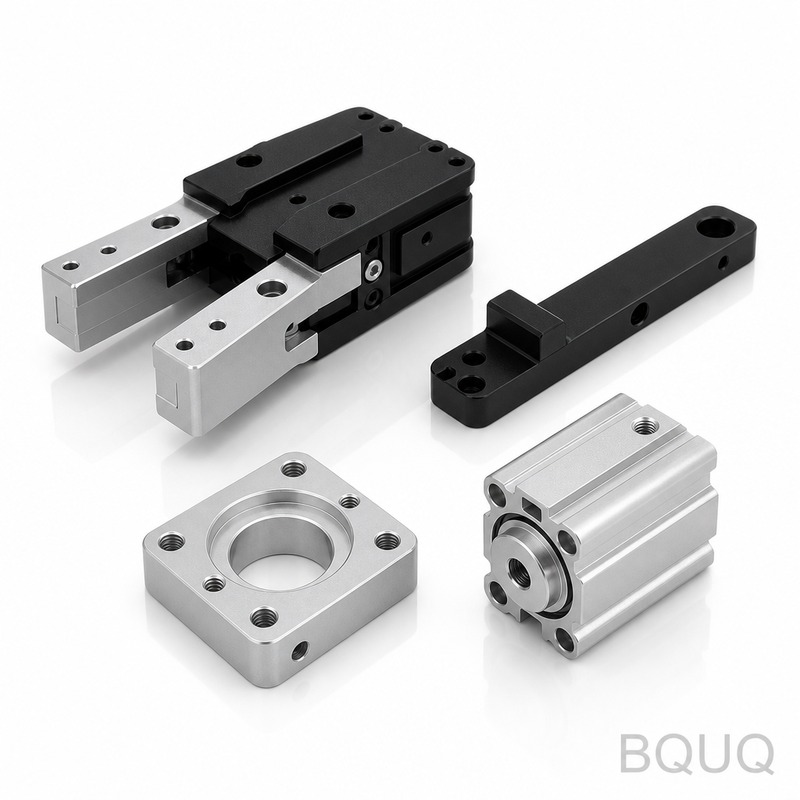
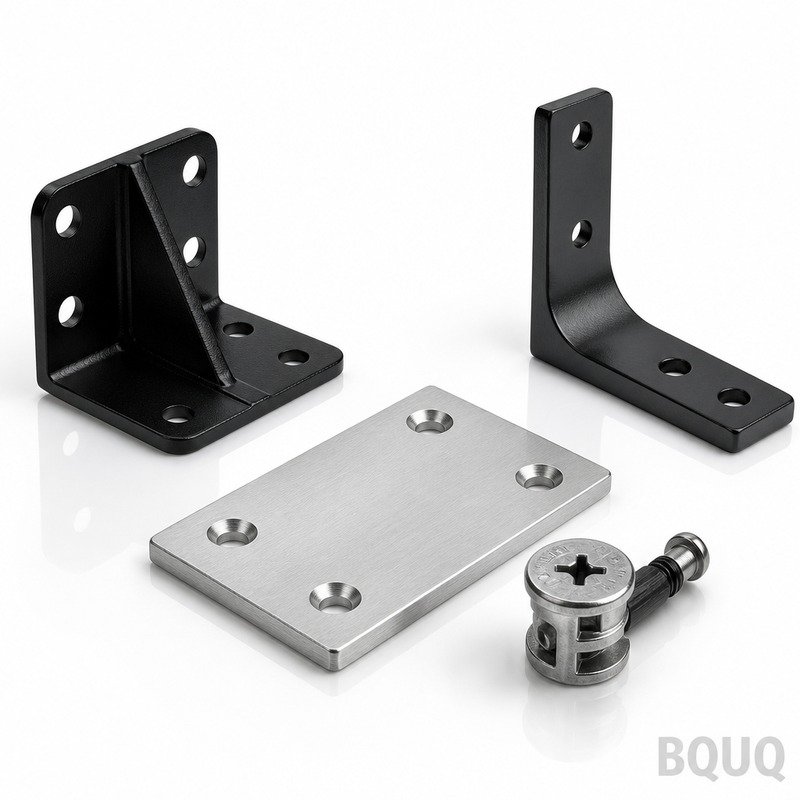
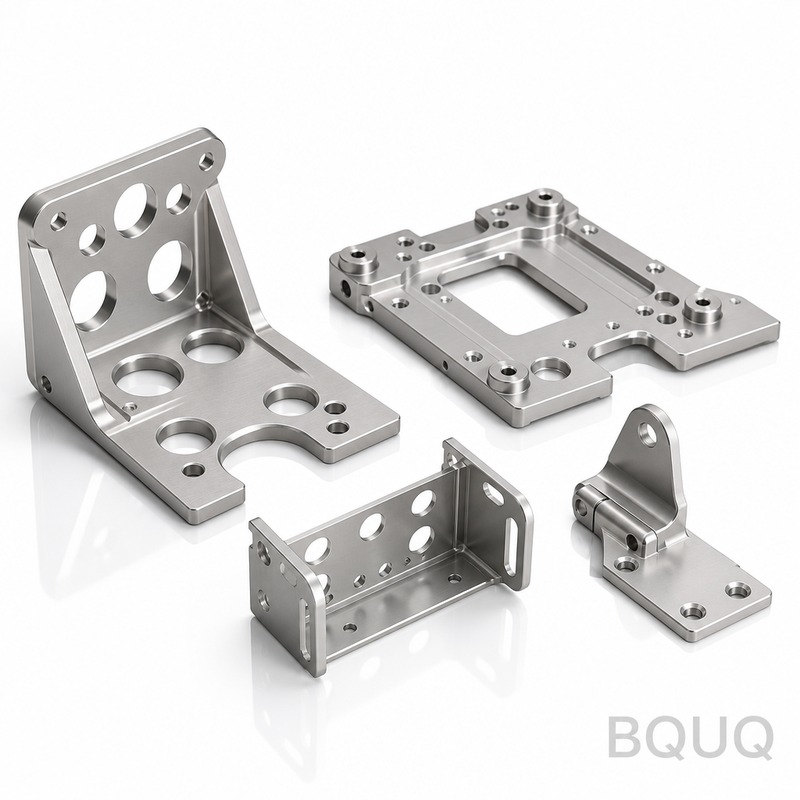
Ces supports de montage d'antenne usinés CNC sont des blocs solides d'aluminium ou d'acier inoxydable fraisés en plates-formes rigides et résistantes à la corrosion pour antennes, modules RF et récepteurs GPS. Contrairement à la tôle emboutie ou pliée, un support usiné CNC conserve sa géométrie sous vibration et cycles thermiques—un point critique pour les antennes directionnelles où un décalage angulaire de 0,5° détruit la force du signal. Nous maintenons une planéité de 0,02 mm sur 100 mm et une position vraie de trou à trou de 0,05 mm, afin que l'axe de visée de votre antenne reste verrouillé.
Vous obtenez une surface de montage répétable avec un état de surface de Ra 0,8 µm sur les faces d'accouplement, et nous pouvons maintenir des tolérances de cassure d'arête à 0,1 mm pour que les angles vifs n'endommagent jamais les câbles. Pour un usage extérieur ou marin, nous proposons une anodisation dure (Classe II, épaisseur de 50 µm) qui résiste au brouillard salin pendant 336 heures selon la norme ASTM B117. Chaque support est ébavuré et inspecté ; nous n'expédions jamais de pièces avec des bavures ou des marques d'outil.
6061-T6 vs 7075-T6 : Quel alliage de base pour votre environnement RF
Nous usinons les supports à partir de deux alliages principaux, et ce choix modifie le rapport rigidité/poids et la résistance à la corrosion de votre support. Le 6061-T6 (limite d'élasticité de 276 MPa) est notre option par défaut : il se soude, s'anodise proprement et coûte moins cher. Pour les mâts à fortes vibrations ou les antennes lourdes (plus de 5 kg), nous recommandons le 7075-T6 (limite d'élasticité de 503 MPa)—près du double de la résistance, mais avec un coût de matière supérieur de 15 %. Les deux sont fournis avec des certificats de coulée, et nous vérifions la dureté sur chaque lot avec un duromètre Rockwell (Brinell 95 pour le 6061, Brinell 150 pour le 7075).
Pour les exigences en acier inoxydable, nous usinons du 304 ou du 316L. Le 316L ajoute du molybdène pour la résistance aux chlorures—adapté aux installations offshore ou côtières. Nous n'utilisons pas d'alliages mystères ; chaque barre est traçable jusqu'à son numéro de coulée. Si votre dessin spécifie un autre alliage (par exemple, du laiton pour la mise à la terre RF), nous pouvons nous le procurer et le certifier sous 48 heures.
Comment nous contrôlons le faux-rond sur l'axe d'alésage de l'antenne
Le faux-rond sur l'alésage de montage principal est l'ennemi. Si la ligne centrale de l'alésage oscille par rapport à la face de montage, votre antenne s'incline et le diagramme de rayonnement se déforme. Nous atteignons un faux-rond total indiqué (TIR) de 0,01 mm sur l'alésage principal en usinant le support en un seul montage sur une fraiseuse 4 axes. Nous ne retournons jamais la pièce entre l'alésage et la face.
Notre cellule CNC utilise des broches à 10 000 tr/min avec des porte-outils hydrauliques pour minimiser la déflexion. Pour l'alésage critique, nous utilisons une passe de finition avec une profondeur de coupe de 0,2 mm à une avance de 0,05 mm/tour. Cela produit un état de surface constant de 0,8 µm Ra à l'intérieur de l'alésage, ce qui facilite également le couple de serrage de la vis de blocage sans grippage. Nous documentons le faux-rond sur le rapport d'inspection pour chaque pièce, pas seulement sur la première pièce.
Filetages et inserts qui résistent au desserrage par vibration
Les supports d'antenne subissent des vibrations constantes induites par le vent. Un trou taraudé dans de l'aluminium nu se dénudera après des cycles d'assemblage répétés. Nous proposons deux solutions. Premièrement, nous coupons des filetages de classe 2B selon la norme ASME B1.13M, avec une profondeur de filet de 1,5 fois le diamètre. Deuxièmement, pour tout trou assemblé plus de cinq fois, nous installons des inserts hélicoïdaux en acier inoxydable (par exemple, 4-40 à 3/8-16) sans frais supplémentaires s'ils sont spécifiés sur le dessin.
Pour la mise à la terre RF, nous pouvons usiner une surface de contact conductrice plaquée or sur le pied du support. Nous proposons également des trous percés transversalement pour fil de sécurité, selon la norme MIL-STD-3350, qui empêchent les fixations de se desserrer. Si vous ne souhaitez pas d'inserts, nous pouvons appliquer un frein-filet Loctite avant expédition—il suffit de le mentionner dans votre demande de devis.
Données d'inspection incluses avec chaque support
Vous n'avez pas besoin de nous faire confiance sur parole. Pour chaque commande, nous fournissons un rapport d'inspection dimensionnelle complet (FAI) avec une mesure CMM (machine à mesurer tridimensionnelle) des caractéristiques critiques. Nous mesurons : le diamètre de l'alésage, la position vraie des trous de montage, la planéité de la base, l'état de surface (à l'aide d'un profilomètre) et la dureté (Rockwell B). Pour les commandes de plus de 50 pièces, nous incluons un graphique X-bar et R montrant la stabilité du processus.
Nous fournissons également un certificat matière (EN 10204 3.1) et une déclaration de conformité RoHS/REACH. Si vous avez besoin d'un PPAP Niveau 3, nous pouvons le générer—il suffit de le demander au stade du devis. Notre équipe qualité est indépendante de la production ; elle a l'autorité d'arrêter une expédition si une tolérance est hors spécification.
État de surface et anodisation : de Ra 0,4 au noir mat
L'usinage standard laisse un Ra de 1,6 µm. Pour les surfaces d'étanchéité sur les joints RF, nous proposons une finition polie à Ra 0,4 µm. Pour les supports extérieurs, nous recommandons une anodisation dure d'une épaisseur de 50 µm (selon la norme MIL-A-8625 Type III), qui donne une couleur noir mat ou gris et une dureté de surface équivalente à 60 HRC. Ce n'est pas cosmétique ; cela empêche la corrosion galvanique entre le support en aluminium et les fixations en acier inoxydable.
Si vous avez besoin d'une couleur spécifique (par exemple, vert militaire ou blanc pour la réflexion solaire), nous utilisons une étape de teinture après anodisation. Nous ne peignons pas les supports car la peinture s'écaille et masque les fissures. L'anodisation est la seule finition que nous proposons pour l'aluminium. Pour l'acier inoxydable, nous pouvons passiver selon la norme ASTM A967 pour éliminer le fer libre et améliorer la résistance à la corrosion.
Délai et expédition : 7 jours standard, prototype en 24 heures
Le délai standard pour les supports de montage d'antenne usinés CNC est de 7 jours ouvrés pour des quantités allant jusqu'à 500 pièces. Les prototypes (1 à 5 pièces) sont expédiés sous 24 à 48 heures via DHL ou FedEx Express. Nous maintenons un stock tampon de barres 6061-T6 et 7075-T6 dans les tailles courantes (par exemple, 25 mm, 50 mm, 75 mm rondes et rectangulaires), ce qui élimine les retards d'approvisionnement en matériaux.
Nous expédions dans le monde entier depuis notre usine à Dongguan, en Chine. La plupart des commandes arrivent sous 3 à 5 jours aux États-Unis ou en Europe. Nous n'exigeons pas de quantité minimale de commande—nous usinerons un prototype unique pour vous. Les frais d'expédition sont calculés selon le poids réel et les dimensions ; nous pouvons également regrouper plusieurs pièces dans un seul colis pour réduire le fret.
Spécifications et capacités
Paramètre
Valeur / Plage
Matériaux
6061-T6, 7075-T6, 304, 316L, Laiton C360
Dureté (Aluminium)
Brinell 95 (6061) / Brinell 150 (7075)
Tolérance (Linéaire)
±0,005 mm (typique), ±0,02 mm (standard)
Position vraie (Trous)
0,05 mm
Planéité (Base)
0,02 mm sur 100 mm
Faux-rond (TIR alésage principal)
0,01 mm
État de surface (Usiné)
Ra 0,8 µm (standard), Ra 0,4 µm (poli)
Classe de filetage
2B selon ASME B1.13M
Épaisseur d'anodisation
Jusqu'à 50 µm (Classe II, Type III)
Délai (Standard)
7 jours ouvrés (jusqu'à 500 pièces)
Délai prototype
24-48 heures
MOQ
Sans MOQ (pièce unique acceptée)
Choisir les bons outils de coupe pour la géométrie de votre support
Tous les supports d'antenne ne sont pas de simples plaques plates. Certains ont des parois minces, des poches profondes ou des trous borgnes taraudés. L'outillage que nous utilisons détermine le coût et la qualité. Pour les poches profondes (profondeur > 3x diamètre), nous utilisons des fraises en bout à cannelures variables pour réduire le broutement. Pour les filetages fins, nous utilisons des fraises à fileter au lieu de tarauds—cela réduit la casse dans l'aluminium 7075 et permet des tolérances de pas plus serrées. Si vous concevez un support avec des caractéristiques inhabituelles, notre guide de sélection des outils de coupe CNC explique comment la géométrie de l'outil affecte la finition sur l'aluminium et l'acier inoxydable.
Comment définir les tolérances sur votre dessin
Si vous sur-spécifiez les tolérances, vous payez pour un temps d'usinage inutile. Si vous sous-spécifiez, vous risquez des problèmes d'assemblage. Nous recommandons ce qui suit : utilisez ±0,1 mm pour les positions de trous non critiques, ±0,02 mm pour les surfaces de montage, et ±0,005 mm uniquement pour l'alésage qui positionne l'antenne. La norme industrielle est l'ISO 2768-mK pour les tolérances générales, mais nous pouvons travailler selon votre GD&T spécifique conformément à l'ASME Y14.5. Pour une ventilation détaillée du coût de chaque grade de tolérance, consultez notre guide des tolérances d'usinage CNC. Nous examinerons votre dessin gratuitement et signalerons toute tolérance inutilement serrée.
Questions fréquemment posées
Y a-t-il une quantité minimale de commande (MOQ) pour les supports d'antenne ?
Aucun MOQ—nous usinons un prototype unique ou un million de pièces ; le prix unitaire diminue simplement avec le volume.
Pouvez-vous personnaliser un support à partir d'un croquis ou d'un échantillon ?
Oui, nous pouvons rétro-concevoir un échantillon (avec numérisation 3D) ou travailler à partir d'un croquis PDF, mais un fichier STEP ou IGES donne la meilleure précision.
Comment garantissez-vous la qualité si je commande depuis la Chine sans me déplacer ?